Vom Gussstück zur Endpassung: CNC-Drehen eines geschlossenen Pumpenlaufrads
Vom Gussstück zur Endpassung: CNC-Drehen eines geschlossenen Pumpenlaufrads
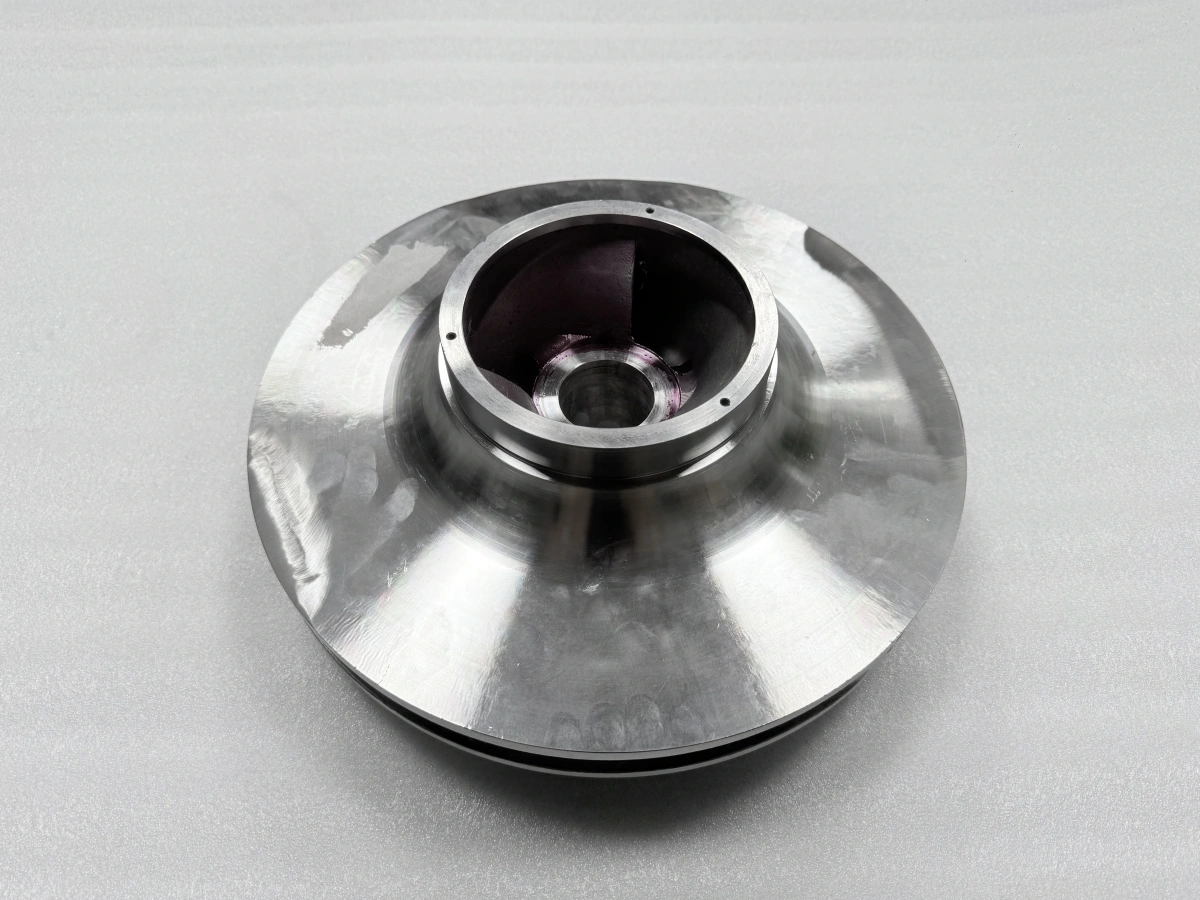
Dieses Projekt für eine Kleinserie von Pumpenkomponenten führt ein geschlossenes Laufrad und seine Verschleißringe in einen gemeinsamen Bearbeitungsplan zusammen. Das Laufrad ist nicht einfach ein rundes Teil, das zufällig auf eine Drehmaschine passt: Der Guss formt seine geschlossenen Strömungskanäle, während Bohrung, Stirnflächen und Ringpassflächen eine gemeinsame Arbeitsachse benötigen. Für die Ingenieure von Neway beginnt die CNC-Bearbeitung geschlossener Laufräder mit drei Entscheidungen: die hydraulische Geometrie bewahren, nutzbare Bezüge festlegen und die richtigen Flächen für die Schlichtbearbeitung reservieren. Die Projektanforderungen veranschaulichen, wie wir eine vorgeschlagene Route für diese Art von Komponente der Industrieausrüstung angehen.
Den Guss die Strömungsgeometrie formen lassen
Die erste Entscheidung besteht darin, die hydraulische Form von der mechanischen Schnittstelle zu trennen. Ein geschlossenes Laufrad enthält innere Kanäle zwischen zwei Deckscheiben. Diese Kanäle werden durch die Gussroute bestimmt und lassen sich nicht wie offene Taschen auf einer gefrästen Platte behandeln. Der Bearbeitungsplan sollte daher mit einer Schutzzonenkarte beginnen: gussgeformte Kanalwände und Deckscheiben bleiben außerhalb des Drehumfangs, sofern die freigegebene Zeichnung nicht ausdrücklich etwas anderes vorgibt, während zugängliche kreisförmige Flächen, Bohrungen, Sitze und Schultern für die spätere Schlichtbearbeitung in Frage kommen.
Das Laufrad ist daher ein Gussstück mit ausgewählten bearbeiteten Schnittstellen, keine Form, die vollständig durch Drehen neu erzeugt werden muss. Umfassendere CNC-Bearbeitung kann Sekundärmerkmale unterstützen, aber jeder Arbeitsgang sollte an ein zugängliches Merkmal und eine Zeichnungsanforderung gebunden sein. Von dieser Unterscheidung auszugehen hilft, unnötigen Materialabtrag in der Nähe des Strömungswegs zu vermeiden und die Route auf Passung, Lage und Montage zu konzentrieren. Sie gibt dem Gusslieferanten außerdem ein klareres Aufmaßziel: genügend Material für die Freistellung an den Bearbeitungszonen, ohne zusätzliche Zugabe auf Flächen aufzubringen, die ihre Gussform behalten sollen.
Die Zeichnung in eine Schnittstellenkarte übersetzen
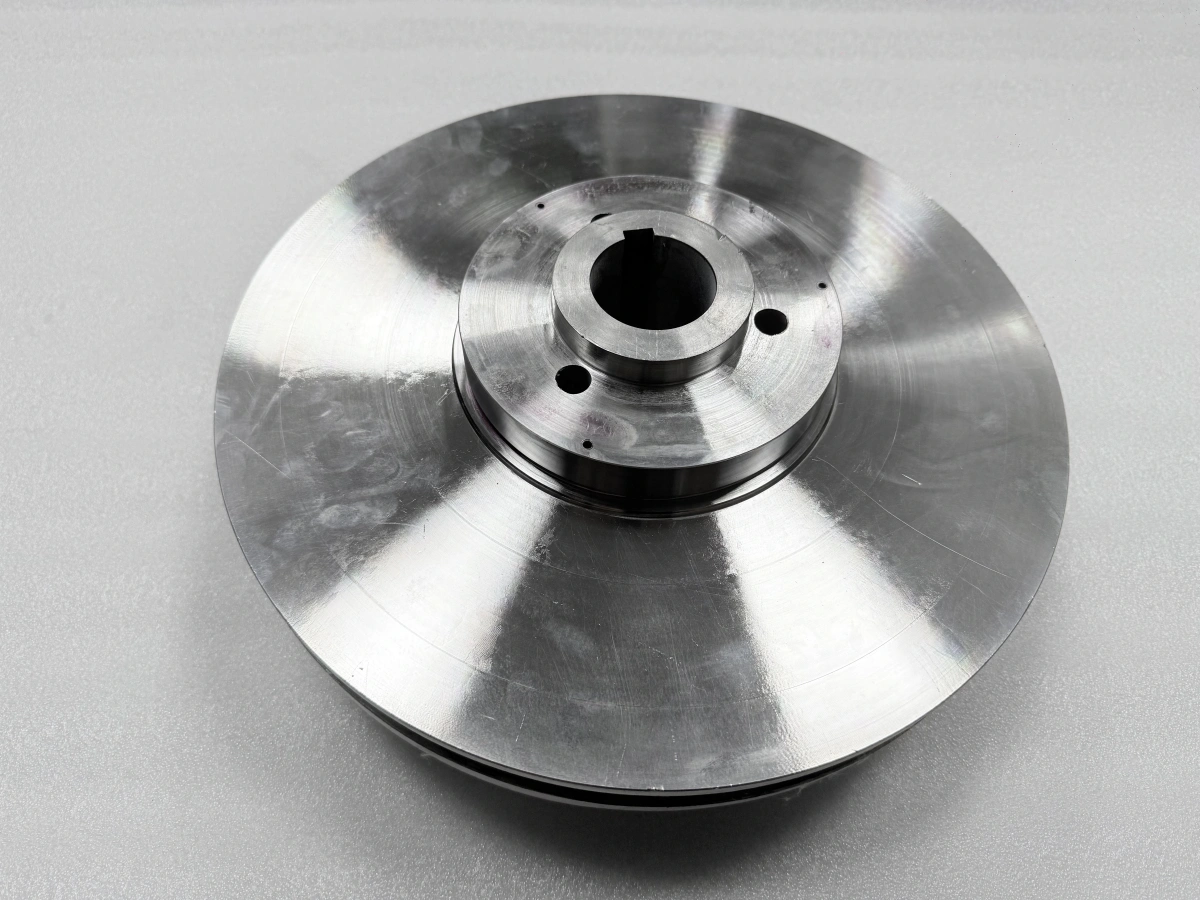
Bevor Backen, Werkzeuge oder Drehzahlen ausgewählt werden, muss die Zeichnung als eine Menge funktionaler Beziehungen gelesen werden. Die zentrale Bohrung legt einen wahrscheinlichen Rotationsbezug fest. Angrenzende Flächen können das Laufrad axial positionieren. Ringsitze, Schultern und kreisförmige Außenflächen können die Beziehung zwischen dem rotierenden Körper und stationären Pumpenkomponenten steuern. Eine Passfeder oder ein Lochbild kann Ausrichtungs- oder Befestigungsanforderungen hinzufügen, sollte aber nicht als Definition der Hauptachse angenommen werden.
Die Materialangaben gehören in dieselbe Karte. Die Projektzeichnung legt WCB für den Laufradkörper und CA6NM für die Verschleißringe fest; der Bearbeitungsplan benötigt sowohl die spezifizierte Güte als auch den dokumentierten Ausgangszustand. Körper und Ringe können unterschiedlich auf Schneiden, Spannen und Schlichten reagieren, was ein weiterer Grund ist, ihre Schnittstelle zu definieren, statt ein einheitliches Schneidrezept anzuwenden. Werkzeugauswahl, Schneidkantenpräparation, Schnittdaten und Aufmaß sollten dem tatsächlich dokumentierten Materialzustand folgen, der für die Produktion verfügbar ist.
Die Bezugsstrategie um die Endpassung herum aufbauen
Die bequemste Rofläche ist nicht automatisch der richtige Bezug. Gussabweichungen können einen gussrohen Durchmesser leicht greifbar, aber als funktionaler Bezug unzuverlässig machen. Ein stärkerer Präzisionsbearbeitungsplan legt fest, welche Bohrung, Fläche oder Anlagefläche die Achse festlegen soll, welches Merkmal die axiale Lage steuert und wie diese Beziehung eine Umkehr oder einen späteren Montageschritt übersteht.
Eine praktische Abfolge kann einen frühen Aufbau nutzen, um Referenzflächen zu erzeugen oder zu qualifizieren, und diese Referenzen dann verwenden, um die funktionalen Schnittstellen fertig zu bearbeiten. Die genaue Abfolge bleibt zeichnungsabhängig. Entscheidend ist, dass jede Übertragung einen benannten Zeugen hat: eine Bohrung, Fläche oder einen Durchmesser, der nach dem Umspannen erneut geprüft werden kann. Der Aufbauaufzeichnung sollte außerdem Auflage von Lage unterscheiden. Ein Auflagepad kann verhindern, dass die Deckscheibe ausweicht, ohne die Achse neu definieren zu dürfen. Diese Unterscheidung wird besonders wichtig bei einem breiten, scheibenartigen Bauteil, bei dem der Spanndruck die scheinbare Beziehung verändern kann, während das Teil noch gehalten wird.
Laufrad und Verschleißringe als Passungssystem behandeln
Verschleißringe sollten nicht als isolierte lose Teile geplant werden, wenn ihre nutzbare Geometrie vom montierten Laufrad abhängt. Die zeichnungsdefinierten Ringsitze, Passflächen und endgültigen Laufflächen bilden eine Kette. Wenn jedes Element separat fertig bearbeitet wird, kann der kumulierte Lagefehler von der Beziehung abweichen, die nach der Montage zu sehen ist. Aus diesem Grund kann eine Schlichtbearbeitung nach der Montage gewählt werden, wenn die gemeinsame Achse und die Endpassung im montierten Zustand kontrolliert werden müssen.
Die beste Route hängt von der freigegebenen Zeichnung, dem verfügbaren Aufmaß, der Montagemethode, der Auflagestrategie und dem Einfluss späterer Schnitte auf benachbarte Merkmale ab. Wenn die Montage-Endbearbeitung gewählt wird, sollte der Prozessplan benennen, was vor der Montage gemessen wird, was kontrolliertes Aufmaß behält, welcher Bezug danach wiedergefunden wird und welche Schnittstellen erneut geprüft werden. Wenn eine separate Endbearbeitung ausreicht, muss die Toleranzkette Ring-zu-Körper dennoch berechnet und aufgezeichnet werden. Diese Wahl früh zu treffen hilft dem Zerspaner, Aufmaß an den richtigen Stellen zu reservieren, und verhindert, dass ein nominell fertiger Ring zum falschen Bezug für die fertige Baugruppe wird.
Drehen, Bohren und Ausbohren für unterschiedliche Aufgaben einsetzen
Rotationsflächen und Außendurchmesser sind natürliche Kandidaten für CNC-Drehen, aber die Werkzeugbahn benötigt dennoch eine stabile Achse und genügend Restaufmaß, um die vorgesehene Fläche freizustellen. Schruppen und Schlichten können getrennt werden, damit der Ingenieur beobachten kann, wie sich das Gussstück setzt und wie das Bauteil nach dem Materialabtrag reagiert. Der abschließende Schneidzyklus sollte die funktionale Beziehung schützen, nicht nur das Aussehen verbessern.
Innere Geometrie kann CNC-Ausbohren erfordern, wenn Bohrungsgröße und Achse auf eine gedrehte Fläche oder einen Sitz bezogen werden müssen. Ausbohren ist kein automatischer Beweis für diese Beziehung; Aufbau und Messbezug müssen mit der Zeichnung übereinstimmen. Ebenso kann CNC-Bohren Sekundärbohrungen erzeugen, wo das Design sie verlangt, aber die Bohrungsgröße allein legt weder Ausrichtung noch Position fest. Die Route sollte angeben, ob Bohrungen von der Bohrungsachse, einer Passfeder, einer Fläche oder einem anderen definierten Bezug aus positioniert werden.
Gussaufmaß verwalten, bevor es das Schlichtwerkzeug erreicht
Gussaufmaß ist selten so gleichmäßig verteilt wie Stangenmaterial. Der Prozessplan sollte prüfen, ob die vorgesehenen Referenzflächen genügend Freistellaufmaß haben und ob ein Versatz zwischen Guss- und Funktionsachsen das Aufmaß zuerst auf einer Seite aufbraucht. Ein leichter Anschitt kann Setz- oder Aufmaßverteilungsprobleme aufdecken, bevor sich die Route auf den endgültigen Bezug festlegt. Der Ingenieur kann dann entscheiden, ob die Lage innerhalb der zeichnungszulässigen Geometrie angepasst, der Aufbau überarbeitet oder für eine Gussprüfung pausiert wird.
Das Schruppen sollte auch die breiten Deckscheiben des Laufrads berücksichtigen. Materialabtrag auf einer Seite, Spannen nahe einem dünnen Bereich oder Abstützen nur der Nabe kann verändern, wie das Bauteil sitzt. Ausgewogener Materialabtrag, gestufte Tiefe, sinnvoller Werkzeugeingriff und zwischenzeitliche Prüfungen im ungespannten Zustand können diese Bewegung sichtbar machen. Das Ziel ist nicht, jeder vorübergehenden Messung nachzujagen; es geht darum, genügend Material zu reservieren, damit die endgültigen Schnittstellen erzeugt werden können, nachdem die Hauptschneidkräfte und Setzänderungen bereits stattgefunden haben.
Die Deckscheiben abstützen, ohne die Achse neu zu definieren
Ein geschlossenes Laufrad verbindet eine steife Nabe mit breiteren scheibenartigen Flächen. Die Werkstückhaltung benötigt genug Grip für unterbrochenen oder wechselnden Eingriff, doch übermäßige Backen- oder Auflagekraft kann eine Deckscheibe verformen oder die Nabe verkippen. Die Aufbauzeichnung sollte Positionierkontakte, Spannkontakte und Auflagekontakte getrennt ausweisen. Sie sollte auch zeigen, wo sich Späne sammeln können, denn ein Span unter einer Auflage kann das Teil verschieben, selbst wenn die Vorrichtung sicher wirkt.
Auflagebedingungen sind sowohl beim Messen als auch beim Schneiden wichtig. Eine Messung, die bei stark gespanntem Teil genommen wird, beschreibt möglicherweise nicht das entspannte Bauteil. Bei empfindlichen Beziehungen zwischen Bohrung und Fläche oder Ringsitz kann die Route festlegen, wann in der Maschine geprüft, wann gelöst und neu gesetzt und wann im montierten Zustand gemessen wird. Das gleiche funktionale Bezugskonzept über diese Zustände hinweg zu verwenden erleichtert die Interpretation von Änderungen und verringert das Risiko, ein Merkmal zu korrigieren, das nur unter Spanndruck verschoben erschien.
Die Endbearbeitung um den Montagezustand herum timen
Der Zeitpunkt eines letzten Schnitts ist genauso wichtig wie das Werkzeug. Montage, Fügen, Spannungsumlagerung oder ein anderer spezifizierter Schritt kann die Arbeitsbeziehung verschieben. Zu früh fertig zu bearbeiten kann eine Beziehung bewahren, die im Endbauteil nicht mehr existiert, während unnötige Nachbearbeitung Aufmaß verbraucht und einen weiteren Aufspannwechsel hinzufügt. Der Ingenieur sollte daher den für jede endgültige Schnittstelle erforderlichen Bauteilzustand definieren, bevor die Arbeitsfolge festgelegt wird.
Ein nützlicher Prüfpunkt vor der Endbearbeitung bestätigt die aktive Revision, die Bauteilidentität, den Montagezustand, den wiedergewinnbaren Bezug, die Auflagemethode und das verbleibende Aufmaß. Die endgültige Dimensionsmethode sollte dann denselben Zustand referenzieren. Das hält die Route praktisch: Das Bearbeitungsteam weiß, was vor dem letzten Schnitt stabil sein muss, das Montageteam weiß, welche Flächen geschützt werden müssen, und das Prüfteam weiß, welche Bezugsbeziehung die Zeichnung bewertet haben möchte.
Aufzeichnungen nutzen, um den Engineering-Kontext zu bewahren
Nützliche Aufzeichnungen ermöglichen der nächsten Stufe zu verstehen, was die vorherige Stufe festgelegt hat. Ein Laufzettel kann den Arbeitsgang und den Bauteilzustand identifizieren. Eine Dimensionsaufzeichnung kann das Merkmal, die Methode, das Messmittel und den verwendeten Bezug identifizieren, sofern diese Felder tatsächlich dokumentiert sind. Eine Montageaufzeichnung kann definieren, welche Elemente zusammen waren, als eine Beziehung geprüft wurde. Zerstörungsfreie Prüfaufzeichnungen können Methode und Abdeckung angeben. Eine Wuchtaufzeichnung kann die Konfiguration identifizieren, auf die sie sich bezieht.
Hier unterstützt Qualitätssicherung das Engineering, statt nur Papierarbeit hinzuzufügen. Material-, Guss-, Bearbeitungs-, Montage-, zerstörungsfreie Prüf- und Wuchtaufzeichnungen beantworten unterschiedliche Fragen. Die Route kann auflisten, welche Aufzeichnung zu jeder Übergabe gehört, welchen Bauteilzustand sie beschreibt und wer sie für die nächste Entscheidung verwendet. Das macht eine spätere Überprüfung schneller, weil das Team nicht rekonstruieren muss, ob eine Messung zum losen Ring, zum bearbeiteten Körper oder zum montierten Laufrad gehört.
Die Kleinserienroute bewusst gestalten
Bei der Kleinserienfertigung besteht die Versuchung, die Vorbereitung zu komprimieren, weil die Serie klein ist. Eine bessere Strategie ist, die Route schlank, aber explizit zu machen. Freigegebene Geometrie bestätigen, kritische Schnittstellen kartieren, Aufmaß- und Bezugsübertragungen definieren und entscheiden, welche Prüfungen zum ersten Aufbau, nach der Umkehr, nach der Montage und im Endzustand gehören. Das konzentriert den Aufwand auf die Beziehungen, die die Passung steuern, ohne jeder sichtbaren Fläche dieselbe Prüflast aufzuerlegen.
Das Ergebnis ist ein wiederholbarer Entscheidungsrahmen. Der Guss formt die geschlossene Strömungsgeometrie. Die Bearbeitung adressiert die spezifizierten zugänglichen Schnittstellen. Bezüge folgen der Montagefunktion. Die Verschleißring-Endbearbeitung wird aus der Toleranzkette und dem Bauteilzustand gewählt. Drehen, Ausbohren und Bohren haben jeweils definierte Grenzen. Aufzeichnungen bewahren die Bedeutung dieser Entscheidungen. Zusammen machen diese Entscheidungen eine vorgeschlagene Route leichter vergleichbar, verfeinerbar und gegen die kontrollierte Zeichnung freigebbar.
Die Schnittstellen prüfen, bevor die Route freigegeben wird
Eine nützliche Überprüfung beginnt mit der Laufradzeichnung und den Informationen zu den Gegenkomponenten und verfolgt dann Bohrung, Flächen, Ringsitze, Schultern, Passfeder, Bohrungen und Endmontagezustand durch eine Bezugskette. Neway kann dieses Paket nutzen, um den vorgeschlagenen Drehumfang, bedingte Montage-Endbearbeitungsschritte und die bei jeder Übergabe benötigten Aufzeichnungen zu identifizieren. Teilen Sie die aktuellen Zeichnungen von Laufrad und Gegenkomponenten, um eine schnittstellenorientierte Fertigungsprüfung zu beginnen.
FAQ
Welche Oberflächen eines Pumpenlaufrads müssen nach dem Guss CNC-gedreht werden?
Warum Verschleißringe von Pumpen nach der Montage fertig bearbeiten?
Wie wird der Rundlauf an einem montierten Pumpenlaufrad kontrolliert?
Was sollte eine Anfrage für ein Pumpenlaufrad in Kleinserie enthalten?
Welche Prüfaufzeichnungen unterstützen einen Auftrag für ein Pumpenlaufrad in Kleinserie?