WCBインペラとCA6NM摩耗リング:小ロット加工の視点
WCBインペラとCA6NM摩耗リング:小ロット加工の視点
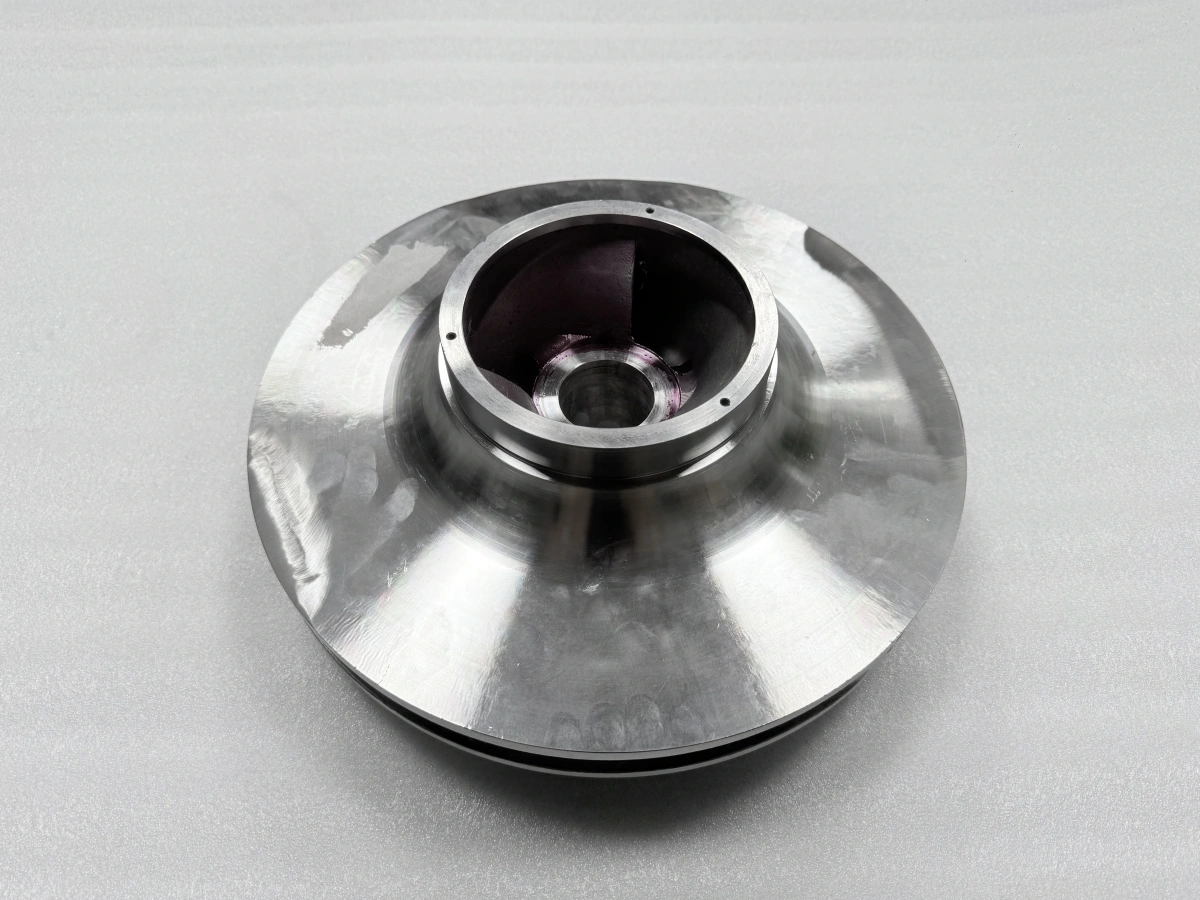
小ロットのクローズドポンプインペラ組立では、図面指定の2つの鋳造グレードを大きく異なる部品の役割で組み合わせることがあります。本プロジェクトでは、図面でインペラ本体にWCB、関連する摩耗リングにCA6NMが指定されました。インペラは鋳造で形成された形状と選択された加工インターフェースを組み合わせ、リングは後の嵌合関係に関与します。産業機器プロジェクトでは、グレード、製品形態、供給状態、加工取り代、機能目的を総合的に検討する必要があるため、この区分が重要です。したがって、有用なWCBインペラとCA6NM摩耗リングの加工計画は、両方の鋳造部品を単一の汎用鋼加工タスクとして扱うのではなく、材料の役割から始まります。
材料の役割は図面から始まる
WCBは鋳造炭素鋼ファミリーに属し、CA6NMはマルテンサイト系ステンレス鋳鋼ファミリーに属します。これらのカテゴリは製造レビューに初期方向を与えますが、図面と適用される材料仕様が管理入力として残ります。チームは依然として、注文された鋳造規格、要求される供給状態、追加要求事項、および材料に期待される記録を特定する必要があります。この区別は、プロジェクトが鋳造本体と別個のリング部品を組み合わせる場合に特に重要です。材料呼称は必要な合金ファミリーを記述しますが、鋳造余裕、表面仕上げ、嵌合、切削データ、および粗加工と仕上げ加工の順序は、より広い製品およびプロセス定義から導かれます。これらの決定を分離しておくことで、製造者は材料名を裏付けのない性能結論に変えることなく、各コンポーネントの役割を適切なプロセスに変換できます。
WCBは鋳造形状を加工インターフェースに接続する
提案された製造ルートでは、鋳造を使用してインペラの複雑な本体を形成し、選択されたインターフェースを後の加工のために確保しました。鋳鋼インペラ材料の場合、最初の計画上の問題はWCBが切削可能かどうかではなく、加工開始時に鋳造品がどのような状態にあるかです。表面スキン、中断、局所的な取り代分布、断面変化、および供給された熱処理状態はすべて、工具の進入と最初の切削下で利用可能な安定材料の量に影響します。広範な炭素鋼加工の経験は工具と冷却剤の選択に役立ちますが、ルートは実際の鋳造品と図面に従わなければなりません。目的は、製品定義が加工に割り当てるインターフェース、面、およびシャフト関連の特徴のみを作成しながら、鋳造で形成された形状を維持することです。
切削前に鋳造表面と取り代を読む
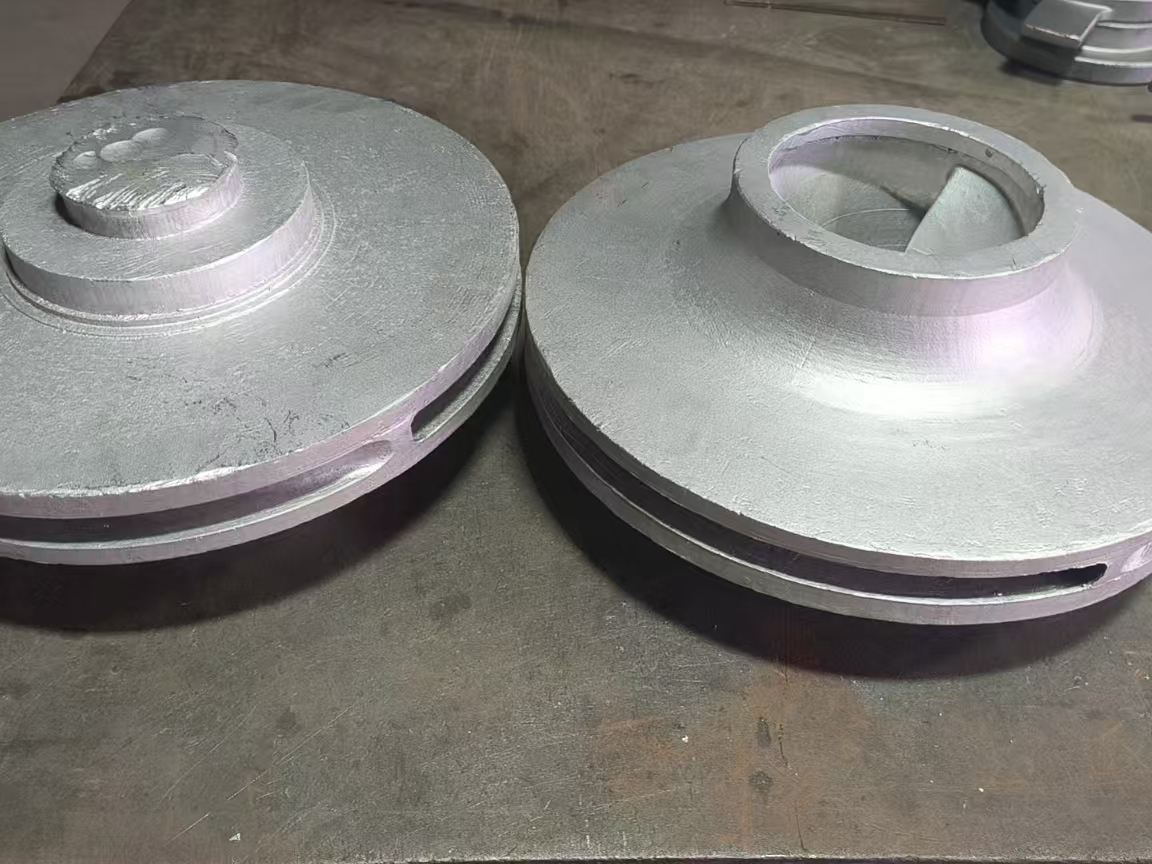
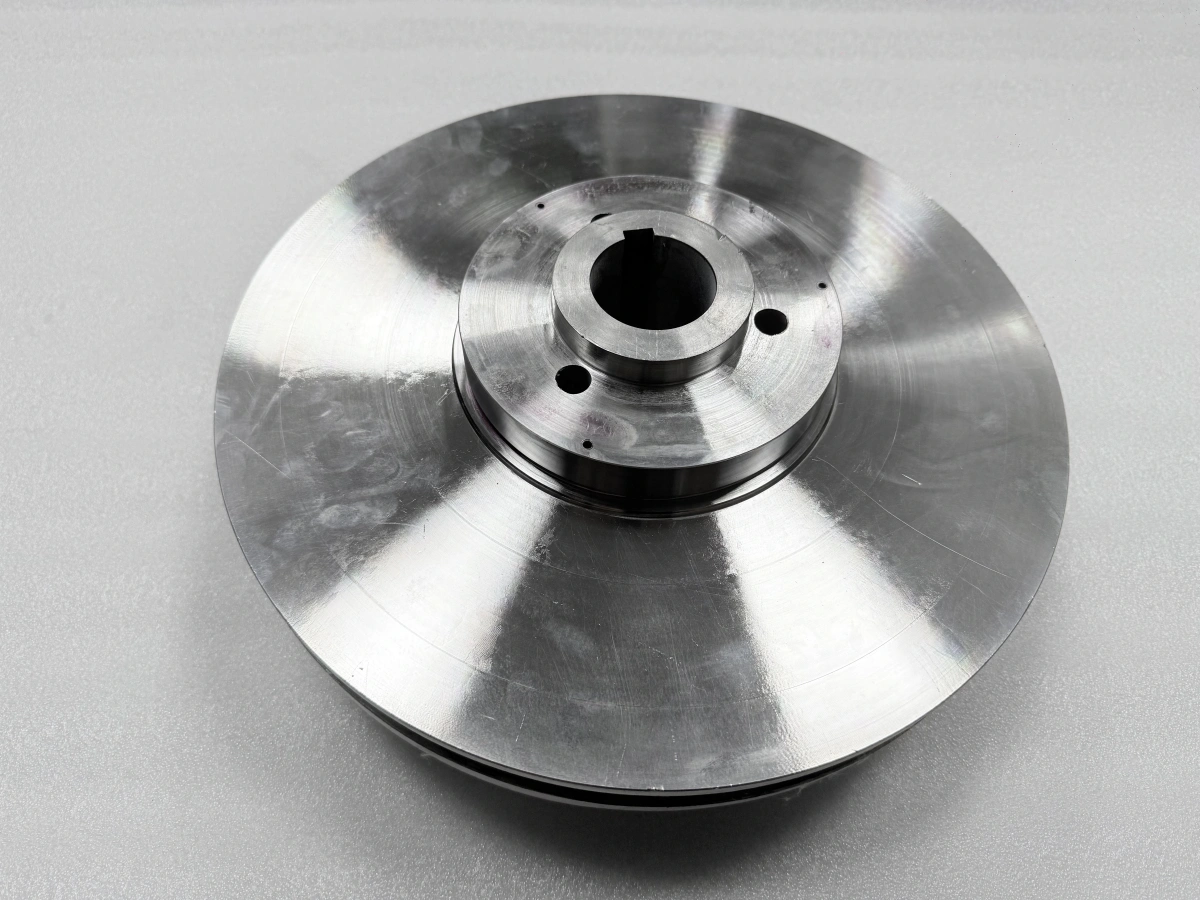
未完成のインペラ本体は、鋳造状態が独自のレビューに値する理由を示しています。粗い表面にはスケール、付着残留物、または局所的な不規則性が含まれる場合があり、中断された進入は確立された母材内の連続切削とは異なる挙動を示します。仕上げ戦略を設定する前に、加工レビューでは、使用可能な取り代が存在する場所、意図的に鋳造のままにされる表面、およびクリーンアップが図面定義のインターフェースに到達しなければならない場所を確立する必要があります。これは、普遍的な取り代や固定された初回パスレシピを必要とするものではありません。実際の形状に一致する取り代レビューと、鋳造が提供することを意図した特徴を犠牲にすることなく、表面層から一貫した材料へと移動する切削アプローチが求められます。より広いCNC加工の範囲内では、ニアネット形状と加工インターフェースの間のこの境界は、インペラ全体を旋削部品として説明するよりも有用です。
CA6NMには独自の加工前提が必要
CA6NMの加工考慮事項は、そのマルテンサイト系ステンレス鋳鋼構造と確認された材料状態から始まります。熱処理は微細構造と硬さを形成するため、最終切削データは供給状態に一致する必要があります。CA6NMに関する業界ガイダンスは、剛性のある支持、安定した工具係合、切りくず制御、および効果的な冷却を強調しています。これらの原則はステンレス鋼加工の有用な出発点ですが、オーステナイト系ステンレスグレードや異なる部品形状からパラメータをコピーすることを正当化するものではありません。摩耗リングは、断面剛性、中断された特徴、利用可能な取り代、および図面で定義された表面関係に注意しながら、供給状態で評価する必要があります。インサートグレード、形状、送り、速度、冷却剤供給は、広範なステンレスカテゴリではなく、実際の機械、セットアップ、状態に合わせて選択されます。
熱処理状態は製造入力である
材料状態は、加工計画が固定される前に確定する必要があります。管理する鋳造規格と購買要件は、必要な供給状態または熱処理状態を定義し、製造レビューはその状態を意図する加工段階に結び付けます。状態は硬さ、残留応力、切削応答、および材料除去中の安定性に影響します。CA6NMのマルテンサイト構造はこの結びつきを特に重要にします。したがって、熱処理レビューは、図面、購買要件、鋳造仕様、および特徴の順序を結び付ける必要があります。この小ロット範囲では、加工チームが計画しなければならない確認済みの状態はどれかということが有用な問いです。正確な炉サイクルと達成された特性は、WCBまたはCA6NMのみに基づく仮定ではなく、該当するプロセスおよび材料記録に属します。
材料状態を旋削特徴に接続する
インペラと摩耗リングはどちらも回転関係を含みますが、それらのセットアップは同一である必要はありません。インペラでは、加工は鋳造本体の支持と、シャフトインターフェースと選択された仕上げ面との関係を尊重する必要があります。リング状部品では、クランプ力、壁の剛性、および除去される取り代が、治具から解放された時およびその後の部品の挙動に影響する可能性があります。これらの条件により、CNC旋削は、いずれかのコンポーネントの完全な説明ではなく、特徴レベルの決定となります。提案されたルートは、粗加工と仕上げ加工を分離し、コンポーネント状態に適した支持を選択し、必要な材料および組立条件が判明するまで最終インターフェース作業を保留することができます。セットアップ、仕上げ、許容変形は、材料呼称ではなく、その複合レビューから導かれます。
嵌合要件は製品定義から来る
摩耗リングの呼称は、すき間、接触パターン、表面仕上げ、または耐用期間を確立しません。これらの要件は図面と組立製品の関係から来ます。材料工学は依然として重要です。なぜなら、CA6NMの確認された状態がリングの加工方法と各段階で除去すべき材料量に影響するからです。WCBインペラインターフェースも同様に、リング関係が確立される状態でレビューする必要があります。組立状態での仕上げ加工が検討されている場合、それはアクセス、取り代、支持、および顧客の機能要件に結び付いた条件付き方法のままです。WCBは1つの鋳造および加工コンテキストを定義し、CA6NMは別のコンテキストを定義し、図面はどちらのグレードも寸法定義の代用にすることなく、インターフェースでそれらを結び付けます。
初期切削フィードバックを一般化せずに使用する
小ロットでは、各材料の最初の安定した操作が、残りの部品が同じルートに従う前にプロセス仮定のチェックを提供します。関連する観察には、切りくず形成、工具刃先状態、切削ゾーンの熱、表面応答、および治具から解放された後の部品の挙動が含まれます。WCBの場合、このフィードバックは鋳造スキンを通した進入と確立された母材内の切削を区別するのに役立ち、利用可能な取り代がどのように分布しているかを示します。CA6NMの場合、リング形状の工具係合、切りくず排出、冷却、支持の決定に情報を提供します。これらの観察は、1つの共有パラメータセットになるのではなく、2つの材料/コンポーネントの組み合わせで別々に保つ必要があります。切削応答が計画された状態と大きく異なる場合、次の正しいステップは、続行する前に供給状態、取り代、セットアップ仮定を調整することであり、加工挙動から化学組成や合否を推測することではありません。
小ロット記録を意思決定可能にする
有用な材料記録セットは、単にグレード名を繰り返すのではなく、次の製造上の意思決定に役立つべきです。図面は指定材料とコンポーネントの役割を識別します。材料文書は供給されたヒートまたはロットと状態を識別する必要があります。熱処理記録は、要求される場合、定義されたサイクルとトレーサビリティに対応します。加工ルートは、どの特徴がどのコンポーネント状態で加工されるかを識別し、寸法記録はレビューのために選択された図面特徴に対応します。焦点を絞った品質保証計画は、各記録を関連する段階とレビュー責任に割り当てます。小ロットでは、この分離により、鋳造記録、材料記録、および完成特徴記録が互換可能として扱われるのを防ぎます。また、各記録を適切な目的に結び付けながら、バイヤーが必要な証拠を指定する実用的な方法を提供します。
1つの小ロットレビューのために2つの材料を準備する
バイヤーは、最新の図面リビジョン、材料規格と必要な状態、部品リスト、インターフェース優先順位、予想バッチ範囲、および検査範囲を提供することで、材料主導のレビューをより有用にします。Newayのレビューは、鋳造取り代、コンポーネント剛性、加工アクセス、提案された粗加工および仕上げ段階、およびそれらの選択を裏付けるために必要な記録をカバーできます。WCBの場合、議論は鋳造本体とその選択された加工インターフェースに集中します。CA6NMの場合、リング状態、支持、切削応答、および嵌合面に集中します。低ボリューム製造を評価するバイヤーは、詳細な切削仮定が固定される前に、材料状態を意図するルートに整合させるためにこのレビューを使用します。これにより、バイヤーは1つの接続されたインペラ組立内で2つの異なる鋳造グレードを計画するためのより明確な基盤を得ることができます。