鋳造から最終フィットまで:クローズドポンプインペラのCNC旋削
鋳造から最終フィットまで:クローズドポンプインペラのCNC旋削
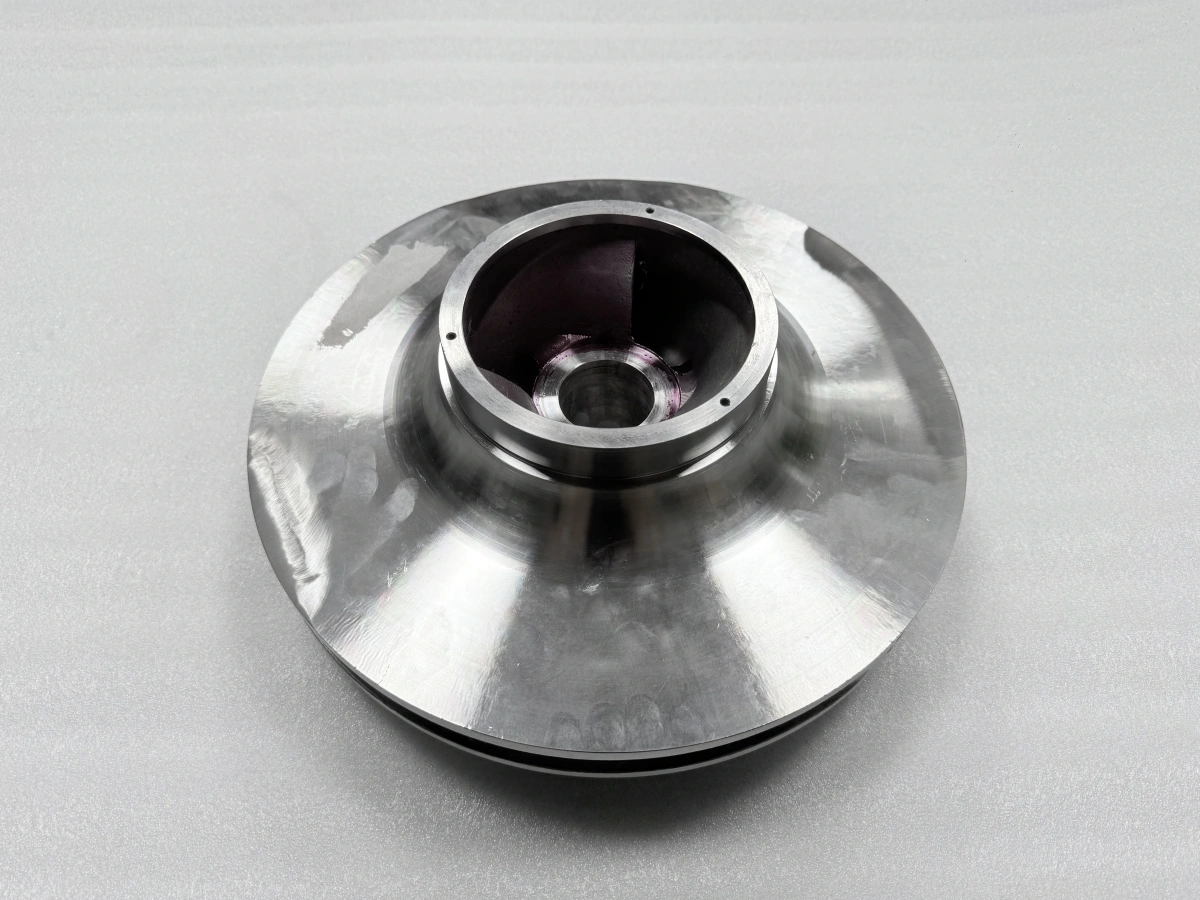
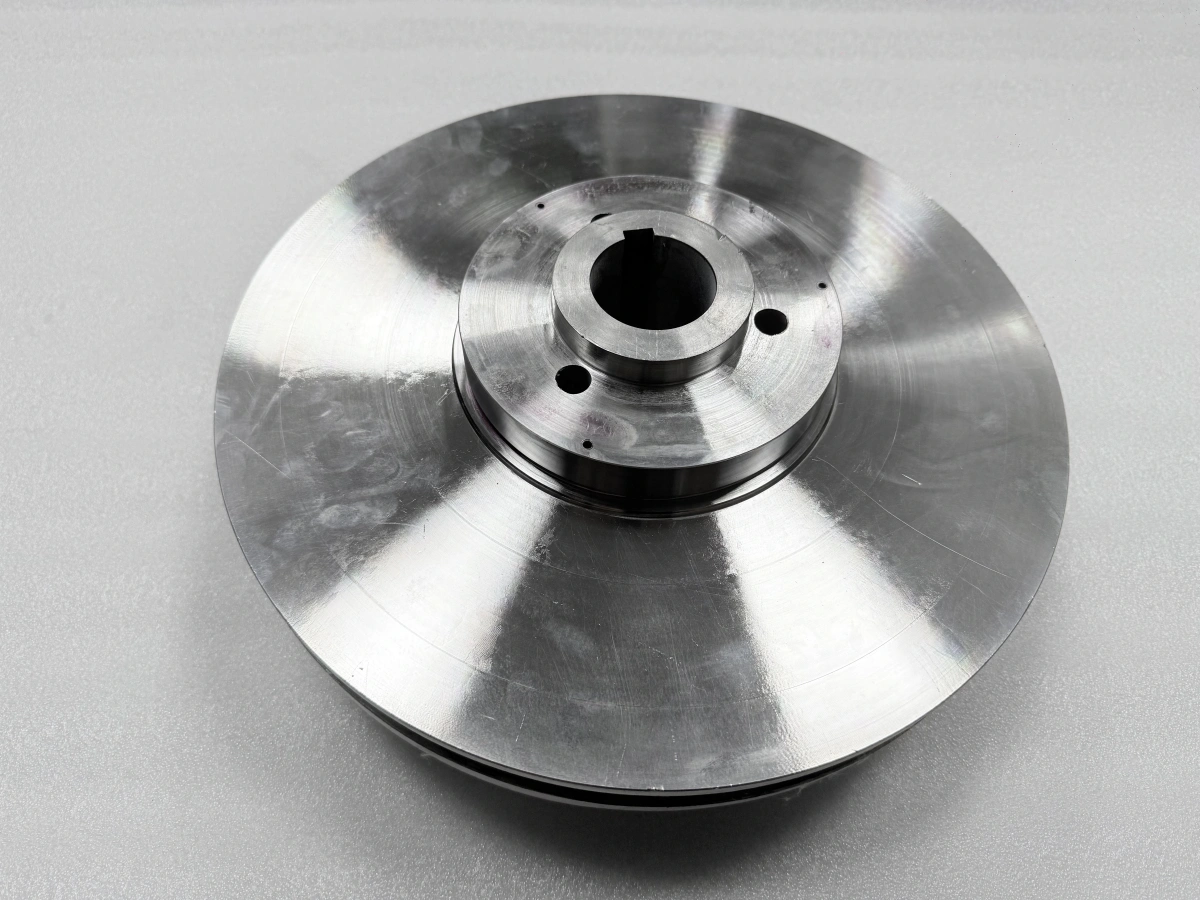
この小ロットポンプ部品プロジェクトは、クローズドインペラとそのウェアリングを一つの加工計画にまとめるものです。インペラは単に旋盤にたまたま合う丸い部品ではありません。鋳造がその密閉された流路を形成し、ボア、フェース、リングインターフェースは共通の作業軸を必要とします。Newayのエンジニアにとって、クローズドインペラのCNC加工は3つの決定から始まります。油圧形状を維持すること、使用可能なデータムを確立すること、そして仕上げのために適切な表面を確保することです。プロジェクト要件は、この種の産業機器部品に対して提案されたルートに私たちがどのように取り組むかを示しています。
流路形状は鋳造に任せる
最初の決定は、油圧形状を機械インターフェースから分離することです。クローズドインペラは2つのシュラウド間に内部流路を持ちます。これらの流路は鋳造ルートによって支配され、フライス盤のプレート上のオープンポケットのようにアプローチすることはできません。したがって、加工計画は保護ゾーンマップから始めるべきです。鋳造で形成された流路壁とシュラウドは、リリースされた図面が明示的に別段の指示をしない限り旋削範囲外のままとなり、アクセス可能な円形フェース、ボア、シート、ショルダーが後の仕上げの候補となります。
したがって、インペラは選択された機械加工インターフェースを持つ鋳造品であり、旋削によって完全に再現する必要がある形状ではありません。より広範なCNC加工は二次的な特徴をサポートできますが、各操作はアクセス可能な特徴と図面要件に結び付ける必要があります。この区別から始めることで、流路付近での不要な取り代を避け、ルートをフィット、位置決め、組立に集中させることができます。また、鋳造サプライヤーにはより明確な取り代目標を与えます。つまり、加工ゾーンでのクリーニングアップに十分な材料を確保しつつ、鋳造形状を保持すべき表面に余分な取り代を負荷しないことです。
図面をインターフェースマップに変換する
ジョー、ツール、速度を選択する前に、図面を一連の機能的関係として読む必要があります。中心ボアは回転基準を確立する可能性があります。隣接するフェースはインペラを軸方向に位置決めできます。リングシート、ショルダー、外側円筒面は、回転体と静止ポンプ部品との関係を制御する場合があります。キー溝や穴パターンは、クロッキングや取り付け要件を追加する可能性がありますが、主軸を定義すると仮定すべきではありません。
材料の呼び出しも同じマップに属します。プロジェクト図面はインペラ本体にWCB、ウェアリングにCA6NMを指定しています。加工計画には、指定されたグレードと文書化された開始条件の両方が必要です。本体とリングは切削、クランプ、仕上げに対して異なる反応を示す可能性があり、これが1つの一般的な切削レシピを適用するのではなく、それらのインターフェースを定義するもう1つの理由です。ツールの選択、刃先の準備、切削データ、取り代は、生産に利用可能な実際の文書化された材料状態に従う必要があります。
最終フィットを中心にデータム戦略を構築する
最も便利な生面が自動的に正しいデータムになるわけではありません。鋳造変動により、鋳放し径は掴みやすくても機能基準として信頼できない場合があります。より強力な精密加工計画では、どのボア、フェース、パイロット面が軸を確立すべきか、どの特徴が軸方向位置を制御するか、そしてその関係が反転や後の組立ステップを経ても維持される方法を特定します。
実用的なシーケンスでは、初期セットアップで基準面を作成または認定し、それらの基準を使用して機能インターフェースを仕上げる場合があります。正確なシーケンスは図面に依存します。重要なのは、すべての転送に名前付きの証拠があることです。つまり、再クランプ後に再確認できるボア、フェース、または直径です。セットアップ記録はサポートと位置決めを区別する必要もあります。パッドは軸を再定義することを許さずにシュラウドのたわみを防ぐ場合があります。この区別は、クランプ圧力が部品を保持したまま見かけの関係を変える可能性がある広い円盤状部品では特に重要です。
インペラとウェアリングをフィットシステムとして扱う
ウェアリングは、その有用な形状が組み立てられたインペラに依存する場合、孤立した緩い部品として計画すべきではありません。図面で定義されたリングシート、合わせ面、最終的な摺動インターフェースはチェーンを形成します。各要素を別々に仕上げると、累積位置誤差は組立後に見られる関係とは異なる場合があります。そのため、共通軸と最終フィットを組立状態で制御する必要がある場合、組立後の仕上げ加工が選択されることがあります。
最適なルートは、リリースされた図面、利用可能な取り代、組立方法、サポート戦略、および隣接する特徴への後続切削の影響によって異なります。組立仕上げが選択された場合、プロセス計画は、組立前に測定するもの、制御された取り代を保持するもの、その後回復するデータム、再確認するインターフェースを明記する必要があります。別々の仕上げで十分な場合でも、リングと本体の公差チェーンを計算して記録する必要があります。この選択を早期に行うことで、機械工は適切な場所に取り代を確保でき、名目上仕上げられたリングが完成組立の誤った基準になることを防げます。
旋削、ボーリング、穴あけを異なる作業に使用する
回転フェースと外径はCNC旋削の自然な候補ですが、ツールパスには安定した軸と意図した表面をクリーニングアップするのに十分な残り取り代が必要です。荒加工と仕上げを分離して、エンジニアが鋳造の着座状態と材料除去後の部品の反応を観察できるようにします。最終切削サイクルは、単に見栄えを良くするのではなく、機能的な関係を保護する必要があります。
内部形状は、ボアサイズと軸を旋削フェースまたはシートに関連付ける必要がある場合、CNCボーリングが必要になることがあります。ボーリングはその関係の自動的な証明ではありません。セットアップと測定データムは図面と一致する必要があります。同様に、CNC穴あけは設計が必要とする二次穴を作成できますが、穴サイズだけではクロッキングや位置を確立しません。ルートは、穴がボア軸、キー溝、フェース、または他の定義された基準から位置決めされるかを明記する必要があります。
仕上げツールに到達する前に鋳造取り代を管理する
鋳造取り代は、棒材のように均一に分布することはほとんどありません。プロセス計画は、意図した基準面に十分なクリーニングアップ取り代があるか、鋳造軸と機能軸の間のオフセットが片側の取り代を先に消費するかを確認する必要があります。軽い証拠切削は、ルートが最終データムにコミットする前に着座や取り代分布の問題を明らかにできます。エンジニアはその後、図面の許容形状内で位置を調整するか、セットアップを修正するか、鋳造レビューのために一時停止するかを決定できます。
荒加工はインペラの広いシュラウドも考慮する必要があります。片側からの材料除去、薄い領域付近でのクランプ、ハブのみのサポートは、部品の着座方法を変える可能性があります。バランスの取れた材料除去、段階的な深さ、適切なツールエンゲージメント、中間の非クランプチェックにより、その動きを可視化できます。目標は一時的な読み取り値を追うことではなく、主要な切削荷重と着座変化がすでに発生した後に最終インターフェースを作成できるように十分な材料を確保することです。
軸を再定義せずにシュラウドをサポートする
クローズドインペラは、剛性のあるハブとより広い円盤状表面を組み合わせています。ワークホールディングは、断続的または変化するエンゲージメントに十分なグリップを必要としますが、過度のジョーまたはサポート荷重はシュラウドを歪めたりハブを傾けたりする可能性があります。セットアップ図面は、ロケータ接触、クランプ接触、サポート接触を別々に識別する必要があります。また、切りくずが溜まる場所も示す必要があります。サポート下の切りくずは、フィクスチャが安全に感じられても部品をシフトさせる可能性があります。
サポート条件は切削中だけでなく測定中も重要です。部品が強くクランプされている間の読み取り値は、緩和された部品を表さない場合があります。敏感なボアとフェースまたはリングシートの関係については、ルートはいつ機械内で検査するか、いつ解放して再着座するか、いつ組立状態で測定するかを定義できます。これらの状態間で同じ機能データムの概念を使用することで、変化を解釈しやすくなり、フィクスチャ荷重下でのみ変位したように見える特徴を修正するリスクを減らします。
組立状態に合わせて最終仕上げのタイミングを計る
最終切削のタイミングはツールと同じくらい重要です。組立、接合、応力再分布、または別の指定ステップが作業関係をシフトさせる可能性があります。早期に仕上げると、最終部品にもはや存在しない関係を保持する可能性があり、不必要な再加工は取り代を消費し、別のセットアップ転送を追加する可能性があります。したがって、エンジニアは操作シーケンスを設定する前に、各最終インターフェースに必要な部品状態を定義する必要があります。
有用な仕上げ前チェックポイントは、アクティブなリビジョン、部品識別、組立状態、回復可能なデータム、サポート方法、残り取り代を確認します。最終寸法方法は、その後同じ状態を参照する必要があります。これによりルートが実用的に保たれます。加工チームは最後の切削前に何が安定している必要があるかを知り、組立チームはどの表面を保護する必要があるかを知り、検査チームは図面が評価を求めるデータム関係を知ることができます。
記録を使用してエンジニアリングコンテキストを保持する
有用な記録により、次のステージは前のステージが何を確立したかを理解できます。ルートトラベラーは操作と部品状態を識別できます。寸法記録は、特性、方法、機器、使用された基準を識別できます(それらのフィールドが実際に文書化されている場合)。組立記録は、関係がチェックされたときにどの要素が一緒だったかを定義できます。非破壊検査記録は方法と範囲を記載できます。バランシング記録は適用される構成を識別できます。
ここで品質保証は、単に書類を追加するのではなく、エンジニアリングをサポートします。材料、鋳造、加工、組立、非破壊検査、バランシングの記録は異なる質問に答えます。ルートは、各引き継ぎでどの記録が属するか、それが説明する部品状態、および次の決定のために誰がそれを使用するかをリストできます。これにより、後のレビューが迅速になります。チームは、測定が緩いリング、加工された本体、または組み立てられたインペラのいずれに属するかを再構築する必要がないからです。
小ロットルートを意図的に保つ
低量生産では、バッチが小さいため準備を圧縮したくなります。より良い戦略は、ルートをリーンだが明示的にすることです。リリースされた形状を確認し、重要なインターフェースをマッピングし、取り代とデータム転送を定義し、最初のセットアップ、反転後、組立後、最終状態でどのチェックを行うかを決定します。これにより、すべての可視表面に同じ検査負担を課すことなく、フィットを制御する関係に労力を集中させます。
結果は再現可能な意思決定フレームワークです。鋳造は密閉流路形状を形成します。加工は指定されたアクセス可能なインターフェースに対応します。データムは組立機能に従います。ウェアリングの仕上げは公差チェーンと部品状態から選択されます。旋削、ボーリング、穴あけにはそれぞれ定義された境界があります。記録はそれらの選択の意味を保持します。これらの決定を組み合わせることで、提案されたルートを比較、改善、管理図面に対してリリースしやすくなります。
ルートをリリースする前にインターフェースをレビューする
有用なレビューは、インペラ図面と嵌合部品情報から始まり、ボア、フェース、リングシート、ショルダー、キー溝、穴、最終組立状態を1つのデータムチェーンを通して追跡します。Newayはそのパッケージを使用して、提案された旋削範囲、条件付き組立仕上げステップ、各引き継ぎで必要な記録を特定できます。現在のインペラと嵌合部品の図面を共有して、インターフェースに焦点を当てた製造レビューを開始してください。