
Kurbelwellenzapfenbearbeitung mit Datum-Spannvorrichtung und Rundlaufkontrolle
Kurbelwellenzapfenbearbeitung mit Datum-Spannvorrichtung und Rundlaufkontrolle
Die Kurbelwellenzapfenbearbeitung hängt davon ab, jede Lagerfläche während der Form- und Steifigkeitsänderung der Welle beim Schneiden in der richtigen Beziehung zur Hauptachse zu halten. Ein genauer Durchmesser legt nicht die Position eines versetzten Kurbelzapfens fest. Aus der Neway-Engineering-Perspektive sollte die Prozessprüfung daher mit dem Zeichnungsdatum-Schema, den für Positionierung und Abstützung verfügbaren Flächen und der Reihenfolge, in der diese Flächen hergestellt werden, beginnen. Die folgenden Prinzipien erläutern dieses Planungsproblem, ohne eine Vorrichtung oder Maschine für jede Kurbelwelle vorzuschreiben.
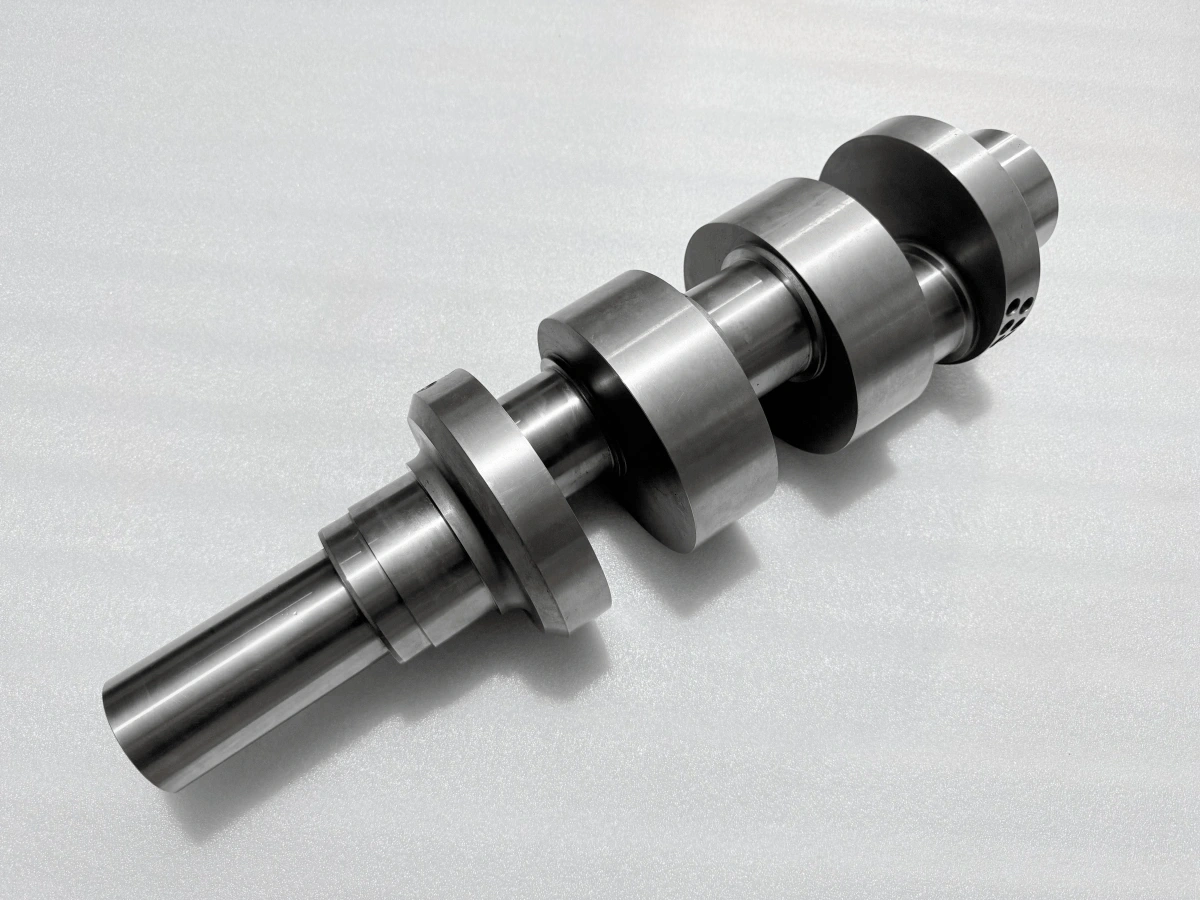
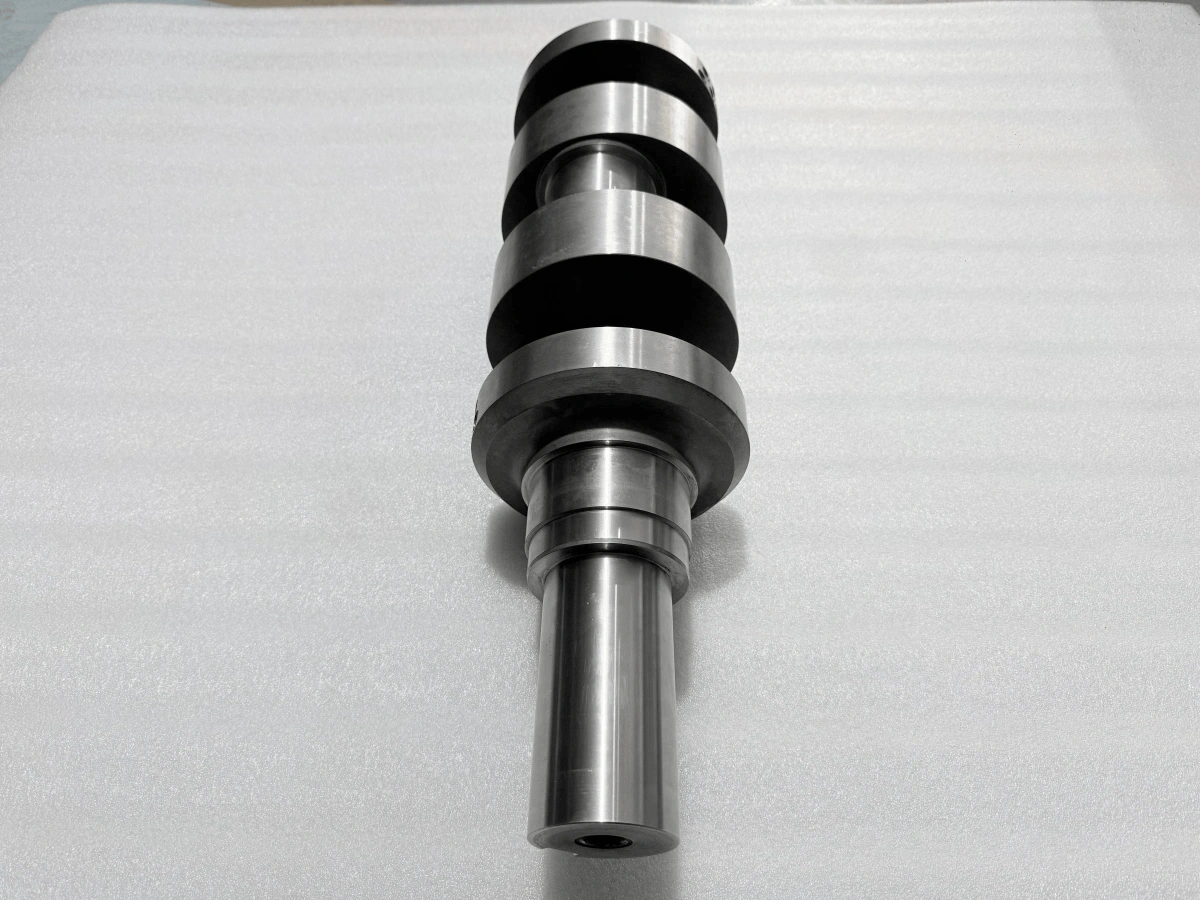
Trennen Sie die Hauptachse von der Kurbelzapfenposition
Die Hauptzapfen legen die beabsichtigte Rotationsachse durch die Lageranordnung fest. Jeder Kurbelzapfen hat seine eigene Nennachse, parallel zur Hauptachse und in einer konventionellen Kurbelwellenkonstruktion von dieser versetzt. Sein radialer Versatz, seine Winkelphase und seine axiale Position beschreiben unterschiedliche Beziehungen. Ein Bearbeitungsplan muss alle diese erhalten; das alleinige Erreichen des Kurbelzapfendurchmessers lässt seine Position ungelöst.
Behandeln Sie den beabsichtigten Kurbelzapfenversatz nicht als unerwünschten Zapfenrundlauf. Der Versatz erzeugt die Kurbelbewegung, während eine Rundlaufanforderung die Variation relativ zur spezifizierten Datumachse auf einer bestimmten Fläche begrenzt. Lesen Sie die Zeichnung, bevor Sie entscheiden, welche Fläche sich in einer bestimmten Aufspannung konzentrisch drehen soll. Diese Unterscheidung verhindert, dass ein Bediener ein absichtliches exzentrisches Merkmal in Richtung der falschen Referenz korrigiert.
Halten Sie Datum-Übertragungen explizit
Ein Zeichnungsdatum ist eine Referenz, die aus spezifizierten Merkmalen hergestellt wird, nicht einfach der in eine Maschine eingegebene Koordinatenursprung. Eine Fertigungsaufspannung kann auf Zentrierbohrungen, einem vorbereiteten Zapfen oder einem anderen zugänglichen Merkmal positionieren, aber diese Arbeitsreferenz muss eine kontrollierte Beziehung zum Zeichnungsdatum haben. Dokumentieren Sie diese Beziehung im Aufspannplan, anstatt anzunehmen, dass alle konzentrisch erscheinenden Flächen eine Achse teilen.
Wenn die Welle umgedreht oder zu einem anderen Arbeitsgang bewegt wird, müssen axiale Position und Winkelorientierung mit der radialen Referenz übertragen werden. Eine saubere Auflagefläche kann einen axialen Anschlag herstellen, während ein geeignetes Positionierungsmerkmal die Phase erhalten kann. Grate, beschädigte Zentrierungen oder Späne unter einem Positionierungselement können die Aufspannung ändern, selbst wenn das Programm unverändert bleibt. Prüfen Sie den positionierten Zustand nach dem Spannen und vor dem Entfernen des verbleibenden Korrekturzugabe.
Wählen Sie die Schneidroute um die versetzte Geometrie
Konzentrische Hauptzapfen sind natürliche Kandidaten für CNC-Drehen. Ein versetzter Kurbelzapfen benötigt eine Route, die einen Zylinder um seine versetzte Achse erzeugt. Je nach Geometrie und Ausrüstung kann dies eine exzentrische Drehaufspannung, spezielles Kurbelwellenfräsen oder koordinierte Bearbeitung auf einer geeigneten mehrachsigen Plattform umfassen. Werkzeugzugang in der Nähe der Wangen und Übergänge kann einen ansonsten plausiblen Ansatz ausschließen.
Für das exzentrische Drehen bewerten Sie das rotierende Werkstück und die Vorrichtung gemeinsam. Freiraum, Überhang, Beladung und die zulässigen Betriebsbedingungen der Maschine sind wichtig, wenn der Massenschwerpunkt von der Spindelachse versetzt ist. Beim Fräsen stellt der sich ändernde Eingriff um den Kurbelzapfen unterschiedliche Anforderungen an Werkzeug und Abstützung. Wählen Sie die Methode anhand der tatsächlichen Zeichnung und Maschinenfähigkeit; ein generischer Prozessname belegt nicht, dass eine Aufspannung sicher oder ausreichend steif ist.
Stützen Sie die Welle, ohne sie in Position zu biegen
Die Welle wird weniger steif, wenn Material zwischen Zapfen und Wangen entfernt wird. Schnittkraft, die weit von einer Abstützung entfernt wirkt, kann einen schlanken Bereich durchbiegen und den unter Last erzeugten Durchmesser oder die Form verändern. Kurzer Werkzeugüberhang und Abstützung nahe am aktiven Schnitt können die Stabilität verbessern, sofern die Abstützung den Werkzeugweg nicht behindert oder eine funktionale Fläche beschädigt.
Mehr Spannkraft ist nicht automatisch besser. Übermäßige oder ungleichmäßige Fixierung kann die Welle in einem durchgebogenen Zustand halten, der beim Lösen der Vorrichtung verschwindet. Stellen Sie Stützkontakt auf geeigneten vorbereiteten Flächen her, prüfen Sie die Ausrichtung und verwenden Sie eine kontrollierte Spannsequenz. Eine Lünette sollte die beabsichtigte Achse stützen, anstatt einen falsch positionierten Zapfen in die Linie zu drücken. Vergleichen Sie bei Bedarf den gelösten Zustand, bevor Sie sich für den nächsten Schlichtschnitt entscheiden.
Nutzen Sie die Materialabtragung zur Steuerung der sich ändernden Steifigkeit
Ein Rohteil oder eine Schmiedestück kann vor Bearbeitungsbeginn Restspannungen enthalten. Das Entfernen von Material verteilt diese Spannungen um und ändert den Querschnitt, der den Schnittkräften widersteht. Das starke Schruppen eines Bereichs, während ein anderer unberührt bleibt, kann daher die für die nachfolgende Positionierung verfügbare Geometrie ändern. Planen Sie das Schruppen in Stufen und überprüfen Sie die verbleibende Materialverteilung, wenn sich die Welle ihrer Endform nähert.
Ausgewogene Abtragung ist ein Planungsprinzip, kein Versprechen von Nullverzerrung. Der Rohteilzustand, die Merkmalsanordnung und der Stützenzugang bestimmen die praktische Sequenz. Bewahren Sie Schlichtzugabe auf Flächen auf, deren Position sich ändern kann, und bewerten Sie die Datum-Beziehung nach erheblicher Abtragung neu. Wenn eine Spannungsarmglühung vorgeschlagen wird, muss ihre Eignung anhand des Materialzustands und der genehmigten Behandlungsroute geprüft werden. Fügen Sie keinen nicht genehmigten thermischen Vorgang als universelles Heilmittel ein.
Nutzen Sie Rundlauftrends zur Untersuchung des Prozesses
Ein Zwischenrundlaufwert ist nur dann nützlich, wenn Referenz, Abstützanordnung, Messposition und Teilezustand bekannt sind. Eine Änderung nach dem Umspannen kann auf Auflage oder Positionierung hinweisen; eine Änderung nach schwerem Schnitt kann die Untersuchung von Durchbiegung oder Spannungsumverteilung erfordern. Dies sind diagnostische Hinweise, keine durch eine einzelne Messuhr abgeleiteten Schlussfolgerungen.
Vergleichen Sie ähnliche Bedingungen, bevor Sie Offsets ändern. Reinigen Sie die Positionierungsflächen, prüfen Sie den Stützkontakt und bestätigen Sie, dass dieselbe Datum-Beziehung bewertet wird. Rundheit, Oberflächenschäden und die Aufspannung können alle zu einer beobachteten Messuhrvariation beitragen. Vermeiden Sie es, ein Programm für das zu kompensieren, was tatsächlich ein Positionierungsproblem ist. Konzentrieren Sie die Zwischenprüfung darauf, ob der nächste Arbeitsgang noch die erforderliche Beziehung mit dem verbleibenden Material herstellen kann.
Planen Sie die Schlichtreferenz, bevor das Schruppen abgeschlossen ist
Wenn die Route CNC-Schleifen umfasst, entscheiden Sie früh, wie der Schlichtvorgang die beabsichtigte Achse und Kurbelzapfenposition wiederherstellen wird. Das Schleifen kann eine Lagerfläche nur innerhalb des verfügbaren Materials und der genehmigten Prozessbeschränkungen fertigstellen. Eine kleine Durchmesserzugabe kann nicht als ausreichend angenommen werden, um einen großen Positionsfehler zu korrigieren.
Wo Wärme- oder Oberflächenbehandlung die Bearbeitungsstufen trennt, bewerten Sie die relevanten Positionierungsmerkmale danach neu. Geben Sie an, ob die beibehaltene Zugabe radial oder diametral ist und welche Abmessungen bei jeder Übergabe gelten. Die endgültige Referenz muss mit der Zeichnung konsistent bleiben, auch wenn eine andere Maschine oder Abstützanordnung verwendet wird. Detaillierte Fragen zu Schleifen, Härte und Endprüfung werden in den verlinkten FAQs separat behandelt.
Definieren Sie die Aufspannfragen in der Anfrage
Für eine Überprüfung der Kurbelwellenzapfenbearbeitung senden Sie Neway die kontrollierte Zeichnung und das Modell, den Materiallieferzustand, die erforderliche Menge und die endgültigen Behandlungsanforderungen. Identifizieren Sie die Hauptdatummerkmale, Kurbelzapfenversätze und Phasenbeziehungen, Flächen, die zur Abstützung verwendet werden können, und alle Einschränkungen für temporäre Positionierungsmerkmale. Fragen Sie nach der vorgeschlagenen Aufspannsequenz und den Zwischenprüfungen, bevor Sie die Produktion genehmigen. Dies gibt der technischen Diskussion einen praktischen Fokus: wie jeder Arbeitsgang die für den nächsten benötigte Geometrie erhalten wird.
FAQ
Warum werden Kurbelwellenzapfen nach dem Nitrieren fertiggeschliffen?
Wie werden Kurbelwellenzapfendurchmesser, Rundlauf, Hub und Datum-Ausrichtung geprüft?
Wie werden Oberflächenhärte und Nitrierschichttiefe einer nitrierten Kurbelwelle verifiziert?
Wann benötigt eine CNC-bearbeitete Kurbelwelle eine dynamische Auswuchtung nach ISO 21940?
Welche ZfP-Methode eignet sich für eine bearbeitete Stahlkurbelwelle: DPT, MPI oder UT?
