
Individueller Kurbelwellen-Fertigungsprozess von der Materialauswahl bis zur Inspektion
Individueller Kurbelwellen-Fertigungsprozess von der Materialauswahl bis zur Inspektion
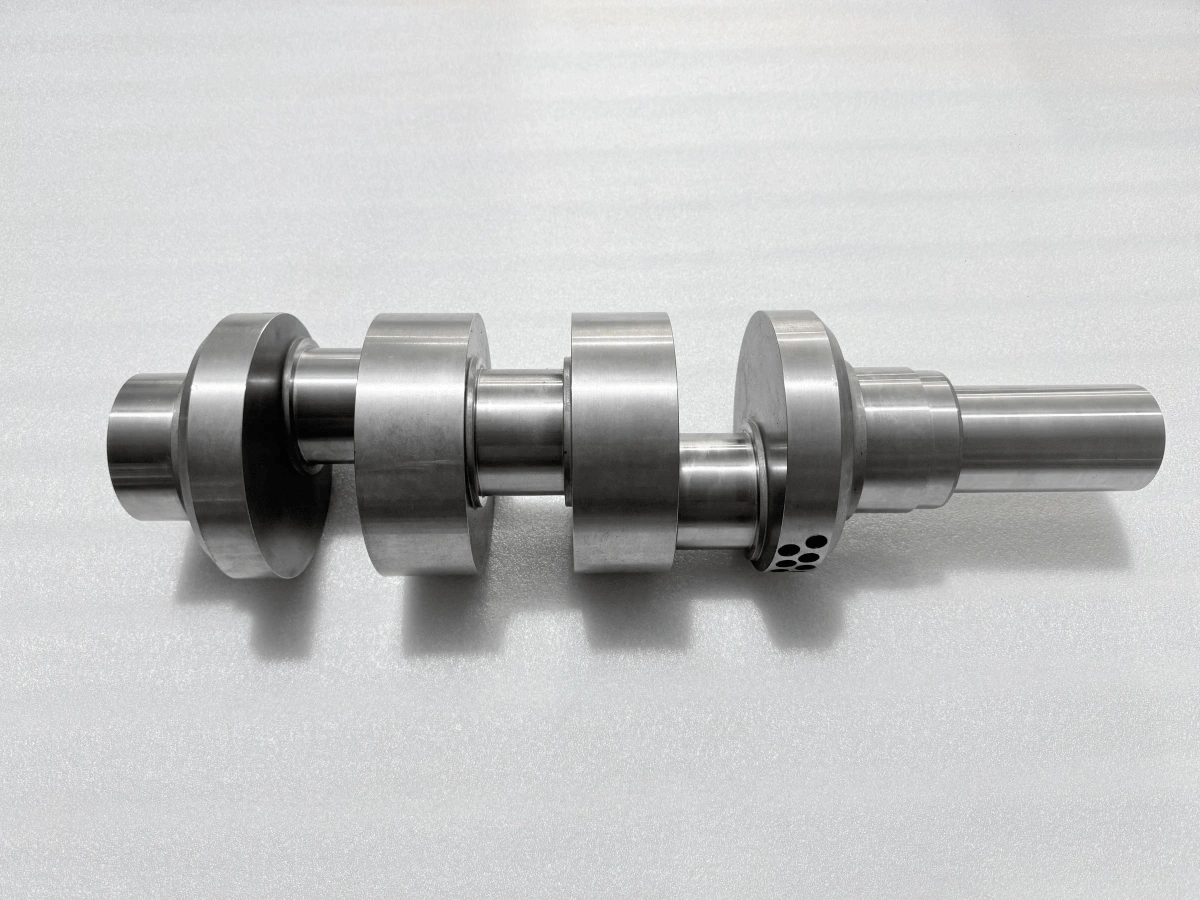
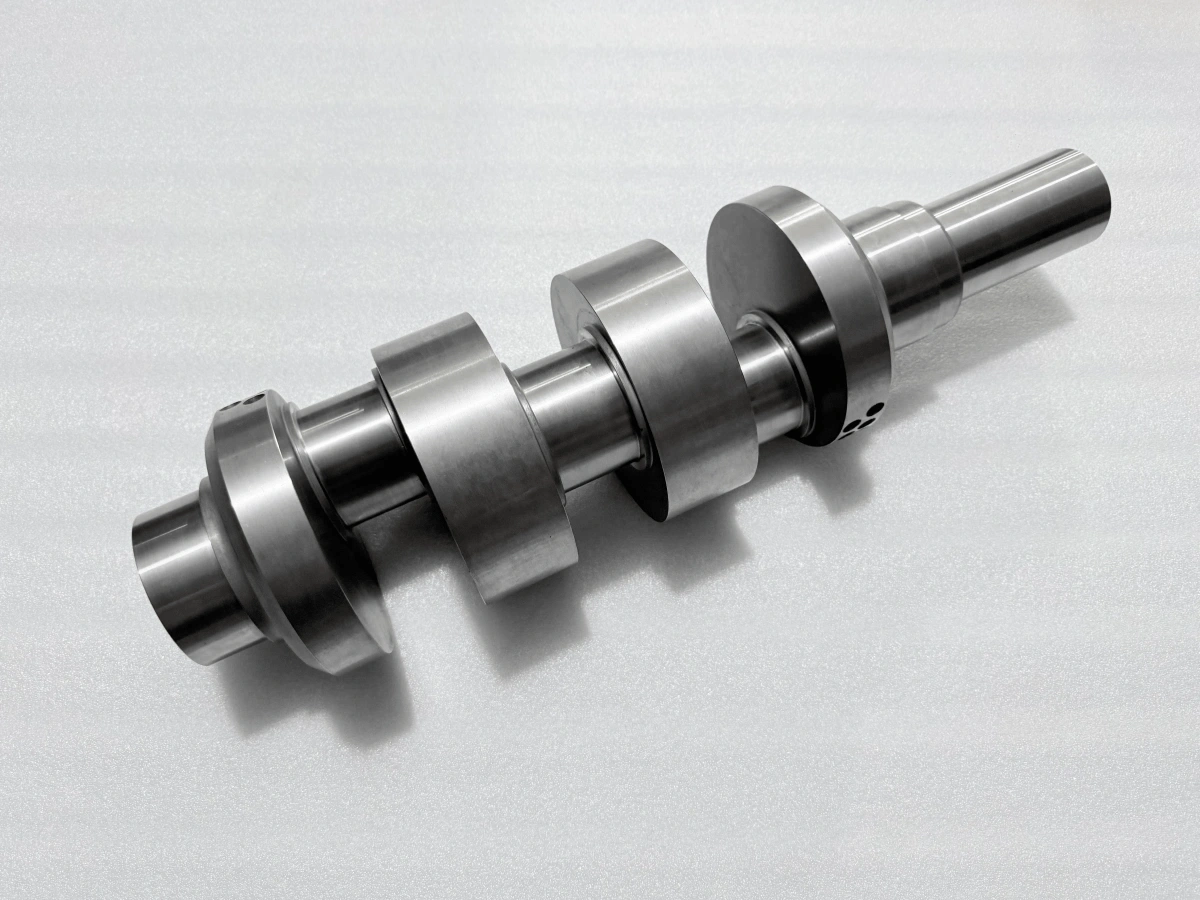
Ein individueller Kurbelwellen-Fertigungsprozess muss das Verhältnis zwischen Hauptlagern, versetzten Kurbelzapfen und fertigen Lagerflächen durch mehrere Bearbeitungs- und Behandlungsstufen steuern. Für ein nitriertes legiertes Stahl-Design beginnt eine typische Route mit der Materialverifizierung, schreitet durch Grob- und Halbfertigbearbeitung fort und umfasst kontrolliertes Nitrieren, eventuell spezifiziertes Endschleifen und separate Abnahmeprüfungen. Die Route ändert sich je nach Zeichnung, Rohteilzustand und Einsatzanforderungen. Aus der Perspektive der Neway-Konstruktion ist die nützliche Frage bei der Angebotserstellung, welche Merkmale nach dem letzten Arbeitsgang korrekt bleiben müssen und wie jedes einzelne verifiziert wird.
Beginnen Sie mit der Zeichnung und dem Abnahmeplan
Eine Kurbelwellenzeichnung sollte die Hauptbezugsachse, axiale Referenz und Winkelausrichtung festlegen, bevor eine Bearbeitungssequenz genehmigt wird. Zapfendurchmesser allein definieren das Teil nicht. Kurbelzapfenversatz, Phase, Zapfenform, Lagerbreiten, Übergänge und die Beziehungen zwischen diesen Merkmalen können alle die Funktion beeinflussen. Die Fertigungsüberprüfung muss Merkmale unterscheiden, die unabhängig geprüft werden können, von denen, die auf eine gemeinsame Referenz bezogen werden müssen.
Lesen Sie Material-, Wärmebehandlungs-, Oberflächenbeschaffenheits- und Inspektionshinweise zusammen. Eine Anforderung, die nach dem Nitrieren gilt, kann nicht aus einer vor der Behandlung genommenen Messung akzeptiert werden. Ebenso kann eine spezifizierte Oberflächenbeschaffenheit späteres Schleifen oder Polieren einschränken. Markieren Sie die Inspektionsstufe für jedes kritische Merkmal und identifizieren Sie alle erforderlichen Kundenfreigaben, bevor die Arbeit fortgesetzt wird. Dies legt einen Abnahmeplan fest, bevor die Bearbeitung eine Korrektur teuer macht.
Wählen Sie das Material und Rohteil als vollständige Spezifikation
Die Materialauswahl umfasst die Güte, die geltende Spezifikation, die Produktform, den Wärmebehandlungszustand und die erforderliche Dokumentation. Ein Gütename in einem Angebot reicht nicht aus, um einen Rohblock zu genehmigen. Das Materialzeugnis sollte den vereinbarten Beschaffungsanforderungen entsprechen und über Schneiden und nachfolgende Verarbeitung bis zum Rohteil rückverfolgbar bleiben. Wo zusätzliche mechanische Prüfungen oder Materialprüfungen erforderlich sind, definieren Sie diese vor dem Kauf.
AISI oder SAE 414 und 42CrMo können in Diskussionen über die Herstellung von legierten Wellen erscheinen, aber eine ähnliche Bezeichnung oder ein ähnlicher Chemiebereich begründet keine Austauschbarkeit. Vergleichen Sie die tatsächlichen Spezifikationen und Lieferbedingungen und holen Sie dann eine schriftliche Genehmigung für einen vorgeschlagenen Ersatz ein. Die Bearbeitung aus Stangenmaterial kann für eine individuelle Geometrie geeignet sein, während ein Schmiedeteil eine andere Materialausnutzung und Faserflussroute bieten kann. Keines ist automatisch richtig: Design, Produktionsvolumen, Materialverfügbarkeit und Qualifikationsanforderungen bestimmen die Wahl.
Vergleichen Sie Angebote auf derselben Basis. Ein niedrigerer Materialpreis kann eine erforderliche Lieferbedingung, Prüfung oder ein Zertifikat ausschließen. Ein endkonturnahes Rohteil kann die Metallentfernung reduzieren, aber Werkzeug- und Qualifizierungsarbeiten einführen. Die Ausschreibung sollte identifizieren, welche Rohteilrouten akzeptabel sind, damit diese Unterschiede für den Käufer sichtbar bleiben.
Planen Sie die Hauptachsen- und Versatz-Bearbeitungseinrichtungen gemeinsam
Hauptzapfen teilen die beabsichtigte Rotationsreferenz; Kurbelzapfen nehmen kontrollierte Versätze davon ein. Eine Einrichtung, die eine einzelne zylindrische Oberfläche genau bearbeitet, kann diese Oberfläche immer noch falsch relativ zum Rest der Welle positionieren. Planen Sie, wie die Hauptachse, axiale Position und Kurbelzapfenphase zwischen den Arbeitsgängen übertragen werden, einschließlich einer späteren Schleifeinrichtung.
Die Werkstückhalterungsüberprüfung sollte Zugänglichkeit, Steifigkeit, Spannkraft und Auflagepunkte adressieren. Unterbrochene Schnitte und wechselnder Eingriff um Wangen können das Werkstück ungleichmäßig belasten. Auflagen müssen Vibrationen einschränken, ohne eine flexible Welle in eine Form zu zwingen, die sie nach dem Loslassen nicht beibehält. Je nach Geometrie und Ausrüstung kann die Kurbelzapfenerzeugung das Versatzdrehen oder Fräsen umfassen. CNC-Drehen ist Teil der verfügbaren Prozessfamilie, kein Beweis dafür, dass jedes Merkmal in einer konzentrischen Einrichtung fertiggestellt werden kann.
Entfernen Sie Material in Stufen und überprüfen Sie die Geometrie erneut
Die Grobbearbeitung legt die Auswirkungen des Rohteilzustands, der sich ändernden Querschnittssteifigkeit und der freigesetzten Eigenspannungen offen. Planen Sie die Materialentfernung so, dass die verbleibende Form während der gesamten Route unterstützt und gemessen werden kann. Eine starke Entfernung aus einem Bereich sollte eine Überprüfung des Verformungsrisikos auslösen, bevor benachbarte Merkmale die Endgröße erreichen. Jeder Spannungsarmglühvorgang muss mit dem Materialzustand und der späteren Behandlungsspezifikation kompatibel sein.
Die Halbfertigbearbeitung legt kontrollierte Abmessungen für den nächsten Arbeitsgang fest, während bewusst Fertigbearbeitungszugabe beibehalten wird, wo dies erforderlich ist. Notieren Sie, ob eine Zugabe radial oder diametral ist; die Verwechslung der beiden kann den verfügbaren Korrekturbereich aufbrauchen. Zwischenprüfungen sollten bestätigen, dass Versätze, axiale Positionen und Bezugsmerkmale wiederherstellbar bleiben. Ein Endinspektionsbericht kann Material nicht wiederherstellen, das ein früherer Arbeitsgang entfernt hat. Die beibehaltene Menge muss dem tatsächlichen Behandlungs- und Fertigbearbeitungsplan folgen, nicht einer universellen Kurbelwellenzugabe.
Übertragen Sie die genehmigte Sequenz mit klaren Arbeitsgangreferenzen und Inspektionspunkten in den Fertigungsdatensatz. Wenn das Teil zur Messung ausgespannt wird, unterscheiden Sie seinen freien Zustand von seinem unterstützten Bearbeitungszustand. Eine unerwartete Bewegung sollte vor dem nächsten Schnitt untersucht werden, solange Material für die genehmigte Reaktion verfügbar bleibt.
Vervollständigen Sie Sekundärmerkmale ohne Verlust der Referenz
Ölkanäle, Passfedernuten, Gewindebohrungen und andere gefräste Merkmale gehören nur dann in die Route, wenn die Zeichnung sie erfordert. Ihre Position kann von der Kurbelzapfenphase oder einem definierten Winkelbezug abhängen, nicht von der nächstgelegenen geeigneten bearbeiteten Fläche. Planen Sie Werkzeugzugang und Inspektionszugang gemeinsam, insbesondere wenn ein Merkmal nach einem anderen Arbeitsgang schwer zugänglich wird.
Bohrungsschnittpunkte und Kanten benötigen eine vereinbarte Entgratungs- und Reinigungsmethode. Eine zugängliche Außenkante beweist nicht, dass ein interner Schnittpunkt frei von Graten ist. Schützen Sie Übergänge und Lagerflächen während der Handhabung und Sekundärbearbeitung. Überprüfen Sie, wie diese Arbeitsgänge mit Nitrierabdeckungen, Schleifscheibenspiel und späterer Auswuchtkorrektur interagieren. Die Prozesssequenz sollte diese Wechselwirkungen auflösen, bevor ein fertiger Zapfen vermeidbaren Schäden ausgesetzt wird.
Definieren Sie die Nitrieranforderungen vor der Behandlung
Nitrieren verändert den Oberflächenbereich eines geeigneten Stahls durch Stickstoffdiffusion. Es ist im Allgemeinen eine verformungsarme Behandlung, aber diese Beschreibung bedeutet nicht, dass die Dimensionsänderung null ist. Die Reaktion hängt vom Stahl und dem vorherigen Zustand sowie vom spezifizierten Prozess ab. Es kann nicht verwendet werden, um ein nicht genehmigtes Material oder einen ungeeigneten Kernzustand zu kompensieren.
Die Behandlungsanweisung sollte die zu behandelnden Oberflächen, alle abgedeckten Bereiche, die erforderliche Härte und Schichtdickenkriterien sowie den Zustand, in dem die Abnahme gilt, identifizieren. Spezifizieren Sie Anforderungen an die Verbindungsschicht separat, wo relevant. Vereinbaren Sie, wie der Behandlungsdienstleister die Konformität nachweisen wird und wie die Endbearbeitung die verbleibende Schicht beeinflusst. Prüfen Sie vor der Freigabe zur Behandlung Sauberkeit, Abmessungen, Zugabe und Rückverfolgbarkeit. Dies sind praktische Übergabeanforderungen zwischen Bearbeitung und Wärmebehandlung.
Kontrollieren Sie die Zapfenfertigbearbeitung nach dem Nitrieren
Einige Designs erfordern Endschleifen der Zapfen nach dem Nitrieren; andere spezifizieren einen Zustand wie behandelt oder eine andere Fertigbearbeitungssequenz. Folgen Sie der Zeichnung und dem genehmigten Prozess, anstatt anzunehmen, dass jede nitrierte Kurbelwelle geschliffen werden muss. Wo Schleifen erforderlich ist, stellen Sie die beabsichtigte Referenz wieder her und prüfen Sie den Zustand nach der Behandlung, bevor Sie entscheiden, wie viel Material sicher entfernt werden kann.
Der CNC-Schleifplan muss Zapfengröße, Geometrie und Oberflächenanforderungen erfüllen und gleichzeitig die spezifizierte behandelte Schicht beibehalten. Schleifhitze, Scheibenzustand, Kühlmittelzufuhr und lokaler Kontakt sind alle wichtig für die Oberflächenintegrität. Polieren ist kein Ersatz für die Korrektur eines Positions- oder Formfehlers. Beurteilen Sie eine Lagerfläche nicht nach ihrem Glanz: Abmessungs-, Oberflächentextur- und Materialzustandsanforderungen benötigen ihren eigenen Nachweis im endgültig spezifizierten Zustand.
Verwalten Sie die Schnittstellen, die Nacharbeit verursachen
Die schwierigen Entscheidungen treten oft dort auf, wo zwei Prozesse aufeinandertreffen. Ein für die Grobbearbeitung geeigneter Bezug kann für die Endinspektion ungeeignet sein. Eine Zapfenzugabe kann die erwartete Verformung berücksichtigen, aber die zulässige Materialentfernung nach der Behandlung überschreiten. Eine Auswuchtkorrektur kann physisch zugänglich sein, aber mit einer Zeichnungsbeschränkung kollidieren. Jede Entscheidung muss gegen die vollständige Route gelöst werden.
Für die Lieferantenbewertung fragen Sie, wer diese Schnittstellen besitzt und welcher Arbeitsgang die Befugnis hat, das Teil zu stoppen. Die Bearbeitungswerkstatt, der Behandlungsdienstleister und der Inspektionsanbieter sollten mit derselben Revision und dem vereinbarten Abnahmezustand arbeiten. Wenn eine Abweichung auftritt, dokumentieren Sie sie und holen Sie die erforderliche Disposition ein, bevor Sie fortfahren. Korrekturarbeiten sollten eine Überprüfung einschließen, welche früheren Ergebnisse ungültig werden und welche Inspektionen wiederholt werden müssen.
Halten Sie die Endinspektionsergebnisse getrennt
Die Dimensionsinspektion legt spezifizierte Größen und geometrische Beziehungen fest. Die Oberflächentexturmessung adressiert die Lagerfertigbearbeitung. Härte- und Schichtdickenverifizierung adressieren verschiedene Aspekte der behandelten Oberfläche. Keine dieser Prüfungen allein stellt fest, dass alle Anforderungen erfüllt wurden. Wählen Sie Messmethoden, Abdeckung und Unsicherheit entsprechend dem Merkmal und zeichnen Sie das für relationale Messungen verwendete Bezugssystem auf.
Die zerstörungsfreie Prüfung sollte zum Material, zum erwarteten Diskontinuitätsort und zur erforderlichen Abdeckung passen. Die dynamische Auswuchtung adressiert die Massenverteilung um die definierte Rotationsreferenz, wenn das Design dies erfordert. Ein erfolgreiches Auswuchtergebnis kann eine falsche Kurbelzapfenposition nicht kompensieren, und ein Dimensionsbericht kann nicht die Freiheit von jeder internen Diskontinuität feststellen. Die fünf verlinkten FAQs unten untersuchen diese engeren Fragen; diese Fertigungsroute bringt die separaten Prüfungen in einen Freigabeplan.
Geben Sie das Teil gegen ein rückverfolgbares Dokumentenpaket frei
Das Freigabepaket sollte den Materialdatensatz, die geltenden Prozessdatensätze und die erforderlichen Inspektionsergebnisse mit demselben Teil und derselben Zeichnungsrevision verbinden. Es sollte die Inspektionsstufe angeben und gemessene Ergebnisse von in eine Vorlage kopierten Anforderungen unterscheiden. Überprüfen Sie fehlende Genehmigungen, unvollständige Abdeckung und ungelöste Abweichungen, bevor Sie einen Dokumentsatz als vollständig betrachten.
Wenn ein externer Prozess verwendet wird, sollte sein Bericht die durchgeführte Arbeit und die geltenden Abnahmeanforderungen identifizieren. Behalten Sie eine klare Verbindung zum Fertigungsdatensatz, wenn der Lieferant seine eigene Auftragsreferenz verwendet. Ein Zertifikat für eine unrelated Charge oder eine allgemeine Fähigkeitserklärung stellt den Zustand der gelieferten Kurbelwelle nicht fest.
Verwenden Sie die vereinbarte Konformitätsentscheidungsregel bei der Interpretation von Ergebnissen nahe einer Grenze. Bestätigen Sie, dass auf jede Nacharbeit die erforderliche Nachinspektion gefolgt ist. Die Verpackung sollte funktionale Oberflächen schützen und die Rückverfolgbarkeit aufrechterhalten, ohne Kontamination auf gereinigte Merkmale zu übertragen. Eine Versandanweisung legt eine Logistikmaßnahme fest; sie ersetzt nicht die technische Abnahme. Die Freigabeentscheidung muss an die genehmigten Anforderungen und die Nachweise, die sie adressieren, gebunden bleiben.
Bereiten Sie eine Kurbelwellen-Ausschreibung vor, die den Umfang definiert
Für eine Fertigungsüberprüfung stellen Sie die kontrollierte Zeichnung und das Modell, Materialspezifikation und Lieferzustand, erforderliche Menge, Behandlungsanforderungen, kritische Merkmale und Inspektionsergebnisse bereit. Identifizieren Sie, ob die Abnahme vor oder nach jedem Fertigbearbeitungsvorgang gilt. Wenn ZfP oder Auswuchtung erforderlich ist, fügen Sie die geltende Spezifikation und Berichtserwartungen bei, anstatt eine unspezifizierte Prüfung anzufordern.
Senden Sie diese Eingaben an Neway für eine individuelle CNC-Bearbeitungsüberprüfung. Sie ermöglichen, den vorgeschlagenen individuellen Kurbelwellen-Fertigungsprozess, Verantwortlichkeiten für externe Prozesse und den Verifikationsumfang zu diskutieren, bevor das Angebot finalisiert wird. Die frühzeitige Vereinbarung dieser Details gibt sowohl der Konstruktion als auch dem Einkauf eine konkrete Grundlage für den Vergleich von Angeboten und die Lösung offener Anforderungen.
FAQ
Warum werden Kurbelwellenzapfen nach dem Nitrieren fertiggeschliffen?
Wie man Kurbelwellenzapfendurchmesser, Rundlauf, Hub und Bezugsausrichtung inspiziert
Wie werden Oberflächenhärte und Einsatzhärtungstiefe einer nitrierten Kurbelwelle verifiziert?
Wann benötigt eine CNC-bearbeitete Kurbelwelle eine dynamische Auswuchtung nach ISO 21940?
Welche ZfP-Methode eignet sich für eine bearbeitete Stahlkurbelwelle: DPT, MPI oder UT?
