WCB叶轮与CA6NM密封环:小批量加工视角
WCB叶轮与CA6NM密封环:小批量加工视角
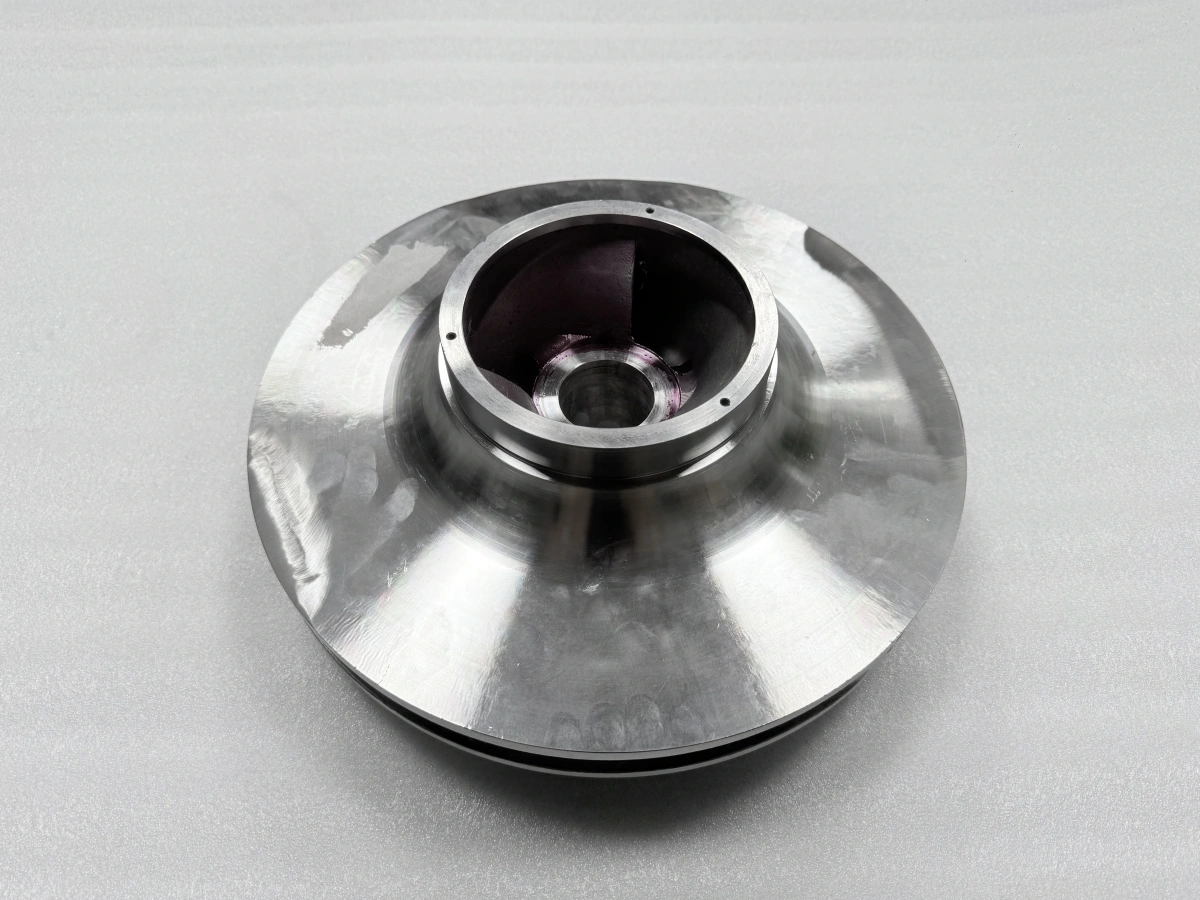
小批量闭式泵叶轮组件可能将两种图纸指定的铸件牌号结合在截然不同的部件角色中。在本项目中,图纸指定叶轮本体采用WCB,相关密封环采用CA6NM。叶轮将铸造形成的几何形状与选定的机加工接口相结合,而密封环则参与后续的配合关系。对于工业设备项目而言,这种分工至关重要,因为牌号、产品形式、供应状态、加工余量和特征用途必须结合审查。因此,一个实用的WCB叶轮和CA6NM密封环加工方案应从材料职责出发,而不是将两个铸件视为单一的通用钢加工任务。
材料职责始于图纸
WCB属于铸碳钢系列,而CA6NM属于马氏体不锈钢铸钢系列。这些类别为制造审查提供了初步方向,但图纸和适用材料规范仍是控制性输入。团队仍需确定订购的铸件标准、要求的供货状态、任何补充要求以及随材料提供的记录。当项目将铸件本体和单独的环组件结合时,这一区别尤为重要。材料牌号描述了所需的合金系列;铸造余量、表面光洁度、配合、切削数据和粗精加工顺序则来自更广泛的产品和工艺定义。将这些决策分开,使制造商能够将每个部件的角色转化为合适的工艺,而不会将材料名称转化为无支持的性能结论。
WCB将铸造成形连接至机加工接口
拟定的制造路线使用铸造来形成叶轮的复杂本体,并保留选定的接口用于后续机加工。对于铸钢叶轮材料,首要规划问题不是WCB能否切削,而是加工开始时铸件的状态。表面皮层、中断、局部余量分布、截面变化以及供货热处理状态都会影响刀具切入和首次切削下方可用稳定材料的数量。更广泛的碳钢加工经验有助于刀具和冷却液选择,但路线仍必须遵循实际铸件和图纸。目标是保留铸造成形的几何形状,同时仅创建产品定义分配给机加工的接口、表面和轴相关特征。
切削前阅读铸件表面和余量
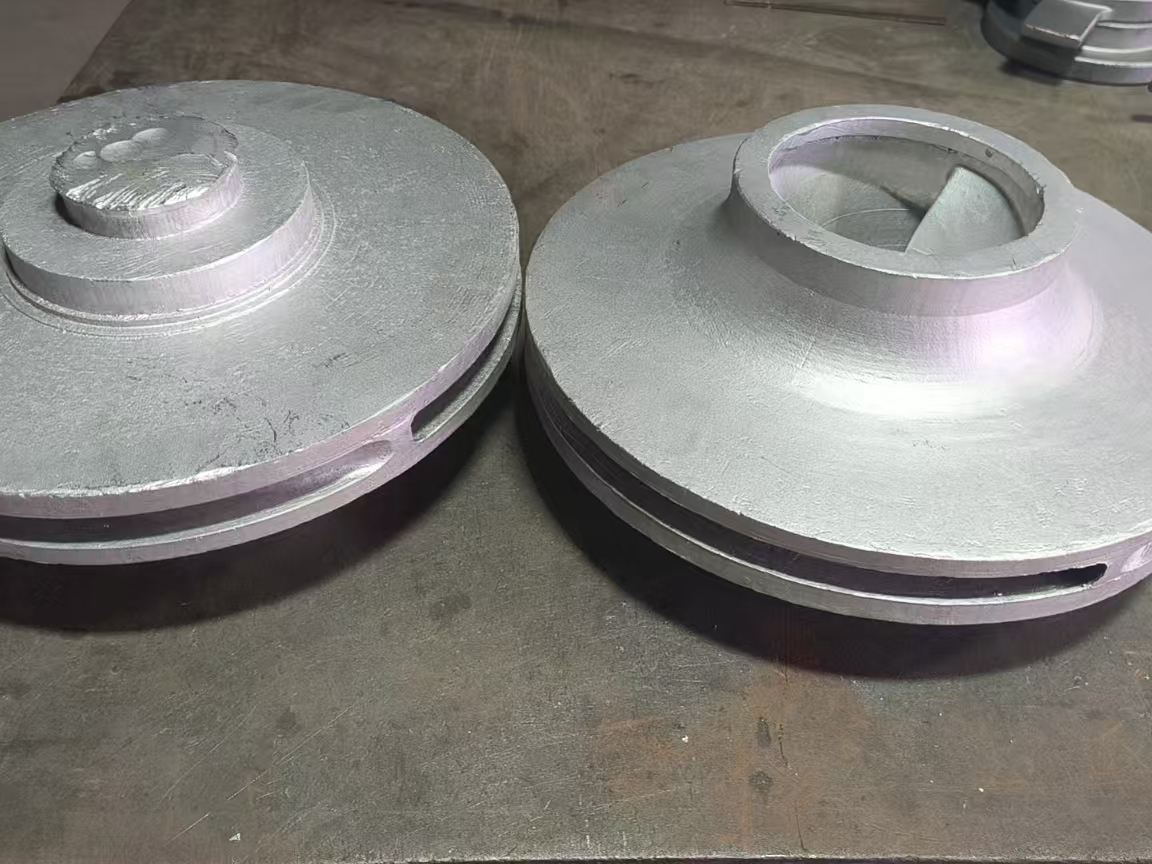
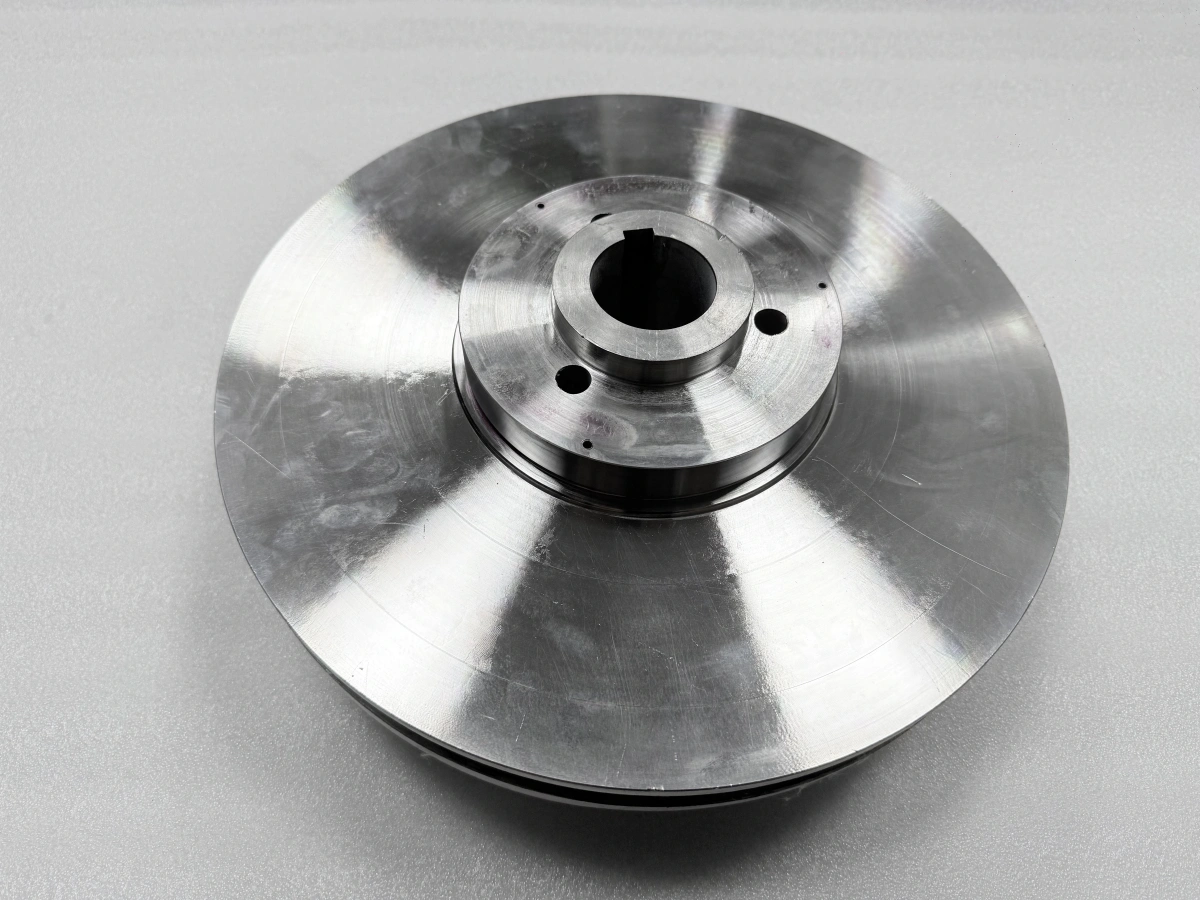
未完成的叶轮本体说明了为什么铸造状态值得单独审查。粗糙表面可能包括氧化皮、粘附残留物或局部不规则,中断切入的行为与已建立基体金属中的连续切削不同。在设定精加工策略之前,加工审查应确定可用余量所在位置、哪些表面有意保留为铸造状态以及清理必须达到图纸定义接口的位置。这不需要统一的余量或固定的首道工序配方。它要求进行与实际行动几何形状匹配的余量审查,并采用从表面层进入一致材料的切削方法,同时不牺牲铸造旨在提供的特征。在更广泛的CNC加工范围内,近净成形与机加工接口之间的这种边界比将整个叶轮描述为车削件更有用。
CA6NM需要自己的加工假设
CA6NM加工考虑始于其马氏体不锈钢铸钢结构及确认的材料状态。热处理塑造微观结构和硬度,因此最终切削数据必须与供货状态匹配。CA6NM的行业指南强调刚性支撑、稳定刀具啮合、切屑控制和有效冷却。这些原则是不锈钢加工的有用起点,但它们不能成为从奥氏体不锈钢牌号或不同部件形状复制参数的依据。密封环应在其供货状态下评估,关注截面刚度、中断特征、可用余量和图纸定义的表面关系。然后根据实际机床、装夹和状态选择刀片牌号、几何形状、进给、速度和冷却液输送,而不是针对广泛的不锈钢类别。
热处理状态是制造输入
材料状态应在加工作为固定计划之前确定。控制性铸件标准和采购要求定义了所需的供货或热处理状态,而制造审查将该状态与预期加工阶段联系起来。状态影响硬度、残余应力、切削响应以及材料去除过程中预期的稳定性;CA6NM的马氏体结构使这种联系尤为重要。因此,热处理审查应将图纸、采购要求、铸件规范和特征顺序联系起来。对于此小批量范围,有用的问题是加工团队必须围绕哪个确认状态进行规划。确切的炉循环和达到的性能属于适用的工艺和材料记录,而不是基于WCB或CA6NM的假设。
将材料状态与车削特征联系起来
叶轮和密封环都包含旋转关系,但它们的装夹不必相同。在叶轮上,加工必须尊重铸件本体的支撑以及轴接口与选定精加工表面之间的关系。在环状部件上,夹紧力、壁刚度和去除的余量可能影响零件在夹具释放期间和之后的表现。这些条件使CNC车削成为特征级决策,而不是对任一部件的完整描述。拟定路线可以将粗加工与精加工分开,选择适合部件状态的支撑,并保留最终接口工作,直到必要的材料和装配条件已知。装夹、精加工和允许变形来自综合审查,而不是材料牌号。
配合要求来自产品定义
密封环牌号并不确定间隙、接触模式、表面光洁度或使用寿命。这些要求来自图纸和装配产品关系。材料工程仍然重要,因为CA6NM的确认状态影响环的加工方式以及每个阶段应去除多少材料。WCB叶轮接口同样必须在建立环关系的状态下审查。在考虑装配状态精加工时,它仍然是一种有条件的方法,取决于可达性、余量、支撑和客户的功能要求。WCB定义了一种铸造和加工环境,CA6NM定义了另一种,图纸在接口处连接它们,而不使任一牌号替代尺寸定义。
使用早期切削反馈而不泛化
在小批量中,每种材料的首次稳定操作提供了在剩余零件遵循相同路线之前检查工艺假设的机会。相关观察包括切屑形成、刀具刃口状况、切削区热量、表面响应以及零件从夹具释放后的行为。对于WCB,这种反馈有助于区分通过铸件表皮的切入与已建立基体材料中的切削,并显示可用余量的分布方式。对于CA6NM,它为环几何形状的刀具啮合、排屑、冷却和支撑决策提供信息。这些观察应针对两种材料/部件组合分别保留,而不是成为一组共享参数。如果切削响应与计划状态有实质性差异,正确的下一步是在继续之前协调供货状态、余量和装夹假设,而不是从加工行为推断化学成分或验收。
使小批量记录可用于决策
有用的材料记录集应有助于下一次制造决策,而不仅仅是重复牌号名称。图纸标识指定材料和部件角色。材料文档应标识供货炉次或批次及状态。热处理记录(如需要)针对定义的循环和可追溯性。加工路线标识哪些特征在何种部件状态下加工,而尺寸记录针对选定的图纸特征进行审查。一个聚焦的质量保证计划将每个记录分配到相关阶段和审查责任。对于小批量,这种分离防止铸件记录、材料记录和成品特征记录被混为一谈。它还为买方提供了一种实用的方法来指定所需的证据,同时保持每个记录与其适当目的相关联。
为一次小批量审查准备两种材料
买方通过提供当前图纸版本、材料标准和所需状态、零件清单、接口优先级、预期批量范围和检验范围,使材料主导的审查更有用。Neway的审查可以涵盖铸件余量、部件刚度、加工可达性、拟定的粗加工和精加工阶段以及支持这些选择所需的记录。对于WCB,讨论集中在铸件本体及其选定的机加工接口上。对于CA6NM,则集中在环的状态、支撑、切削响应和配合表面上。评估小批量制造的买方利用此审查在详细切削假设确定之前将材料状态与预期路线对齐。这为买方在一个连接的叶轮组件内规划两种不同铸件牌号提供了更清晰的基础。