从铸件到最终装配:闭式泵叶轮的数控车削
从铸件到最终装配:闭式泵叶轮的数控车削
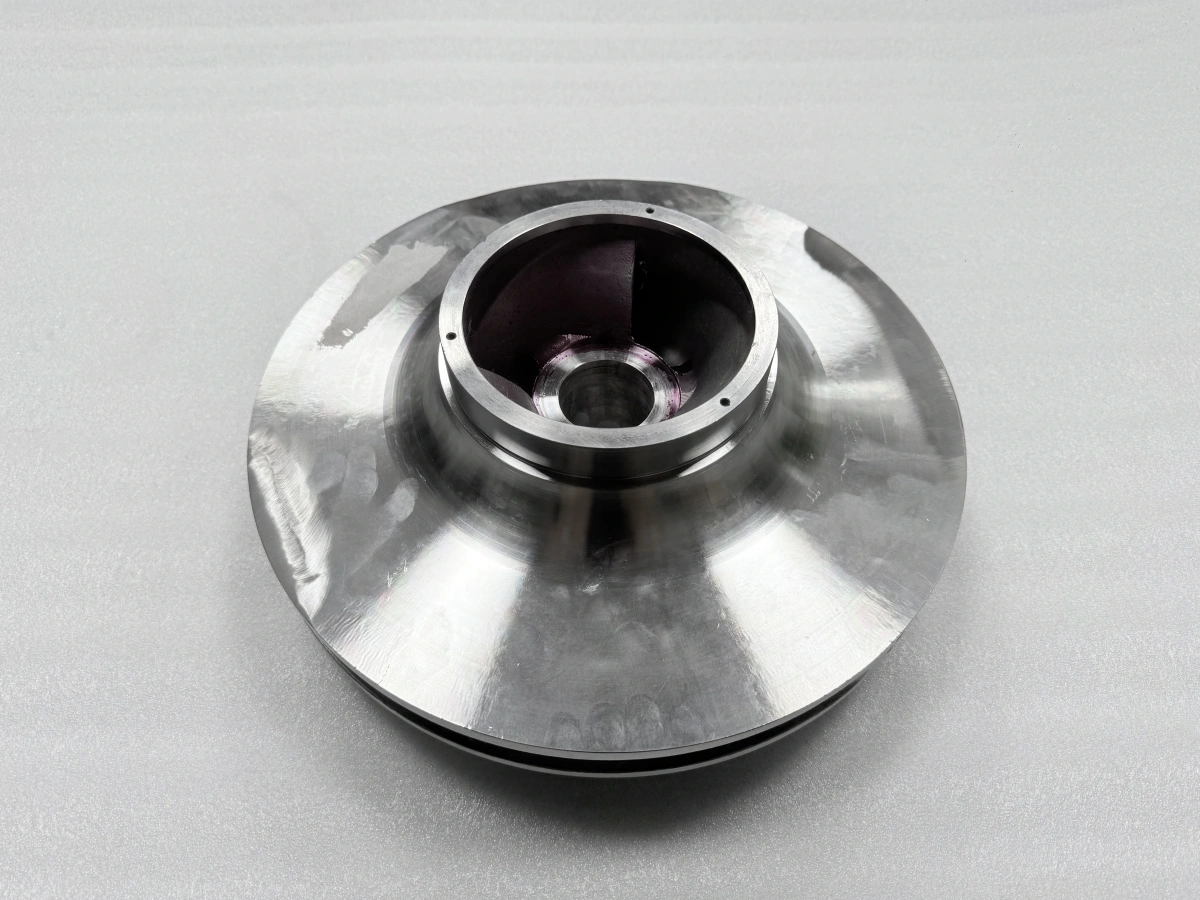
这个中小批量的泵部件项目将闭式叶轮及其耐磨环纳入一个加工计划。叶轮并非只是一个恰好能装上车床的圆形零件:铸造形成其封闭流道,而孔、端面和环接口需要共同的工作轴线。对于 Neway 的工程师而言,闭式叶轮数控加工从三项决策开始:保留水力几何形状、建立可用的基准,并为精加工保留正确的表面。项目要求说明了我们如何为这类工业设备部件制定拟定工艺路线。
让铸造形成流道几何
第一个决策是将水力形状与机械接口分开。闭式叶轮包含两个盖板之间的内部流道。这些流道由铸造工艺控制,不能像铣削板上的开放型腔那样处理。因此,加工计划应从保护区图开始:铸造形成的流道壁和盖板保持在车削范围之外,除非发布的图纸明确说明;而可接近的圆形端面、孔、座和台阶则成为后续精加工的候选。
因此,叶轮是带有选定加工接口的铸件,而不是需要完全通过车削重新成形的形状。更广泛的数控加工可以支持次要特征,但每道工序都应与可接近的特征和图纸要求相关联。从这种区分开始,有助于避免在流道附近去除不必要的余量,并使工艺路线专注于配合、定位和装配。这也为铸造供应商提供了更清晰的毛坯目标:在加工区域有足够的材料进行清理,而不会在应保持铸造形状的表面上增加额外余量。
将图纸转化为接口图
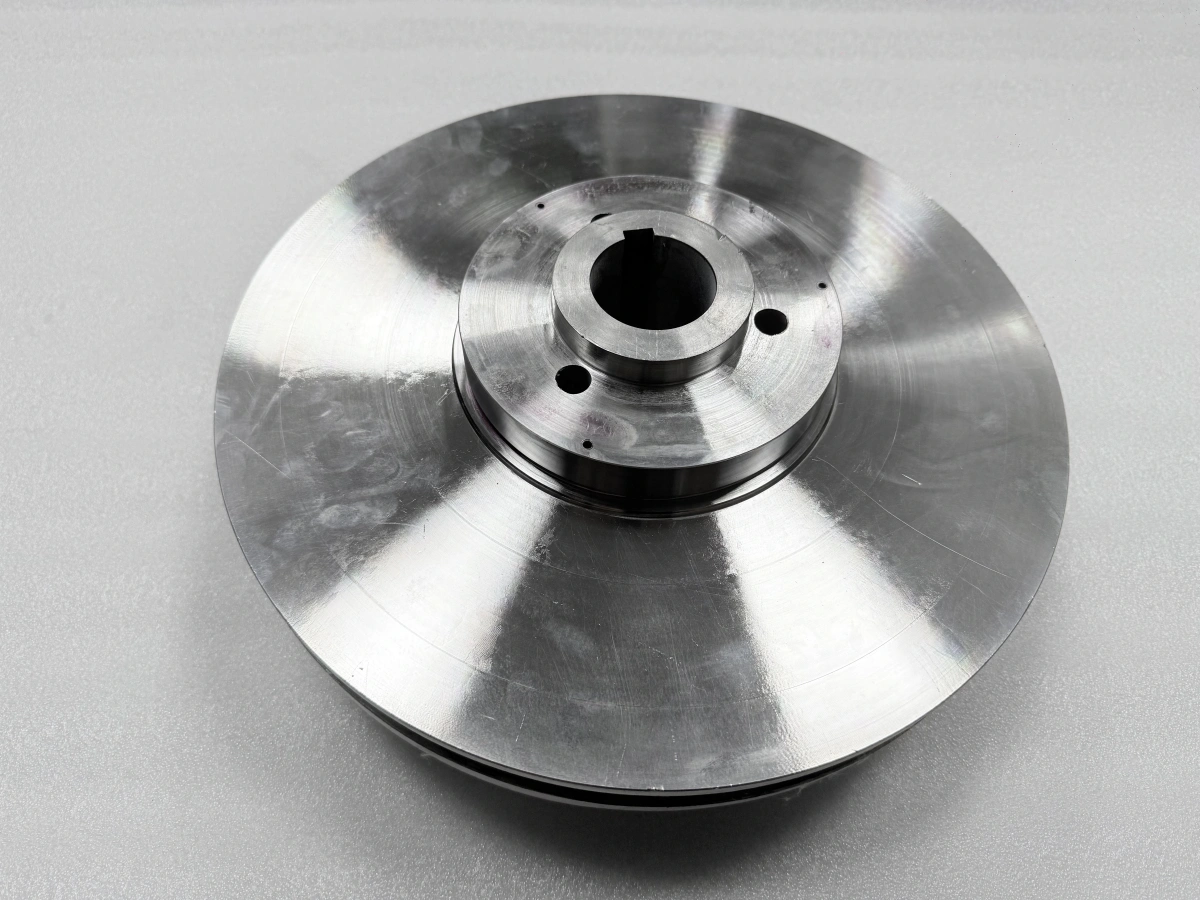
在选择卡爪、刀具或速度之前,需要将图纸解读为一组功能关系。中心孔确立了可能的旋转基准。相邻端面可以轴向定位叶轮。环座、台阶和外圆表面可能控制旋转体与静止泵部件之间的关系。键槽或孔模式可能增加定时或连接要求,但不应假定它们定义主轴线。
材料标注属于同一张图。项目图纸规定叶轮体采用 WCB,耐磨环采用 CA6NM;加工计划需要同时考虑规定的牌号和记录的初始状态。叶轮体和环对切削、夹紧和精加工的反应可能不同,这是定义其接口而不是应用单一通用切削参数的另一个原因。刀具选择、刃口准备、切削数据和余量应遵循生产可用的实际记录材料状态。
围绕最终配合建立基准策略
最方便的毛坯表面不一定就是正确的基准。铸造变化可能使毛坯直径易于夹持,但作为功能基准不可靠。更稳健的精密加工计划确定哪个孔、端面或导向表面应建立轴线,哪个特征控制轴向位置,以及这种关系如何在翻转或后续装配步骤中保持。
实用的顺序可能使用早期装夹来创建或验证基准表面,然后使用这些基准来精加工功能接口。确切顺序仍取决于图纸。重要的是每次转移都有一个指定的见证:孔、端面或直径,可以在重新夹紧后重新检查。装夹记录还应区分支撑与定位。支撑垫可以防止盖板变形,但不应被允许重新定义轴线。在宽大的盘状部件上,这种区分尤为重要,因为夹紧压力可能在零件仍被夹持时改变表观关系。
将叶轮和耐磨环视为配合系统
当耐磨环的有用几何形状取决于装配后的叶轮时,不应将其规划为孤立的松散零件。图纸定义的环座、配合端面和最终运行接口形成一个链条。如果每个元件单独精加工,累积的位置误差可能与装配后看到的关系不同。因此,当需要在装配状态下控制共同轴线和最终配合时,可以选择装配后精加工。
最佳路线取决于发布的图纸、可用毛坯、装配方法、支撑策略以及后续切削对相邻特征的影响。如果选择装配精加工,工艺计划应说明装配前测量什么、什么保留受控余量、之后恢复哪个基准以及再次检查哪些接口。如果单独精加工足够,环与体的公差链仍需要计算和记录。尽早做出该选择有助于机械师在正确位置保留余量,并防止名义上精加工的环成为完成装配的错误基准。
将车削、镗削和钻孔用于不同任务
旋转端面和外径是数控车削的自然候选,但刀路仍需要稳定的轴线和足够的剩余余量来清理目标表面。粗加工和精加工可以分开,以便工程师观察铸件的就位情况以及材料去除后部件的响应。最终切削循环应保护功能关系,而不仅仅是改善外观。
当孔径和轴线需要与车削端面或座相关联时,内部几何可能需要数控镗削。镗削本身并不能自动证明这种关系;装夹和测量基准必须与图纸一致。同样,数控钻孔可以在设计需要的地方创建次要孔,但仅孔尺寸不能确定定时或位置。工艺路线应说明孔是从孔轴线、键槽、端面还是其他定义基准定位的。
在到达精加工刀具之前管理铸造余量
铸造余量的分布很少像棒料那样均匀。工艺计划应检查目标基准表面是否有足够的清理余量,以及铸造轴线与功能轴线之间的偏移是否会先消耗一侧的余量。轻切削可以揭示就位或余量分布问题,然后再确定最终基准。工程师随后可以决定是否在图纸允许的几何范围内调整位置、修改装夹或暂停进行铸件审查。
粗加工还应考虑叶轮宽大的盖板。从一侧去除材料、在薄区域附近夹紧或仅支撑轮毂可能会改变部件的就位方式。均衡去除余量、分级深度、合理的刀具啮合以及中间松开检查可以使这种移动可见。目标不是追逐每一个临时读数;而是保留足够的材料,以便在主切削载荷和就位变化已经发生后创建最终接口。
支撑盖板而不重新定义轴线
闭式叶轮结合了刚性轮毂和较宽的盘状表面。工件夹持需要足够的夹紧力以应对断续或变化的啮合,但过大的卡爪或支撑载荷可能使盖板变形或使轮毂倾斜。装夹图应分别标识定位接触、夹紧接触和支撑接触。还应显示切屑可能积聚的位置,因为支撑下的切屑可能使零件移位,即使夹具感觉牢固。
支撑条件在测量和切削过程中都很重要。在零件被重度夹紧时读取的读数可能无法描述松弛的部件。对于敏感的孔到端面或环座关系,工艺路线可以定义何时在机内检查、何时释放并重新就位以及何时在装配状态下测量。在这些状态之间使用相同的功能基准概念使变化更容易解释,并降低修正仅在夹具载荷下出现位移的特征的风险。
围绕装配状态安排最终精加工时间
最终切削的时机与刀具同样重要。装配、连接、应力重新分布或其他指定步骤可能改变工作关系。过早精加工可能保留最终部件中不再存在的关系,而不必要的重新加工可能消耗余量并增加另一次装夹转移。因此,工程师应在设定操作顺序之前定义每个最终接口所需的部件状态。
有用的精加工前检查点确认活动版本、部件标识、装配条件、可恢复基准、支撑方法和剩余余量。最终尺寸方法应参考相同的状态。这使工艺路线实用:加工团队知道在最后切削前必须稳定什么,装配团队知道必须保护哪些表面,检验团队知道图纸要求评估哪个基准关系。
使用记录保留工程背景
有用的记录使下一阶段能够理解前一阶段建立了什么。工艺路线卡可以标识工序和部件状态。尺寸记录可以标识特性、方法、仪器和使用的参考,前提是这些字段确实被记录。装配记录可以定义检查关系时哪些元件在一起。无损检测记录可以说明方法和覆盖范围。平衡记录可以标识其适用的配置。
这就是质量保证支持工程而不是简单地增加文书工作的地方。材料、铸造、加工、装配、无损检测和平衡记录回答不同的问题。工艺路线可以列出每次交接属于哪个记录、它描述的部件状态以及谁将其用于下一个决策。这使得后续审查更快,因为团队不必重建测量是属于松散环、加工体还是装配后的叶轮。
保持小批量工艺路线的审慎性
对于小批量制造,由于批量小,人们倾向于压缩准备工作。更好的策略是使工艺路线精简但明确。确认发布的几何形状,映射关键接口,定义余量和基准转移,并决定哪些检查属于首次装夹、翻转后、装配后和最终状态。这将精力集中在控制配合的关系上,而不会对每个可见表面施加相同的检验负担。
结果是可重复的决策框架。铸造形成封闭的流道几何。加工处理指定的可接近接口。基准遵循装配功能。耐磨环精加工根据公差链和部件状态选择。车削、镗削和钻孔各有定义的边界。记录保留这些选择的含义。总之,这些决策使拟定工艺路线更容易对照受控图纸进行比较、完善和发布。
在发布工艺路线前审查接口
有用的审查从叶轮图纸和配合部件信息开始,然后通过一个基准链追踪孔、端面、环座、台阶、键槽、孔和最终装配状态。Neway 可以使用该包来确定拟定的车削范围、有条件的装配精加工步骤以及每次交接所需的记录。分享当前的叶轮和配合部件图纸,开始以接口为中心的制造审查。