
CNC粉末喷涂:遮蔽、厚度与最终零件验收
CNC粉末喷涂:遮蔽、厚度与最终零件验收
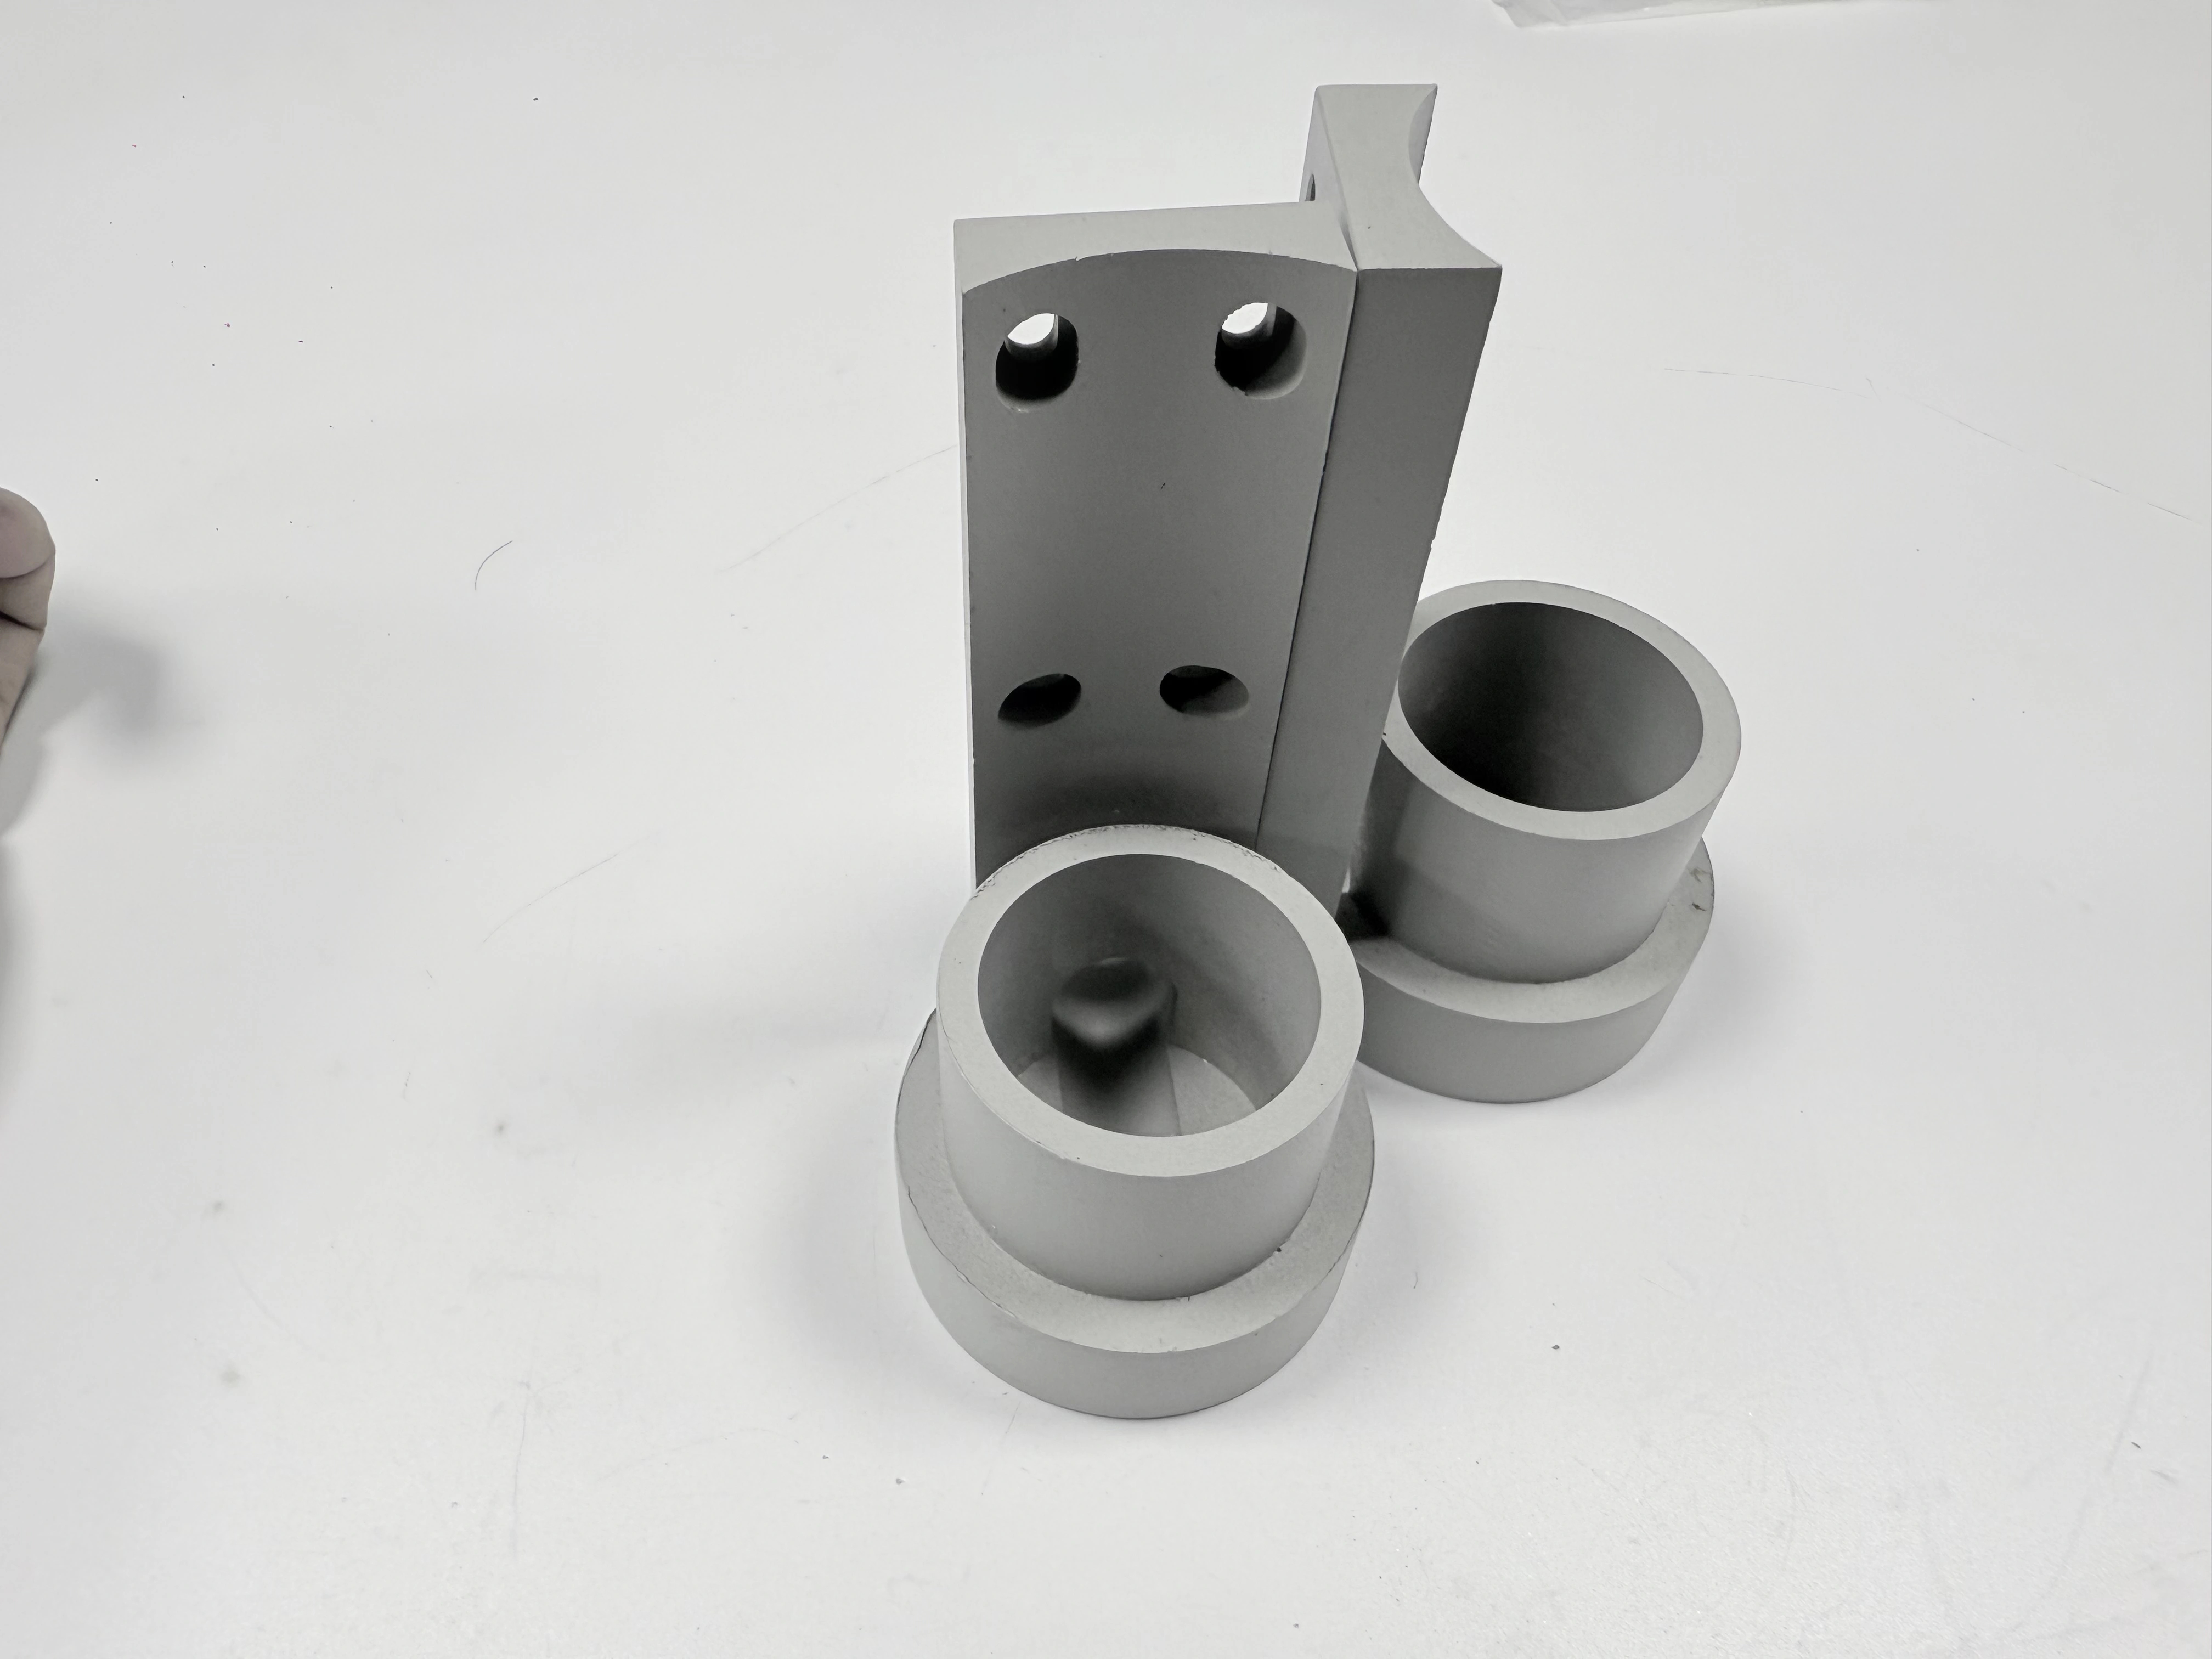
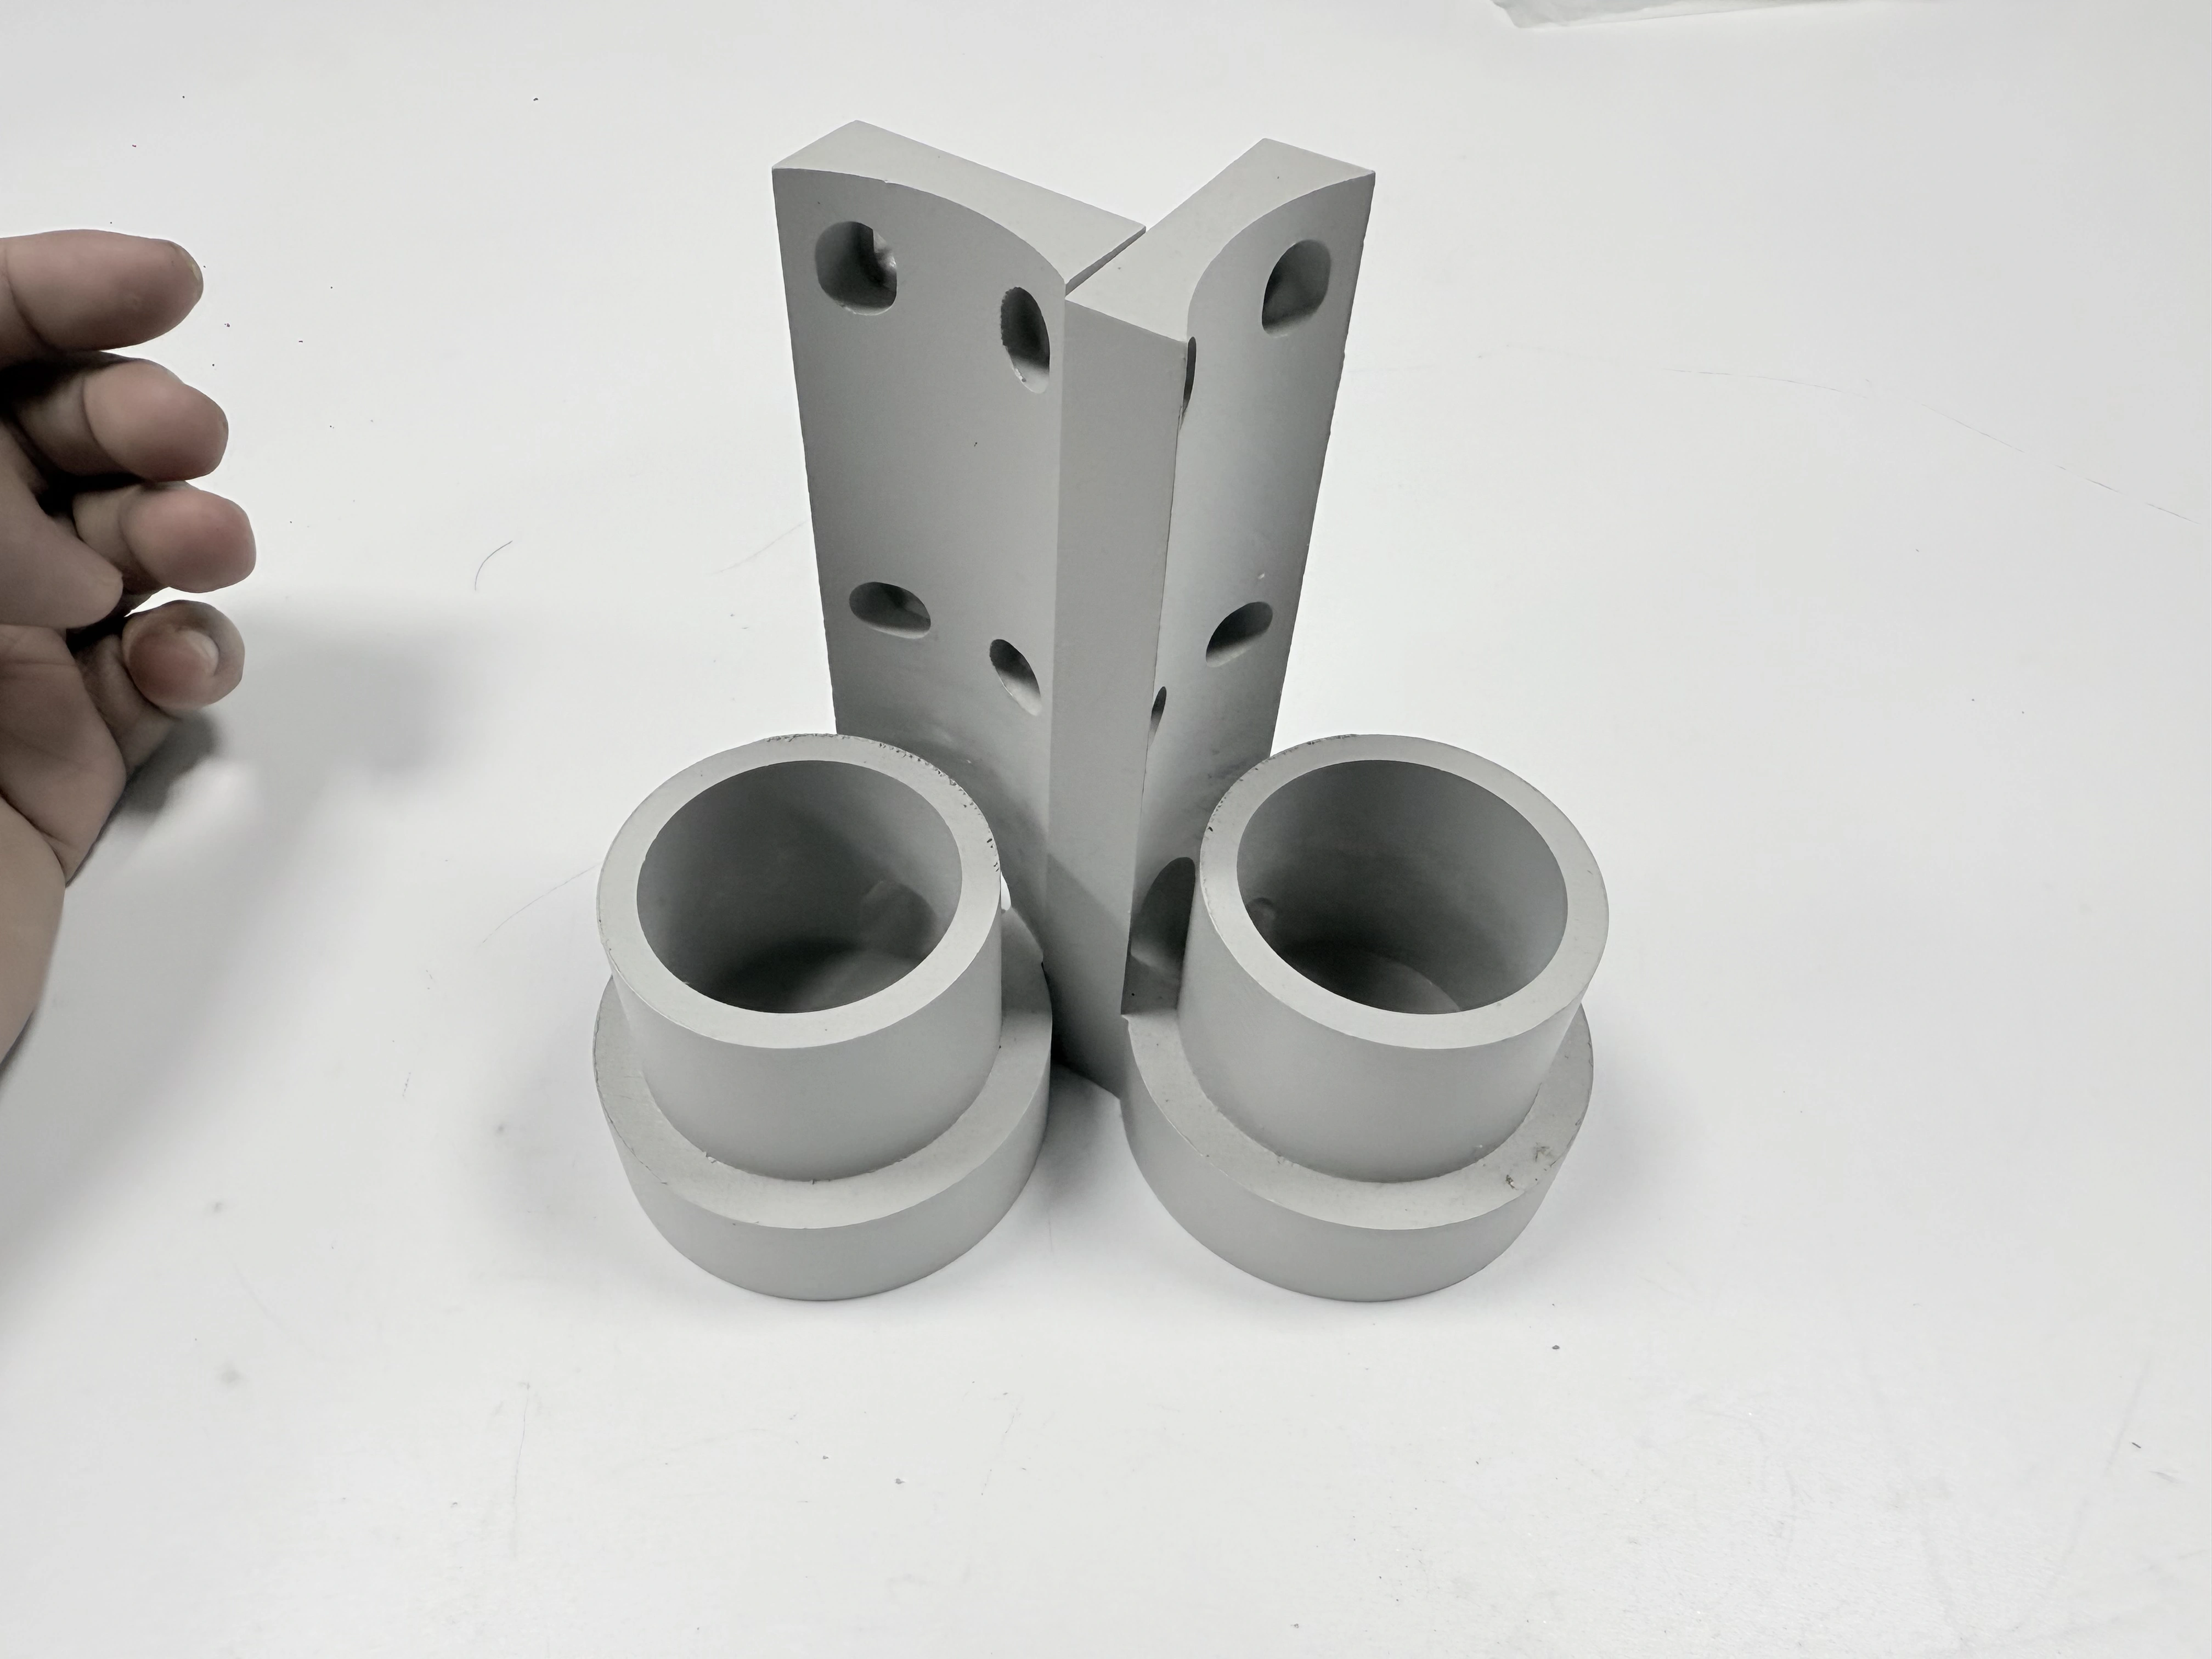
CNC粉末喷涂是一种受控的表面处理工艺,其中经过准备的机加工零件接受带电粉末层和明确的固化周期;它不仅仅是白色或彩色的外观。买家应决定哪些面、孔、螺纹、基准、边缘和标签必须保持可用,然后定义准备、遮蔽、膜厚证据、固化证据、检验状态和包装。图示支架展示了浅色表面和两个视角下可识别的弯曲轮廓。这些视图仅支持可见的几何形状和外观;它们不能证明粉末化学性质、涂层厚度、附着力、耐腐蚀性能、固化温度或材料。一份金属表面处理参考可以组织工艺讨论,而图纸和验收计划控制交付的零件。
在报价前定义涂层决策
首先说明为什么考虑粉末喷涂。目标可能是指定的颜色、保护外部、电绝缘、可清洁的表面或受控的视觉表面。每个目标产生不同的证据和限制。仅颜色要求并不能定义膜厚、附着力、遮蔽、边缘覆盖、光泽、纹理或对买家环境的耐受性。将服务状态写为机加工、去毛刺、清洁、涂层、固化、检验和包装,以便每个供应商对相同的交接进行定价。
将零件映射为功能区域和非功能区域。标记定位基准、螺纹孔、压配合、孔、密封面、滑动表面、接地点、排液路径和外观面。说明某个区域必须保持裸金属、接受减薄膜、还是允许涂层并带有后涂层余量。一份CNC加工参考可能有助于识别机加工特征,但不能设定涂层要求。
将支架视图用作范围提示
成对图像显示一个弯曲支架,具有浅色可见表面、安装特征和不同角度的边缘。它们确认了共同的物理产品和改变的视图。它们不能揭示合金、回火、预处理、粉末类型、膜厚、固化曲线、附着力、耐腐蚀寿命、尺寸或应用。使用这些视图来询问需要遮蔽、挂具接触、边缘覆盖和检验访问的位置;使用受控文件进行工程结论。
准备机加工表面以进行涂层
准备决定了粉末是否能润湿、粘附并在实际基材上固化。定义清除切屑、油、冷却液、指纹、松散氧化物和加工残留物。说明是否允许喷砂、转化处理、化学清洁或其他认可的准备工作,并确定可能因该路线而改变的表面。适用于广泛外部的准备可能不适用于精细基准、螺纹孔或薄边缘。
记录准备前的基材及其状态。材料牌号、热处理或批次、回火、硬度(如指定)以及先前的处理会影响清洁响应和尺寸变化。不要仅从图像的浅色推断材料。一份材料选择参考可以构建买家应披露的内容;证书和图纸仍然是证据。
控制机加工和涂层之间的处理。刚去毛刺的零件可能会从手套收集油或在存储期间产生腐蚀产物。定义覆盖传输、挂具识别、最大暴露时间以及必须重新清洁零件的点。如果零件从外部处理商返回,请保持处理批次和进货检验与单位或批次标识连接。
选择表面轮廓而不隐藏几何形状
准备轮廓可以改善机械咬合,但也可能改变锐边、小半径或配合。仅在重要的地方指定允许的轮廓或视觉条件,并说明如何检查。喷砂后的视觉外观不能证明数值轮廓,一个平坦区域的轮廓值不代表窄槽或螺纹特征。记录无法进入的区域以及在那里使用的替代证据。
故意遮蔽螺纹、基准和排液路径
遮蔽是尺寸和功能决策,不仅仅是美观操作。识别必须保持清晰的孔、孔、螺纹、基准垫、接地点、密封面和排液路径。指定遮蔽边界、允许的过喷、边缘羽化以及固化后允许的任何清理。一份车削参考可以帮助描述车削螺纹和台阶,而图纸设定实际的保持清晰区域。
根据几何形状和温度选择塞子、盖子、胶带、液体遮蔽、夹具或其他方法。密封浅孔的塞子可能在深台阶留下粉末;胶带可能在边缘抬起;夹具可以覆盖接触表面但留下挂具痕迹。说明遮蔽是一次性使用、如何识别,以及操作员如何确认在包装前移除。一份CNC夹具指导参考可以构建支持和访问问题,而无需替换遮蔽图。
对于螺纹或紧密配合特征,定义遮蔽后和固化后的检验。量规可以揭示干涉,但不能证明涂层边界位置正确。如果允许后涂覆攻丝或手工清理,则设定最大去除量并要求重新检查螺纹、基准或孔。当返工改变证据时保留原始涂层状态。
规划挂具接触和边缘覆盖
每个挂具或钩子接触会产生有意的未涂层或受干扰区域。标记可能发生的位置以及是隐藏、功能、美观还是电气重要。安装基准上的接触点可以改变就座;外观边缘上的接触点可以产生可见的痕迹。当位置影响验收时,请求挂具计划或受控的接触草图,并识别零件在喷涂和固化期间的方向。
边缘接受粉末的方式与宽面不同。尖锐的外角可能显示薄覆盖或圆形粉末边缘,而内角可能收集额外膜。说明是否控制边缘断裂、半径或粉末堆积,并在定义的照明下检查过渡。不要使用照片声称每个边缘周围均匀覆盖。
将膜厚控制为堆叠
膜厚影响间隙、螺纹啮合、压配合、热传递和视觉纹理。仅当涂层规范和测量方法支持时,才定义标称范围或图纸特定余量。单个宽面读数不能证明孔内、角落或遮蔽边缘附近的厚度。映射测量区域并说明哪些表面被排除。
指定量规类型、校准、基材响应、读数次数、位置、方向、验收规则。保留接近极限的原始读数,而不是仅报告平均值。如果量规无法到达凹槽或薄壁,则记录边界并使用经过验证的替代方法或功能检查。一份质量检验参考可以组织报告字段,但不能建立涂层的规范。
在发布涂层配合之前考虑尺寸堆叠。仅当买家定义了涂层状态、界面两侧以及测量温度时,才将涂层余量添加到机加工尺寸。涂层前遮蔽的孔可能保持清晰,而暴露的孔可能失去间隙。说明尺寸是在涂层前、涂层后、任何批准的清理后还是在装配时接受。
将涂层堆积与机加工公差分开
不要将涂层厚度范围变成机加工公差承诺。机加工特征、准备、膜堆积、固化收缩和测量不确定度各有其边界。审查螺纹、孔、槽和配合面的最坏情况堆叠。如果堆叠无法用所选遮蔽和膜范围闭合,则通过批准的修订更改设计或工艺,而不是依赖手工配合。
将粉末和固化与服务条件匹配
粉末族、光泽、纹理、颜色、基材和固化窗口应根据环境以及功能表面指定。户外暴露、清洁化学品、热量、磨损、电接触和外观可能需要不同的选择。色片在其受控照明下识别外观;它不能建立耐化学性或使用寿命。记录批准的粉末产品、批次、颜色代码、光泽或纹理参考,以及任何替代规则。
固化是零件和涂层系统中的时间-温度条件,不仅仅是烘箱设定点。说明适用的固化要求、零件温度证据、监控方法、负载配置以及对中断周期的反应。一份热处理参考可以区分热工艺文档和涂层固化证据;它不能证明此支架的固化。
分别考虑薄截面和厚截面。重角落可能滞后于薄法兰,而遮蔽孔可能与暴露面不同冷却。记录代表性位置以及传感器或验证方法。如果零件对变形或残余应力敏感,则定义涂层前后的尺寸检查并识别支撑夹具。
保持外观标准可测量
当外观重要时,定义颜色参考、光泽或纹理、照明、观看距离、角度、允许的变化和检查员。视觉比较应使用经批准的样品或仪器方法在相同条件下进行。不要使用屏幕图像或两张产品照片作为颜色标准。当买家更改色片、光泽水平或可接受的纹理时,记录参考修订。
识别覆盖和固化故障模式
根据实际风险检查裸露区域、针孔、凹坑、流挂、橘皮、夹粉、薄边缘、污染、起泡和挂具痕迹。每个缺陷需要位置、允许程度、方法和反应。非功能后表面上的缺陷与密封、基准、接地点或螺纹开口处的缺陷处理方式不同。不要将通用的“无缺陷”声明变成无限的保证。
寻找迹象表明准备、污染或固化是原因,但不要仅从外观诊断。附着力证据、耐溶剂性、厚度读数和固化记录回答不同的问题。如果测试是破坏性的,定义见证面板或样品以及与生产零件的关系。保留失败的观察和受影响的批次标识。
当允许修补时,说明材料、区域、混合边界、颜色匹配和重新检验。修补可以改变厚度、光泽、边缘覆盖或腐蚀保护。如果不允许,反应可能是遏制、剥离和重新涂层、更换、偏差或新试验。一份去毛刺参考可以帮助区分边缘清理和涂层返工;它不授权打磨掉涂层。
构建特性特定的验收计划
将每个特性映射到方法、状态、样品、所有者和反应:遮蔽边界、膜厚、颜色或光泽、边缘覆盖、挂具接触、附着力或固化证据、关键尺寸、清洁度、标签和包装。视觉检查不能证明厚度,而厚度计不能证明附着力。保持证据类型分开,但将它们连接到同一单位或子批次。
定义检验时间。某些检查属于涂层前,某些属于固化后,某些属于接收或装配时。遮蔽的螺纹可能在移除遮蔽后检查;涂层的基准可能需要固化后的CMM或夹具检查。记录温度、支撑、仪器、校准、操作员和清洁状态(当它们影响结果时)。一份CMM检验参考可以构建可达位置检查,而无需证明涂层本身。
对于具有安装特征的支架,单独验证孔图案、平面度或座面、边缘状况以及任何电气或排液路径。图像显示轮廓但不能证明这些关系。如果夹具或配合组件是功能测试,定义夹具修订、力或扭矩条件以及验收响应。
从风险变化中选择采样
对于小批量,当单个堵孔阻止安装时,可能适合每单位检查。在建立稳定过程后,采样可以适合颜色或宽面外观。新的粉末批次、挂具布置、遮蔽方法、烘箱负载、准备路线或外部处理商创建新状态。在将状态视为与批准运行等效之前,要求首件或扩展样品。
控制与涂装商的交接
向涂装商提供图纸和模型修订、材料标识、遮蔽图、表面准备边界、粉末参考、固化要求、膜厚区域、外观参考、检验计划、包装和变更授权。说明涂装商可以决定什么以及需要买家批准什么。一份CNC生产计划参考可以帮助协调里程碑,但不能取代特定零件的交接。
要求供应商在报价中分开准备、遮蔽、粉末、挂具或夹具、固化监控、检验、返工、包装、运费和工程更改。使数量折扣和最低费用可见。低价单价可能省略塞子、见证面板、厚度读数或保护包装。比较完整的验收范围,而不是颜色名称。
要求更改粉末产品、批次、颜色、光泽、遮蔽材料、挂具接触、烘箱、固化计划、准备化学、量规或包装之前通知。识别受影响的单位以及更改后的首件证据。一份零件包装参考可以构建保护和标签问题,而图纸控制功能表面。
保留可追溯的涂层包
保留有效修订、材料证书、准备记录、粉末批次、遮蔽和挂具识别、固化图表或验证、厚度读数、外观参考、尺寸检查、返工历史、包装标识和批准。将每个记录链接到单位、序列范围、批次或定义的样品。保留失败和更换的单位,而不是仅报告最终通过。一份检验报告参考可以组织字段,如果其URL和范围在发布前经过验证。
在RFQ中使粉末喷涂范围可比较
提供受控文件、涂层区域、遮蔽边界、材料和库存状态、机加工尺寸、表面准备限制、粉末参考、固化证据、厚度方法、外观标准、检验样品、返工规则、包装、交付条件和变更授权。要求供应商列出包含项、排除项、假设和保留的证据。区分仅涂层报价和完整的机加工加表面处理包。
说明订单是原型、资格、生产、第二来源还是重复供应。每个目的可以证明不同的见证面板、样品大小和记录保留期。不要比较不同目的,好像它们承担相同的风险。请求一份经过编辑的首件包,显示方法、状态、结果和处理,而无需专有配方。
筛选证据和反应能力
比较供应商在遮蔽控制、准备纪律、粉末和批次可追溯性、固化监控、厚度访问、外观参考、挂具计划、尺寸保护、返工控制、包装和变更通知方面的能力。机器列表或“包括粉末涂层”的短语不是证据。更倾向于那些命名限制、所有者、样品基础、反应和保留记录的响应。
以明确边界释放涂层零件
当有效修订、基材、准备状态、遮蔽图、粉末和固化证据、膜厚区域、外观标准、关键尺寸、样品基础、交付条件和反应规则一致时释放。当螺纹或基准未被保护、量规无法到达所需区域、固化仅从烘箱温度推断、挂具痕迹未定义或返工擦除了原始结果时扣留。
支架图像是有用的视觉提示,而不是证书。它们从两个角度显示共享产品和可见的浅色表面,而图纸、涂层记录、测量、功能检查和接收条件决定验收。将释放声明与检查的表面、状态、单位和方法联系起来,以便可以比较后续订单而不会扩大原始声明。
该边界使粉末涂层既能服务于外观又能服务于功能,而不会假装颜色本身证明耐久性。买家的下一个行动是在生产前批准遮蔽、厚度、固化、检验和变更控制图。



