
データム保持と振れ制御によるクランクシャフトジャーナル加工
データム保持と振れ制御によるクランクシャフトジャーナル加工
クランクシャフトのジャーナル加工は、切削中にシャフトの形状と剛性が変化する中で、各軸受面を主軸に対して正しい関係に保つことに依存します。正確な直径は、オフセットされたクランクピンの位置を確立するものではありません。Newayのエンジニアリングの観点からすれば、プロセスレビューは図面のデータム方式、位置決めと支持に利用できる面、そしてそれらの面が確立される順序から始めるべきです。以下の原則は、すべてのクランクシャフトに対して単一の治具や機械を規定することなく、この計画上の課題を説明します。
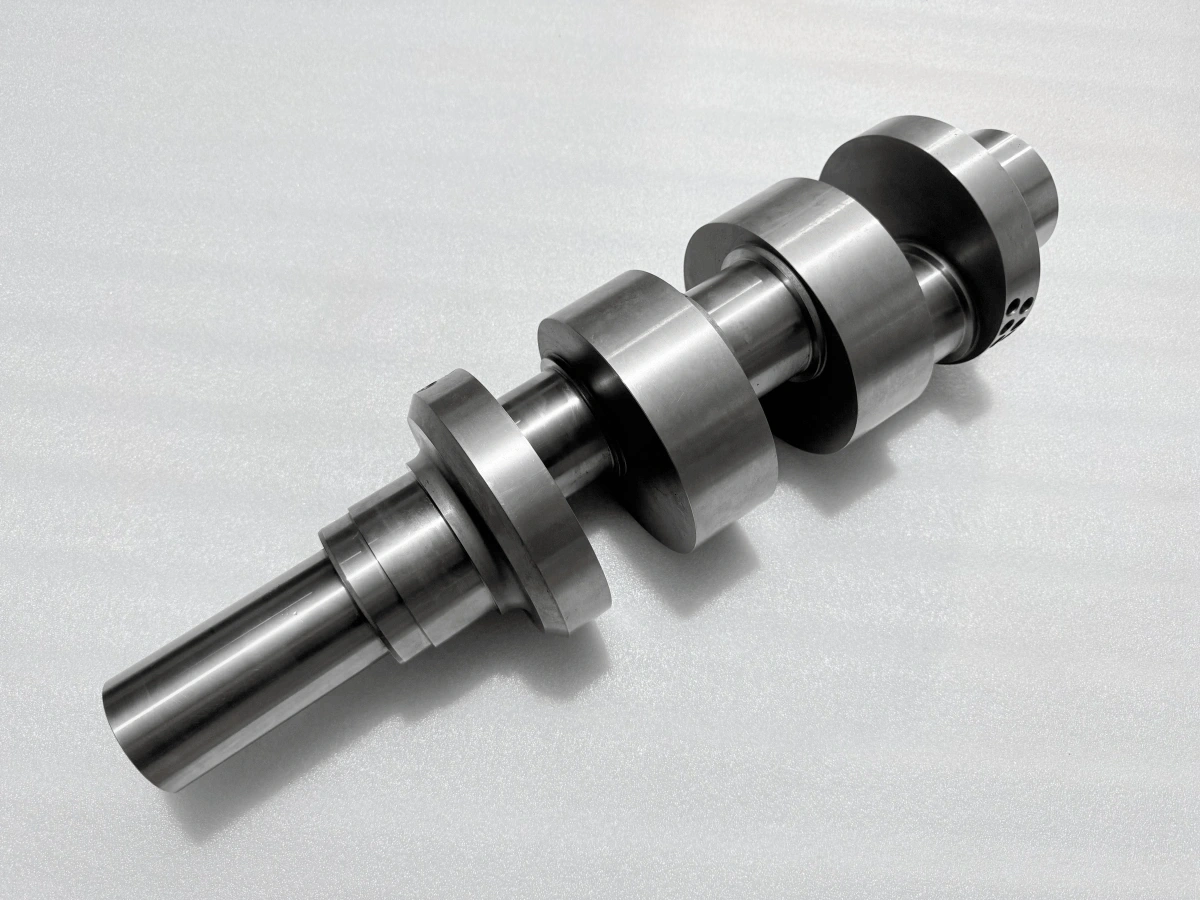
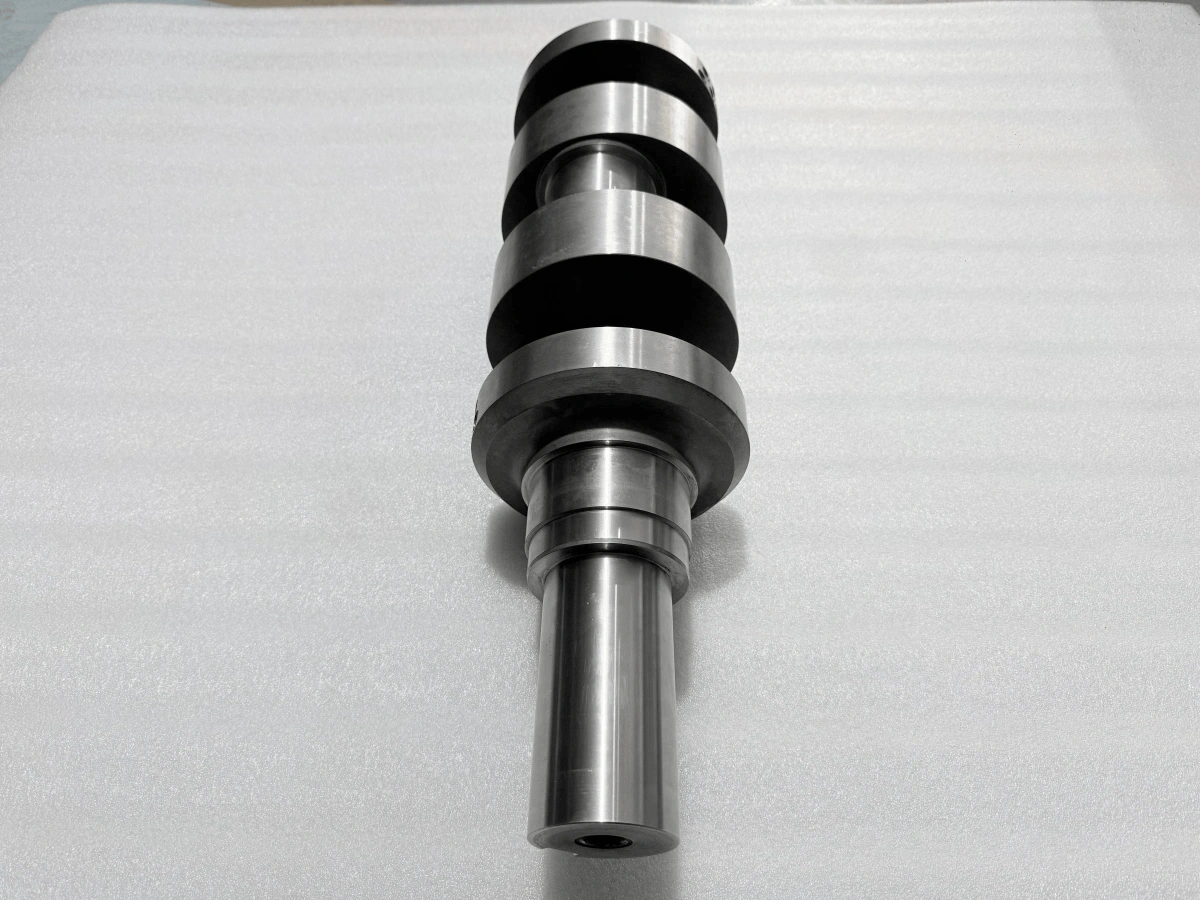
主軸とクランクピン位置を分離する
メインジャーナルは、軸受配置を通じて意図された回転軸を確立します。各クランクピンは、従来のクランクシャフト設計において、その主軸に平行で変位した独自の公称軸を持ちます。その半径方向のオフセット、角度位相、軸方向位置は、それぞれ異なる関係を表します。加工計画はそれらすべてを保持しなければならず、クランクピンの直径だけを達成してもその位置は未解決のままです。
意図されたクランクピンのオフセットを、望ましくないジャーナルの振れとして扱わないでください。オフセットはクランク運動を生み出すものであり、振れ要件は指定された面上の指定データム軸に対する変動を制限するものです。特定の段取り中にどの面が同心回転すべきかを判断する前に、図面を読んでください。この区別により、オペレータが意図的な偏心フィーチャを誤った基準に向けて修正することを防ぎます。
データム転換を明確にする
図面データムは、指定されたフィーチャから確立される基準であり、単に機械に入力された座標原点ではありません。製造段取りは、センタ穴、準備されたジャーナル、または他のアクセス可能なフィーチャに位置決めする場合がありますが、その作業基準は図面データムに対して管理された関係を持たなければなりません。すべての同心に見える面が軸を共有していると仮定するのではなく、その関係を段取り計画に記録してください。
シャフトを反転させたり別の工程に移したりする場合、軸方向位置と角度方向は半径方向基準とともに転換する必要があります。清浄な座面は軸方向ストッパを確立でき、適切な位置決めフィーチャは位相を保持できます。プログラムが変わらなくても、バリ、損傷したセンタ、またはロケータ下の異物が段取りを変える可能性があります。クランプ後、残りの修正代を除去する前に、位置決め状態を確認してください。
オフセット形状に応じた切削ルートを選択する
同心のメインジャーナルはCNC旋削の自然な候補です。オフセットクランクピンは、その変位した軸を中心に円筒を生成するルートが必要です。形状と設備に応じて、偏心旋削段取り、専用クランクシャフトフライス加工、または適切な多軸プラットフォームでの協調加工が含まれる場合があります。ウェブやフィレット付近のツールアクセスが、他の方法ではもっともらしいアプローチを排除する可能性があります。
偏心旋削の場合、回転ワークと治具を一緒に評価してください。質量中心が主軸軸線から変位している場合、クリアランス、オーバーハング、負荷、および機械の許容運転条件が重要です。フライス加工では、クランクピン周りの噛み合いの変化が、ツールと支持に異なる要求を課します。実際の図面と機械能力から方法を選択してください。一般的なプロセス名は、段取りが安全または十分に剛性であることを確立するものではありません。
シャフトを位置に曲げずに支持する
ジャーナルとウェブの間の素材が除去されるにつれて、シャフトは剛性が低下します。支持から遠くに加えられる切削力は、細長い領域をたわませ、負荷下で生成される直径や形状を変化させる可能性があります。ツールオーバーハングを短くし、アクティブな切削に近い支持は、支持がツールパスを妨げたり機能面を損傷したりしない限り、安定性を向上させることができます。
より多くのクランプ力が自動的に優れているわけではありません。過度または不均一な拘束は、治具を解放したときに消えるたわみ状態でシャフトを保持する可能性があります。適切に準備された面で支持接触を確立し、位置合わせを確認し、制御されたクランプ順序を使用してください。定置レストは、誤って位置決めされたジャーナルを押し込むのではなく、意図された軸を支持するべきです。必要に応じて、次の仕上げ切削に進む前に解放状態を比較してください。
素材除去を利用して変化する剛性を管理する
ビレットや鍛造品は、加工開始前に残留応力を含む場合があります。素材を除去するとこれらの応力が再分配され、切削荷重に抵抗する断面が変化します。したがって、ある領域を大きく粗加工し、別の領域を未加工のままにすると、その後の位置決めに利用できる形状が変化する可能性があります。粗加工を段階的に計画し、シャフトが最終形状に近づくにつれて残りの素材分布を確認してください。
バランスの取れた除去は計画原則であり、ゼロ歪みの約束ではありません。ブランク状態、フィーチャ配置、支持アクセスが実際の順序を決定します。位置が変化する可能性のある面には仕上げ代を確保し、大幅な除去後にデータム関係を再評価してください。応力除去が提案される場合、その適合性は材料状態と承認された処理ルートに対して確認する必要があります。未承認の熱処理を万能の解決策として挿入しないでください。
振れ傾向を利用してプロセスを調査する
中間振れ測定値は、基準、支持配置、測定位置、部品状態がわかっている場合にのみ有用です。再クランプ後の変化は、座りや位置決めを示唆する場合があります。大きな切削後の変化は、たわみや応力再分配の調査が必要になる場合があります。これらは診断上の手がかりであり、1回のインジケータ測定で確立される結論ではありません。
オフセットを変更する前に同様の条件を比較してください。位置決め面を清浄にし、支持接触を確認し、同じデータム関係が評価されていることを確認してください。真円度、表面損傷、段取りはすべて、観察されたインジケータ変動に寄与する可能性があります。実際には位置決め問題であるものに対してプログラムを補正することを避けてください。中間チェックは、次の工程が残りの素材で必要な関係をまだ生成できるかどうかに焦点を当ててください。
粗加工完了前に仕上げ基準を計画する
ルートにCNC研削が含まれる場合、仕上げ工程が意図された軸とクランクピン位置をどのように回復するかを早い段階で決定してください。研削は、利用可能な素材と承認されたプロセス制約の範囲内でのみ軸受面を仕上げることができます。小さな直径代は、大きな位置誤差を修正するのに十分であると仮定できません。
熱処理や表面処理が加工段階を分離する場合、その後に関連する位置決めフィーチャを再評価してください。保持される代が半径方向か直径方向か、および各引き継ぎでどの寸法が適用されるかを指定してください。最終基準は、異なる機械や支持配置が使用されても、図面と一致し続けなければなりません。詳細な研削、硬度、最終検査の質問は、リンクされたFAQで個別に扱われています。
RFQで段取りの質問を定義する
クランクシャフトジャーナル加工のレビューでは、Newayに管理された図面とモデル、材料納入状態、必要な数量、最終処理要件を送ってください。メインデータムフィーチャ、クランクピンオフセットと位相関係、支持に使用できる面、および一時的な位置決めフィーチャに関する制限を特定してください。生産を承認する前に、提案された段取り順序と中間チェックを依頼してください。これにより、エンジニアリングの議論に実用的な焦点が与えられます。つまり、各工程が次の工程に必要な形状をどのように保持するかです。
