
標準機械加工面:表面の期待値、測定、コストのトレードオフ
標準機械加工面:表面の期待値、測定、コストのトレードオフ
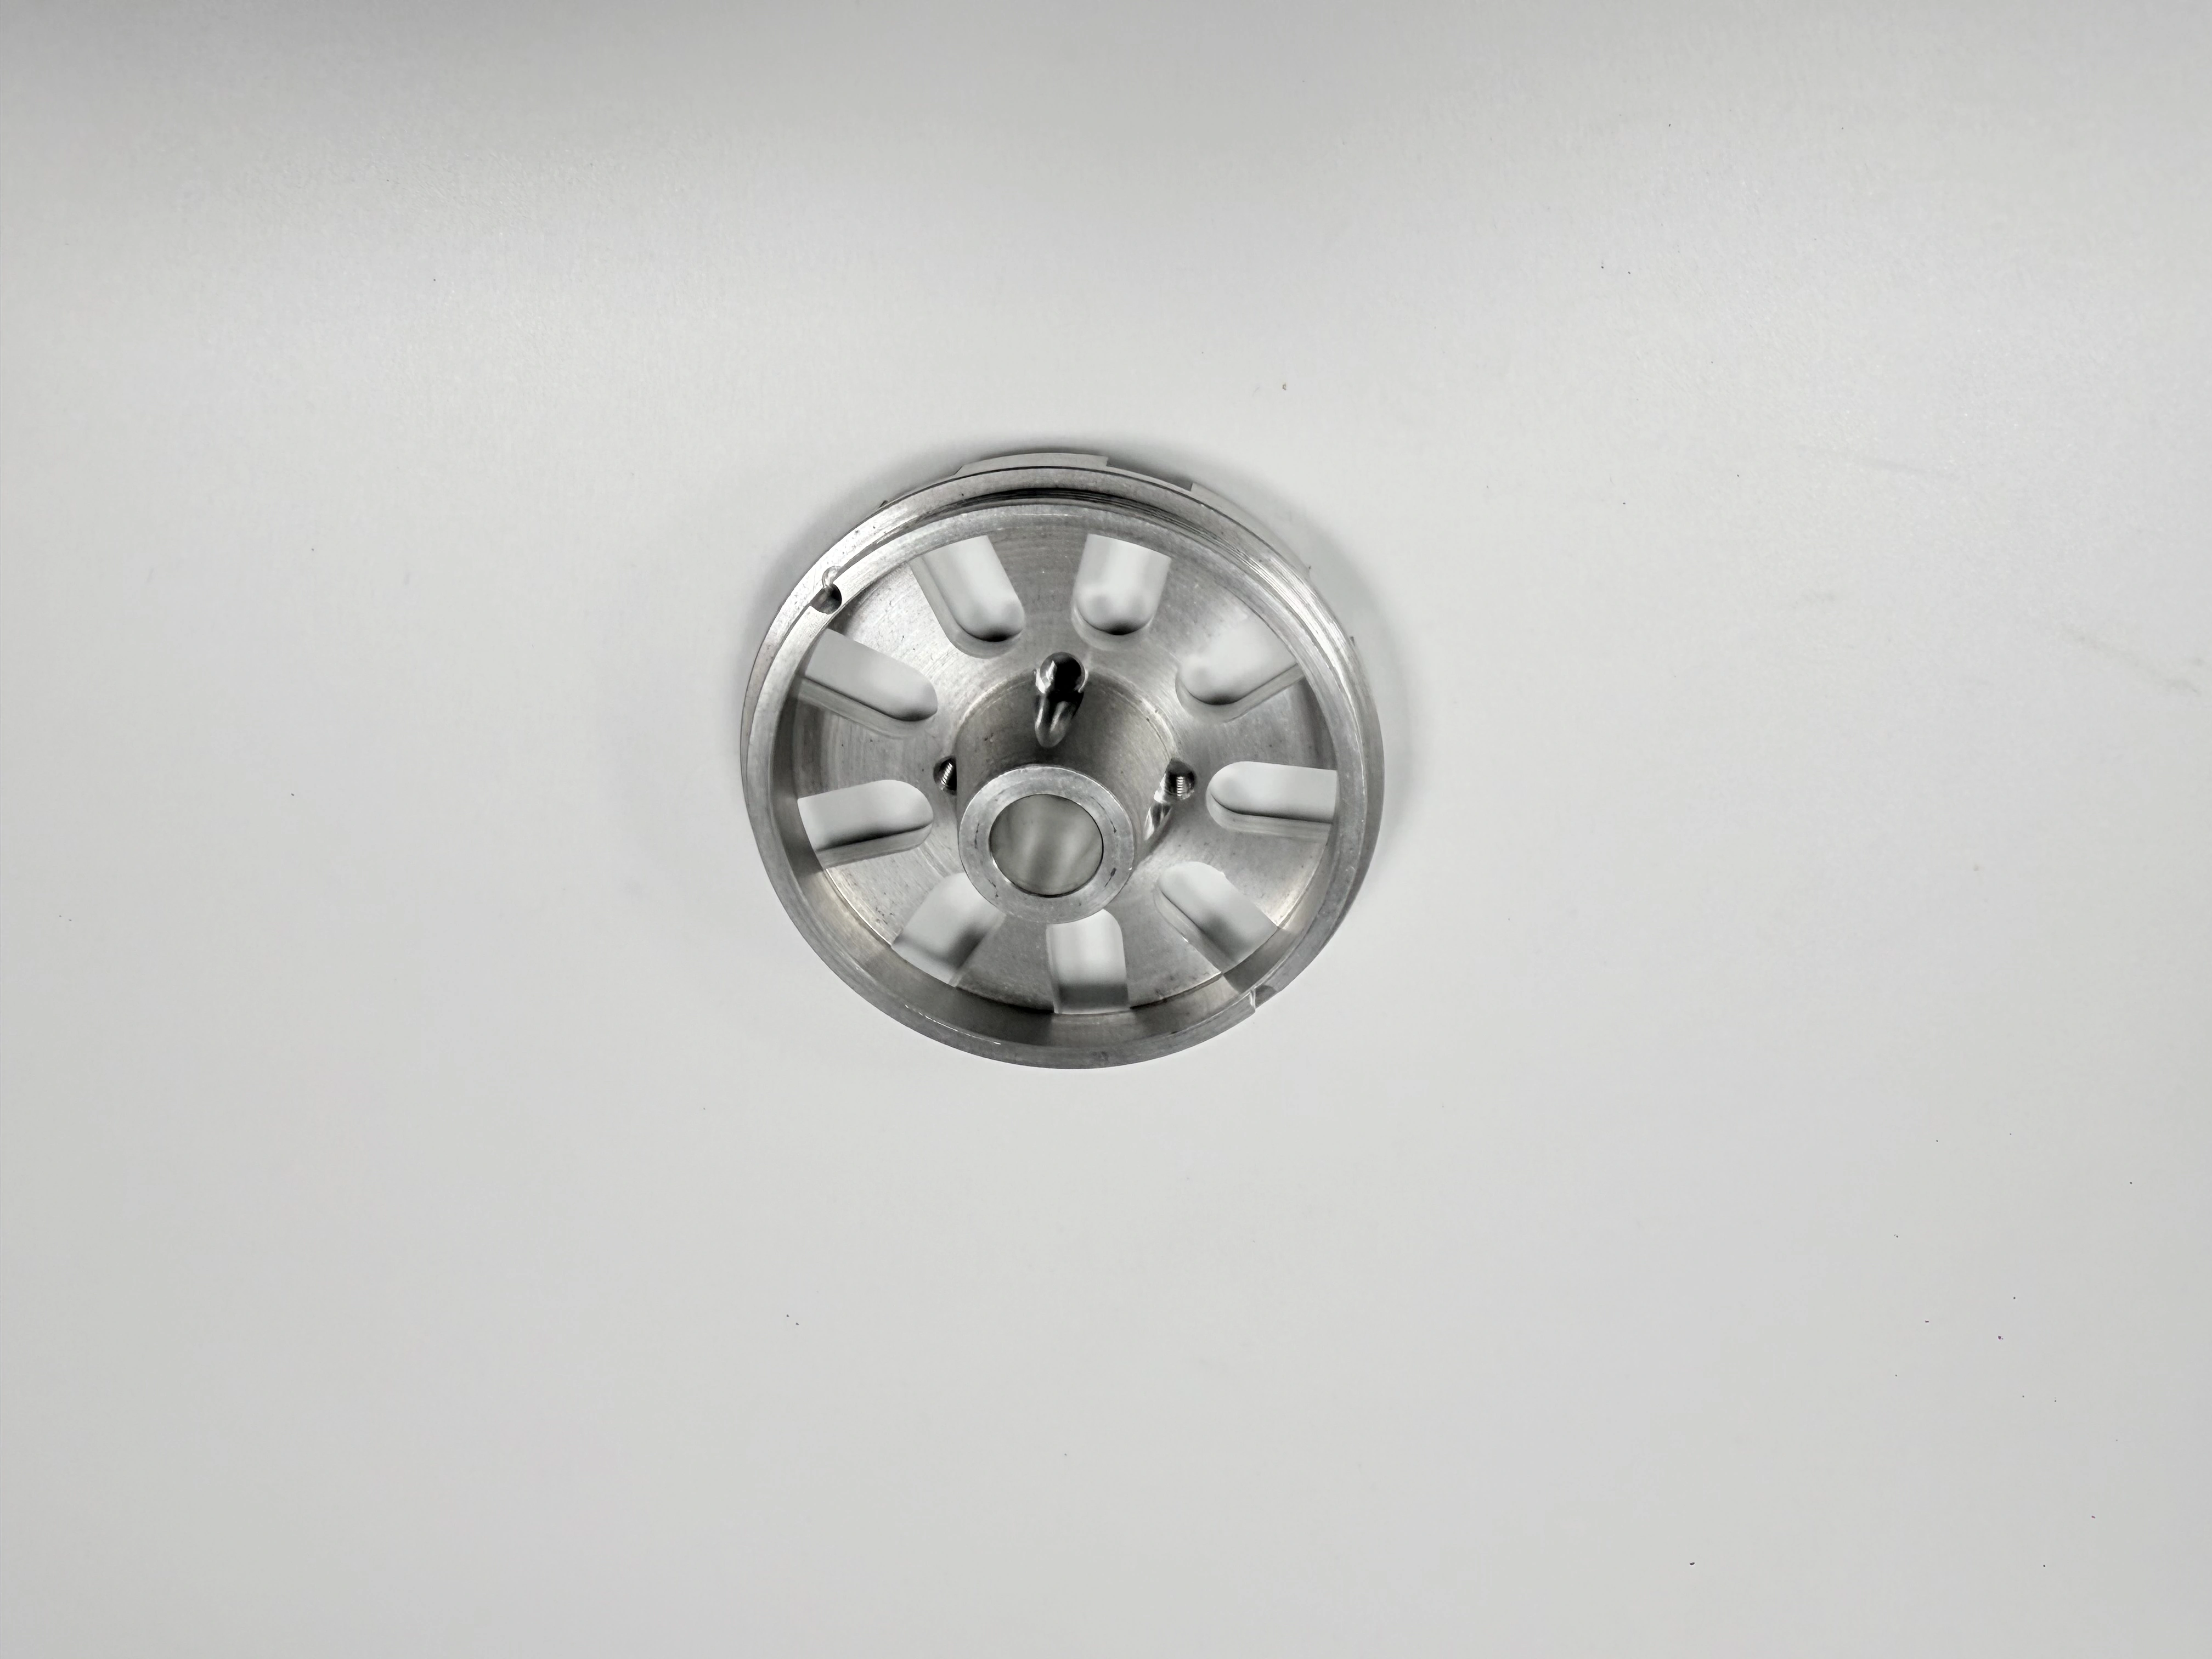
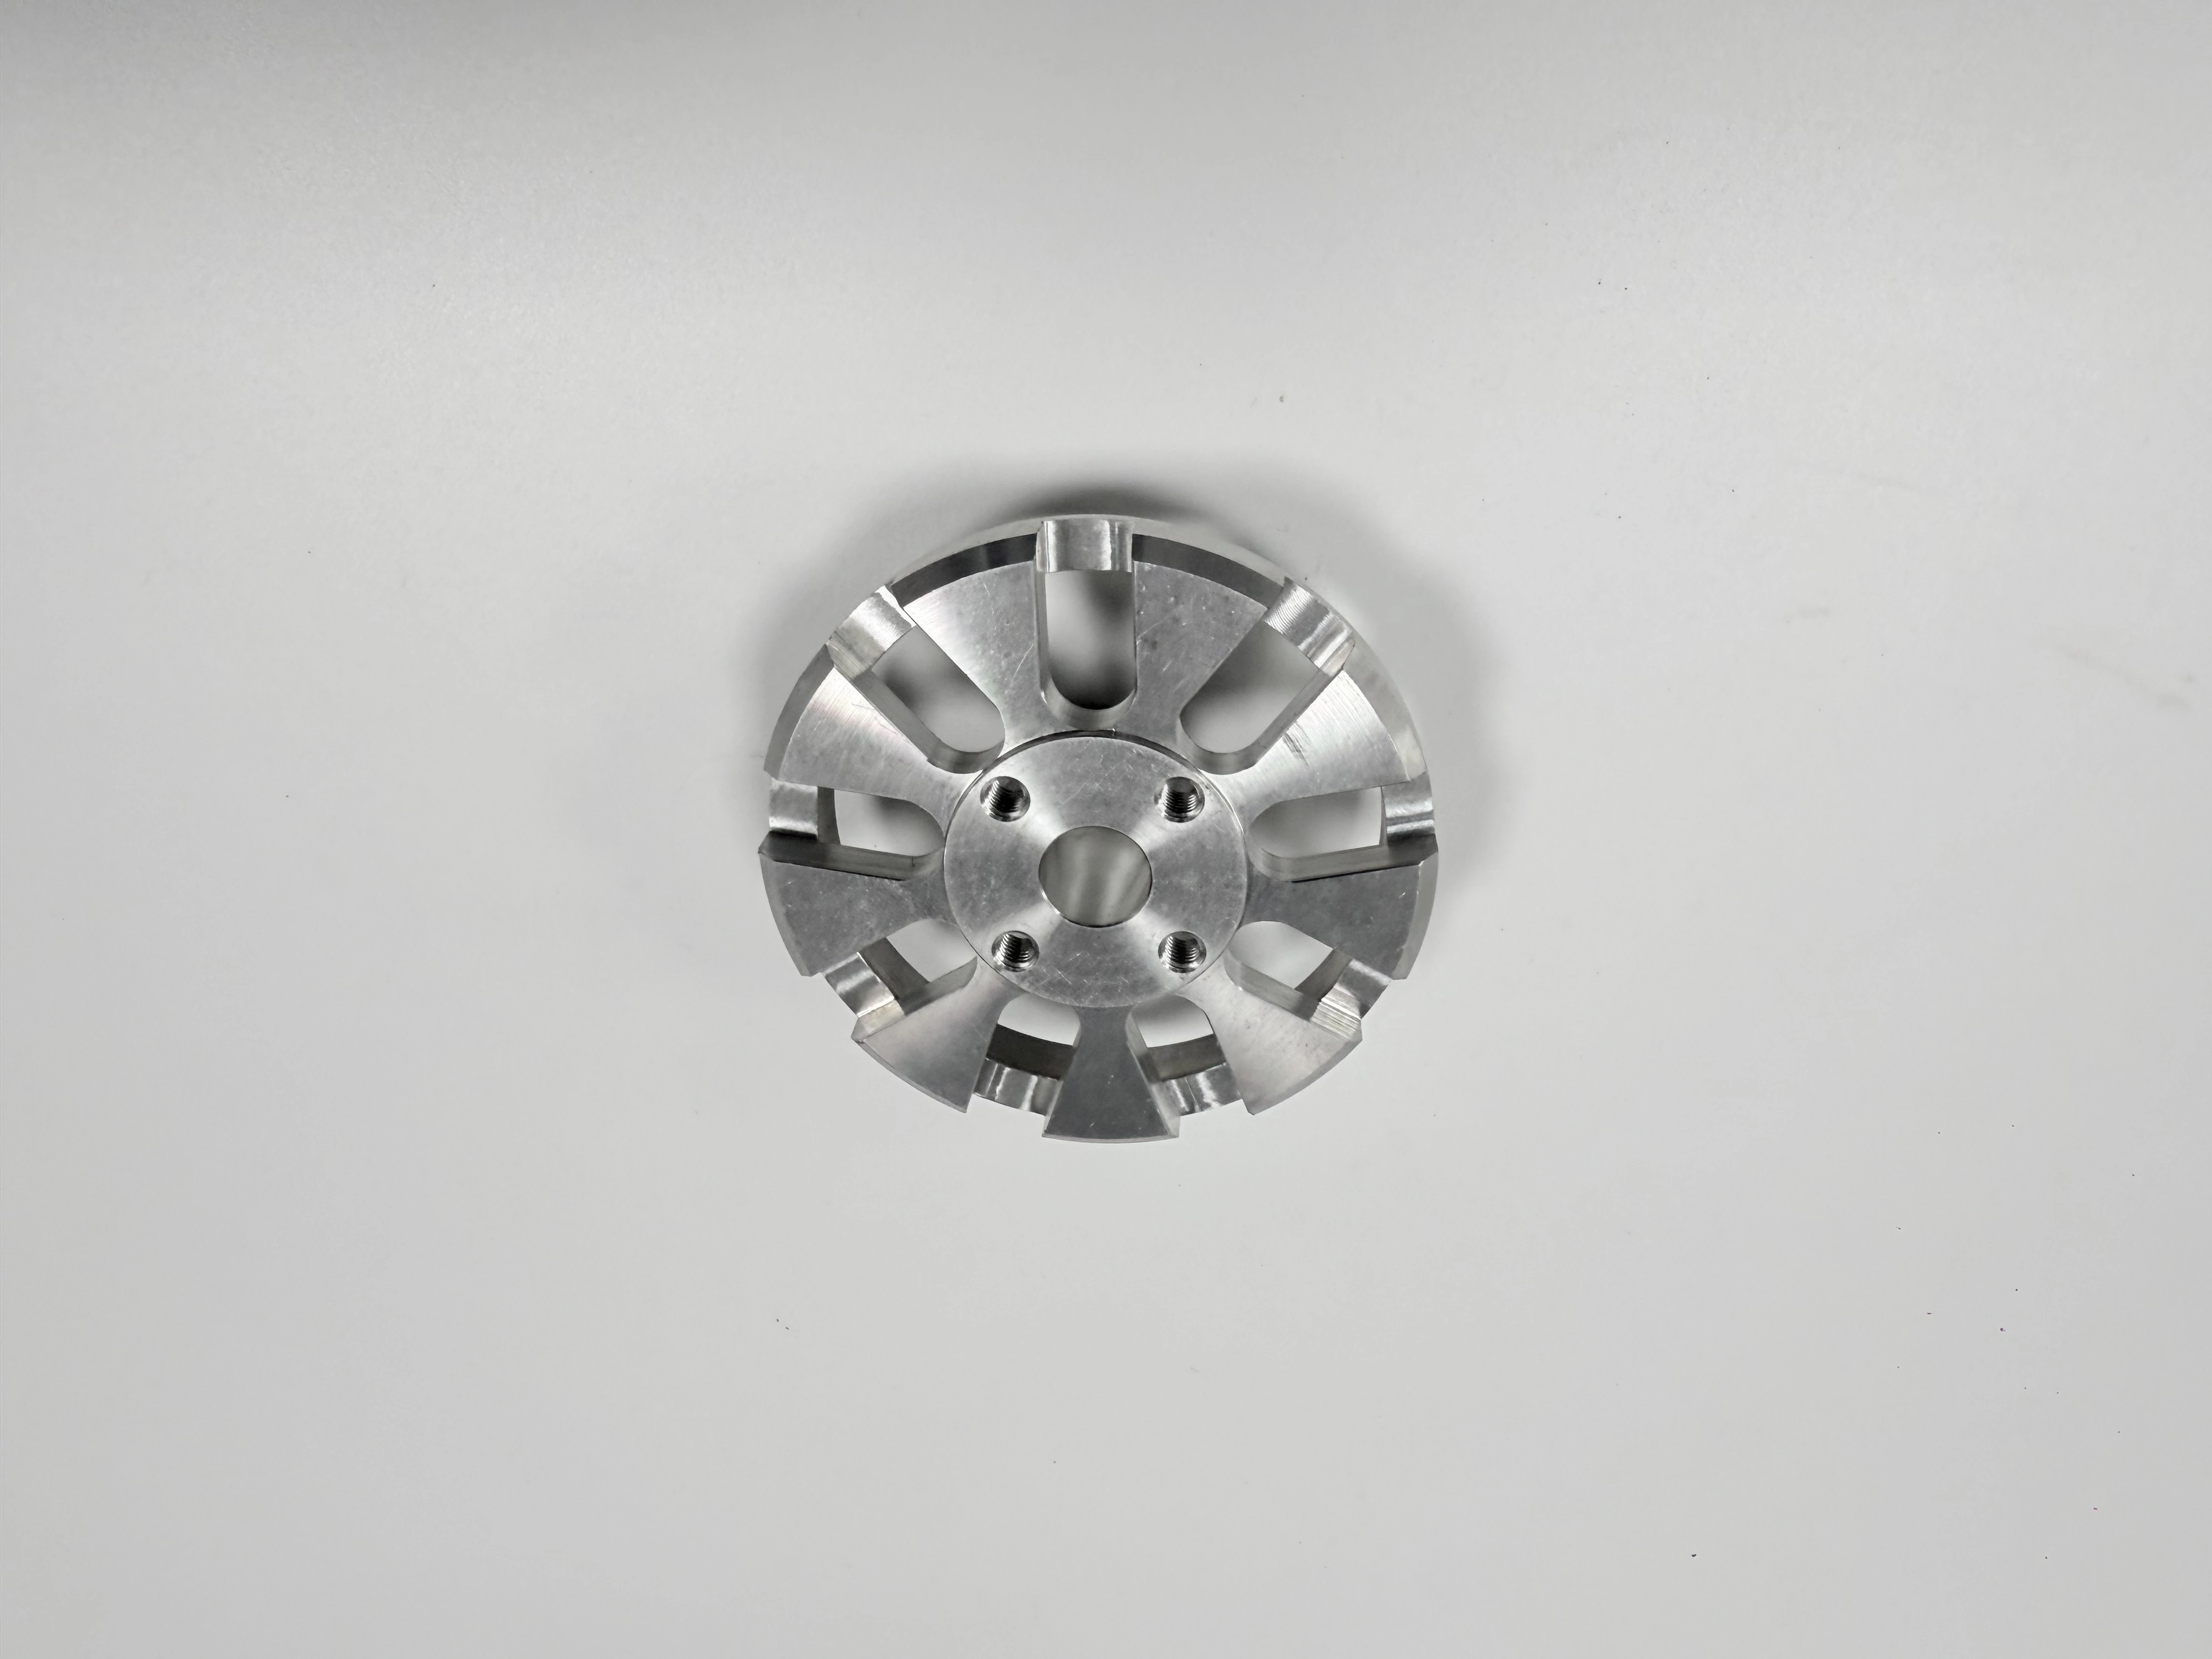
標準機械加工面は受入境界であり、普遍的な表面粗さの保証ではありません。購入者は、機械加工部品の見積もりを比較する前に、機能面、目に見えるテクスチャ、バリやエッジの状態、測定方法、材料と工程の状態、および後続のコーティングを定義する必要があります。図の丸い面の部品は、2つのビューから中央の開口部、放射状の溝、外縁を示しています。これらの画像は、形状と目に見えるテクスチャのみをサポートします。粗さの値、材料、公差、またはサービス性能を証明することはできません。表面仕上げ計画レビューは、外観を測定可能な要件に結び付けるのに役立ちます。
見積もり前に仕上げを定義する
仕上げ要件は、機能と証拠の観点から記述してください。シール面には測定されたテクスチャと方向が必要な場合があり、位置決め面にはバリの管理と平面度が必要な場合があり、外観面には視覚的な基準が必要な場合があります。「標準機械加工面」という用語を、未指定の粗さ、エッジ破壊、工具マークの方向、または洗浄状態を隠すために使用しないでください。表面、要件、方法、サンプリング、および納入状態を特定します。
各面、溝、開口部、リム、またはエッジに名前を付け、それが重要である理由を述べる表面レジスタを使用します。部品は、溝が非機能的である場合、滑らかな中央面と粗い溝を持つことができますが、それでも正しく機能します。一方、軽くマークされたシール面は不合格になる可能性があります。レジスタは、単一のグローバルな仕上げラベルが異なる受入決定を隠すのを防ぎます。また、追加のパスや測定が正当化される場所をサプライヤに伝えます。
仕上げ要件が形状とどのように相互作用するかを定義します。テクスチャを改善するために材料を除去すると、ショルダー、開口部、または振れの関係が変わる可能性があります。コーティングはテクスチャを覆うことができますが、厚みを追加します。洗浄ステップは、バリを隠していた油を除去できます。操作の順序と、各状態の変化後に再確認する必要がある特性を明記します。
機械加工後、バリ取り後、洗浄後、コーティング後、組み立て後の状態を分離します。各状態でテクスチャ、寸法、汚染、または外観が変わる可能性があります。どの状態が受け入れられるか、どの測定が外部プロセスの後に繰り返されるかを記録します。品質検査リファレンスはレポートフィールドを構造化できますが、図面と受入計画が部品を管理します。
受入担当者と仕上げ決定が行われるポイントを記録します。これにより、サプライヤが機械加工中に表面の問題をクローズし、購入者がコーティングまたは組み立てられた状態を評価することを防ぎます。
この境界を検査結果と梱包記録の隣に置いてください。
表面、状態、証拠の間のこのリンクが、仕上げを再現可能にします。
丸い部品のビューをテクスチャのプロンプトとして使用する
ペアの画像は、中央の開口部、放射状の溝、外縁を備えた1つの円形の機械加工部品を異なる角度から示しています。それらは同じ物理的な製品と異なるビューを確認します。粗さの数値、合金、硬度、公差、コーティング、スピンドルパス、または機能を明らかにしません。ビューを使用して、工具マーク、バリ、および検査アクセスが重要になる可能性がある場所を尋ねます。すべての工学的結論には管理された記録を使用します。
機能面と外観面を分離する
各面を、シール、スライド、位置決め、クランプ、熱、外観、または非機能として分類します。磨かれた外観は、間違ったショルダーや振れを隠す可能性がありますが、目に見える工具パスは非機能面では許容される場合があります。機能面の方向、領域、状態を明記します。外観が唯一の要件である場合は、参照サンプル、照明、視距離、許可されたマークを定義します。
丸い面の部品では、中央の開口部、溝のフランク、放射状のチャネル、外縁が異なる目的を果たす場合があります。すべての表面に同じ仕上げ期待値を適用しないでください。旋削リファレンスは、面と溝の操作を組み立てるのに役立ちますが、図面と相手先の文脈なしに機能仕上げを確立することはできません。
粗さ測定を指定する
数値的な粗さ要件が重要な場合は、パラメータ、方向、カットオフ、フィルタ、サンプリング長、機器、および受入基準を明記します。平面での読み取りは、溝、穴、または湾曲したリムを表さない場合があります。表面が乾燥状態、油付き状態、コーティング状態、または洗浄状態で測定されるかどうかを記録します。画像の視覚的な一致を数値的な保証に変換しないでください。
機器の適合性と校正を確認します。限界に近い結果は、繰り返し測定と、スタイラスの方向、サポート、温度、汚染のレビューをトリガーする必要があります。生のトレースまたは値を保存し、単位を特定します。境界線の結果を丸めると、ばらつきが隠れる可能性があります。粗さの値は、平面度、硬度、または疲労性能を証明しません。
工具経路テクスチャを理解する
工具形状、送り、速度、ステップオーバー、切り込み深さ、工具摩耗、クーラント、サポート、材料状態は、目に見えるテクスチャと測定された粗さに影響します。制御される変数と変化が許可される変数を明記します。標準仕上げは、荒加工、仕上げパス、フェースミル、旋削工具、またはブレンドされた方法から得られる場合があります。操作名だけでは、納入される表面を定義できません。
大きさだけでなく方向も考慮してください。方向性のある工具パスは外観面では許容される場合がありますが、機能面ではシール、スライド、光の反射、または切りくずの保持に影響を与える可能性があります。図面またはプロセスノートに測定方向と方向制限を明記します。表面が回転している場合は、スタイラスまたはスキャンが方向に沿って、または横切るかどうかを特定します。方向のない数値は解釈が難しい場合があります。
操作間の遷移を確認します。溝の底はある工具で切断され、そのリムは別の工具で切断され、境界にブレンドされたバンドまたはバリが残る場合があります。逆方向は、視覚的には許容されるがシールでは許容されない目撃線を作成する可能性があります。検査計画に遷移ゾーンをマークし、それらが機能的であるかどうかを明記します。1つの領域のみが測定された場合に、面全体を均一と呼んではなりません。
放射状の溝の場合、工具の入口と出口、バリの方向、溝底へのアクセス、およびプローブまたはスタイラスがテクスチャを横切る方法を検討します。フライス加工リファレンスは、面と溝の戦略を比較するのに役立ち、CNCプロセスリファレンスは変数を整理できます。どちらも、図示された部品の特定の結果を証明するものではありません。
工具摩耗と交換ポイントを管理する
工具摩耗は、粗さ、バリ、寸法ドリフト、熱を増加させる可能性があります。工具識別子、寿命限界または検査トリガー、オフセットポリシー、テクスチャ変更への対応を定義します。小さなロット中に工具が交換された場合は、影響を受けるユニットをマークし、敏感な測定を繰り返します。ある工具状態での安定した初品は、文書化されていない変更後に行われたユニットをリリースしません。
工具、プログラム、クーラント、セットアップ記録をロットとともに保存します。新しい工具からの低い粗さの結果は、後で使用される摩耗した状態を表していない場合があります。購入者が数値要件なしの標準仕上げを希望する場合、サプライヤは依然として視覚的またはプロセスの境界とそのチェック方法を述べる必要があります。
バリとエッジ破壊を管理する
バリが切断、干渉、汚染のトラップ、または位置決め面の変更を引き起こす可能性がある場合、バリ取りは仕上げ受け入れの一部です。エッジ破壊、半径、バリの方向、アクセス可能なエッジ、方法を定義します。手作業は、溝や開口部から材料を不均一に除去する可能性があります。滑らかに見えるエッジは、相手側の機能に対して大きすぎる場合があります。測定されたエッジ破壊は、テクスチャが視覚的に残っていても許容される場合があります。
洗浄、コーティング、組み立ての前後に、これらのステップが決定に影響する場合はエッジを検査します。視覚的な参照と寸法または機能チェックを記録します。バリ取りリファレンスはプロセスオプションを組み立てるのに役立ちますが、実際の受け入れは管理された要件に結び付けられたままです。
溝と凹部を保護する
溝と凹部は切りくずを保持し、スタイラスに抵抗し、不均一なバリ取りを受ける可能性があります。幅、深さ、コーナー半径、底部状態、洗浄、検査アクセスを機能的な場合は明記します。溝がシールまたはスナップリングを運ぶ場合は、相手側の状態を含めます。上からの視覚的なビューは、底部または側壁の状態を証明できません。定義された境界を持つセクション、ゲージ、または代替方法を使用します。
材料と熱状態を考慮する
材料指定、硬度、焼き戻し、ストック状態、熱処理、残留応力、温度は、工具摩耗、テクスチャ、バリ、寸法安定性に影響します。必要な状態と証明書を指定します。画像から合金または硬度を推測しないでください。代替が提案された場合は、どの仕上げと形状の結論が転送されるか、そしてどれが新しい試行を必要とするかを特定します。
測定温度、安定化、洗浄、納入状態を定義します。温かい部品や油膜は、安定した清潔な部品とは異なる粗さや適合を報告する場合があります。コーティングまたはメッキが機械加工に続く場合は、仕様、プロセッサ、バッチ、マスキング、前後の寸法、および繰り返しの表面チェックを記録します。材料リファレンスはRFQをサポートできますが、この部品を認定することはできません。
コーティングを機械加工後の仕上げから分離する
コーティングは工具マークを覆い、テクスチャを変更し、溝を埋め、または適合を変えることができます。標準仕上げがコーティングの前後に適用されるかどうか、およびマスキングされる表面を明記します。コーティングのバッチ、厚さの方法、関連する場合の接着または外観要件、および納入状態の検査を記録します。明確な境界なしにコーティングされた表面を「機械加工後」と呼んではなりません。
コンテキストでテクスチャを検査する
検査計画をリスクのある機能に基づいて構築します。シールまたはスライドを制御する場所で粗さを測定し、面が位置決めする場所で平面度を、円形の表面が回転する場所で振れを、組み立てが損傷する可能性がある場所でバリまたはエッジを測定します。適切な機器を使用し、サポート、方向、セクション、温度、洗浄、ユニットを明記します。1つの粗さの読み取りは、部品のすべての表面を証明できません。
丸い面の部品の場合、中央の開口部、面振れ、溝の状態、外縁、選択されたテクスチャの場所を個別に測定します。CMM検査リファレンスは形状を組み立てることができ、粗さトレースまたは比較サンプルは表面の証拠をサポートします。方法を明確に保ち、アクセスできない領域を明記します。
参照サンプルは、その材料、プロセス状態、照明、視聴条件が管理されている場合にのみ使用します。視覚的なコンパレータは外観をサポートできますが、数値的な粗さや隠れた溝の状態を証明することはできません。誰がどの光の下で表面を比較したか、どの特徴がレビューされたかを記録します。オペレーターが不同意の場合は、意見を平均するのではなく、測定方法または承認された参照を定義します。
機器のフットプリントとアクセスを確認します。スタイラスは狭い溝の底に達しない場合があり、プローブは半径をブリッジする場合があります。光学的方法は、反射率や油に敏感な場合があります。アクセス可能な領域と除外された領域を記録します。代替方法が使用される場合は、それが要件とどのように関連するかを説明し、リリースレコードに制限を保持します。
表面リスクからサンプリングを選択する
小さなロットでは、1つのバリや粗い溝が組み立てを防ぐ場合、全数検査が正当化される場合があります。安定した状態が示された後、低リスクの外観面にはサンプリングが適切な場合があります。工具交換、材料ロット、セットアップの逆転、クーラントの変更、または外部プロセスのバッチは、独自の初品またはサンプルを必要とする新しい状態を作成します。値をユニットまたはサブロットIDにリンクします。
表面が不合格になった場合は、元の結果を保存し、対応を特定します:封じ込め、管理されたバリ取り、工具交換、拡大検査、交換、逸脱、または新しい試行。再加工は溝またはエッジを変更する可能性があります。元の値と新しい値、承認者、影響範囲を記録します。失敗した読み取りを上書きしないでください。
スコープを隠さずに仕上げコストを評価する
プログラミング、ツーリング、仕上げパス、バリ取り、検査、洗浄、コーティング、パッケージング、エンジニアリング変更を分離します。数値的な粗さ要件は、測定時間または仕上げ操作を追加する場合があります。視覚的な基準は、測定を減らすかもしれませんが、参照サンプルと一貫した照明を必要とします。低価格は、省略されたチェックまたは未定義の納入状態を隠す可能性があります。
サプライヤに数量ブレークとその背後にある条件を明記するよう依頼します。数量が多い場合は、専用工具、異なる治具、サンプルの削減、または外部プロセッサを使用する場合があります。それらの仮定を可視化してください。ユニットディスカウントを、標準仕上げがすべてのバッチで安定している証拠として扱わないでください。
予防のコストと検出のコストを比較します。管理された仕上げパスは粗さのばらつきを減らすかもしれませんが、より広範な検査計画は機械加工後にのみ発見するかもしれません。参照サンプルは機器の時間を減らすかもしれませんが、合意とトレーニングが必要です。数量またはリスクが変化したときに変わる線を示します。決定は必ずしも最低の仕上げ料金ではありません。それは、必要な表面状態に対して最低の防御可能な合計です。
仕上げRFQを書く
図面とモデルの改訂、機能面、粗さまたは視覚要件、エッジとバリの基準、材料とストック、操作境界、検査方法、サンプル、外部処理、パッケージング、記録、変更権限を提供します。提案された工具とプロセスの仮定、初品フォーマット、不合格面への対応、納入状態チェックを求めます。生産計画リファレンスはマイルストーンを組み立てることができますが、仕上げ定義は部品固有のままでなければなりません。
画像が示すものと示さないものを明記します。丸い面のビューは、溝、開口部、リム、目に見えるテクスチャをサポートします。それらは、粗さの値、材料、公差、コーティング、または性能を証明しません。この境界により、サプライヤの見積もりは外観ではなく証拠に結び付けられます。
表面証拠についてサプライヤをスクリーニングする
各サプライヤが工具状態、仕上げ操作、バリ取り、測定方向、機器、サンプル、材料トレーサビリティ、外部プロセスの引き継ぎ、対応ルールを説明できるかどうかを比較します。機械のリストや「標準仕上げ込み」などのフレーズは証拠ではありません。仮定、所有者、制限、ロットとともに納品される記録を特定する応答を好みます。
部品が機械加工、洗浄、コーティング、梱包の間を移動するときに、サプライヤが表面の同一性をどのように維持するかを尋ねます。サプライヤはアクセス可能な面を測定し、溝がそれに従うと仮定するか、工具交換後にユニットを混合する場合があります。状態マップと各レコードのユニット範囲を要求します。この証拠は、研磨または滑らかな結果についての一般的な主張よりも有用です。
引き継ぎを通じて仕上げを保護する
洗浄、セパレータ、腐食防止、ラベル、受入検査を定義します。テクスチャの面は切りくずを集めることができ、保護されていないリムは輸送中に傷つく可能性があります。パッケージングと受入記録をユニットIDと受け入れられた仕上げ状態にリンクします。パッケージングリファレンスは質問を整理するのに役立ちますが、受入基準を置き換えるものではありません。
境界を持つ標準仕上げをリリースする
機能面、視覚的または数値的な仕上げ要件、バリとエッジの状態、材料、プロセス、検査、外部処理、パッケージング、承認が一致したときにリリースします。「標準」が未定義の場合、粗さの読み取りに方向または状態がない場合、溝にアクセスできない場合、工具交換が追跡されていない場合、または納入された表面が受け入れられた状態と異なる場合は、保留します。欠落している証拠と所有者を明記します。
標準機械加工面は、サプライヤとバイヤーに正確に何が受け入れられ、どのようにチェックされるかを伝える場合に役立ちます。ペアの画像は、目に見える形状とテクスチャのみをサポートします。図面、材料記録、工具とセットアップの状態、表面測定、受入チェックに、受け入れ、改訂、または仕上げ操作の追加を決定させます。
最終ステートメントを、検査された面、状態、サンプル、方法に結び付けて、後続の注文を元の主張を拡張せずに比較できるようにします。
