42CrMo鋼から窒化クランクシャフトへ:Newayの納品ストーリー
42CrMo鋼から窒化クランクシャフトへ:Newayの納品ストーリー
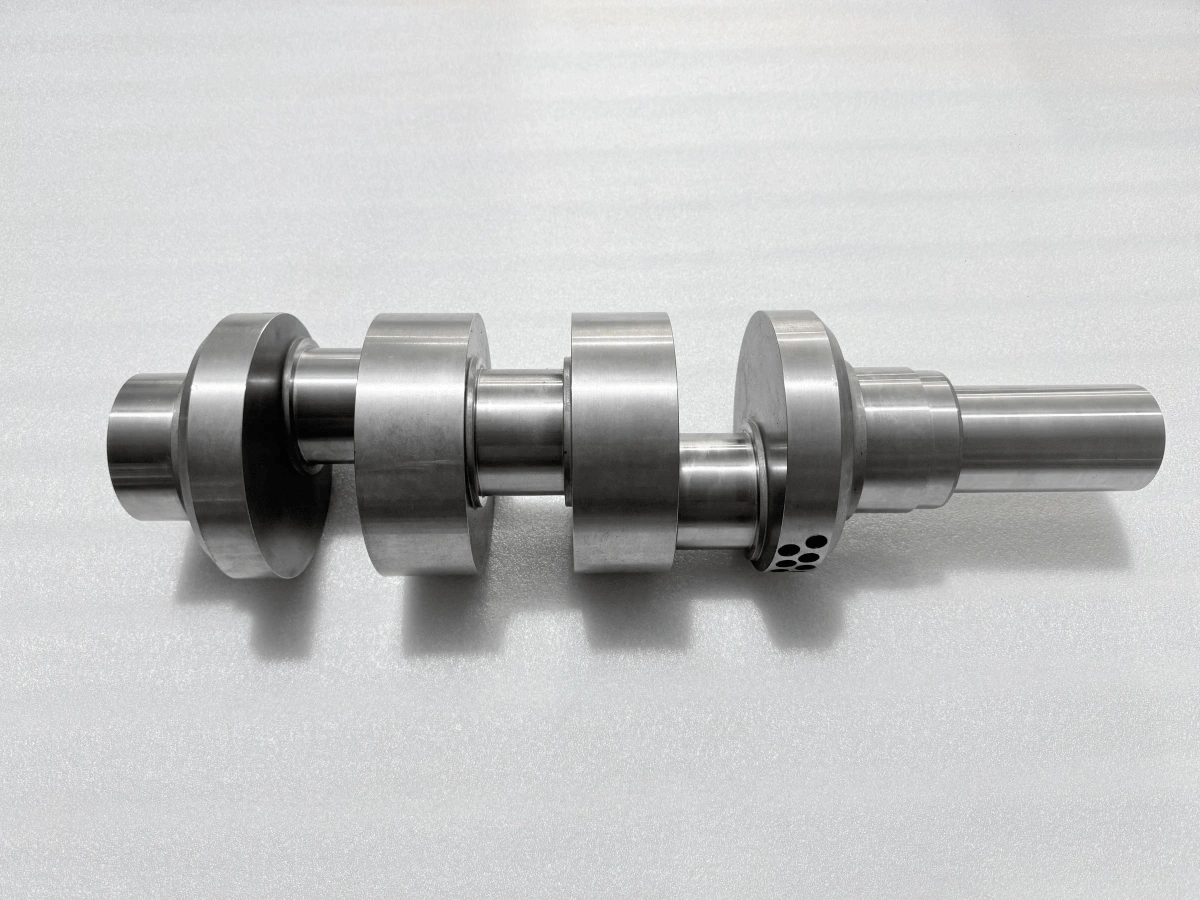
Newayは、発電用途向けに42CrMo鋼を使用したカスタム窒化クランクシャフトを無事に納品しました。完成品は、実用的な材料上の課題を浮き彫りにしました。すなわち、出発点となる鋼材の状態が、機械加工と要求されるジャーナル表面の両方をどのように支えるべきか、という点です。当社のエンジニアリングレビューでは、中核要件を段階的な機械加工、窒化、およびその後の仕上げ加工の制限と結び付けました。この結び付きは42CrMoクランクシャフト製造の中心であり、不均一な断面とオフセットジャーナルが、材料の応答を初期の鋼種選定をはるかに超えて重要にしています。
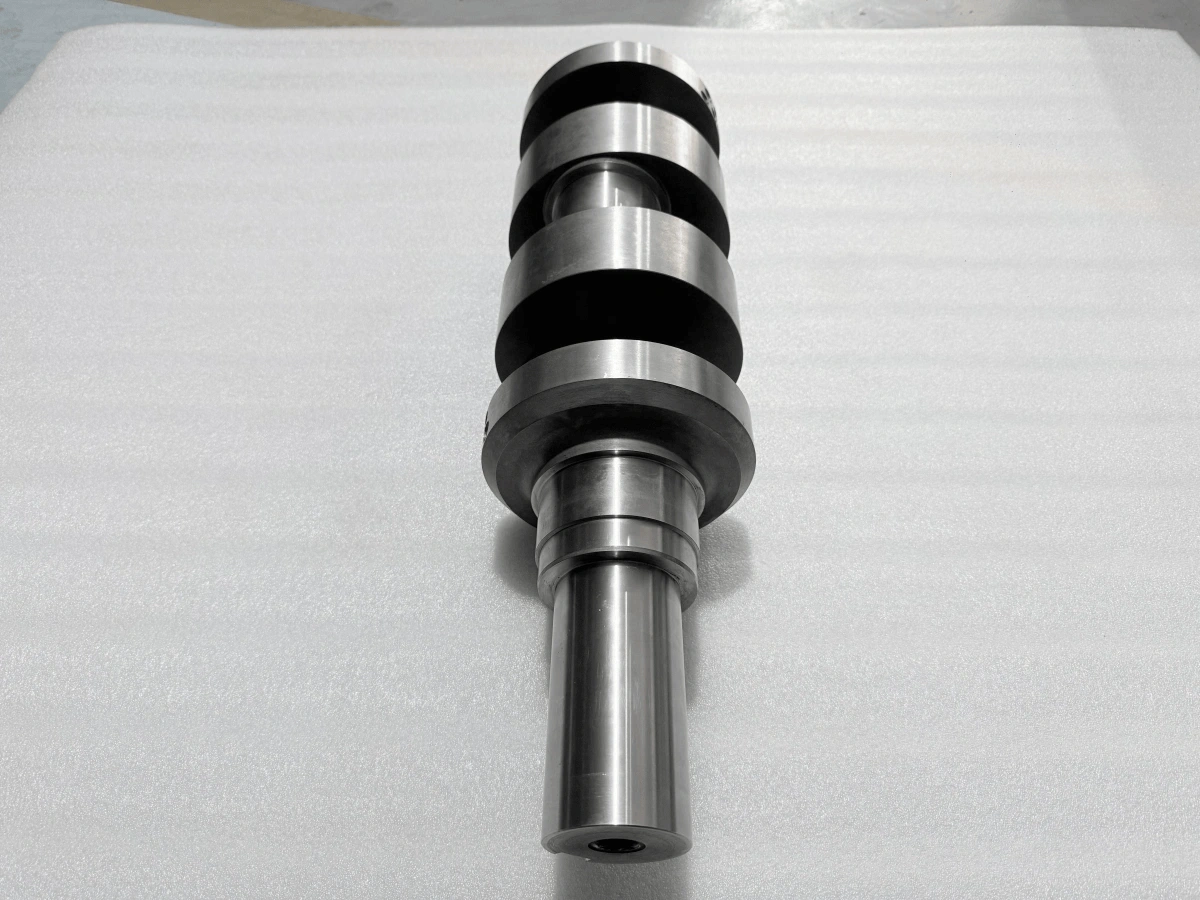
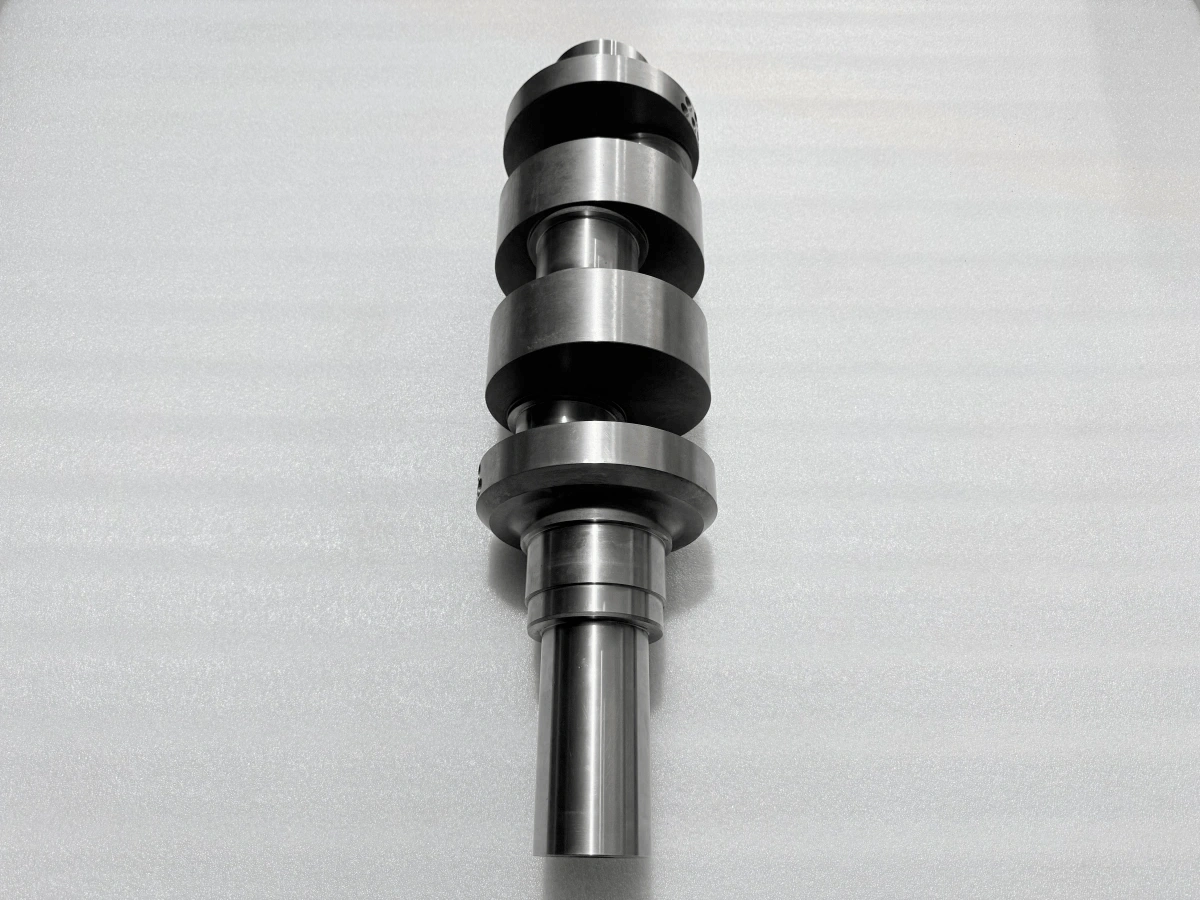
この材料主導の視点は、クランクシャフトが同時にいくつかの役割を果たすため、購入者にとって有用です。その本体は周期的な機械的荷重を支え、ウェブとジャーナルは不均一な断面を作り、選択された表面は接触と摩耗に耐える必要があります。したがって、実行可能な仕様は、鋼材の状態を機械加工挙動および窒化後に要求される状態に結び付ける必要があります。そのため、鋼種の選択には定義された出発状態と、部品に適した製造ルートが必要です。
42CrMoをクランクシャフトの用途に適合させる
42CrMoはクロムモリブデン合金構造用鋼です。クランクシャフトにとって、その価値は、材料と熱処理状態が適切に指定されたときに、強度、靭性、焼入れ性、被削性の間で達成できるバランスから生まれます。「バランス」という言葉は重要です。最大硬度は、局所的な応力集中に耐え、有用な靭性を保持しなければならないコアにとって、完全な目標ではありません。焼入れ性は硬度と混同すべきではありません。焼入れ性は、定義された熱処理ルートの下で断面を通して意図した組織を発現させる能力に関わり、達成される特性バランスは依然としてそのルートと処理される断面に依存します。同様に、被削性の良い出発状態は、要求されるコア特性およびその後の表面処理と両立する場合にのみ有用です。
鋼材の応答は、製品形態、断面サイズ、化学成分、事前処理、および熱処理にも依存します。1つのサンプルまたは状態から測定された特性が、オフセットクランクシャフトのすべての領域を表すと仮定することはできません。ジャーナル部、ウェブ、遷移部、シャフト端は、機械加工と熱処理に対して同じ質量や形状を提示しません。材料レビューは、鋼種のカタログ説明を完成したエンジニアリングの答えとして扱うのではなく、実際のブランクと図面を考慮すべきです。
42CrMoは、AISI 414や42CrMo4と比較されることがよくあります。これらはすべてクロムモリブデン鋼だからです。しかし、自動的に互換性があるわけではなく、適用規格、製品形態、納入状態、機械的要件、顧客承認が依然として支配します。
コアと表面に異なる役割を与える
強度、靭性、耐摩耗性は異なるニーズを表します。コア強度は、クランクシャフトがメインジャーナル、オフセットジャーナル、ウェブを通じて受ける応力に耐えるのに役立ちます。靭性は、材料が過度に脆い物体のように振る舞うことなく、局所的なエネルギーと応力集中を受け入れるのに役立ちます。耐摩耗性は、接触と相対運動が発生する作業表面に集中します。1つの硬度値に3つすべてのニーズを代表させることは、実際の設計上のトレードオフを隠してしまいます。
したがって、出発コア状態は、単に達成可能な最高硬度に押し上げるのではなく、コンポーネントに合わせて選択すべきです。過度に硬い状態は、機械加工ウィンドウを狭めたり、遷移部で利用可能な靭性を低下させたりする可能性があります。より軟らかい状態は切削挙動を改善するかもしれませんが、最終表面処理の前にさらなる調整が必要です。窒化は表面領域を改質します。コア状態の確立は別のステップのままです。なぜなら、下地材料が構造的基盤を提供するからです。正しいルートは、図面、材料規格、断面応答、および required verification に依存します。この種の部品では、材料状態、先行する熱履歴、窒化指示を一緒にレビューする必要があります。
窒化表面は、別個のめっきコーティングとは異なり、拡散によって鋼内部に形成されます。窒素は表面領域に拡散し、その下により深い拡散層を伴う薄い化合物層を生成することがあります。拡散層は、鋭いコーティング境界ではなく、コアに向かって変化するプロファイルを発達させます。したがって、化合物層状態、表面硬度、有効窒化深さは、関連するが異なる特徴を表します。深さ評価は指定された硬度プロファイルに従いますが、表面硬度は試験位置の外側領域を特徴付けます。表面読み取りだけでは改質領域が材料内にどれだけ及ぶかを説明しないため、これらは別々に指定および測定されるべきです。
出発状態に機械加工を導かせる
ブランクは履歴を持って機械加工に入ります。その製品形態、熱処理状態、断面変化、残留応力状態は、材料が除去される際の切削荷重、工具応答、表面完全性、寸法移動に影響します。非対称形状はこれをクランクシャフトにとって特に重要にします。新たに露出した各ジャーナルまたはウェブは、局所剛性と支持に対する部品の応答方法を変えます。切削パラメータは、表面に残される粗さと残留応力状態にも影響します。したがって、次の工程は寸法余裕だけでなく表面履歴も引き継ぎます。機械加工計画は、ブランクが均一なシャフトのように振る舞うと仮定するのではなく、その変化する構造と表面履歴を管理すべきです。
段階的な取り代除去、制御された支持、中間再検査は、リスクを管理する実用的な方法です。それらは移動を排除しませんが、仕上げ取り代が消費される前にエンジニアリングチームがそれを観察する機会を与えます。クランプも重要です。柔軟な断面は、段取り中に都合の良い位置に押し込まれ、解放後に跳ね返る可能性があるため、支持は固定具の力を見かけの精度に変えることなく部品を安定させるべきです。
すべての42CrMoクランクシャフトに当てはまる普遍的な速度、送り、切込み深さ、または取り代はありません。使用可能なウィンドウは、実際の材料状態、機械剛性、工具システム、断続切削パターン、表面要件に依存します。CNC機械加工では、これらの入力を使用して、粗加工、基準維持、半仕上げ、および後続工程のために確保される取り代の関係を計画します。材料ルートと機械加工ルートは互いを支え合わなければなりません。
最終ジャーナル仕上げと窒化を計画する
窒化の応答は、コアの状態と準備された表面から始まります。事前の微細組織は、窒素拡散と処理領域に発達する組織に影響します。表面清浄度、機械加工状態、マスキング境界、支持方向も、部品が処理に入る前に定義する必要があります。準備は、作業表面と異なる状態を必要とする特徴との間の意図された境界を保護します。マスキングマップは、特にショルダー、遷移部、油穴、センター周辺で、機械加工に使用された同じ図面改訂に従うべきです。窒化は拡散によって鋼を改質するため、無制限の材料除去後に独立したコーティングを単に再適用できるかのように結果を管理することはできません。
最終ジャーナル研削は、窒化前に計画する必要があります。研削は、硬度と深さが制御されている領域から材料を消費します。したがって、処理前のジャーナル状態、窒化目標、許容除去量、最終表面要件、検証方法は1つのエンジニアリングチェーンを形成します。表面仕上げと保持される窒化深さは交換可能な要件ではありません。指定された処理領域が除去されていれば、滑らかなジャーナルでは十分ではなく、測定された深さは最終ジャーナル形状の制御に代わるものではありません。
このプロジェクトの当社のプロセスレビューでは、窒化層とその後のジャーナル仕上げの相互作用に対処しました。合意された方向は窒化を保持し、その後の研削を検討できる条件を定義しました。それらの条件は、提案された仕上げ取り代を処理層と最終ジャーナル要件に結び付けました。
納品プロジェクトで材料戦略を適用する
プロジェクトMTCは42CrMoを特定し、材料レビューに使用されるトレーサビリティフィールドを保持しました。その出発点から、提案された製造ルートは、材料リリースをデータムベースの機械加工、窒化、条件付きジャーナル仕上げ、および別個の検査活動に結び付けました。寸法、表面処理、表面検査、バランス記録は、プロジェクト要件の異なる部分に対処しました。その分離により、1つの文書または1つの測定にクランクシャフト全体を代表させることなく、材料の課題を製造計画に結び付けたままにしました。
納品されたコンポーネントは、実際の発電供給プロジェクトでこれらの決定をまとめました。移転可能な教訓は、鋼種を完全な材料およびプロセスルートの一部として指定することです。出発状態、コア要件、機械加工挙動、表面処理、許容仕上げ、検証計画はすべて、実際の用途に適合する必要があります。これが、この42CrMoクランクシャフト製造例の背後にあるエンジニアリングの根拠です。
Newayと42CrMoクランクシャフトプロジェクトをレビューする
新しいCNC機械加工プロジェクトについては、現在の図面、適用材料規格、ブランク形態、必要なコア状態、窒化仕様、処理およびマスキング領域、最終ジャーナル要件、許容される後処理仕上げ、予想される検査文書をNewayに送ってください。当社はそれらの入力がどのように相互作用するかをレビューし、顧客承認が必要な決定を特定し、実際の形状に基づいた製造ルートを提案できます。別の鋼種の代わりに42CrMoを検討している場合は、支配的な化学、機械、状態、認証要件を含めてください。そうすれば、比較は名前の類似性ではなくプロジェクト仕様に対して行われます。