
カスタムクランクシャフト製造プロセス:材料選定から検査まで
カスタムクランクシャフト製造プロセス:材料選定から検査まで
カスタムクランクシャフトの製造プロセスでは、主軸受ジャーナル、オフセットされたクランクピン、および完成した軸受面の関係を、複数の中間加工・処理段階を通じて制御する必要があります。窒化合金鋼設計の場合、典型的な工程は材料検証から始まり、粗加工および半仕上げ加工へと進み、管理された窒化処理、必要に応じた最終研削、および個別の受入検査を含みます。工程は図面、ブランクの状態、および使用要件によって変化します。Newayのエンジニアリングの観点では、見積時の有用な問いは、最終工程後も正確に維持すべき特徴は何か、そしてそれぞれをどのように検証するかです。
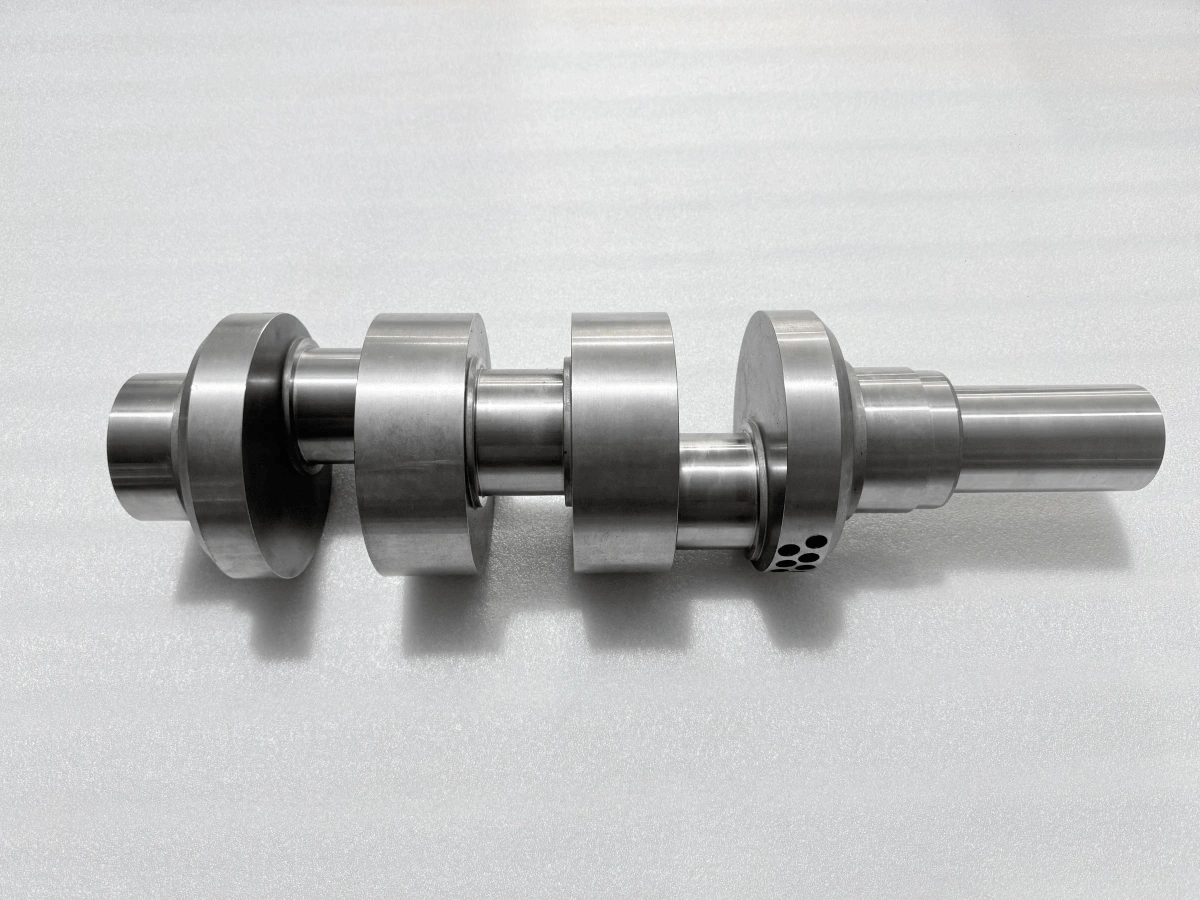
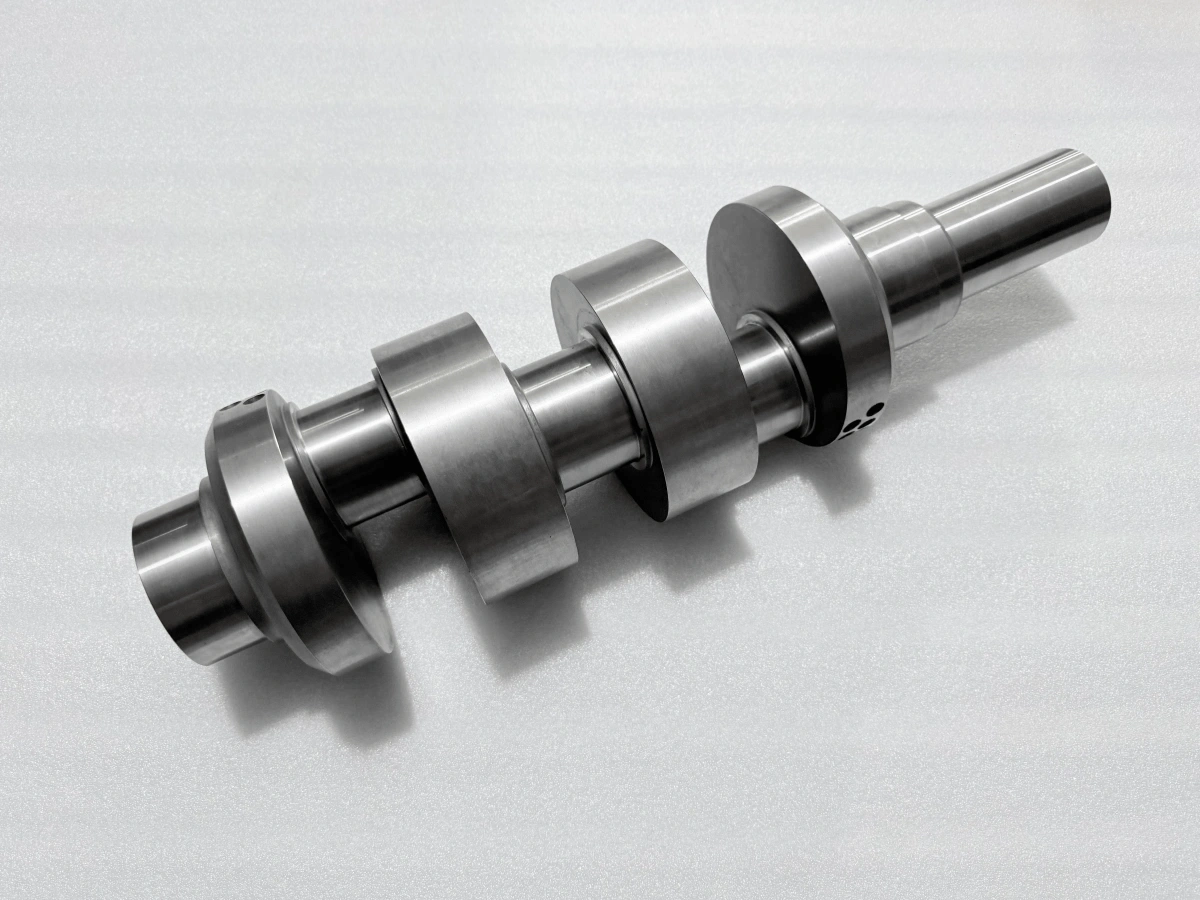
図面と受入計画から始める
クランクシャフトの図面は、加工順序が承認される前に、主基準軸、軸方向基準、および角度方向を確立する必要があります。ジャーナル直径だけでは部品を定義できません。クランクピンのオフセット、位相、ジャーナル形状、軸受幅、フィレット、およびこれらの特徴間の関係は、すべて機能に影響を与える可能性があります。製造レビューでは、独立して検査できる特徴と、共通基準に関連付ける必要がある特徴を区別する必要があります。
材料、熱処理、表面仕上げ、および検査の注記を一緒に読んでください。窒化処理後に適用される要件は、処理前に取得した測定値から受け入れることはできません。同様に、指定された表面状態は、その後の研削や研磨を制限する場合があります。各重要特性の検査段階をマークし、作業を続ける前に必要な顧客承認を特定してください。これにより、加工によって修正が高価になる前に受入計画が確立されます。
材料とブランクを完全な仕様として選定する
材料選定には、グレード、準拠仕様、製品形態、熱処理状態、および必要な文書が含まれます。見積書上のグレード名だけでは、ビレットを承認するには不十分です。材料証明書は、合意された購買要件と一致し、切断およびその後の処理を通じてブランクまでトレーサブルでなければなりません。追加の機械試験または在庫検査が必要な場合は、購入前に定義してください。
AISIまたはSAE 414および42CrMoは、合金鋼シャフト製造の議論に登場することがありますが、類似の呼称や化学成分範囲は互換性を確立しません。実際の仕様と納入状態を比較し、提案された代替品について書面による承認を得てください。棒材からの加工はカスタム形状に適している場合がありますが、鍛造品は異なる材料利用率と結晶粒流れの経路を提供する場合があります。どちらも自動的に正しいわけではありません。設計、生産量、在庫状況、および認定要件が選択を決定します。
同じ基準で見積書を比較してください。低い在庫価格は、必要な納入状態、試験、または証明書を除外している場合があります。ニアネット形状のブランクは、金属除去量を減らすことができますが、ツーリングと認定作業が発生します。RFQは、どのブランク経路が許容されるかを特定し、それらの違いが購買者に可視化されるようにする必要があります。
主軸とオフセット加工の段取りを一緒に計画する
主軸受ジャーナルは意図された回転基準を共有し、クランクピンはそこから管理されたオフセットを占めます。個々の円筒面を正確に加工する段取りでも、その面をシャフトの他の部分に対して誤って配置する可能性があります。主軸、軸方向位置、およびクランクピン位相が、その後の研削段取りを含む工程間でどのように移行するかを計画してください。
ワークホールディングのレビューでは、アクセス、剛性、クランプ力、およびサポート位置に対処する必要があります。ウェブ周りの断続切削と変化する噛み合いは、ワークピースに不均一な負荷をかける可能性があります。サポートは、解放時に保持しない形状に柔軟なシャフトを押し込むことなく、振動を抑制する必要があります。形状と設備に応じて、クランクピンの生成はオフセット旋削またはフライス加工を含む場合があります。CNC旋削は利用可能なプロセスファミリーの一部であり、すべての特徴が1つの同心段取りで仕上げられることの証明ではありません。
段階的に材料を除去し、形状を再確認する
粗加工は、ブランクの状態、変化する断面剛性、および解放された残留応力の影響を明らかにします。残りの形状を工程全体を通じてサポートおよび測定できるように、材料除去を計画してください。1つの領域からの大量除去は、隣接する特徴が最終寸法に近づく前に、歪みリスクのレビューをトリガーする必要があります。応力除去作業は、材料状態およびその後の処理仕様と互換性がなければなりません。
半仕上げは、必要に応じて意図的な仕上げ代を保持しながら、次の工程のための管理された寸法を確立します。取り代が半径方向か直径方向かを記録してください。2つを混同すると、利用可能な修正範囲を消費する可能性があります。中間チェックは、オフセット、軸方向位置、および基準特徴が回復可能であることを確認する必要があります。最終検査報告書は、以前の工程で除去された材料を復元することはできません。保持する量は、普遍的なクランクシャフト取り代ではなく、実際の処理および仕上げ計画に従う必要があります。
承認された順序を、明確な作業参照と検査ポイントを備えた製造記録に引き継いでください。部品を測定のためにクランプ解除する場合は、自由状態とサポートされた加工状態を区別してください。予期しない動きは、次の切削の前に調査し、承認された対応のために材料が残っているようにしてください。
基準を失うことなく二次特徴を完成させる
油通路、キー溝、ねじ穴、およびその他のフライス加工特徴は、図面が要求する場合にのみ工程に含めます。それらの位置は、最も近い便利な加工面ではなく、クランクピン位相または定義された角度基準に依存する場合があります。特に別の工程後に到達が困難になる特徴については、ツールアクセスと検査アクセスを一緒に計画してください。
穴の交差部とエッジには、合意されたバリ取りおよび清浄方法が必要です。アクセス可能な外部エッジは、内部交差部にバリがないことを証明しません。取り扱いおよび二次加工中にフィレットと軸受面を保護してください。これらの作業が窒化マスク、砥石クリアランス、およびその後のバランス修正とどのように相互作用するかを確認してください。プロセス順序は、完成したジャーナルが回避可能な損傷にさらされる前に、これらの相互作用を解決する必要があります。
処理前に窒化要件を定義する
窒化は、窒素拡散を通じて適切な鋼の表面領域を変化させます。一般に低歪み処理ですが、その説明は寸法変化がゼロであることを意味しません。その応答は、指定されたプロセスだけでなく、鋼と事前状態に依存します。承認されていない材料や不適切な芯部状態を補償するために使用することはできません。
処理指示は、処理する表面、マスキング領域、必要な硬さと層深さの基準、および受入が適用される状態を特定する必要があります。関連する場合、化合物層の要件を別途指定してください。処理サプライヤーが適合性をどのように実証するか、および最終加工が残りの層にどのように影響するかを合意してください。処理へのリリース前に、清浄度、寸法、取り代、およびトレーサビリティを確認してください。これらは、加工と熱処理の間の実用的な引き渡し要件です。
窒化後のジャーナル仕上げを管理する
一部の設計では窒化後の最終ジャーナル研削が必要ですが、他の設計では処理ままの状態または異なる仕上げ順序を指定します。すべての窒化クランクシャフトが研削されなければならないと仮定するのではなく、図面と承認されたプロセスに従ってください。研削が必要な場合は、意図された基準を再確立し、処理後の状態を確認してから、安全に除去できる材料量を決定してください。
CNC研削計画は、指定された処理層を保持しながら、ジャーナル寸法、形状、および表面要件を満たす必要があります。研削熱、砥石状態、クーラント供給、および局所接触はすべて表面完全性に影響します。研磨は、位置または形状誤差を修正する代わりにはなりません。軸受面を光沢で判断しないでください。寸法、表面テクスチャ、および材料状態の要件は、最終指定状態でそれぞれの証拠を必要とします。
手直しを生み出すインターフェースを管理する
難しい決定は、2つのプロセスが出会う場所でしばしば発生します。粗加工に便利な基準は、最終検査には不適切な場合があります。ジャーナル取り代は、予想される歪みに対応できるが、処理後に許可される材料除去量を超える場合があります。バランス修正は物理的にアクセス可能でも、図面の制限と矛盾する場合があります。各決定は、完全な工程に対して解決する必要があります。
サプライヤー評価では、これらのインターフェースを誰が所有し、どの作業が部品を停止する権限を持つかを尋ねてください。機械加工工場、処理サプライヤー、および検査プロバイダーは、同じリビジョンと合意された受入条件で作業する必要があります。逸脱が発生した場合は、文書化し、続行する前に必要な処置を取得してください。是正作業には、どの以前の結果が無効になるか、およびどの検査を繰り返す必要があるかのレビューを含める必要があります。
最終検査結果を分離して保持する
寸法検査は、指定されたサイズと幾何学的关系を確立します。表面テクスチャ測定は、軸受仕上げに対処します。硬さと層深さの検証は、処理表面の異なる側面に対処します。これらのテストのいずれも、単独ではすべての要件が満たされていることを証明しません。特性に適した測定方法、カバレッジ、および不確かさを選択し、関係測定に使用される基準スキームを記録してください。
非破壊検査は、材料、予想される不連続部の位置、および必要なカバレッジに適合する必要があります。動バランスは、設計が要求する場合、定義された回転基準に関する質量分布に対処します。バランス結果の成功は、不正確なクランクピン位置を補償することはできず、寸法報告書はすべての内部不連続部からの解放を証明することはできません。以下の5つのリンクされたFAQは、これらのより狭い質問を検討します。この製造工程は、別々のチェックを1つのリリース計画にまとめます。
トレーサブルな文書パッケージに対して部品をリリースする
リリースパッケージは、材料記録、該当するプロセス記録、および必要な検査結果を、同じ部品と図面リビジョンに結び付ける必要があります。検査段階を明記し、測定結果とテンプレートにコピーされた要件を区別する必要があります。文書セットを完全と見なす前に、不足している承認、不完全なカバレッジ、および未解決の逸脱を確認してください。
外部プロセスが使用される場合、その報告書は実行された作業と該当する受入要件を特定する必要があります。サプライヤーが独自のジョブ参照を使用する場合は、製造記録への明確なリンクを保持してください。無関係なバッチの証明書または一般的な能力声明は、供給されたクランクシャフトの状態を確立しません。
限界付近の結果を解釈する場合は、合意された適合決定ルールを使用してください。手直しの後に必要な再検査が行われたことを確認してください。包装は、機能面を保護し、清浄な特徴に汚染を移すことなくトレーサビリティを維持する必要があります。出荷指示は物流アクションを確立しますが、技術的受入に代わるものではありません。リリース決定は、承認された要件とそれに対処する証拠に結び付けられたままでなければなりません。
範囲を定義するクランクシャフトRFQを準備する
製造レビューでは、管理された図面とモデル、材料仕様と納入状態、必要な数量、処理要件、重要特性、および検査成果物を提供してください。受入が各仕上げ工程の前または後に適用されるかを特定してください。NDTまたはバランス調整が必要な場合は、不特定のテストを要求するのではなく、該当する仕様と報告の期待を含めてください。
Newayにこれらの入力を送信して、カスタムCNC加工レビューを依頼してください。これらにより、提案されたカスタムクランクシャフト製造プロセス、外部プロセスの責任、および検証範囲を、見積が確定する前に議論することができます。これらの詳細を早期に合意することで、エンジニアリングと購買の両方に、オファーを比較し未解決の要件を解決するための具体的な基盤が提供されます。
