WCB इम्पेलर और CA6NM वियर रिंग: एक छोटे बैच मशीनिंग परिप्रेक्ष्य
WCB इम्पेलर और CA6NM वियर रिंग: एक छोटे बैच मशीनिंग परिप्रेक्ष्य
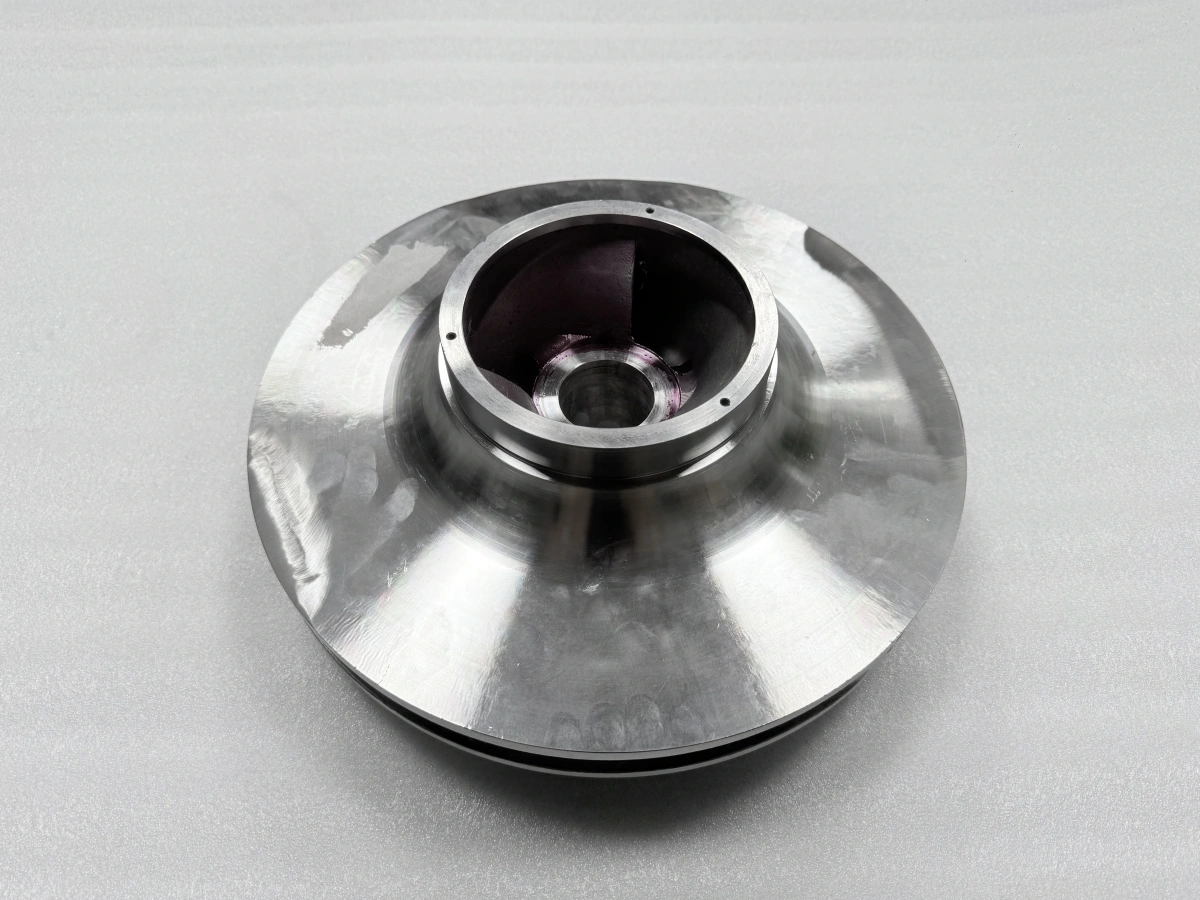
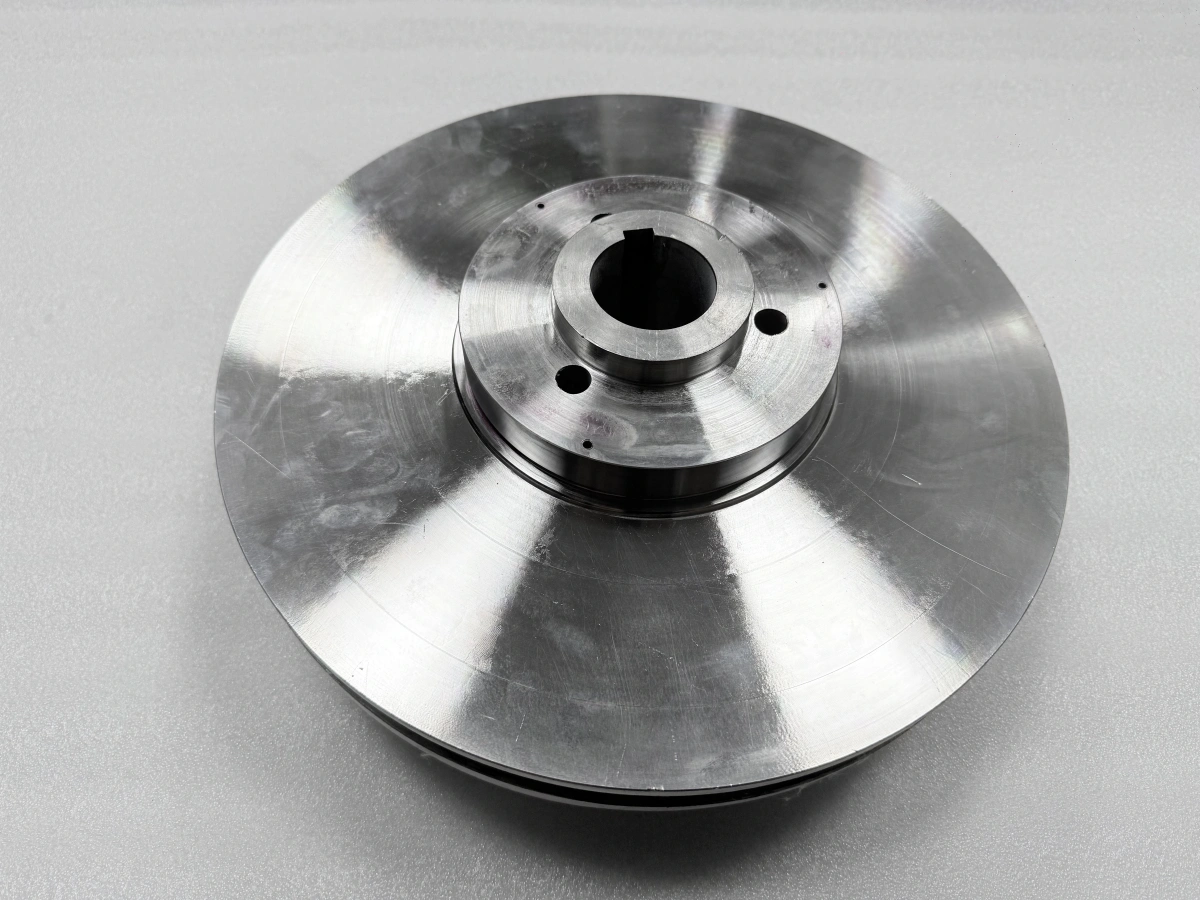
एक छोटे बैच का बंद पंप इम्पेलर असेंबली बहुत अलग घटक भूमिकाओं में दो ड्राइंग-निर्दिष्ट कास्टिंग ग्रेड को जोड़ सकता है। इस परियोजना में, ड्राइंग ने इम्पेलर बॉडी के लिए WCB और संबंधित वियर रिंग्स के लिए CA6NM निर्दिष्ट किया। इम्पेलर कास्टिंग-निर्मित ज्यामिति को चयनित मशीन किए गए इंटरफेस के साथ जोड़ता है, जबकि रिंग्स बाद के फिट संबंध में भाग लेती हैं। एक औद्योगिक उपकरण परियोजना के लिए, यह विभाजन मायने रखता है क्योंकि ग्रेड, उत्पाद रूप, आपूर्ति की गई स्थिति, मशीनिंग स्टॉक, और फीचर उद्देश्य की एक साथ समीक्षा की जानी चाहिए। इसलिए एक उपयोगी WCB इम्पेलर और CA6NM वियर रिंग मशीनिंग योजना सामग्री जिम्मेदारियों से शुरू होती है न कि दोनों कास्ट घटकों को एक सामान्य स्टील-मशीनिंग कार्य के रूप में मानकर।
सामग्री भूमिकाएँ ड्राइंग से शुरू होती हैं
WCB एक कास्ट कार्बन स्टील परिवार से संबंधित है, जबकि CA6NM एक मार्टेंसिटिक स्टेनलेस कास्ट-स्टील परिवार से संबंधित है। ये श्रेणियाँ विनिर्माण समीक्षा को प्रारंभिक दिशा देती हैं, लेकिन ड्राइंग और नियंत्रक सामग्री विनिर्देश नियंत्रक इनपुट बने रहते हैं। टीम को अभी भी ऑर्डर किए गए कास्टिंग मानक, आवश्यक आपूर्ति स्थिति, किसी भी पूरक आवश्यकताओं, और सामग्री के साथ अपेक्षित रिकॉर्ड की पहचान करनी होती है। यह अंतर विशेष रूप से तब महत्वपूर्ण होता है जब एक परियोजना कास्ट बॉडी और अलग रिंग घटकों को जोड़ती है। सामग्री पदनाम आवश्यक मिश्र धातु परिवार का वर्णन करता है; कास्टिंग भत्ता, सतह फिनिश, फिट, कटिंग डेटा, और रफ और फिनिश ऑपरेशनों का क्रम व्यापक उत्पाद और प्रक्रिया परिभाषा से आते हैं। उन निर्णयों को अलग रखने से निर्माता प्रत्येक घटक की भूमिका को उपयुक्त प्रक्रिया में अनुवाद कर सकता है, बिना सामग्री नाम को एक असमर्थित प्रदर्शन निष्कर्ष में बदले।
WCB कास्ट रूप को मशीन किए गए इंटरफेस से जोड़ता है
प्रस्तावित विनिर्माण मार्ग ने इम्पेलर के जटिल शरीर को स्थापित करने के लिए कास्टिंग का उपयोग किया और बाद की मशीनिंग के लिए चयनित इंटरफेस को आरक्षित रखा। कास्ट स्टील इम्पेलर सामग्री के लिए, पहला योजना प्रश्न यह नहीं है कि WCB को काटा जा सकता है या नहीं, बल्कि यह है कि मशीनिंग शुरू होने पर कास्टिंग किस स्थिति में होगी। सतह की परत, रुकावटें, स्थानीय स्टॉक वितरण, क्रॉस-सेक्शन परिवर्तन, और आपूर्ति की गई ताप-उपचारित स्थिति सभी उपकरण प्रवेश और पहले कट के नीचे उपलब्ध स्थिर सामग्री की मात्रा को प्रभावित करते हैं। व्यापक कार्बन स्टील मशीनिंग अनुभव उपकरण और शीतलक चयन में मदद करता है, फिर भी मार्ग को वास्तविक कास्टिंग और ड्राइंग का पालन करना होता है। उद्देश्य कास्टिंग-निर्मित ज्यामिति को संरक्षित करना है जबकि केवल उन इंटरफेस, फेस, और शाफ्ट-संबंधित विशेषताओं को बनाना है जिन्हें उत्पाद परिभाषा मशीनिंग के लिए सौंपती है।
काटने से पहले कास्टिंग सतह और स्टॉक पढ़ें
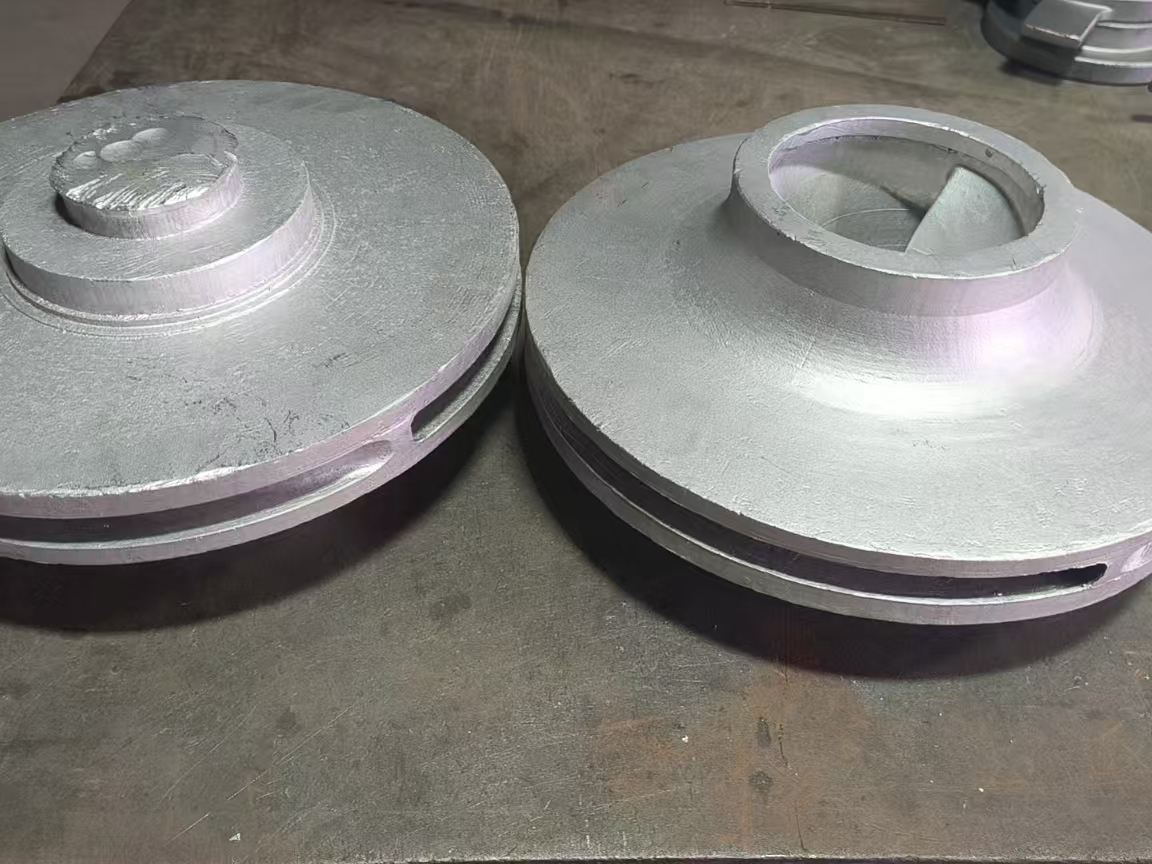
अधूरे इम्पेलर बॉडी दर्शाते हैं कि कास्टिंग स्थिति अपनी स्वयं की समीक्षा का हकदार क्यों है। एक खुरदरी सतह में स्केल, चिपका हुआ अवशेष, या स्थानीय अनियमितता शामिल हो सकती है, और एक रुकावट वाला प्रवेश स्थापित आधार धातु में निरंतर कट से अलग व्यवहार करता है। फिनिश रणनीति निर्धारित करने से पहले, मशीनिंग समीक्षा को यह स्थापित करना चाहिए कि कहाँ उपयोगी स्टॉक मौजूद है, कौन सी सतहें जानबूझकर कास्ट के रूप में छोड़ी गई हैं, और कहाँ सफाई को ड्राइंग-परिभाषित इंटरफेस तक पहुंचना चाहिए। इसके लिए एक सार्वभौमिक भत्ता या निश्चित पहला-पास नुस्खा की आवश्यकता नहीं है। यह एक स्टॉक समीक्षा की मांग करता है जो वास्तविक ज्यामिति से मेल खाती है और एक कटिंग दृष्टिकोण जो सतह परत से सुसंगत सामग्री में स्थानांतरित होता है, बिना उन विशेषताओं का त्याग किए जिन्हें कास्टिंग प्रदान करने का इरादा था। व्यापक CNC मशीनिंग दायरे के भीतर, नियर-नेट रूप और मशीन किए गए इंटरफेस के बीच यह सीमा पूरे इम्पेलर को एक टर्न किए गए भाग के रूप में वर्णित करने से अधिक उपयोगी है।
CA6NM को अपनी स्वयं की मशीनिंग धारणाओं की आवश्यकता है
CA6NM मशीनिंग विचार इसकी मार्टेंसिटिक स्टेनलेस कास्ट-स्टील संरचना और पुष्टि की गई सामग्री स्थिति से शुरू होते हैं। ताप उपचार सूक्ष्म संरचना और कठोरता को आकार देता है, इसलिए अंतिम कटिंग डेटा आपूर्ति की गई स्थिति से मेल खाना चाहिए। CA6NM के लिए उद्योग मार्गदर्शन कठोर समर्थन, स्थिर उपकरण जुड़ाव, चिप नियंत्रण, और प्रभावी शीतलन पर जोर देता है। ये सिद्धांत स्टेनलेस स्टील मशीनिंग के लिए उपयोगी प्रारंभिक बिंदु हैं, लेकिन वे ऑस्टेनिटिक स्टेनलेस ग्रेड या किसी अन्य घटक आकार से मापदंडों की नकल को उचित नहीं ठहराते। वियर रिंग्स का मूल्यांकन उनकी आपूर्ति की गई स्थिति में किया जाना चाहिए, जिसमें क्रॉस-सेक्शन कठोरता, रुकावट वाली विशेषताएं, उपलब्ध स्टॉक, और ड्राइंग द्वारा परिभाषित सतह संबंध पर ध्यान दिया जाए। फिर इंसर्ट ग्रेड, ज्यामिति, फीड, गति, और शीतलक वितरण को वास्तविक मशीन, सेटअप, और स्थिति के लिए चुना जाता है, न कि व्यापक स्टेनलेस श्रेणी के लिए।
ताप-उपचार स्थिति एक विनिर्माण इनपुट है
मशीनिंग योजना को निश्चित मानने से पहले सामग्री स्थिति को तय किया जाना चाहिए। नियंत्रक कास्टिंग मानक और खरीद आवश्यकता आवश्यक आपूर्ति या ताप-उपचारित स्थिति को परिभाषित करते हैं, जबकि विनिर्माण समीक्षा उस स्थिति को इच्छित मशीनिंग चरण से जोड़ती है। स्थिति कठोरता, अवशिष्ट तनाव, कटिंग प्रतिक्रिया, और सामग्री हटाने के दौरान अपेक्षित स्थिरता को प्रभावित करती है; CA6NM की मार्टेंसिटिक संरचना इस संबंध को विशेष रूप से महत्वपूर्ण बनाती है। इसलिए ताप उपचार समीक्षा को ड्राइंग, खरीद आवश्यकता, कास्टिंग विनिर्देश, और फीचर अनुक्रम को जोड़ना चाहिए। इस छोटे बैच के दायरे के लिए, उपयोगी प्रश्न यह है कि मशीनिंग टीम को किस पुष्टि की गई स्थिति के आसपास योजना बनानी है। सटीक भट्टी चक्र और प्राप्त गुण लागू प्रक्रिया और सामग्री रिकॉर्ड से संबंधित हैं, न कि केवल WCB या CA6NM पर आधारित धारणाओं से।
सामग्री स्थिति को टर्निंग विशेषताओं से जोड़ें
इम्पेलर और वियर रिंग दोनों में रोटेशनल संबंध शामिल हैं, लेकिन उनके सेटअप समान होने की आवश्यकता नहीं है। इम्पेलर पर, मशीनिंग को कास्ट बॉडी के समर्थन और शाफ्ट इंटरफेस और चयनित फिनिश सतहों के बीच संबंध का सम्मान करना होता है। रिंग जैसे घटक पर, क्लैंपिंग बल, दीवार की कठोरता, और हटाए गए स्टॉक की मात्रा इस बात को प्रभावित कर सकती है कि भाग फिक्स्चर से छोड़े जाने के दौरान और बाद में खुद को कैसे प्रस्तुत करता है। ये स्थितियाँ CNC टर्निंग को किसी भी घटक का पूर्ण विवरण而不是 फीचर-स्तरीय निर्णय बनाती हैं। एक प्रस्तावित मार्ग रफिंग को फिनिशिंग से अलग कर सकता है, घटक स्थिति के अनुरूप समर्थन चुन सकता है, और अंतिम इंटरफेस कार्य को तब तक आरक्षित रख सकता है जब तक आवश्यक सामग्री और असेंबली स्थितियाँ ज्ञात न हों। सेटअप, फिनिश, और स्वीकार्य विरूपण उस संयुक्त समीक्षा से आते हैं, न कि सामग्री पदनाम से।
फिट आवश्यकताएँ उत्पाद परिभाषा से आती हैं
वियर-रिंग पदनाम क्लीयरेंस, संपर्क पैटर्न, सतह फिनिश, या सेवा जीवन स्थापित नहीं करता है। वे आवश्यकताएँ ड्राइंग और इकट्ठे उत्पाद संबंध से आती हैं। सामग्री इंजीनियरिंग अभी भी मायने रखती है क्योंकि CA6NM की पुष्टि की गई स्थिति प्रभावित करती है कि रिंग को कैसे मशीन किया जा सकता है और प्रत्येक चरण में कितनी सामग्री हटाई जानी चाहिए। WCB इम्पेलर इंटरफेस की समीक्षा उसी स्थिति में की जानी चाहिए जिसमें रिंग संबंध स्थापित किया जाएगा। जहाँ असेंबली-स्थिति फिनिश मशीनिंग पर विचार किया जा रहा है, यह पहुंच, स्टॉक, समर्थन, और ग्राहक की कार्यात्मक आवश्यकताओं से जुड़ी एक सशर्त विधि बनी हुई है। WCB एक कास्टिंग और मशीनिंग संदर्भ को परिभाषित करता है, CA6NM दूसरे को परिभाषित करता है, और ड्राइंग उन्हें इंटरफेस पर जोड़ती है बिना किसी भी ग्रेड को आयामी परिभाषा का विकल्प बनाए।
प्रारंभिक कटिंग फीडबैक का उपयोग सामान्यीकरण के बिना करें
एक छोटे बैच में, प्रत्येक सामग्री पर पहला स्थिर ऑपरेशन शेष टुकड़ों के समान मार्ग का पालन करने से पहले प्रक्रिया धारणाओं पर एक जाँच प्रदान करता है। प्रासंगिक अवलोकनों में चिप निर्माण, उपकरण-किनारे की स्थिति, कटिंग क्षेत्र में गर्मी, सतह प्रतिक्रिया, और फिक्स्चर से छोड़े जाने के बाद भाग का व्यवहार शामिल हैं। WCB के लिए, यह फीडबैक कास्टिंग त्वचा के माध्यम से प्रवेश को स्थापित आधार सामग्री में कटाई से अलग करने में मदद करता है और दिखाता है कि उपलब्ध स्टॉक कैसे वितरित किया जाता है। CA6NM के लिए, यह रिंग ज्यामिति के लिए उपकरण जुड़ाव, चिप निकासी, शीतलन, और समर्थन निर्णयों को सूचित करता है। इन अवलोकनों को दो सामग्री/घटक संयोजनों के लिए अलग रहना चाहिए而不是 एक साझा पैरामीटर सेट बनना चाहिए। यदि कटिंग प्रतिक्रिया नियोजित स्थिति से भौतिक रूप से भिन्न है, तो सही अगला कदम जारी रखने से पहले आपूर्ति की गई स्थिति, स्टॉक, और सेटअप धारणाओं को समेटना है, न कि मशीनिंग व्यवहार से रसायन या स्वीकृति का अनुमान लगाना।
छोटे बैच रिकॉर्ड को निर्णय-तैयार बनाएं
एक उपयोगी सामग्री रिकॉर्ड सेट को अगले विनिर्माण निर्णय में मदद करनी चाहिए, न कि केवल ग्रेड नाम दोहराना चाहिए। ड्राइंग निर्दिष्ट सामग्री और घटक भूमिका की पहचान करती है। सामग्री दस्तावेज़ीकरण आपूर्ति की गई हीट या लॉट और स्थिति की पहचान करना चाहिए। ताप-उपचार रिकॉर्ड, जब आवश्यक हो, परिभाषित चक्र और ट्रेसबिलिटी को संबोधित करते हैं। मशीनिंग मार्ग पहचानता है कि कौन सी विशेषताएँ किस घटक स्थिति में काम की गई हैं, जबकि आयामी रिकॉर्ड समीक्षा के लिए चयनित ड्राइंग विशेषताओं को संबोधित करते हैं। एक केंद्रित गुणवत्ता आश्वासन योजना प्रत्येक रिकॉर्ड को उसके प्रासंगिक चरण और समीक्षा जिम्मेदारी को सौंपती है। एक छोटे बैच के लिए, यह अलगाव कास्टिंग रिकॉर्ड, सामग्री रिकॉर्ड, और फिनिश-फीचर रिकॉर्ड को विनिमेय माने जाने से रोकता है। यह खरीदार को आवश्यक साक्ष्य निर्दिष्ट करने का एक व्यावहारिक तरीका भी देता है जबकि प्रत्येक रिकॉर्ड को उसके उचित उद्देश्य से बांधे रखता है।
दो सामग्रियों को एक छोटे बैच समीक्षा के लिए तैयार करें
एक खरीदार वर्तमान ड्राइंग संशोधन, सामग्री मानक और आवश्यक स्थिति, भाग सूची, इंटरफेस प्राथमिकताएं, अपेक्षित बैच रेंज, और निरीक्षण दायरा प्रदान करके सामग्री-नेतृत्व वाली समीक्षा को अधिक उपयोगी बनाता है। Neway की समीक्षा कास्टिंग स्टॉक, घटक कठोरता, मशीनिंग पहुंच, प्रस्तावित रफ और फिनिश चरणों, और उन विकल्पों का समर्थन करने के लिए आवश्यक रिकॉर्ड को कवर कर सकती है। WCB के लिए, चर्चा कास्ट बॉडी और उसके चयनित मशीन किए गए इंटरफेस पर केंद्रित है। CA6NM के लिए, यह रिंग स्थिति, समर्थन, कटिंग प्रतिक्रिया, और मेटिंग सतहों पर केंद्रित है। कम मात्रा विनिर्माण का मूल्यांकन करने वाले खरीदार इस समीक्षा का उपयोग विस्तृत कटिंग धारणाओं को तय करने से पहले सामग्री स्थिति को इच्छित मार्ग के साथ संरेखित करने के लिए करते हैं। यह खरीदारों को एक जुड़े हुए इम्पेलर असेंबली के भीतर दो अलग कास्टिंग ग्रेड की योजना बनाने के लिए एक स्पष्ट आधार देता है।
सामान्य प्रश्न