कास्टिंग से अंतिम फिट तक: CNC टर्निंग एक बंद पंप इम्पेलर
कास्टिंग से अंतिम फिट तक: CNC टर्निंग एक बंद पंप इम्पेलर
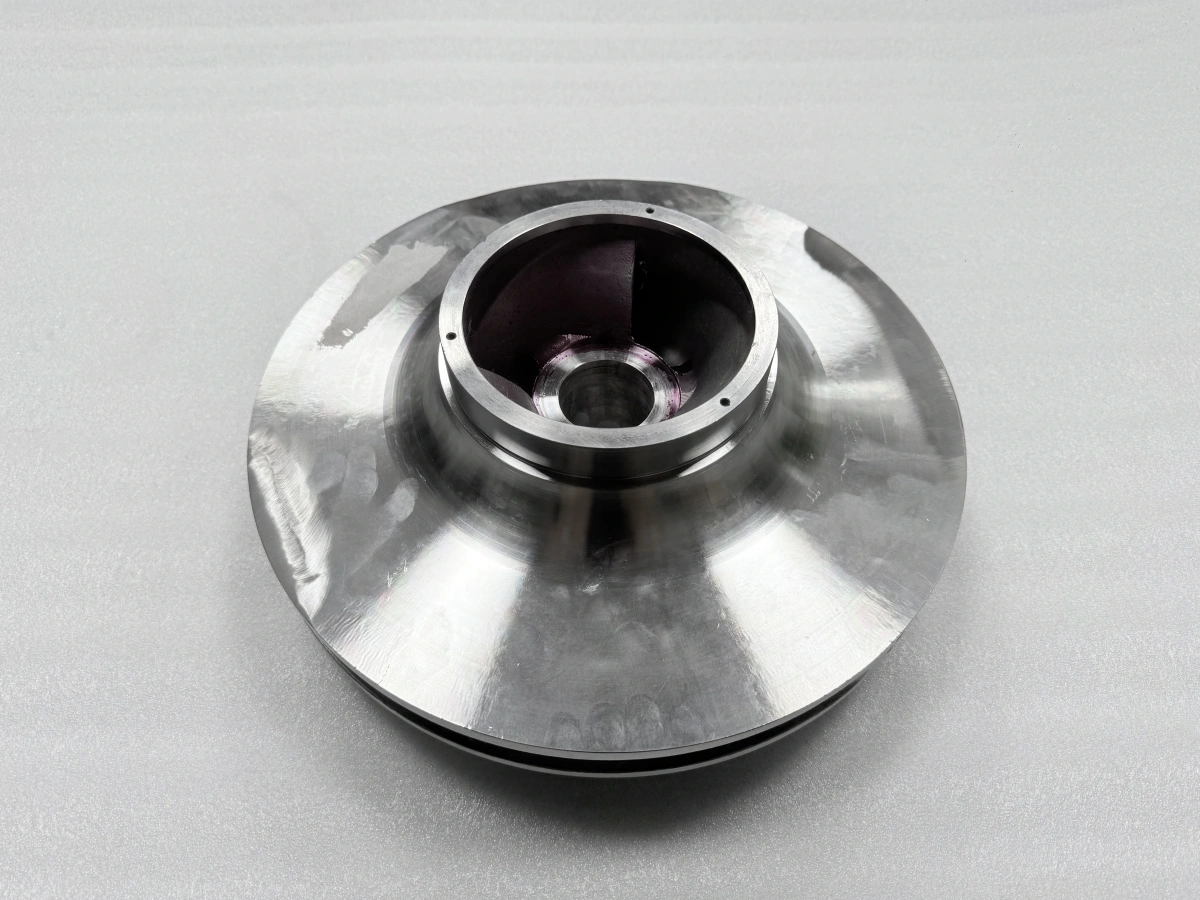
यह छोटे बैच का पंप-घटक प्रोजेक्ट एक बंद इम्पेलर और उसके वियर रिंग्स को एक मशीनिंग योजना में लाता है। इम्पेलर केवल एक गोल भाग नहीं है जो संयोग से लेथ में फिट हो जाता है: कास्टिंग इसके बंद प्रवाह मार्गों को आकार देती है, जबकि बोर, फेस और रिंग इंटरफेस को एक सामान्य कार्यशील अक्ष की आवश्यकता होती है। नेवे के इंजीनियरों के लिए, बंद इम्पेलर CNC मशीनिंग तीन निर्णयों से शुरू होती है: हाइड्रोलिक ज्यामिति को संरक्षित करना, उपयोग योग्य डेटम स्थापित करना, और फिनिशिंग के लिए सही सतहों को आरक्षित करना। परियोजना की आवश्यकताएं दर्शाती हैं कि हम इस प्रकार के औद्योगिक उपकरण घटक के लिए प्रस्तावित मार्ग कैसे अपनाते हैं।
कास्टिंग को प्रवाह ज्यामिति बनाने दें
पहला निर्णय हाइड्रोलिक आकार को यांत्रिक इंटरफेस से अलग करना है। एक बंद इम्पेलर में दो श्राउड्स के बीच आंतरिक मार्ग होते हैं। वे मार्ग कास्टिंग मार्ग द्वारा नियंत्रित होते हैं और उन्हें मिल्ड प्लेट पर खुले पॉकेट की तरह नहीं देखा जा सकता। इसलिए मशीनिंग योजना एक संरक्षित-क्षेत्र मानचित्र से शुरू होनी चाहिए: कास्टिंग-निर्मित मार्ग की दीवारें और श्राउड्स टर्निंग के दायरे से बाहर रहते हैं जब तक कि जारी किया गया ड्रॉइंग स्पष्ट रूप से अन्यथा न कहे, जबकि सुलभ गोलाकार फेस, बोर, सीट और शोल्डर बाद की फिनिशिंग के लिए उम्मीदवार बनते हैं।
इसलिए इम्पेलर चयनित मशीनीकृत इंटरफेस वाली एक कास्टिंग है, न कि ऐसा आकार जिसे पूरी तरह से टर्निंग द्वारा फिर से बनाने की आवश्यकता हो। व्यापक CNC मशीनिंग द्वितीयक विशेषताओं का समर्थन कर सकती है, लेकिन प्रत्येक ऑपरेशन को एक सुलभ विशेषता और ड्रॉइंग आवश्यकता से जोड़ा जाना चाहिए। उस अंतर से शुरू करना प्रवाह पथ के पास अनावश्यक स्टॉक हटाने से बचने में मदद करता है और मार्ग को फिट, स्थान और असेंबली पर केंद्रित रखता है। यह कास्टिंग आपूर्तिकर्ता को एक स्पष्ट स्टॉक लक्ष्य भी देता है: मशीनिंग क्षेत्रों में सफाई के लिए पर्याप्त सामग्री, बिना उन सतहों पर अतिरिक्त भत्ता डाले जो अपना कास्ट रूप बनाए रखनी चाहिए।
ड्रॉइंग को इंटरफेस मैप में बदलें
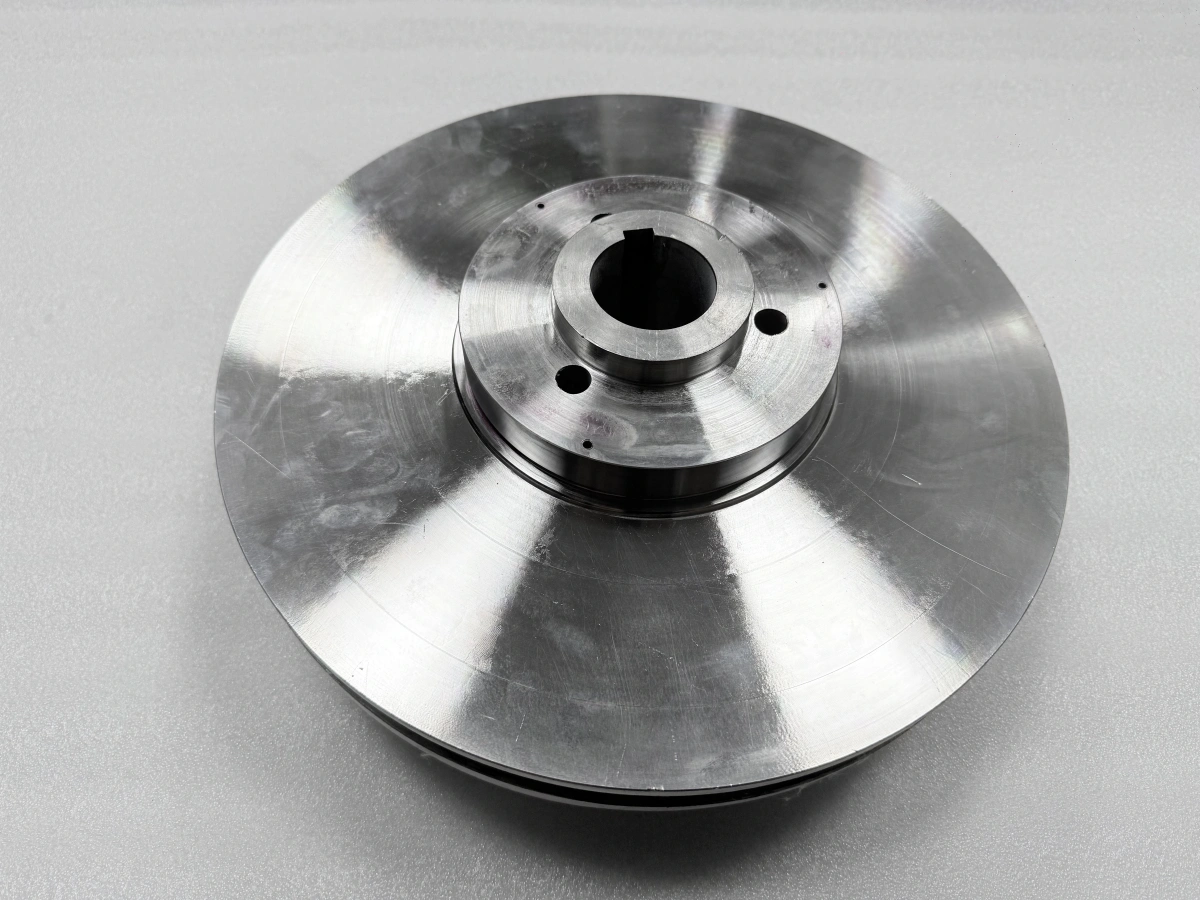
जॉ, टूल या गति चुनने से पहले, ड्रॉइंग को कार्यात्मक संबंधों के एक सेट के रूप में पढ़ा जाना चाहिए। केंद्रीय बोर एक संभावित रोटेशनल संदर्भ स्थापित करता है। आसन्न फेस इम्पेलर को अक्षीय रूप से स्थित कर सकते हैं। रिंग सीट, शोल्डर और बाहरी गोलाकार सतहें रोटेटिंग बॉडी और स्टेशनरी पंप घटकों के बीच संबंध को नियंत्रित कर सकती हैं। एक कीवे या छेद पैटर्न क्लॉकिंग या अटैचमेंट आवश्यकताओं को जोड़ सकता है, लेकिन यह नहीं माना जाना चाहिए कि यह मुख्य अक्ष को परिभाषित करता है।
सामग्री कॉलआउट उसी मैप में आते हैं। परियोजना ड्रॉइंग इम्पेलर बॉडी के लिए WCB और वियर रिंग्स के लिए CA6NM निर्दिष्ट करता है; मशीनिंग योजना को निर्दिष्ट ग्रेड और प्रलेखित प्रारंभिक स्थिति दोनों की आवश्यकता होती है। बॉडी और रिंग्स कटिंग, क्लैंपिंग और फिनिशिंग पर अलग-अलग प्रतिक्रिया दे सकते हैं, जो उनके इंटरफेस को परिभाषित करने का एक और कारण है, बजाय एक सामान्य कटिंग रेसिपी लागू करने के। टूल चयन, किनारा तैयारी, कटिंग डेटा और भत्ता उत्पादन के लिए उपलब्ध वास्तविक प्रलेखित सामग्री स्थिति का पालन करना चाहिए।
अंतिम फिट के आसपास डेटम रणनीति बनाएं
सबसे सुविधाजनक कच्ची सतह स्वचालित रूप से सही डेटम नहीं होती। कास्टिंग भिन्नता एक कास्ट-के-रूप व्यास को पकड़ने में आसान लेकिन कार्यात्मक संदर्भ के रूप में अविश्वसनीय बना सकती है। एक मजबूत सटीक मशीनिंग योजना पहचानती है कि कौन सा बोर, फेस या पायलट सतह अक्ष स्थापित करना चाहिए, कौन सी विशेषता अक्षीय स्थान को नियंत्रित करती है, और यह संबंध एक उत्क्रमण या बाद के असेंबली चरण में कैसे बना रहेगा।
एक व्यावहारिक अनुक्रम संदर्भ सतहों को बनाने या योग्य बनाने के लिए शुरुआती सेटअप का उपयोग कर सकता है, फिर कार्यात्मक इंटरफेस को खत्म करने के लिए उन संदर्भों का उपयोग कर सकता है। सटीक अनुक्रम ड्रॉइंग-निर्भर रहता है। महत्वपूर्ण यह है कि प्रत्येक स्थानांतरण का एक नामित गवाह हो: एक बोर, फेस या व्यास जिसे पुनः क्लैंपिंग के बाद फिर से जांचा जा सके। सेटअप रिकॉर्ड को समर्थन को स्थान से अलग करना चाहिए। एक पैड श्राउड को विक्षेपित होने से रोक सकता है, बिना अक्ष को पुनः परिभाषित करने की अनुमति दिए। यह अंतर एक चौड़े, डिस्क-जैसे घटक पर विशेष रूप से महत्वपूर्ण हो जाता है जहां क्लैंपिंग दबाव स्पष्ट संबंध को बदल सकता है जबकि भाग अभी भी पकड़ा हुआ है।
इम्पेलर और वियर रिंग्स को फिट सिस्टम के रूप में लें
वियर रिंग्स को अलग-अलग ढीले हिस्सों के रूप में नहीं माना जाना चाहिए जब उनकी उपयोगी ज्यामिति असेंबल इम्पेलर पर निर्भर करती है। ड्रॉइंग-निर्धारित रिंग सीट, मेटिंग फेस और अंतिम रनिंग इंटरफेस एक श्रृंखला बनाते हैं। यदि प्रत्येक तत्व को अलग से खत्म किया जाता है, तो संचित स्थान त्रुटि असेंबली के बाद देखे गए संबंध से भिन्न हो सकती है। इस कारण से, असेंबली के बाद फिनिश-मशीनिंग का चयन किया जा सकता है जब सामान्य अक्ष और अंतिम फिट को असेंबल अवस्था में नियंत्रित करने की आवश्यकता होती है।
सर्वोत्तम मार्ग जारी ड्रॉइंग, उपलब्ध स्टॉक, असेंबली विधि, समर्थन रणनीति और पड़ोसी विशेषताओं पर बाद की कटिंग के प्रभाव पर निर्भर करता है। यदि असेंबली फिनिशिंग चुनी जाती है, तो प्रक्रिया योजना को नामित करना चाहिए कि असेंबली से पहले क्या मापा जाता है, क्या नियंत्रित भत्ता बनाए रखता है, बाद में कौन सा डेटम पुनर्प्राप्त किया जाता है, और कौन से इंटरफेस फिर से जांचे जाते हैं। यदि अलग फिनिशिंग पर्याप्त है, तो रिंग-टू-बॉडी सहनशीलता श्रृंखला को अभी भी गणना और रिकॉर्ड करने की आवश्यकता है। उस विकल्प को जल्दी बनाना मशीनिस्ट को सही स्थानों पर स्टॉक आरक्षित करने में मदद करता है और एक नाममात्र रूप से तैयार रिंग को पूर्ण असेंबली के लिए गलत संदर्भ बनने से रोकता है।
टर्निंग, बोरिंग और ड्रिलिंग का उपयोग विभिन्न कार्यों के लिए करें
रोटेशनल फेस और बाहरी व्यास CNC टर्निंग के लिए स्वाभाविक उम्मीदवार हैं, लेकिन टूलपाथ को अभी भी एक स्थिर अक्ष और इच्छित सतह को साफ करने के लिए पर्याप्त शेष स्टॉक की आवश्यकता होती है। रफिंग और फिनिशिंग को अलग किया जा सकता है ताकि इंजीनियर यह देख सके कि कास्टिंग कैसे बैठती है और सामग्री हटाने के बाद घटक कैसे प्रतिक्रिया देता है। अंतिम कटिंग चक्र को कार्यात्मक संबंध की रक्षा करनी चाहिए, न कि केवल उपस्थिति में सुधार करना चाहिए।
आंतरिक ज्यामिति को CNC बोरिंग की आवश्यकता हो सकती है जब बोर आकार और अक्ष को टर्न फेस या सीट से संबंधित करने की आवश्यकता होती है। बोरिंग उस संबंध का स्वचालित प्रमाण नहीं है; सेटअप और माप डेटम को ड्रॉइंग से मेल खाना चाहिए। इसी तरह, CNC ड्रिलिंग द्वितीयक छेद बना सकती है जहां डिज़ाइन को उनकी आवश्यकता होती है, लेकिन अकेले छेद का आकार क्लॉकिंग या स्थिति स्थापित नहीं करता है। मार्ग को बताना चाहिए कि छेद बोर अक्ष, कीवे, फेस या किसी अन्य परिभाषित संदर्भ से स्थित हैं या नहीं।
फिनिश टूल तक पहुंचने से पहले कास्टिंग स्टॉक का प्रबंधन करें
कास्टिंग स्टॉक शायद ही कभी बार स्टॉक की तरह समान रूप से वितरित होता है। प्रक्रिया योजना को जांचना चाहिए कि क्या इच्छित संदर्भ सतहों में पर्याप्त सफाई भत्ता है और क्या कास्ट और कार्यात्मक अक्षों के बीच का ऑफसेट एक तरफ पहले स्टॉक का उपभोग करेगा। एक हल्का विटनेस कट अंतिम डेटम के लिए प्रतिबद्ध होने से पहले बैठने या स्टॉक-वितरण समस्याओं को प्रकट कर सकता है। इंजीनियर तब तय कर सकता है कि ड्रॉइंग की अनुमत ज्यामिति के भीतर स्थान समायोजित करना है, सेटअप संशोधित करना है, या कास्टिंग समीक्षा के लिए रोकना है।
रफिंग को इम्पेलर के चौड़े श्राउड्स का भी सम्मान करना चाहिए। एक तरफ से सामग्री हटाना, पतले क्षेत्र के पास क्लैंपिंग करना, या केवल हब का समर्थन करना घटक के बैठने के तरीके को बदल सकता है। संतुलित स्टॉक हटाने, चरणबद्ध गहराई, समझदार टूल जुड़ाव और मध्यवर्ती अनक्लैंप्ड जांच उस आंदोलन को दृश्यमान बना सकते हैं। लक्ष्य हर अस्थायी रीडिंग का पीछा करना नहीं है; यह पर्याप्त सामग्री आरक्षित करना है ताकि अंतिम इंटरफेस मुख्य कटिंग भार और बैठने के परिवर्तन पहले ही हो चुके होने के बाद बनाए जा सकें।
अक्ष को पुनः परिभाषित किए बिना श्राउड्स का समर्थन करें
एक बंद इम्पेलर एक कठोर हब को व्यापक डिस्क-जैसी सतहों के साथ जोड़ता है। वर्कहोल्डिंग को रुक-रुक कर या बदलते जुड़ाव के लिए पर्याप्त पकड़ चाहिए, फिर भी अत्यधिक जॉ या समर्थन भार एक श्राउड को विकृत कर सकता है या हब को झुका सकता है। सेटअप ड्रॉइंग को लोकेटर संपर्क, क्लैंप संपर्क और समर्थन संपर्क को अलग से पहचानना चाहिए। इसे यह भी दिखाना चाहिए कि चिप्स कहां एकत्र हो सकते हैं, क्योंकि समर्थन के नीचे एक चिप भाग को स्थानांतरित कर सकता है, भले ही फिक्स्चर सुरक्षित महसूस हो।
समर्थन स्थितियां माप के साथ-साथ कटिंग के दौरान भी मायने रखती हैं। भाग के भारी क्लैंप होने पर ली गई रीडिंग आराम की स्थिति का वर्णन नहीं कर सकती है। संवेदनशील बोर-टू-फेस या रिंग-सीट संबंधों के लिए, मार्ग यह परिभाषित कर सकता है कि मशीन में कब निरीक्षण करना है, कब छोड़ना और पुनः बैठाना है, और कब असेंबल अवस्था में मापना है। इन अवस्थाओं में एक ही कार्यात्मक डेटम अवधारणा का उपयोग करना परिवर्तनों की व्याख्या करना आसान बनाता है और उस विशेषता को ठीक करने के जोखिम को कम करता है जो केवल फिक्स्चर भार के तहत विस्थापित दिखाई दी।
असेंबली अवस्था के आसपास अंतिम फिनिशिंग का समय निर्धारित करें
अंतिम कट का समय उपकरण जितना ही महत्वपूर्ण है। असेंबली, जॉइनिंग, तनाव पुनर्वितरण, या अन्य निर्दिष्ट चरण कार्यशील संबंध को स्थानांतरित कर सकते हैं। बहुत जल्दी फिनिशिंग एक ऐसे संबंध को संरक्षित कर सकती है जो अंतिम घटक में अब मौजूद नहीं है, जबकि अनावश्यक पुनः मशीनिंग स्टॉक का उपभोग कर सकती है और एक और सेटअप स्थानांतरण जोड़ सकती है। इसलिए इंजीनियर को ऑपरेशन अनुक्रम निर्धारित करने से पहले प्रत्येक अंतिम इंटरफेस के लिए आवश्यक घटक अवस्था को परिभाषित करना चाहिए।
एक उपयोगी प्री-फिनिश चेकपॉइंट सक्रिय संशोधन, घटक पहचान, असेंबली स्थिति, पुनर्प्राप्ति योग्य डेटम, समर्थन विधि और शेष भत्ता की पुष्टि करता है। अंतिम आयामी विधि को फिर उसी अवस्था का संदर्भ देना चाहिए। यह मार्ग को व्यावहारिक रखता है: मशीनिंग टीम जानती है कि अंतिम कट से पहले क्या स्थिर होना चाहिए, असेंबली टीम जानती है कि कौन सी सतहें संरक्षित की जानी चाहिए, और निरीक्षण टीम जानती है कि ड्रॉइंग किस डेटम संबंध का मूल्यांकन करने के लिए कहता है।
इंजीनियरिंग संदर्भ को संरक्षित करने के लिए रिकॉर्ड का उपयोग करें
उपयोगी रिकॉर्ड अगले चरण को यह समझने की अनुमति देते हैं कि पिछले चरण ने क्या स्थापित किया। एक रूट ट्रैवलर ऑपरेशन और घटक अवस्था की पहचान कर सकता है। एक आयामी रिकॉर्ड विशेषता, विधि, उपकरण और उपयोग किए गए संदर्भ की पहचान कर सकता है, बशर्ते वे फ़ील्ड वास्तव में प्रलेखित हों। एक असेंबली रिकॉर्ड परिभाषित कर सकता है कि संबंध की जांच करते समय कौन से तत्व एक साथ थे। गैर-विनाशकारी परीक्षण रिकॉर्ड विधि और कवरेज बता सकते हैं। एक संतुलन रिकॉर्ड उस कॉन्फ़िगरेशन की पहचान कर सकता है जिस पर यह लागू होता है।
यह वह जगह है जहां गुणवत्ता आश्वासन केवल कागजी कार्रवाई जोड़ने के बजाय इंजीनियरिंग का समर्थन करता है। सामग्री, कास्टिंग, मशीनिंग, असेंबली, गैर-विनाशकारी परीक्षण और संतुलन रिकॉर्ड विभिन्न प्रश्नों का उत्तर देते हैं। मार्ग सूचीबद्ध कर सकता है कि प्रत्येक हैंडऑफ पर कौन सा रिकॉर्ड है, यह किस घटक अवस्था का वर्णन करता है, और अगले निर्णय के लिए इसे कौन उपयोग करता है। यह बाद की समीक्षा को तेज़ बनाता है क्योंकि टीम को यह पुनर्निर्माण नहीं करना पड़ता कि कोई माप ढीली रिंग, मशीनीकृत बॉडी, या असेंबल इम्पेलर से संबंधित है या नहीं।
छोटे बैच के मार्ग को जानबूझकर रखें
कम मात्रा विनिर्माण के लिए, प्रलोभन यह है कि छोटे बैच के कारण तैयारी को संक्षिप्त किया जाए। एक बेहतर रणनीति मार्ग को दुबला लेकिन स्पष्ट बनाना है। जारी ज्यामिति की पुष्टि करें, महत्वपूर्ण इंटरफेस का मानचित्रण करें, स्टॉक और डेटम स्थानांतरण को परिभाषित करें, और तय करें कि पहले सेटअप, उत्क्रमण के बाद, असेंबली के बाद और अंतिम अवस्था में कौन सी जांच होनी चाहिए। यह प्रयास को उन संबंधों पर केंद्रित करता है जो फिट को नियंत्रित करते हैं, बिना हर दृश्यमान सतह पर समान निरीक्षण बोझ डाले।
परिणाम एक दोहराने योग्य निर्णय ढांचा है। कास्टिंग बंद प्रवाह ज्यामिति बनाती है। मशीनिंग निर्दिष्ट सुलभ इंटरफेस को संबोधित करती है। डेटम असेंबली फ़ंक्शन का पालन करते हैं। वियर-रिंग फिनिशिंग को सहनशीलता श्रृंखला और घटक अवस्था से चुना जाता है। टर्निंग, बोरिंग और ड्रिलिंग प्रत्येक की परिभाषित सीमाएं होती हैं। रिकॉर्ड उन विकल्पों का अर्थ संरक्षित करते हैं। साथ में, ये निर्णय एक प्रस्तावित मार्ग को नियंत्रित ड्रॉइंग के विरुद्ध तुलना, परिष्कृत और जारी करना आसान बनाते हैं।
मार्ग जारी करने से पहले इंटरफेस की समीक्षा करें
एक उपयोगी समीक्षा इम्पेलर ड्रॉइंग और मेटिंग-घटक जानकारी से शुरू होती है, फिर बोर, फेस, रिंग सीट, शोल्डर, कीवे, छेद और अंतिम असेंबली अवस्था को एक डेटम श्रृंखला के माध्यम से ट्रेस करती है। नेवे उस पैकेज का उपयोग प्रस्तावित टर्निंग दायरे, सशर्त असेंबली-फिनिशिंग चरणों और प्रत्येक हैंडऑफ पर आवश्यक रिकॉर्ड की पहचान करने के लिए कर सकता है। इंटरफेस-केंद्रित विनिर्माण समीक्षा शुरू करने के लिए वर्तमान इम्पेलर और मेटिंग-घटक ड्रॉइंग साझा करें।
सामान्य प्रश्न