42CrMo स्टील से नाइट्राइडेड क्रैंकशाफ्ट तक: एक Neway डिलीवरी की कहानी
42CrMo स्टील से नाइट्राइडेड क्रैंकशाफ्ट तक: एक Neway डिलीवरी की कहानी
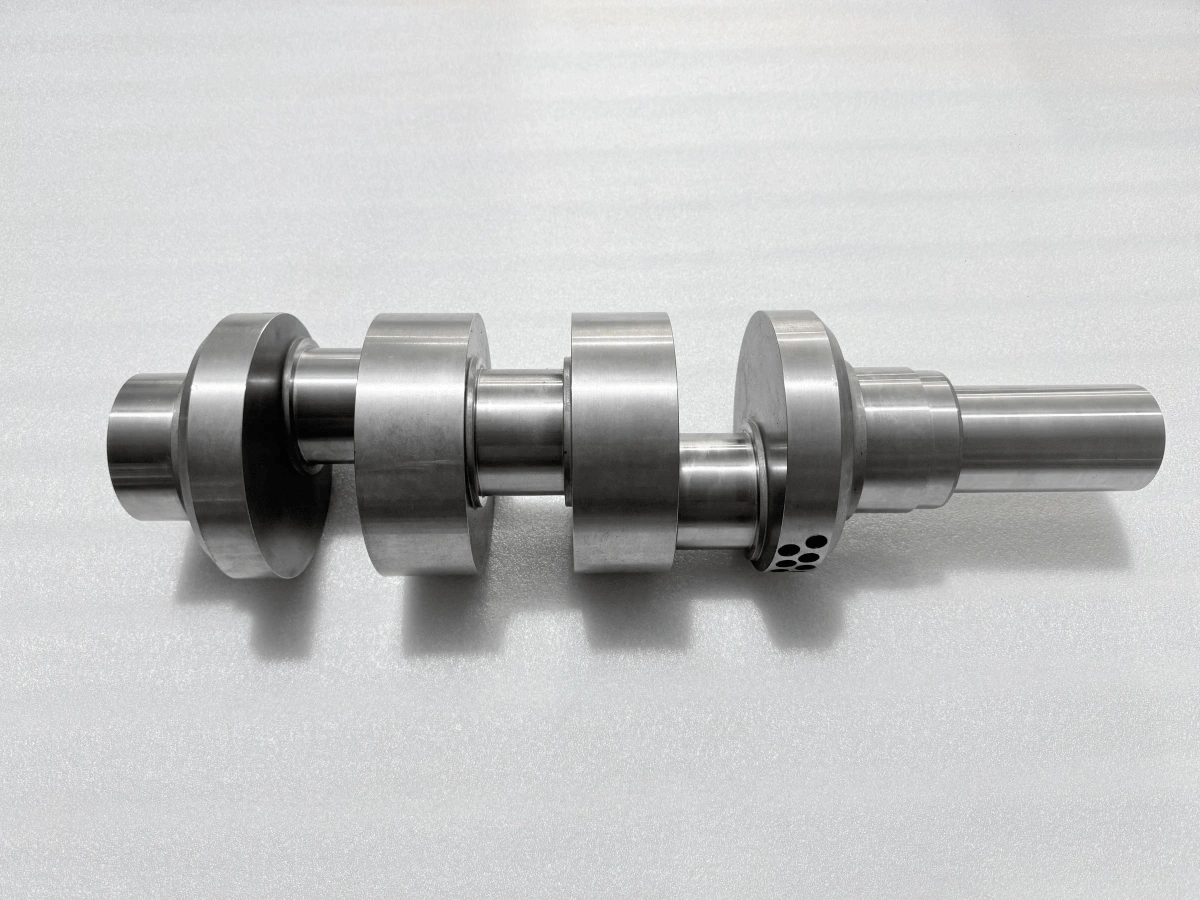
Neway ने बिजली उत्पादन अनुप्रयोग के लिए 42CrMo स्टील में इस कस्टम नाइट्राइडेड क्रैंकशाफ्ट को सफलतापूर्वक डिलीवर किया। तैयार हिस्से ने एक व्यावहारिक सामग्री प्रश्न को केंद्र में ला दिया: शुरुआती स्टील की स्थिति को मशीनिंग और आवश्यक जर्नल सतह दोनों का समर्थन कैसे करना चाहिए? हमारी इंजीनियरिंग समीक्षा ने मुख्य आवश्यकताओं को चरणबद्ध मशीनिंग, नाइट्राइडिंग और किसी भी बाद की फिनिशिंग पर सीमाओं से जोड़ा। यह संबंध 42CrMo क्रैंकशाफ्ट निर्माण में केंद्रीय है, जहां असमान क्रॉस-सेक्शन और ऑफसेट जर्नल सामग्री की प्रतिक्रिया को प्रारंभिक ग्रेड चयन से कहीं आगे तक प्रासंगिक बनाते हैं।
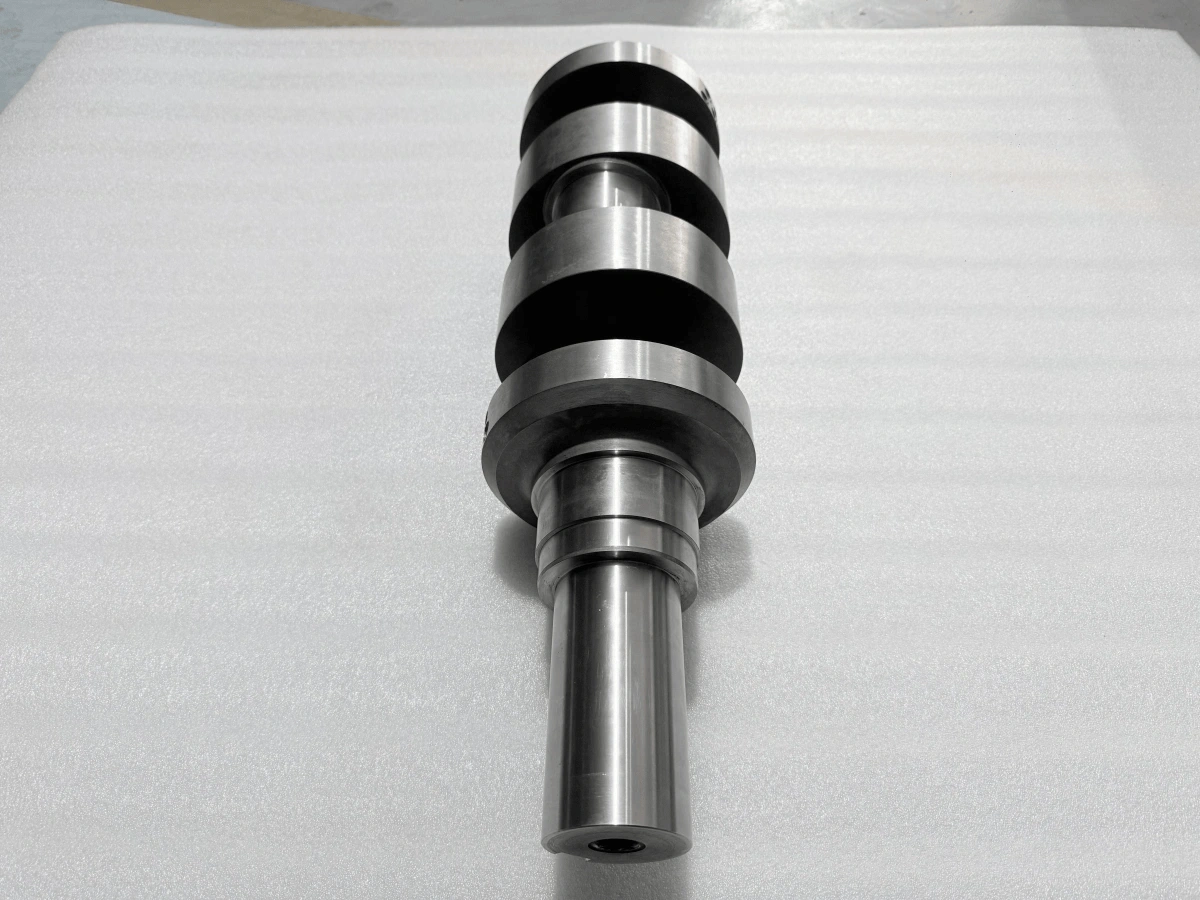
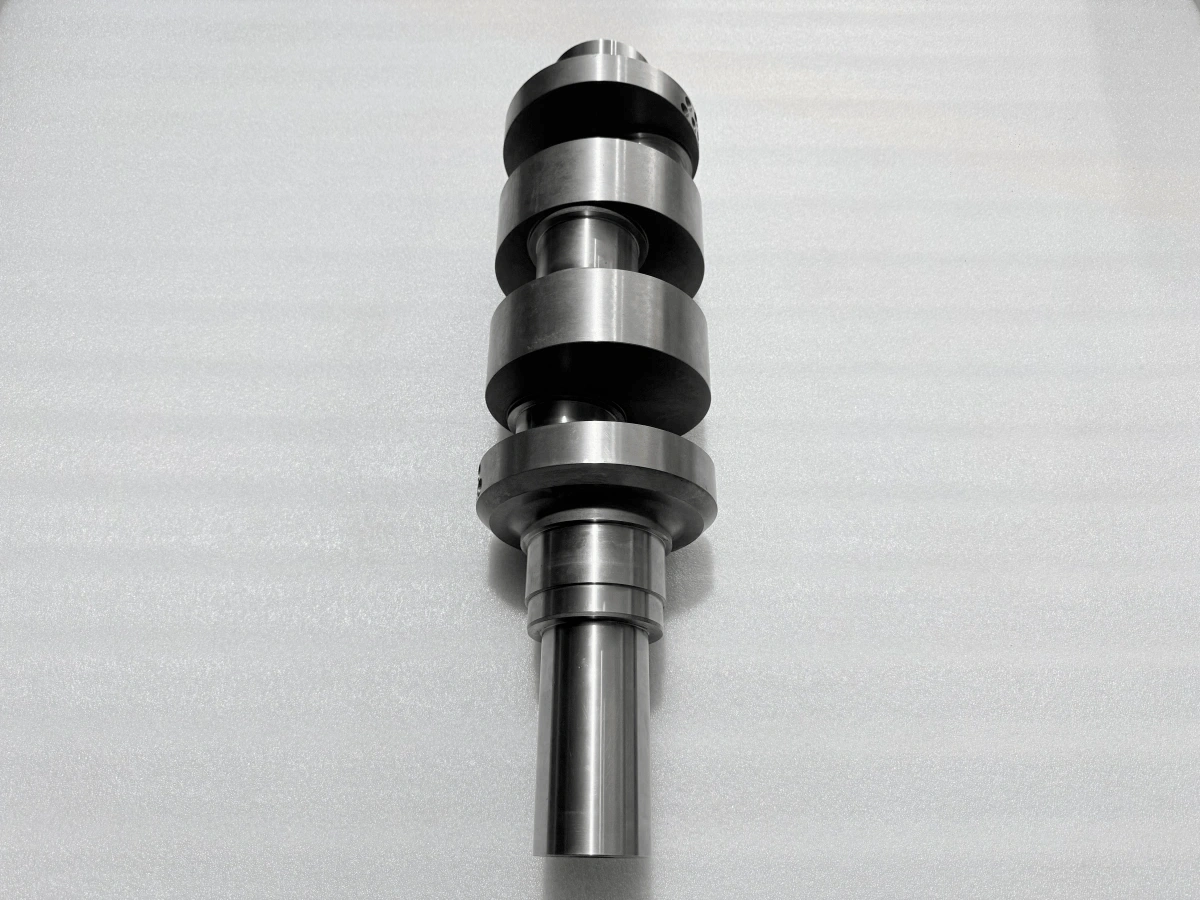
यह सामग्री-नेतृत्व वाला दृष्टिकोण खरीदारों के लिए उपयोगी है क्योंकि एक क्रैंकशाफ्ट एक साथ कई काम करता है। इसका शरीर चक्रीय यांत्रिक भार वहन करता है, इसके वेब और जर्नल एक असमान क्रॉस-सेक्शन बनाते हैं, और चयनित सतहों को संपर्क और घिसाव का विरोध करना चाहिए। इसलिए एक व्यावहारिक विशिष्टता को स्टील की स्थिति को मशीनिंग व्यवहार और नाइट्राइडिंग के बाद आवश्यक स्थिति से जोड़ना चाहिए। इसलिए ग्रेड चयन के लिए एक परिभाषित प्रारंभिक स्थिति और भाग के अनुरूप निर्माण मार्ग की आवश्यकता होती है।
42CrMo को क्रैंकशाफ्ट कर्तव्य से मिलाना
42CrMo एक क्रोमियम-मोलिब्डेनम मिश्र धातु संरचनात्मक स्टील है। एक क्रैंकशाफ्ट के लिए, इसका मूल्य उस संतुलन से आता है जो सामग्री और थर्मल स्थिति को ठीक से निर्दिष्ट करने पर ताकत, toughness, hardenability और machinability के बीच विकसित किया जा सकता है। "संतुलन" शब्द महत्वपूर्ण है। अधिकतम कठोरता एक कोर के लिए पूर्ण लक्ष्य नहीं है जिसे स्थानीय तनाव एकाग्रता को सहन करना और उपयोगी toughness बनाए रखना है। Hardenability को कठोरता के साथ भ्रमित नहीं किया जाना चाहिए: यह एक परिभाषित थर्मल मार्ग के तहत एक क्रॉस-सेक्शन के माध्यम से इच्छित संरचना विकसित करने की क्षमता से संबंधित है, जबकि प्राप्त संपत्ति संतुलन अभी भी उस मार्ग और उपचारित क्रॉस-सेक्शन पर निर्भर करता है। इसी तरह, एक machinable प्रारंभिक स्थिति तभी उपयोगी होती है जब यह आवश्यक कोर गुणों और बाद के सतह उपचार के साथ संगत रहे।
स्टील की प्रतिक्रिया उत्पाद रूप, क्रॉस-सेक्शन आकार, रसायन विज्ञान, पूर्व प्रसंस्करण और हीट ट्रीटमेंट पर भी निर्भर करती है। एक नमूने या स्थिति से मापी गई संपत्ति को ऑफसेट क्रैंकशाफ्ट के हर क्षेत्र का वर्णन करने के लिए नहीं माना जा सकता। जर्नल क्रॉस-सेक्शन, वेब, संक्रमण और शाफ्ट सिरे मशीनिंग और थर्मल प्रसंस्करण के लिए समान द्रव्यमान या ज्यामिति प्रस्तुत नहीं करते हैं। सामग्री समीक्षा को वास्तविक ब्लैंक और ड्राइंग पर विचार करना चाहिए, न कि ग्रेड के कैटलॉग विवरण को तैयार इंजीनियरिंग उत्तर मानना चाहिए।
42CrMo की तुलना अक्सर AISI 414 या 42CrMo4 से की जाती है क्योंकि ये सभी क्रोमियम-मोलिब्डेनम स्टील हैं। वे स्वचालित रूप से विनिमेय नहीं हैं; नियंत्रित मानक, उत्पाद रूप, डिलीवरी स्थिति, यांत्रिक आवश्यकताएं और ग्राहक अनुमोदन अभी भी नियंत्रित करते हैं।
कोर और सतह को अलग-अलग काम देना
ताकत, toughness और घिसाव प्रतिरोध अलग-अलग आवश्यकताओं का वर्णन करते हैं। कोर ताकत क्रैंकशाफ्ट को इसके मुख्य जर्नल, ऑफसेट जर्नल और वेब के माध्यम से लागू तनावों का विरोध करने में मदद करती है। Toughness सामग्री को स्थानीय ऊर्जा और तनाव एकाग्रता को समायोजित करने में मदद करती है, बिना अत्यधिक भंगुर शरीर की तरह व्यवहार किए। घिसाव प्रतिरोध कामकाजी सतहों पर केंद्रित होता है जहां संपर्क और सापेक्ष गति होती है। एक कठोरता मान से तीनों आवश्यकताओं का प्रतिनिधित्व करने के लिए कहना वास्तविक डिजाइन व्यापार-बंद को छिपा देगा।
इसलिए शुरुआती कोर स्थिति को घटक के लिए चुना जाना चाहिए, न कि केवल उच्चतम प्राप्य कठोरता तक धकेला जाना चाहिए। अत्यधिक कठोर स्थिति मशीनिंग विंडो को संकीर्ण कर सकती है या संक्रमणों पर उपलब्ध toughness को कम कर सकती है। एक नरम स्थिति कटिंग व्यवहार में सुधार कर सकती है लेकिन अंतिम सतह प्रक्रिया से पहले अभी भी आगे कंडीशनिंग की आवश्यकता होती है। नाइट्राइडिंग सतह क्षेत्र को संशोधित करता है; कोर स्थिति स्थापित करना एक अलग कदम रहता है क्योंकि अंतर्निहित सामग्री संरचनात्मक आधार प्रदान करती है। सही मार्ग ड्राइंग, सामग्री मानक, क्रॉस-सेक्शन प्रतिक्रिया और आवश्यक सत्यापन पर निर्भर करता है। इस प्रकार के भाग के लिए, सामग्री की स्थिति, पूर्ववर्ती थर्मल इतिहास और नाइट्राइडिंग निर्देशों की एक साथ समीक्षा की जानी चाहिए।
नाइट्राइडेड सतह स्टील के भीतर प्रसार के माध्यम से बनती है, एक अलग प्लेटेड कोटिंग के विपरीत। नाइट्रोजन सतह क्षेत्र में फैलता है और इसके नीचे एक गहरे प्रसार क्षेत्र के साथ एक पतली यौगिक परत उत्पन्न कर सकता है। प्रसार क्षेत्र कोर में एक बदलती प्रोफ़ाइल विकसित करता है, न कि एक तेज कोटिंग सीमा। इसलिए यौगिक-परत की स्थिति, सतह कठोरता और प्रभावी नाइट्राइडिंग गहराई संबंधित लेकिन अलग-अलग विशेषताओं का वर्णन करती हैं। गहराई का आकलन निर्दिष्ट कठोरता प्रोफ़ाइल का पालन करता है, जबकि सतह कठोरता परीक्षण स्थान पर बाहरी क्षेत्र की विशेषता बताती है। उन्हें अलग-अलग निर्दिष्ट और मापा जाना चाहिए, क्योंकि अकेले सतह रीडिंग यह नहीं बताती कि संशोधित क्षेत्र सामग्री में कितनी दूर तक फैला है।
शुरुआती स्थिति को मशीनिंग का मार्गदर्शन करने देना
ब्लैंक मशीनिंग में एक इतिहास के साथ प्रवेश करता है। इसका उत्पाद रूप, थर्मल स्थिति, क्रॉस-सेक्शन भिन्नता और अवशिष्ट तनाव स्थिति कटिंग लोड, टूल प्रतिक्रिया, सतह अखंडता और सामग्री हटाने के साथ आयामी गति को प्रभावित करती है। असममित आकार इसे क्रैंकशाफ्ट के लिए विशेष रूप से प्रासंगिक बनाता है: प्रत्येक नए उजागर जर्नल या वेब स्थानीय कठोरता और भाग समर्थन पर प्रतिक्रिया करने के तरीके को बदल देता है। कटिंग पैरामीटर सतह पर छोड़ी गई खुरदरापन और अवशिष्ट तनाव स्थिति को भी प्रभावित करते हैं। इसलिए अगला ऑपरेशन आयामी भत्ते के साथ-साथ एक सतह इतिहास विरासत में लेता है। एक मशीनिंग योजना को उस बदलती संरचना और सतह इतिहास का प्रबंधन करना चाहिए, न कि यह मान लेना चाहिए कि ब्लैंक एक समान शाफ्ट की तरह व्यवहार करेगा।
चरणबद्ध स्टॉक हटाने, नियंत्रित समर्थन और मध्यवर्ती पुनः जांच जोखिम के प्रबंधन के व्यावहारिक तरीके हैं। वे आंदोलन को समाप्त नहीं करते हैं, लेकिन वे इंजीनियरिंग टीम को फिनिशिंग भत्ते का उपभोग करने से पहले इसे देखने के अवसर देते हैं। क्लैंपिंग भी मायने रखता है। एक लचीले क्रॉस-सेक्शन को सेटअप के दौरान एक सुविधाजनक स्थिति में मजबूर किया जा सकता है और रिहाई के बाद वापस उछल सकता है, इसलिए समर्थन को भाग को स्थिर करना चाहिए बिना फिक्स्चर बल को स्पष्ट सटीकता में बदलने के।
कोई सार्वभौमिक गति, फीड, कट की गहराई या भत्ता नहीं है जो हर 42CrMo क्रैंकशाफ्ट से संबंधित हो। प्रयोग करने योग्य विंडो वास्तविक सामग्री की स्थिति, मशीन कठोरता, टूल सिस्टम, रुक-रुक कर कटौती पैटर्न और सतह की आवश्यकता पर निर्भर करती है। CNC मशीनिंग में, हम इन इनपुट्स का उपयोग रफिंग, संदर्भ संरक्षण, सेमी-फिनिशिंग और बाद के ऑपरेशनों के लिए आरक्षित स्टॉक के बीच संबंध की योजना बनाने के लिए करते हैं। सामग्री मार्ग और मशीनिंग मार्ग को एक दूसरे का समर्थन करना चाहिए।
अंतिम जर्नल फिनिशिंग के साथ नाइट्राइडिंग की योजना बनाना
नाइट्राइडिंग प्रतिक्रिया कोर की स्थिति और तैयार सतह से शुरू होती है। पूर्व माइक्रोस्ट्रक्चर नाइट्रोजन प्रसार और उपचारित क्षेत्र में विकसित संरचना को प्रभावित करता है। सतह की सफाई, मशीनिंग की स्थिति, मास्किंग सीमाएं और समर्थन अभिविन्यास को भाग के उपचार में प्रवेश करने से पहले परिभाषित करने की आवश्यकता है। तैयारी कामकाजी सतहों और विभिन्न स्थिति की आवश्यकता वाली विशेषताओं के बीच इच्छित सीमा की रक्षा करती है। एक मास्किंग मैप को मशीनिंग के लिए उपयोग किए गए उसी ड्राइंग संशोधन का पालन करना चाहिए, विशेष रूप से कंधों, संक्रमणों, तेल विशेषताओं और केंद्रों के आसपास। चूंकि नाइट्राइडिंग प्रसार द्वारा स्टील को संशोधित करता है, परिणाम को उस तरह प्रबंधित नहीं किया जा सकता जैसे कि एक स्वतंत्र कोटिंग को अप्रतिबंधित सामग्री हटाने के बाद बस फिर से लागू किया जा सके।
किसी भी अंतिम जर्नल ग्राइंडिंग की योजना नाइट्राइडिंग से पहले बनाई जानी चाहिए। ग्राइंडिंग उस क्षेत्र से सामग्री की खपत करती है जिसमें कठोरता और गहराई को नियंत्रित किया जा रहा है। इसलिए उपचार-पूर्व जर्नल स्थिति, नाइट्राइडिंग लक्ष्य, अनुमत हटाने, अंतिम सतह की आवश्यकता और सत्यापन विधि एक इंजीनियरिंग श्रृंखला बनाती है। सतह फिनिश और बरकरार नाइट्राइडिंग गहराई विनिमेय आवश्यकताएं नहीं हैं: एक चिकना जर्नल पर्याप्त नहीं है यदि निर्दिष्ट उपचारित क्षेत्र हटा दिया गया है, और मापी गई गहराई अंतिम जर्नल ज्यामिति के नियंत्रण को प्रतिस्थापित नहीं करती है।
इस परियोजना के लिए हमारी प्रक्रिया समीक्षा ने नाइट्राइडेड परत और किसी भी बाद की जर्नल फिनिशिंग के बीच बातचीत को संबोधित किया। सहमत दिशा ने नाइट्राइडिंग को बनाए रखा और उन शर्तों को परिभाषित किया जिनके तहत बाद की ग्राइंडिंग पर विचार किया जा सकता है। उन शर्तों ने प्रस्तावित फिनिशिंग भत्ते को उपचारित परत और अंतिम जर्नल आवश्यकताओं से जोड़ा।
एक डिलीवर की गई परियोजना में सामग्री रणनीति लागू करना
परियोजना MTC ने 42CrMo की पहचान की और सामग्री समीक्षा के लिए उपयोग किए जाने वाले ट्रेसबिलिटी फ़ील्ड को वहन किया। उस शुरुआती बिंदु से, प्रस्तावित निर्माण मार्ग ने सामग्री रिलीज को डेटम-आधारित मशीनिंग, नाइट्राइडिंग, सशर्त जर्नल फिनिशिंग और अलग निरीक्षण गतिविधियों से जोड़ा। आयामी, सतह-उपचार, सतह-परीक्षा और संतुलन रिकॉर्ड ने परियोजना आवश्यकता के विभिन्न हिस्सों को संबोधित किया। उस अलगाव ने सामग्री प्रश्न को निर्माण योजना से जुड़ा रखा, बिना एक दस्तावेज या एक माप से पूरे क्रैंकशाफ्ट का प्रतिनिधित्व करने के लिए कहे।
डिलीवर किए गए घटक ने उन निर्णयों को एक वास्तविक बिजली उत्पादन आपूर्ति परियोजना में एक साथ लाया। हस्तांतरणीय सबक यह है कि ग्रेड को एक पूर्ण सामग्री-और-प्रक्रिया मार्ग के हिस्से के रूप में निर्दिष्ट करें। शुरुआती स्थिति, कोर आवश्यकताएं, मशीनिंग व्यवहार, सतह उपचार, अनुमत फिनिशिंग और सत्यापन योजना सभी को वास्तविक अनुप्रयोग के अनुरूप होना चाहिए। यही इस 42CrMo क्रैंकशाफ्ट निर्माण उदाहरण के पीछे इंजीनियरिंग आधार है।
Neway के साथ 42CrMo क्रैंकशाफ्ट परियोजना की समीक्षा करना
एक नई CNC मशीनिंग परियोजना के लिए, Neway को वर्तमान ड्राइंग, नियंत्रित सामग्री मानक, ब्लैंक फॉर्म, आवश्यक कोर स्थिति, नाइट्राइडिंग विनिर्देश, उपचारित और मास्क किए गए क्षेत्र, अंतिम जर्नल आवश्यकताएं, अनुमत उपचार-पश्चात फिनिशिंग और अपेक्षित निरीक्षण दस्तावेज भेजें। हम समीक्षा कर सकते हैं कि वे इनपुट कैसे परस्पर क्रिया करते हैं, ग्राहक अनुमोदन की आवश्यकता वाले निर्णयों की पहचान करते हैं, और वास्तविक ज्यामिति के आसपास एक निर्माण मार्ग प्रस्तावित करते हैं। यदि 42CrMo पर किसी अन्य ग्रेड के स्थान पर विचार किया जा रहा है, तो नियंत्रित रासायनिक, यांत्रिक, स्थिति और प्रमाणन आवश्यकताओं को शामिल करें ताकि तुलना परियोजना विनिर्देश के खिलाफ की जाए, न कि नामों की समानता के आधार पर।
सामान्य प्रश्न
नाइट्राइडिंग के बाद क्रैंकशाफ्ट जर्नल को फिनिश-ग्राउंड क्यों किया जाता है?
क्रैंकशाफ्ट जर्नल व्यास, रनआउट, स्ट्रोक और डेटम संरेखण का निरीक्षण कैसे करें
नाइट्राइडेड क्रैंकशाफ्ट की सतह कठोरता और केस गहराई कैसे सत्यापित की जाती है?
CNC-मशीनीकृत क्रैंकशाफ्ट को ISO 21940 के अनुसार गतिशील संतुलन की आवश्यकता कब होती है?
मशीनीकृत स्टील क्रैंकशाफ्ट के लिए कौन सी NDT विधि उपयुक्त है: DPT, MPI या UT?