
सामग्री चयन से निरीक्षण तक कस्टम क्रैंकशाफ्ट निर्माण प्रक्रिया
सामग्री चयन से निरीक्षण तक कस्टम क्रैंकशाफ्ट निर्माण प्रक्रिया
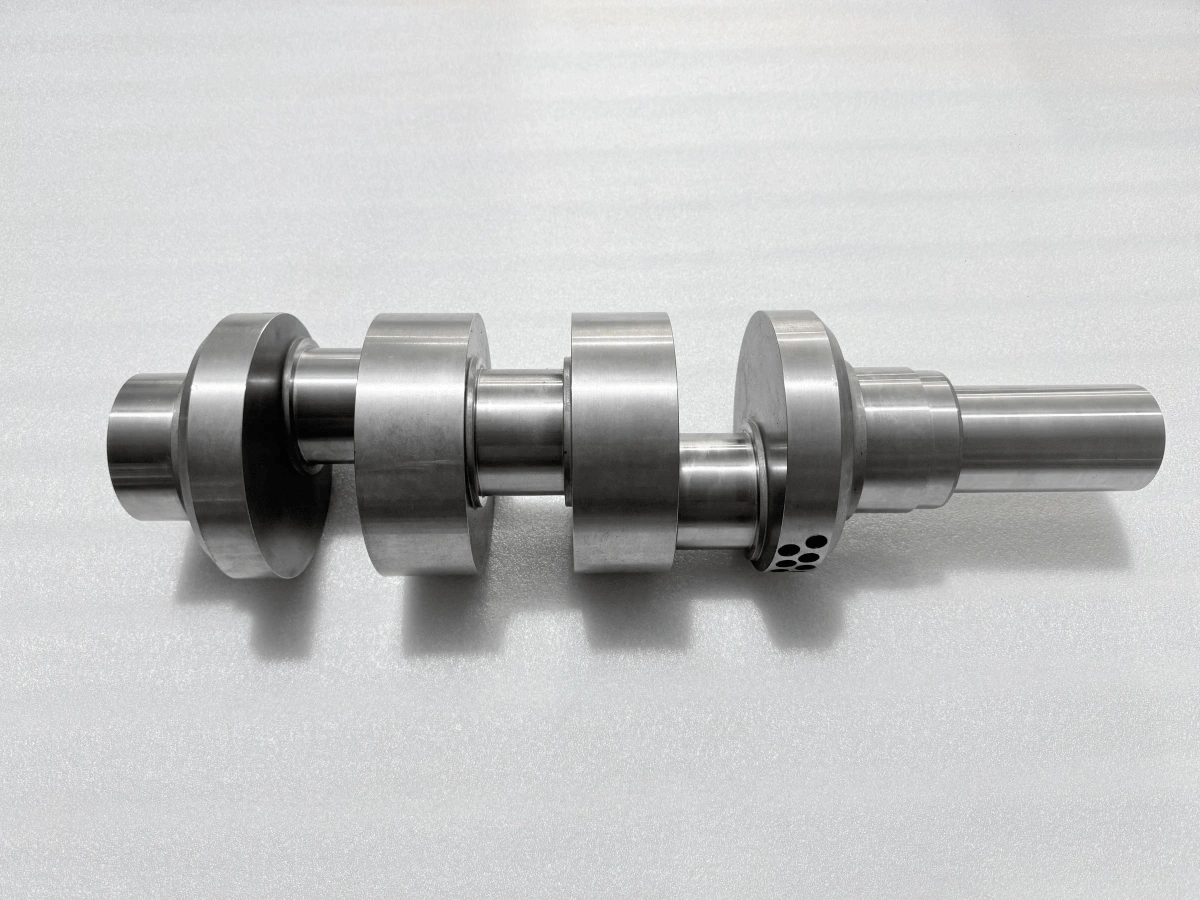
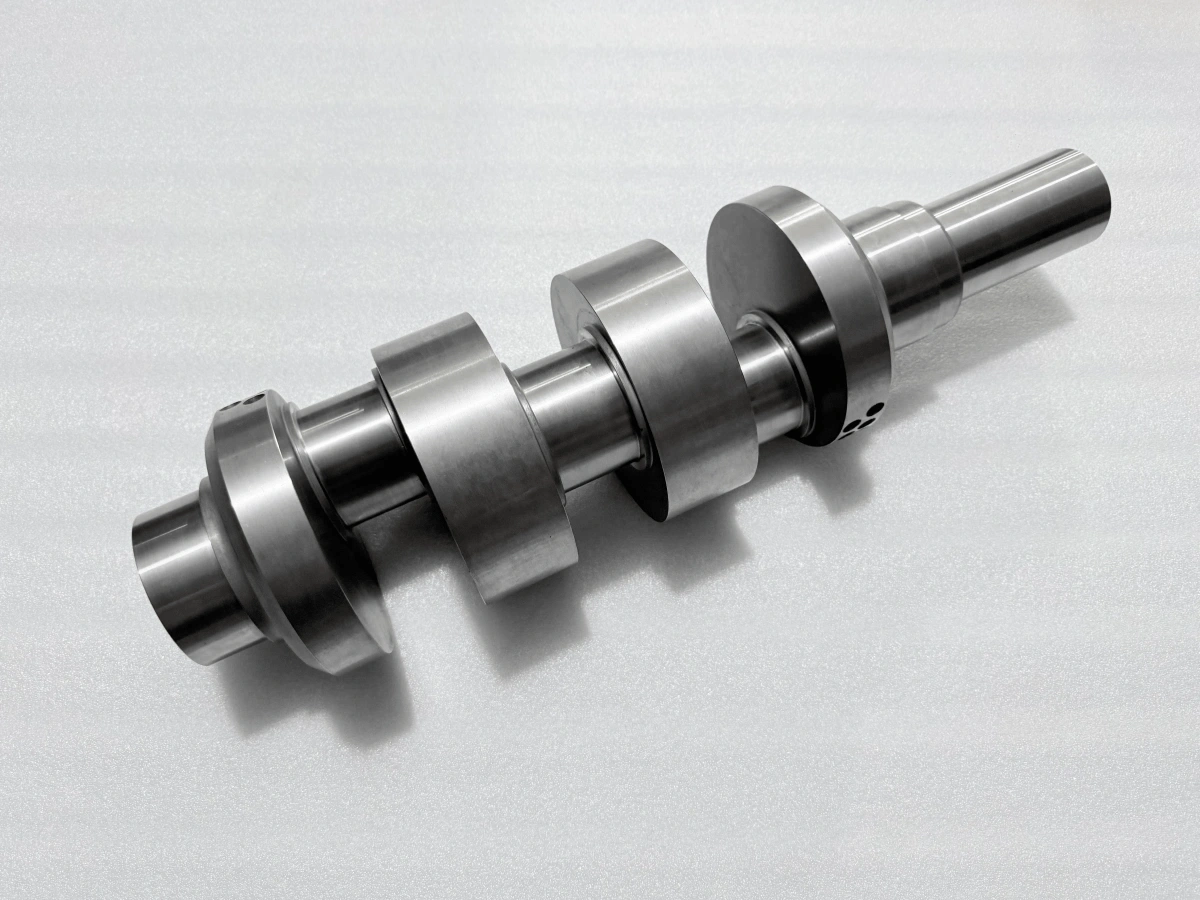
कस्टम क्रैंकशाफ्ट निर्माण प्रक्रिया में कई मशीनिंग और उपचार चरणों के माध्यम से मुख्य जर्नल, ऑफसेट क्रैंकपिन और तैयार बियरिंग सतहों के बीच संबंध को नियंत्रित करना आवश्यक है। नाइट्राइडेड मिश्र धातु-स्टील डिज़ाइन के लिए, एक विशिष्ट मार्ग सामग्री सत्यापन से शुरू होता है, रफ और सेमी-फिनिश मशीनिंग के माध्यम से आगे बढ़ता है, और इसमें नियंत्रित नाइट्राइडिंग, कोई भी निर्दिष्ट अंतिम ग्राइंडिंग, और अलग स्वीकृति जांच शामिल है। मार्ग ड्राइंग, ब्लैंक की स्थिति और सेवा आवश्यकताओं के साथ बदलता है। न्यूवे इंजीनियरिंग के दृष्टिकोण से, कोटेशन पर उपयोगी प्रश्न यह है कि अंतिम ऑपरेशन के बाद कौन से फीचर सही रहने चाहिए, और प्रत्येक को कैसे सत्यापित किया जाएगा।
ड्राइंग और स्वीकृति योजना से शुरू करें
क्रैंकशाफ्ट ड्राइंग को मशीनिंग अनुक्रम को मंजूरी देने से पहले मुख्य डेटम अक्ष, अक्षीय संदर्भ और कोणीय अभिविन्यास स्थापित करना चाहिए। केवल जर्नल व्यास भाग को परिभाषित नहीं करते। क्रैंकपिन ऑफसेट, फेज, जर्नल फॉर्म, बियरिंग चौड़ाई, फ़िलेट्स और इन फीचर्स के बीच संबंध सभी कार्य को प्रभावित कर सकते हैं। निर्माण समीक्षा को उन फीचर्स को अलग करना चाहिए जिन्हें स्वतंत्र रूप से जांचा जा सकता है और जिन्हें एक सामान्य संदर्भ से संबंधित होना चाहिए।
सामग्री, ताप उपचार, सतह फिनिश और निरीक्षण नोट्स को एक साथ पढ़ें। नाइट्राइडिंग के बाद लागू होने वाली आवश्यकता को उपचार से पहले लिए गए माप से स्वीकार नहीं किया जा सकता। इसी तरह, निर्दिष्ट सतह स्थिति बाद की ग्राइंडिंग या पॉलिशिंग को प्रतिबंधित कर सकती है। प्रत्येक महत्वपूर्ण विशेषता के लिए निरीक्षण चरण को चिह्नित करें और काम जारी रखने से पहले आवश्यक किसी भी ग्राहक अनुमोदन की पहचान करें। यह मशीनिंग से पहले स्वीकृति योजना स्थापित करता है जिससे सुधार महंगा हो जाता है।
सामग्री और ब्लैंक को एक पूर्ण विनिर्देश के रूप में चुनें
सामग्री चयन में ग्रेड, शासी विनिर्देश, उत्पाद रूप, ताप उपचार स्थिति और आवश्यक दस्तावेज शामिल हैं। कोटेशन पर ग्रेड नाम बिलेट को मंजूरी देने के लिए पर्याप्त नहीं है। सामग्री प्रमाणपत्र को सहमत खरीद आवश्यकताओं से मेल खाना चाहिए और कटिंग और बाद की प्रक्रिया के माध्यम से ब्लैंक तक ट्रेस करने योग्य रहना चाहिए। जहां अतिरिक्त यांत्रिक परीक्षण या स्टॉक निरीक्षण आवश्यक है, इसे खरीदने से पहले परिभाषित करें।
AISI या SAE 414 और 42CrMo मिश्र धातु-स्टील शाफ्ट निर्माण की चर्चा में दिखाई दे सकते हैं, लेकिन समान पदनाम या रसायन शास्त्र सीमा अंतर-परिवर्तनीयता स्थापित नहीं करती। वास्तविक विनिर्देशों और डिलीवरी स्थितियों की तुलना करें, फिर प्रस्तावित प्रतिस्थापन के लिए लिखित अनुमोदन प्राप्त करें। बार से मशीनिंग एक कस्टम ज्यामिति के लिए उपयुक्त हो सकती है, जबकि फोर्जिंग एक अलग सामग्री-उपयोग और ग्रेन-फ्लो मार्ग प्रदान कर सकती है। न तो स्वचालित रूप से सही है: डिजाइन, उत्पादन मात्रा, स्टॉक उपलब्धता और योग्यता आवश्यकताएं चुनाव निर्धारित करती हैं।
उसी आधार पर कोटेशन की तुलना करें। कम स्टॉक मूल्य आवश्यक डिलीवरी स्थिति, परीक्षण या प्रमाणपत्र को बाहर कर सकता है। नियर-नेट ब्लैंक धातु हटाने को कम कर सकता है लेकिन टूलिंग और योग्यता कार्य पेश कर सकता है। RFQ को पहचानना चाहिए कि कौन से ब्लैंक मार्ग स्वीकार्य हैं ताकि वे अंतर खरीदार को दिखाई दें।
मुख्य अक्ष और ऑफसेट मशीनिंग सेटअप की एक साथ योजना बनाएं
मुख्य जर्नल इच्छित रोटेशनल संदर्भ साझा करते हैं; क्रैंकपिन इससे नियंत्रित ऑफसेट पर कब्जा करते हैं। एक सेटअप जो एक व्यक्तिगत बेलनाकार सतह को सटीक रूप से मशीन करता है, फिर भी उस सतह को शेष शाफ्ट के सापेक्ष गलत तरीके से रख सकता है। योजना बनाएं कि मुख्य अक्ष, अक्षीय स्थान और क्रैंकपिन फेज को संचालन के बीच कैसे स्थानांतरित किया जाएगा, जिसमें कोई भी बाद का ग्राइंडिंग सेटअप शामिल है।
वर्कहोल्डिंग समीक्षा को पहुंच, कठोरता, क्लैम्पिंग बल और समर्थन स्थानों को संबोधित करना चाहिए। वेब के आसपास रुक-रुक कर कटौती और बदलती संलग्नता वर्कपीस को असमान रूप से लोड कर सकती है। समर्थन को कंपन को रोकना चाहिए बिना लचीले शाफ्ट को उस आकार में मजबूर किए जो छोड़े जाने पर यह बनाए नहीं रखेगा। ज्यामिति और उपकरण के आधार पर, क्रैंकपिन जनरेशन में ऑफसेट टर्निंग या मिलिंग शामिल हो सकती है। CNC टर्निंग उपलब्ध प्रक्रिया परिवार का हिस्सा है, यह प्रमाण नहीं है कि प्रत्येक फीचर को एक केंद्रित सेटअप में समाप्त किया जा सकता है।
चरणों में स्टॉक हटाएं और ज्यामिति की दोबारा जांच करें
रफ मशीनिंग ब्लैंक की स्थिति, बदलती सेक्शन कठोरता और जारी अवशिष्ट तनाव के प्रभावों को उजागर करती है। स्टॉक हटाने की योजना बनाएं ताकि शेष आकार को पूरे मार्ग में समर्थित और मापा जा सके। एक क्षेत्र से भारी हटाने को अंतिम आकार के पास आने से पहले विरूपण जोखिम की समीक्षा शुरू करनी चाहिए। किसी भी तनाव-राहत ऑपरेशन को सामग्री की स्थिति और बाद के उपचार विनिर्देश के साथ संगत होना चाहिए।
सेमी-फिनिशिंग अगले ऑपरेशन के लिए नियंत्रित आयाम स्थापित करती है जबकि आवश्यक होने पर जानबूझकर फिनिशिंग स्टॉक बनाए रखती है। रिकॉर्ड करें कि भत्ता रेडियल है या डायमेट्रल; दोनों को भ्रमित करना उपलब्ध सुधार सीमा को खा सकता है। मध्यवर्ती जांच को पुष्टि करनी चाहिए कि ऑफसेट, अक्षीय स्थिति और डेटम फीचर पुनर्प्राप्त करने योग्य रहें। अंतिम निरीक्षण रिपोर्ट उस स्टॉक को बहाल नहीं कर सकती जिसे पहले के ऑपरेशन ने हटा दिया। बनाए रखी गई मात्रा को वास्तविक उपचार और फिनिशिंग योजना का पालन करना चाहिए, न कि सार्वभौमिक क्रैंकशाफ्ट भत्ता।
स्वीकृत अनुक्रम को स्पष्ट ऑपरेशन संदर्भों और निरीक्षण बिंदुओं के साथ निर्माण रिकॉर्ड में ले जाएं। यदि माप के लिए भाग को अनक्लैंप किया जाता है, तो इसकी मुक्त स्थिति को इसकी समर्थित मशीनिंग स्थिति से अलग करें। अप्रत्याशित गति की जांच अगली कटाई से पहले की जानी चाहिए, जबकि स्वीकृत प्रतिक्रिया के लिए सामग्री उपलब्ध रहे।
संदर्भ खोए बिना द्वितीयक फीचर पूरे करें
तेल मार्ग, कीवे, थ्रेडेड छेद और अन्य मिल्ड फीचर मार्ग में तभी शामिल होते हैं जब ड्राइंग उनकी आवश्यकता होती है। उनकी स्थिति क्रैंकपिन फेज या परिभाषित कोणीय डेटम पर निर्भर हो सकती है, न कि निकटतम सुविधाजनक मशीनी सतह पर। टूल एक्सेस और निरीक्षण एक्सेस की एक साथ योजना बनाएं, विशेष रूप से जहां एक फीचर किसी अन्य ऑपरेशन के बाद पहुंचना मुश्किल हो जाएगा।
छेद चौराहों और किनारों को सहमत डीबरिंग और सफाई विधि की आवश्यकता होती है। एक सुलभ बाहरी किनारा यह प्रदर्शित नहीं करता कि आंतरिक चौराहा गड़गड़ाहट से मुक्त है। हैंडलिंग और द्वितीयक मशीनिंग के दौरान फ़िलेट्स और बियरिंग सतहों की रक्षा करें। समीक्षा करें कि ये ऑपरेशन नाइट्राइडिंग मास्क, ग्राइंडिंग व्हील क्लीयरेंस और किसी भी बाद के संतुलन सुधार के साथ कैसे इंटरैक्ट करते हैं। प्रक्रिया अनुक्रम को उन इंटरैक्शन को हल करना चाहिए इससे पहले कि तैयार जर्नल अनावश्यक क्षति के संपर्क में आए।
उपचार से पहले नाइट्राइडिंग आवश्यकताओं को परिभाषित करें
नाइट्राइडिंग नाइट्रोजन प्रसार के माध्यम से उपयुक्त स्टील की सतह क्षेत्र को बदलती है। यह आम तौर पर एक कम-विरूपण उपचार है, लेकिन उस विवरण का मतलब यह नहीं है कि आयामी परिवर्तन शून्य है। इसकी प्रतिक्रिया स्टील और पूर्व स्थिति, साथ ही निर्दिष्ट प्रक्रिया पर निर्भर करती है। इसका उपयोग अनुमोदित सामग्री या अनुपयुक्त कोर स्थिति की भरपाई के लिए नहीं किया जा सकता।
उपचार निर्देश को उपचारित की जाने वाली सतहों, किसी भी मास्क किए गए क्षेत्रों, आवश्यक कठोरता और परत-गहराई मानदंड, और वह स्थिति जिसमें स्वीकृति लागू होती है, की पहचान करनी चाहिए। जहां प्रासंगिक हो, यौगिक परत के लिए आवश्यकताओं को अलग से निर्दिष्ट करें। सहमत हों कि उपचार आपूर्तिकर्ता अनुपालन कैसे प्रदर्शित करेगा और अंतिम मशीनिंग शेष परत को कैसे प्रभावित करती है। उपचार के लिए रिलीज से पहले, सफाई, आयाम, भत्ता और ट्रेसबिलिटी की जांच करें। ये मशीनिंग और ताप उपचार के बीच व्यावहारिक हैंडओवर आवश्यकताएं हैं।
नाइट्राइडिंग के बाद जर्नल फिनिशिंग को नियंत्रित करें
कुछ डिज़ाइनों को नाइट्राइडिंग के बाद अंतिम जर्नल ग्राइंडिंग की आवश्यकता होती है; अन्य एक उपचारित स्थिति या एक अलग फिनिशिंग अनुक्रम निर्दिष्ट करते हैं। ड्राइंग और अनुमोदित प्रक्रिया का पालन करें न कि यह मान लें कि हर नाइट्राइडेड क्रैंकशाफ्ट को पीसना चाहिए। जहां ग्राइंडिंग आवश्यक है, इच्छित संदर्भ को फिर से स्थापित करें और यह तय करने से पहले उपचार के बाद की स्थिति की जांच करें कि कितनी सामग्री सुरक्षित रूप से हटाई जा सकती है।
CNC ग्राइंडिंग योजना को निर्दिष्ट उपचारित परत को बनाए रखते हुए जर्नल आकार, ज्यामिति और सतह आवश्यकताओं को पूरा करना चाहिए। ग्राइंडिंग गर्मी, व्हील की स्थिति, कूलेंट डिलीवरी और स्थानीय संपर्क सभी सतह अखंडता के लिए मायने रखते हैं। पॉलिशिंग एक स्थितीय या आकार त्रुटि को ठीक करने का विकल्प नहीं है। बियरिंग सतह को उसकी चमक से न आंकें: आयामी, सतह-बनावट और सामग्री-स्थिति आवश्यकताओं को अंतिम निर्दिष्ट स्थिति पर अपने स्वयं के साक्ष्य की आवश्यकता होती है।
रिवर्क पैदा करने वाले इंटरफेस का प्रबंधन करें
कठिन निर्णय अक्सर तब होते हैं जब दो प्रक्रियाएं मिलती हैं। रफिंग के लिए सुविधाजनक डेटम अंतिम निरीक्षण के लिए अनुपयुक्त हो सकता है। एक जर्नल भत्ता अपेक्षित विरूपण को समायोजित कर सकता है लेकिन उपचार के बाद अनुमत सामग्री हटाने से अधिक हो सकता है। एक संतुलन सुधार शारीरिक रूप से सुलभ हो सकता है फिर भी ड्राइंग प्रतिबंध के साथ संघर्ष कर सकता है। प्रत्येक निर्णय को पूर्ण मार्ग के विरुद्ध हल करने की आवश्यकता है।
आपूर्तिकर्ता मूल्यांकन के लिए, पूछें कि इन इंटरफेस का स्वामित्व किसके पास है और किस ऑपरेशन को भाग को रोकने का अधिकार है। मशीनिंग शॉप, उपचार आपूर्तिकर्ता और निरीक्षण प्रदाता को एक ही संशोधन और सहमत स्वीकृति स्थिति से काम करना चाहिए। जब विचलन होता है, तो इसे दस्तावेज करें और जारी रखने से पहले आवश्यक निपटान प्राप्त करें। सुधारात्मक कार्य में यह समीक्षा शामिल होनी चाहिए कि कौन से पहले के परिणाम अमान्य हैं और कौन से निरीक्षण दोहराए जाने चाहिए।
अंतिम निरीक्षण परिणामों को अलग रखें
आयामी निरीक्षण निर्दिष्ट आकार और ज्यामितीय संबंध स्थापित करता है। सतह-बनावट माप बियरिंग फिनिश को संबोधित करता है। कठोरता और परत-गहराई सत्यापन उपचारित सतह के विभिन्न पहलुओं को संबोधित करते हैं। इनमें से कोई भी परीक्षण, अपने आप में, यह स्थापित नहीं करता कि प्रत्येक आवश्यकता पूरी हुई है। विशेषता के लिए उपयुक्त माप विधियों, कवरेज और अनिश्चितता का चयन करें, और संबंधपरक माप के लिए उपयोग की जाने वाली डेटम योजना को रिकॉर्ड करें।
गैर-विनाशकारी परीक्षण सामग्री, प्रत्याशित असंतुलन स्थान और आवश्यक कवरेज से मेल खाना चाहिए। गतिशील संतुलन परिभाषित रोटेशनल संदर्भ के बारे में द्रव्यमान वितरण को संबोधित करता है जब डिजाइन को इसकी आवश्यकता होती है। एक सफल संतुलन परिणाम गलत क्रैंकपिन स्थान की भरपाई नहीं कर सकता, और एक आयामी रिपोर्ट प्रत्येक आंतरिक असंतुलन से मुक्ति स्थापित नहीं कर सकती। नीचे दिए गए पांच लिंक किए गए FAQ इन संकीर्ण प्रश्नों की जांच करते हैं; यह निर्माण मार्ग अलग-अलग जांच को एक रिलीज योजना में लाता है।
ट्रेस करने योग्य दस्तावेज पैकेज के विरुद्ध भाग जारी करें
रिलीज पैकेज को सामग्री रिकॉर्ड, लागू प्रक्रिया रिकॉर्ड और आवश्यक निरीक्षण परिणामों को एक ही भाग और ड्राइंग संशोधन से जोड़ना चाहिए। इसे निरीक्षण चरण बताना चाहिए और मापे गए परिणामों को टेम्पलेट में कॉपी की गई आवश्यकताओं से अलग करना चाहिए। दस्तावेज सेट को पूर्ण मानने से पहले लापता अनुमोदन, अपूर्ण कवरेज और अनसुलझे विचलन की समीक्षा करें।
जब बाहरी प्रक्रिया का उपयोग किया जाता है, तो इसकी रिपोर्ट को किए गए काम और लागू स्वीकृति आवश्यकताओं की पहचान करनी चाहिए। जब आपूर्तिकर्ता अपने स्वयं के जॉब संदर्भ का उपयोग करता है तो निर्माण रिकॉर्ड से स्पष्ट लिंक रखें। असंबंधित बैच के लिए प्रमाणपत्र या सामान्य क्षमता विवरण आपूर्ति किए गए क्रैंकशाफ्ट की स्थिति स्थापित नहीं करता।
सीमा के पास परिणामों की व्याख्या करते समय सहमत अनुरूपता निर्णय नियम का उपयोग करें। पुष्टि करें कि किसी भी रिवर्क के बाद आवश्यक पुनर्निरीक्षण किया गया है। पैकेजिंग को कार्यात्मक सतहों की रक्षा करनी चाहिए और साफ किए गए फीचर्स में संदूषण स्थानांतरित किए बिना ट्रेसबिलिटी बनाए रखनी चाहिए। शिपिंग निर्देश एक लॉजिस्टिक्स कार्रवाई स्थापित करता है; यह तकनीकी स्वीकृति की जगह नहीं लेता। रिलीज निर्णय अनुमोदित आवश्यकताओं और उन्हें संबोधित करने वाले साक्ष्य से बंधा रहना चाहिए।
दायरे को परिभाषित करने वाला क्रैंकशाफ्ट RFQ तैयार करें
निर्माण समीक्षा के लिए, नियंत्रित ड्राइंग और मॉडल, सामग्री विनिर्देश और डिलीवरी स्थिति, आवश्यक मात्रा, उपचार आवश्यकताएं, महत्वपूर्ण विशेषताएं और निरीक्षण डिलिवरेबल्स प्रदान करें। पहचानें कि प्रत्येक फिनिशिंग ऑपरेशन से पहले या बाद में स्वीकृति लागू होती है। यदि NDT या संतुलन आवश्यक है, तो अनिर्दिष्ट परीक्षण मांगने के बजाय लागू विनिर्देश और रिपोर्टिंग अपेक्षाएं शामिल करें।
कस्टम CNC मशीनिंग समीक्षा के लिए न्यूवे को ये इनपुट भेजें। वे कोटेशन को अंतिम रूप देने से पहले प्रस्तावित कस्टम क्रैंकशाफ्ट निर्माण प्रक्रिया, बाहरी-प्रक्रिया जिम्मेदारियों और सत्यापन दायरे पर चर्चा करने की अनुमति देते हैं। उन विवरणों पर जल्दी सहमति इंजीनियरिंग और खरीद दोनों को प्रस्तावों की तुलना करने और खुली आवश्यकताओं को हल करने के लिए ठोस आधार देती है।
FAQ
नाइट्राइडिंग के बाद क्रैंकशाफ्ट जर्नल को फिनिश-ग्राउंड क्यों किया जाता है?
क्रैंकशाफ्ट जर्नल व्यास, रनआउट, स्ट्रोक और डेटम संरेखण का निरीक्षण कैसे करें
नाइट्राइडेड क्रैंकशाफ्ट की सतह कठोरता और केस गहराई कैसे सत्यापित की जाती है?
CNC-मशीनी क्रैंकशाफ्ट को ISO 21940 के अनुसार गतिशील संतुलन की आवश्यकता कब होती है?
मशीनी स्टील क्रैंकशाफ्ट के लिए कौन सी NDT विधि उपयुक्त है: DPT, MPI, या UT?
