Fallstudie zur Fertigung und Prüfung einer nitrierten Kurbelwelle
Fallstudie zur Fertigung und Prüfung einer nitrierten Kurbelwelle
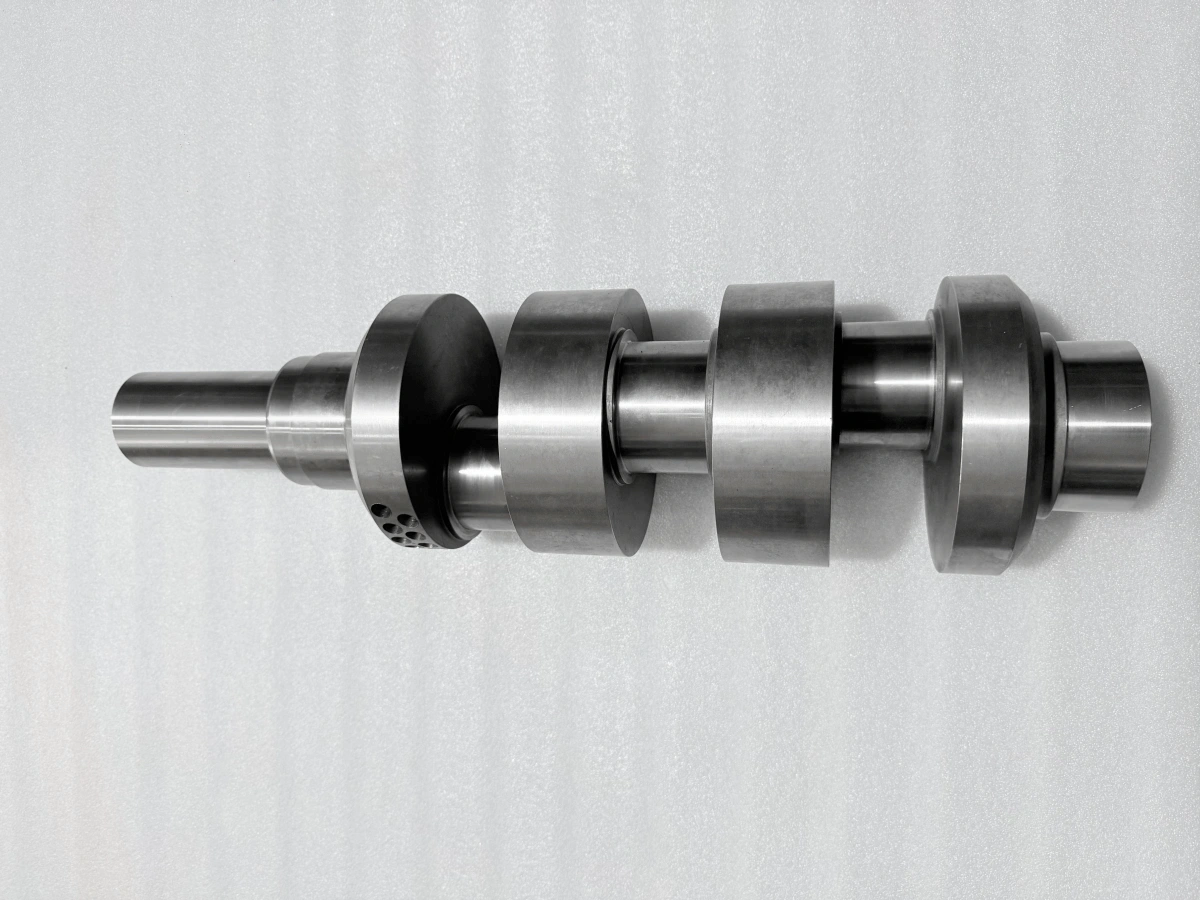
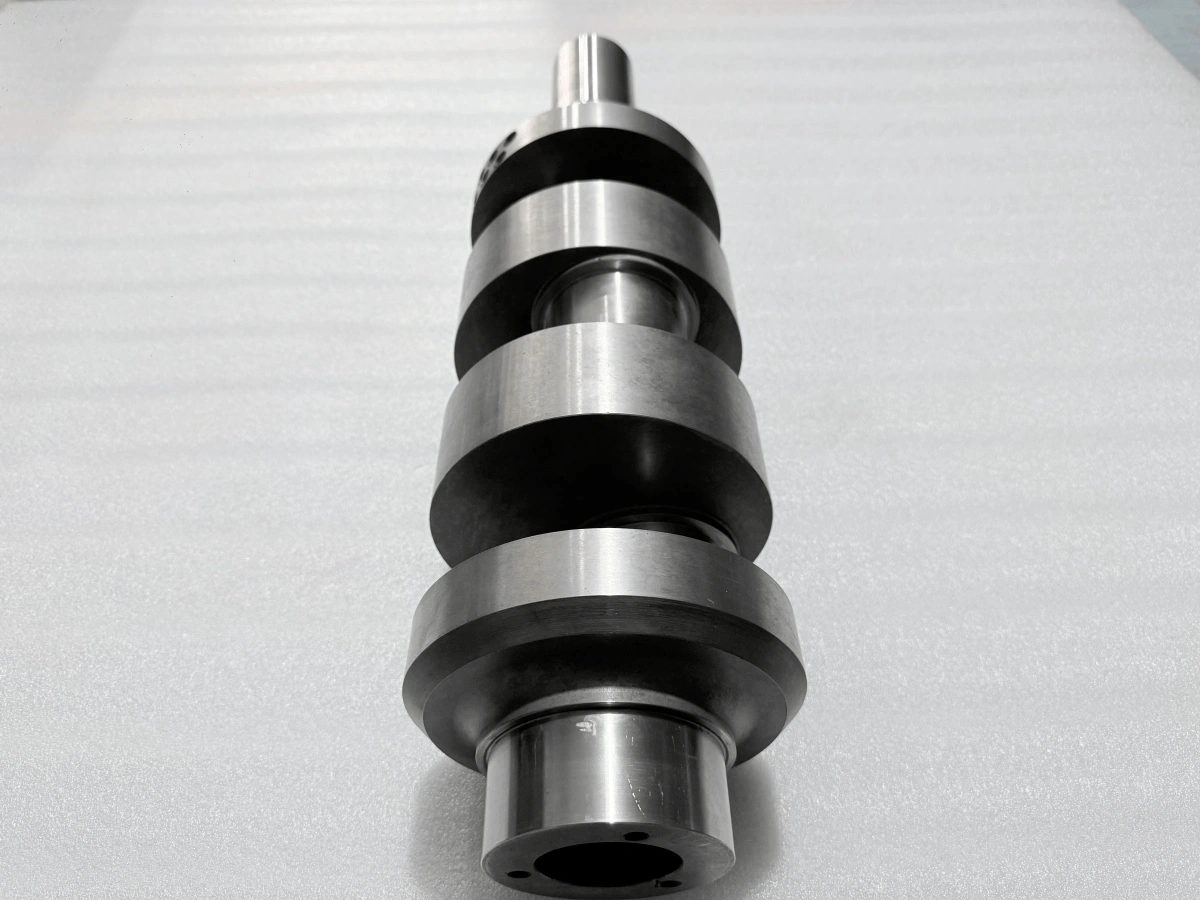
Dieses Projekt zur Stromerzeugung umfasste eine kundenspezifische nitrierte Kurbelwelle aus legiertem Stahl, deren Hauptzapfen, Hubzapfen, behandelte Oberflächen und Prüfaufzeichnungen über einen zusammenhängenden Fertigungsweg verwaltet werden mussten. Die technische Herausforderung beschränkte sich nicht auf die Bearbeitung einer komplexen Form. Materialidentifikation, Bezugskontinuität, stufenweise Materialabtragung, Nitrieren, bedingtes Nachschleifen und Dokumentenübergaben beeinflussten alle nachfolgenden Arbeiten. Der Fertigungsweg definierte die Konstruktionskontrollen für diese Schnittstellen, und der schriftliche Austausch des Projekts hielt die tatsächlich vereinbarten Klärungen zu Material und Behandlung fest.
In dieser Fallstudie zur CNC-Bearbeitung von Kurbelwellen konzentrieren wir uns auf die Übergaben, die Bearbeitung, Behandlung und Prüfung verbinden. Eine geplante Übergabe sollte den Zustand des eingehenden Teils, das Bezugsschema, das verbleibende Aufmaß und die erforderliche Dokumentation definieren. Bei diesem Auftrag ergaben die Materialprüfung und die Nitrierdiskussion schriftliche Entscheidungen, die der Fertigungsweg in nachfolgende Anweisungen übernehmen konnte.
Projektumfang der Kurbelwelle für die Stromerzeugung
Die Kurbelwelle kombinierte eine Hauptdrehachse mit versetzten Hubzapfenmerkmalen, sodass eine genaue einzelne Oberfläche nur einen Teil des Fertigungsproblems darstellte. Die Position und Ausrichtung zusammenhängender Merkmale mussten gemeinsamen Bezügen von der Bearbeitung über die Behandlung bis zur Prüfung folgen. Der Projektumfang verband daher Materialkontrolle, Grob- und Schruppbearbeitung, Nitriervorbereitung, mögliche Nachbehandlung, Dimensionsmessung, Oberflächenzustandsaufzeichnungen, zerstörungsfreie Prüfung und Dokumentation der dynamischen Auswuchtung.
Materialprüfung und Einrichtung der Rückverfolgbarkeit
Die Einkaufsanforderung verwies zunächst auf AISI 414. Nach Prüfung des gelieferten Materialzeugnisses erteilte der Kunde für diesen Auftrag die schriftliche Freigabe für 42CrMo nach GB/T 3077. Neway behandelte diese Entscheidung als projektspezifisch. Sie machte die beiden Spezifikationen nicht zu einer allgemeinen Substitutionsregel und beseitigte nicht die Notwendigkeit, Werkstoffgüte, Produktform, Lieferzustand und Fertigungsweg aufeinander abzustimmen.
Das Materialzeugnis verzeichnete 42CrMo zusammen mit Schmelzen- und Produktionskennungen sowie unterstützenden Prüfdaten. Die technische Korrespondenz identifizierte zudem die Notwendigkeit, das zugeordnete Material mit dem Auftrag und dem Werkstattbegleitschein zu verbinden. Dies ist die praktische Rückverfolgbarkeitskette: vom Kunden genehmigte Materialentscheidung, Quellenzertifikat, physische Materialkennzeichnung, interner Arbeitsnachweis und ein Berichtsindex, der die Dokumente verbindet.
Stufenweise freigegebener Fertigungsweg
Die Fertigungsanleitung bildete einen mehrstufigen Weg mit HOLD- und WITNESS-Punkten rund um Materialprüfung, stufenweise Bearbeitung, Nitrieren, bedingte Endbearbeitung und Prüfung ab. Ein HOLD-Punkt erfordert die festgelegte Prüfung, bevor die Arbeit fortgesetzt wird. Ein WITNESS-Punkt bezeichnet eine Tätigkeit, die gemäß der vereinbarten Prüfungsregelung beobachtet werden soll. Der Fertigungsweg sollte die Benachrichtigungs-, Teilnahme- und Fortsetzungsregeln für jeden Punkt angeben, insbesondere wenn Behandlung oder Prüfung ein anderes Unternehmen einbeziehen.
Für jede Übergabe sollte der Fertigungsweg den aktuellen Zeichnungsstand, den Teilzustand, den Bezug, die Strategie für verbleibendes Aufmaß, geschützte Oberflächen, das erforderliche Dokument und den Verantwortlichen für die nächste Entscheidung benennen. Ein kurzer Begleitscheineintrag in der richtigen Stufe ist nützlicher als eine lange Zusammenfassung, die im Nachhinein geschrieben wird. Er gibt den Teams für Bearbeitung, Behandlung, Schleifen und Prüfung denselben Bezugspunkt und verringert die Wahrscheinlichkeit, dass eine Gruppe von einer früheren Annahme ausgeht.
Bezugskontrolle während der CNC-Bearbeitung
Hauptzapfen und versetzte Hubzapfen können nicht als unabhängige zylindrische Merkmale behandelt werden. Gemäß dem Fertigungsweg würde die Hauptbezugsachse aus den nominierten Zapfenoberflächen festgelegt, während axiale und winklige Bezüge die Hubzapfenposition über spätere Aufspannungen hinweg übertragen. Bei einem Aufspannungswechsel sollten Bediener diese Bezüge aus den kontrollierten Bezugsmerkmalen neu herstellen, anstatt eine Maschinenkoordinate aus dem vorherigen Arbeitsgang zu übernehmen.
Die Materialabtragung sollte zwischen Grob- und Schruppstufen aufgeteilt werden, damit die Welle mit sich ändernder Steifigkeit Stütz- und Korrekturaufmaß behält. Stützpunkte sollten auf stabilen Positionen liegen und Vibrationen kontrollieren, ohne das Werkstück in eine vorübergehende Form zu biegen. Messungen nach dem Entspannen würden das verbleibende Aufmaß, die Bezugswiederherstellung und die Einrichtung der nächsten Stufe steuern.
Koordination von Nitrieren und Nachschleifen
Die Schnittstelle zwischen Nitrieren und Nachschleifen wurde während des Auftrags zu einer spezifischen technischen Frage. Neway brachte die Wechselwirkung zwischen behandelter Tiefe, möglicher Maßänderung und dem danach entfernbaren Material zur Sprache. Der Kunde antwortete schriftlich mit geklärten Bedingungen für das Vorschleifen und die endgültige Behandlungstiefe und behielt ein kontrolliertes Abtragslimit bei. Dieser Austausch verwandelte eine offene Fertigungsbesorgnis in eine auftragsspezifische Prozessdefinition, ohne den gewählten Oberflächenbehandlungsweg zu ändern.
Die daraus resultierende Kontrollmethode verbindet beide Seiten der Behandlungsübergabe. Vor dem Nitrieren sollte die Aufzeichnung behandelte und maskierte Bereiche, den Teilzustand, die Rückverfolgbarkeit und das Endbearbeitungsaufmaß angeben. Nach der Behandlung sollte das Team die Zeichnungsbezüge neu herstellen, den aufgezeichneten Zustand prüfen und entscheiden, ob Nachschleifen gemäß dem schriftlichen Auslöser erforderlich ist. Wo Schleifen enthalten ist, muss der CNC-Schleifplan die beabsichtigte Zapfenbeziehung und die spezifizierte Behandlungszone erhalten.
Messübergaben zwischen Prozessstufen
Messungen sind am nützlichsten, wenn sie an eine Fertigungsstufe gebunden sind. Nach dem Schruppen und Entfernen aus der Stütze würden Prüfungen der Bezugsmerkmale, des Zapfenaufmaßes und der axialen Bezüge zeigen, ob die Schruppaufspannung die beabsichtigten Beziehungen wiederherstellen kann. Vor dem Nitrieren würde eine dimensionale Momentaufnahme und dokumentierte Behandlungsgrenzen dem Prozessor einen definierten Eingangszustand geben. Diese Kontrollpunkte machen die Prüfung zu Informationen für den nächsten Arbeitsgang statt zu einer Aufgabe, die dem Ende des Fertigungswegs vorbehalten ist.
Nach der Behandlung würden bezugsbezogene Messungen zusammen mit Aufzeichnungen zur Oberflächenhärte und Einsatzhärtungstiefe darüber informieren, ob der bedingte Schleifweg eingeschlagen werden sollte und wie mit dem verbleibenden Aufmaß umzugehen ist. Für die Übergabe in der Endbearbeitungsstufe benötigen Geometrie, Oberflächenprüfung und Auswuchtung separate Aufzeichnungen. Jeder Bericht sollte den Prozesszustand angeben, damit der nächste Prüfer weiß, welche Stufe die Daten repräsentieren.
Prüfberichte und Dokumentenkontrolle
Die Projektakte enthielt ein Materialprüfzeugnis (MTC), eine dimensionale CMM-Aufzeichnung mit Messplan, einen Bericht zu Härte und Einsatzhärtungstiefe, eine Eindringprüfungsaufzeichnung und einen Bericht zur dynamischen Auswuchtung. Das MTC stützte die Materialentscheidung und definiert die für die Rückverfolgbarkeit benötigten Quellinformationen. Die CMM-Datei zeichnete die gemessene Geometrie für die Dimensionsprüfung auf. Aufzeichnungen zu Oberflächenhärte und Behandlungstiefe liefern unterschiedliche Informationen für die Behandlungs- und Endbearbeitungsprüfung. Die DPT-Aufzeichnung dokumentierte eine Untersuchung auf oberflächlich öffnende Anzeigen, während der Auswuchtbericht seine Prüfbedingungen und Auswuchtdaten festhielt.
Neways Qualitätssicherungsansatz hält jede Aufzeichnung an ihre eigene Prozessstufe und technische Entscheidung gebunden. Ein Berichtsindex sollte die verfügbaren Dateien mit der relevanten Teil- oder Chargenreferenz, dem Zeichnungsstand, der Methode, der Fertigungsstufe, der verantwortlichen Organisation und dem Dokumentenstand verbinden. Geräte- oder Instrumentenreferenzen gehören dorthin, wo die Methode sie erfordert. Diese Struktur hilft dem Kunden, Material-, Geometrie-, Behandlungs-, Oberflächenprüfungs- und Auswuchtinformationen zu finden, ohne die Dokumente als austauschbare Zertifikate zu behandeln.
Planung eines ähnlichen Kurbelwellenprojekts
Für eine vergleichbare Kurbelwelle zur Stromerzeugung stellen Sie die kontrollierte Zeichnung und das Modell, die Materialspezifikation und den Zustand, den Umfang der Oberflächenbehandlung, kritische Bezugsbeziehungen, Anforderungen an die Endzapfen, die NDT-Methode, die Auswuchtanweisung und die Dokumentenliste bereit. Neway kann diese Eingaben nutzen, um eine vorgeschlagene CNC-Bearbeitungssequenz, eine HOLD-Punkt-Matrix, externe Prozessübergaben und einen Prüfberichtsplan zu erstellen. Die Definition dieser Kontrollen während der Angebotserstellung gibt Konstruktion, Produktion und Einkauf einen nachvollziehbaren Weg zur Verwaltung eines schwierigen Kurbelwellenprogramms.
FAQ
Warum werden Kurbelwellenzapfen nach dem Nitrieren fertiggeschliffen?
Wie werden Durchmesser, Rundlauf, Hub und Bezugsausrichtung von Kurbelwellenzapfen geprüft?
Wie werden Oberflächenhärte und Einsatzhärtungstiefe einer nitrierten Kurbelwelle verifiziert?
Wann muss eine CNC-bearbeitete Kurbelwelle nach ISO 21940 dynamisch ausgewuchtet werden?
Welche NDT-Methode eignet sich für eine bearbeitete Stahlkurbelwelle: DPT, MPI oder UT?