Standard-Maschinenoberfläche: Oberflächenerwartungen, Messung und Kostenabwägungen
Standard-Maschinenoberfläche: Oberflächenerwartungen, Messung und Kostenabwägungen
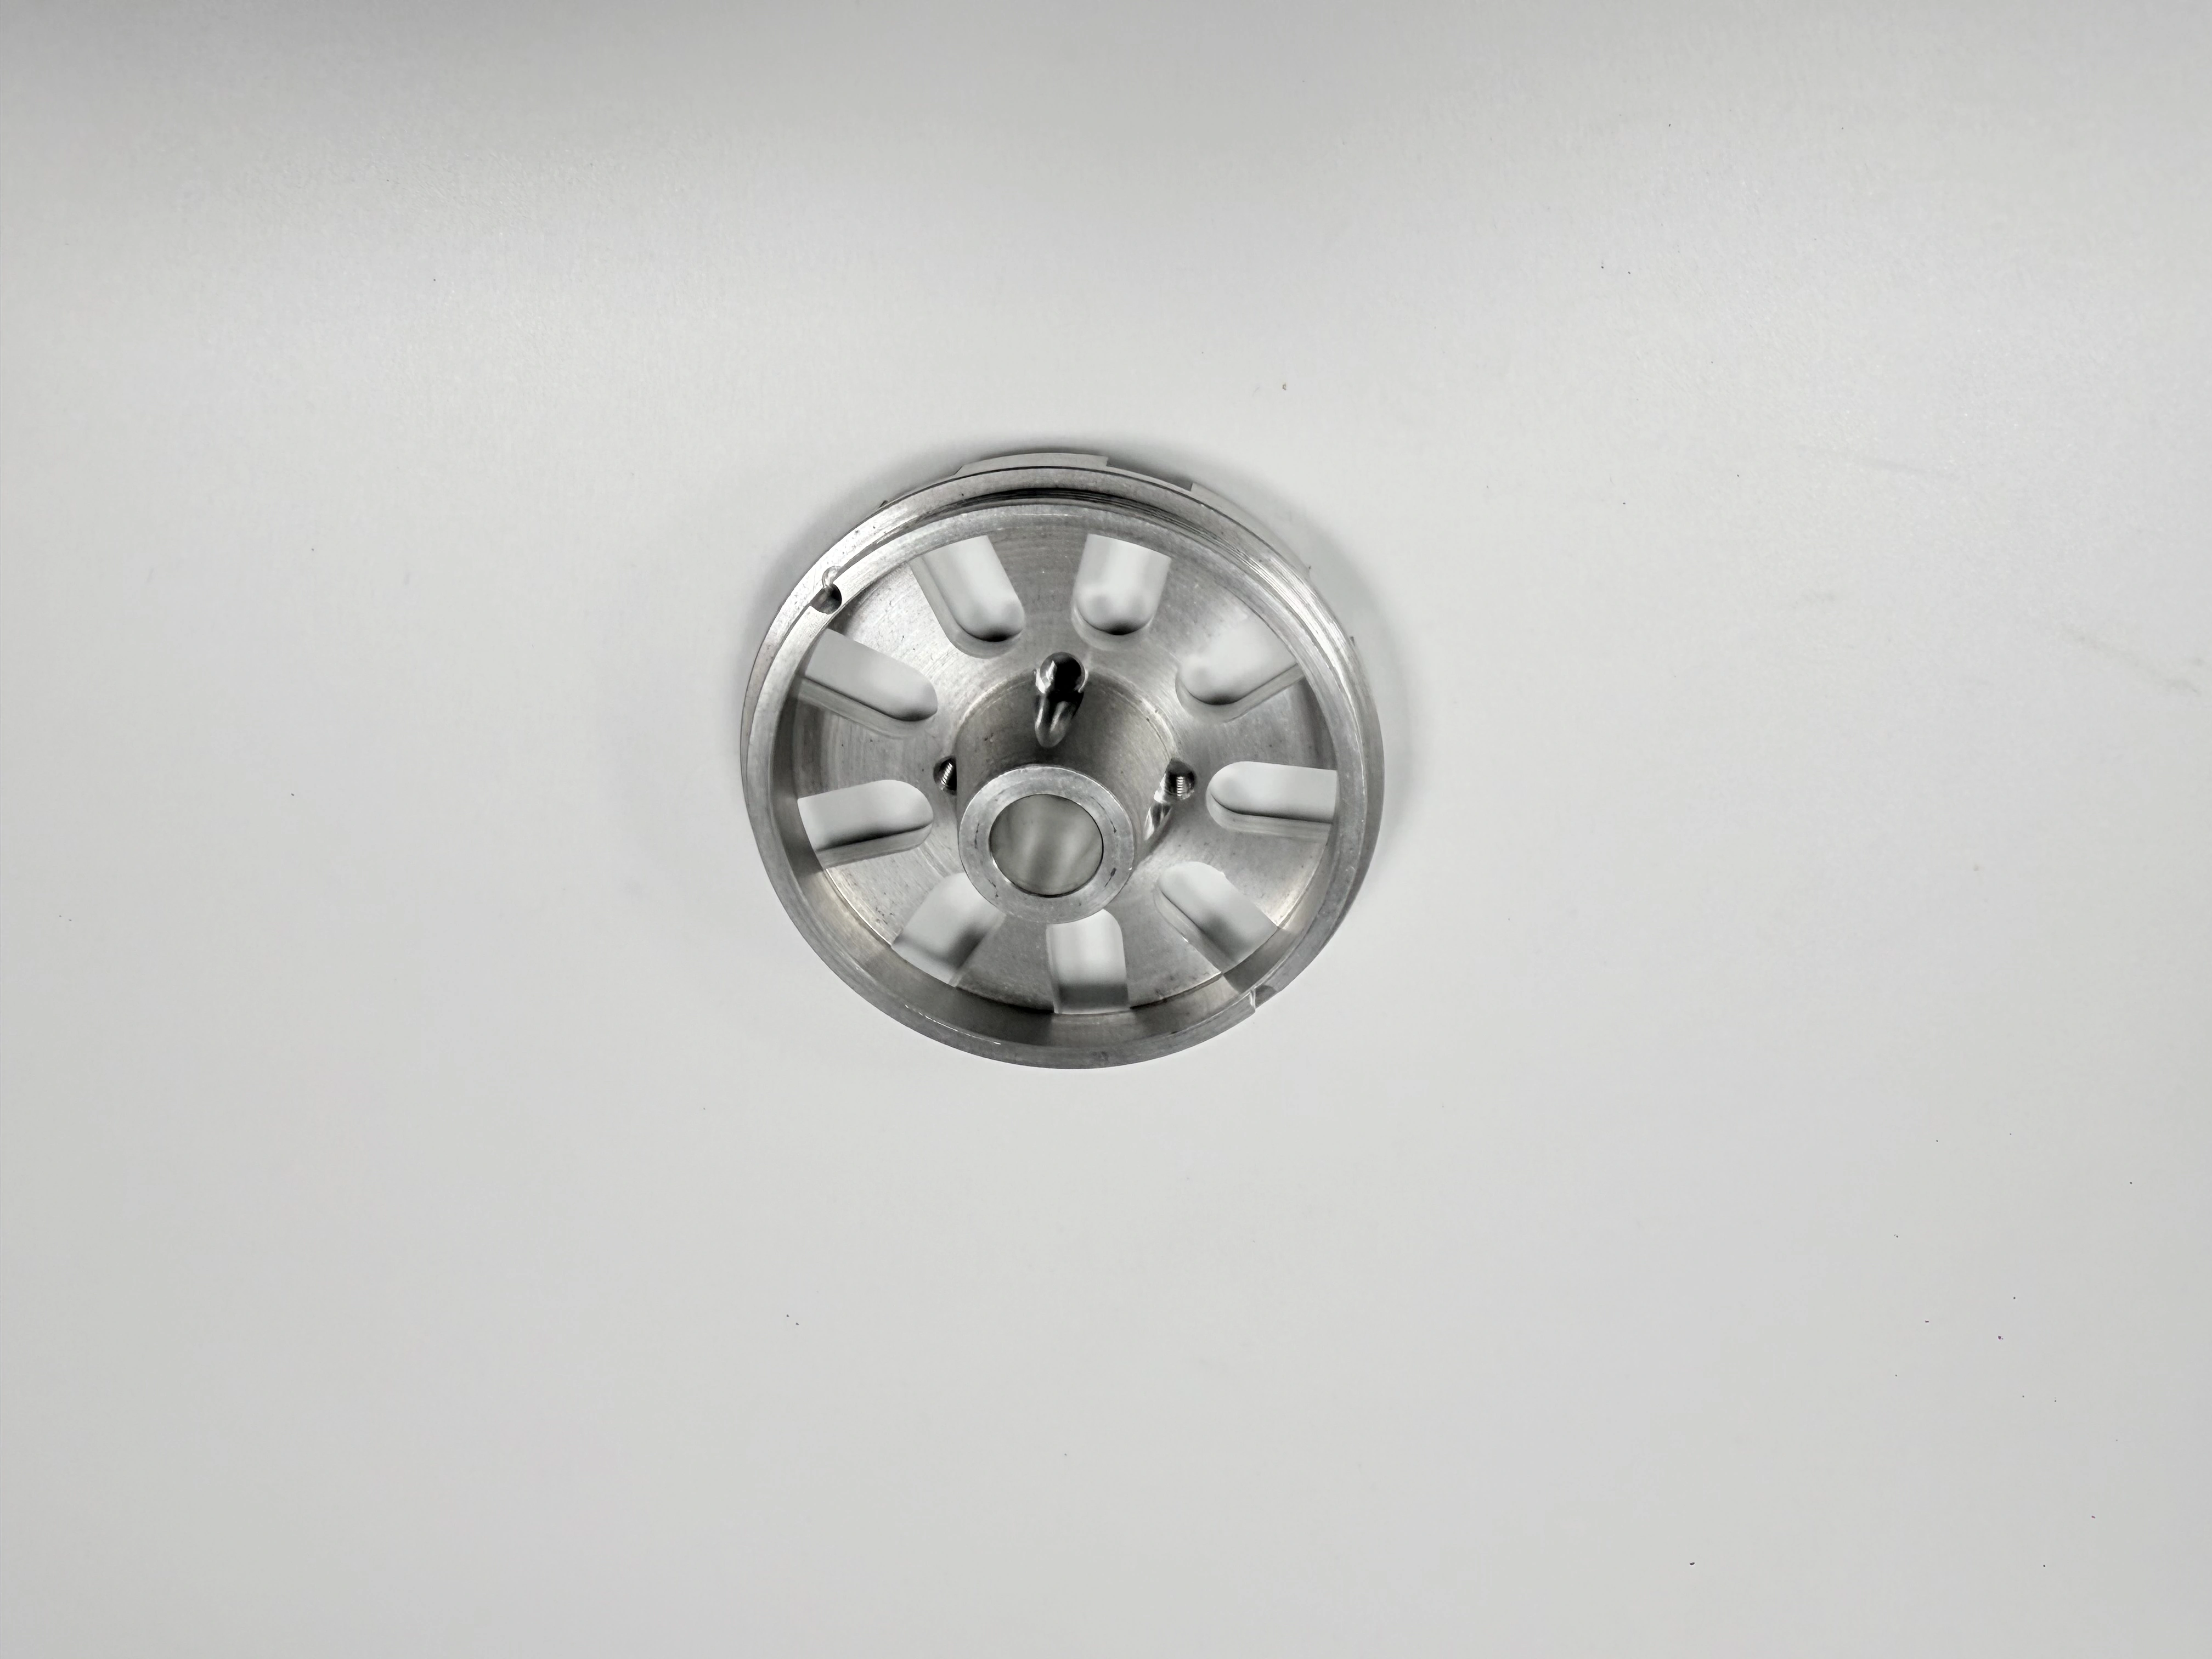
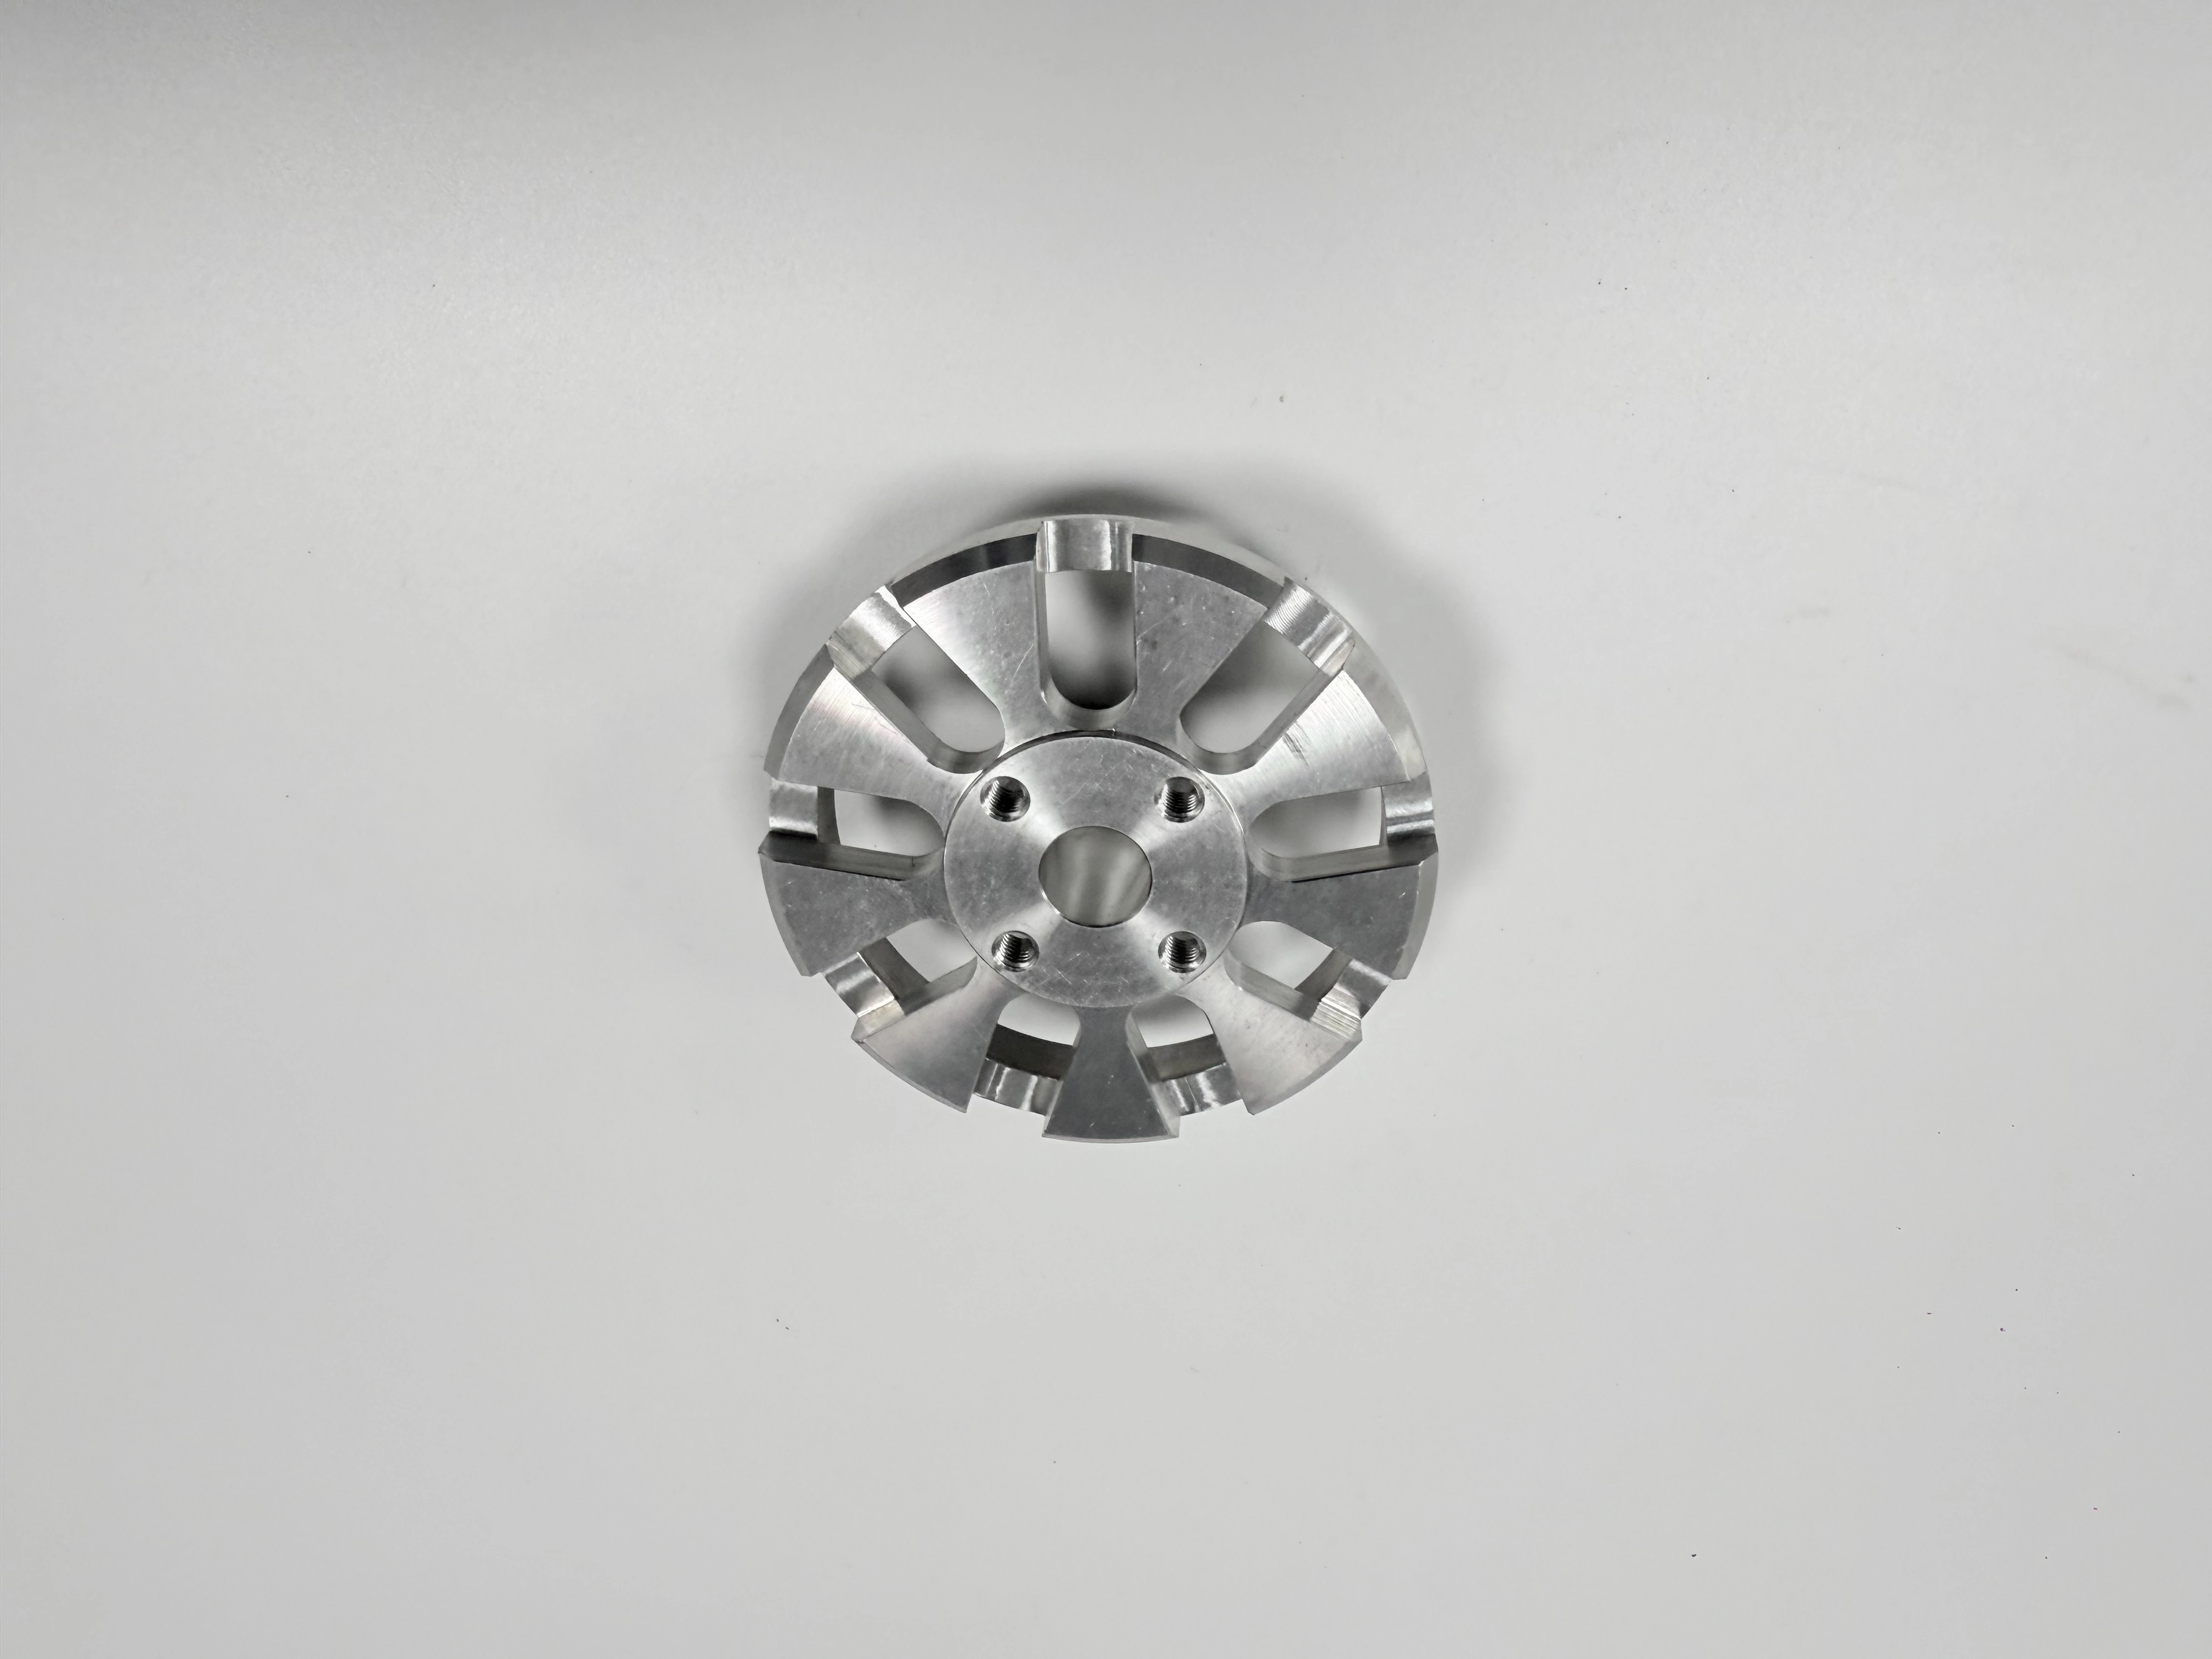
Standard-Maschinenoberfläche ist eine Abnahmegrenze, keine universelle Rauheitsgarantie. Käufer sollten die funktionale Oberfläche, sichtbare Textur, Grat- und Kantenzustand, Messmethode, Material- und Prozesszustand sowie spätere Beschichtungen definieren, bevor sie ein Angebot für bearbeitete Teile vergleichen. Das abgebildete runde Flächenteil zeigt aus zwei Ansichten eine zentrale Öffnung, radiale Nuten und eine äußere Kante. Diese Bilder unterstützen nur Geometrie und sichtbare Textur; sie können keine Rauheitswerte, Material, Toleranzen oder Gebrauchseigenschaften nachweisen. Eine Überprüfung der Oberflächenplanung hilft, das Erscheinungsbild mit messbaren Anforderungen zu verbinden.
Oberfläche vor dem Angebot definieren
Schreiben Sie die Oberflächenanforderung in Bezug auf Funktion und Nachweis. Eine Dichtfläche kann eine gemessene Textur und Richtung benötigen, eine Zentrierfläche kann Gratkontrolle und Ebenheit erfordern, und eine kosmetische Fläche kann eine visuelle Referenz benötigen. „Standard-Maschinenoberfläche“ sollte nicht verwendet werden, um eine unspezifizierte Rauheit, Kantenbruch, Werkzeugmarkierungsrichtung oder Reinigungszustand zu verbergen. Identifizieren Sie die Oberfläche, Anforderung, Methode, Probenahme und den gelieferten Zustand.
Verwenden Sie ein Oberflächenregister, das jede Fläche, Nut, Öffnung, Kante oder Kante benennt und angibt, warum sie wichtig ist. Ein Teil kann eine glatte zentrale Fläche und eine raue Nut haben, die dennoch korrekt funktioniert, wenn die Nut nicht funktional ist, während eine leicht markierte Dichtfläche versagen kann. Das Register verhindert, dass ein einzelnes globales Oberflächenetikett unterschiedliche Abnahmeentscheidungen maskiert. Es teilt dem Lieferanten auch mit, wo zusätzliche Durchgänge oder Messungen gerechtfertigt sind.
Definieren Sie, wie die Oberflächenanforderung mit der Geometrie interagiert. Das Entfernen von Material zur Verbesserung der Textur kann eine Schulter, Öffnung oder Rundlaufbeziehung ändern. Eine Beschichtung kann die Textur verdecken, aber Dicke hinzufügen. Ein Reinigungsschritt kann Öl entfernen, das einen Grat verborgen hatte. Geben Sie die Reihenfolge der Arbeitsgänge und das Merkmal an, das nach jeder Zustandsänderung erneut geprüft werden muss.
Trennen Sie bearbeiteten, entgrateten, gereinigten, beschichteten und montierten Zustand. Jeder Zustand kann Textur, Abmessungen, Verunreinigung oder Erscheinungsbild ändern. Dokumentieren Sie, welcher Zustand akzeptiert wird und welche Messungen nach einem externen Prozess wiederholt werden. Eine Referenz zur Qualitätsprüfung kann die Berichtsfelder strukturieren, aber die Zeichnung und der Abnahmeplan steuern das Teil.
Dokumentieren Sie den Abnahmeeigentümer und den Zeitpunkt, an dem die Oberflächenentscheidung getroffen wird. Dies verhindert, dass ein Lieferant eine Oberflächenfrage während der Bearbeitung abschließt, während der Käufer einen beschichteten oder montierten Zustand bewertet.
Halten Sie diese Grenze neben dem Inspektionsergebnis und dem Verpackungsprotokoll fest.
Diese Verbindung zwischen Oberfläche, Zustand und Nachweis macht eine Oberfläche reproduzierbar.
Verwenden Sie die Rundteilansichten als Texturaufforderung
Die beiden Bilder zeigen ein kreisförmiges bearbeitetes Teil mit zentraler Öffnung, radialen Nuten und einer äußeren Kante aus verschiedenen Blickwinkeln. Sie bestätigen dasselbe physische Produkt und verschiedene Ansichten. Sie zeigen keine Rauheitszahlen, Legierung, Härte, Toleranz, Beschichtung, Spindelpfad oder Funktion. Verwenden Sie die Ansichten, um zu fragen, wo Werkzeugmarkierungen, Grate und Inspektionszugang wichtig sein könnten; verwenden Sie kontrollierte Aufzeichnungen für jede technische Schlussfolgerung.
Funktionale und kosmetische Oberflächen trennen
Klassifizieren Sie jede Oberfläche als dichtend, gleitend, zentrierend, spannend, thermisch, kosmetisch oder nicht funktional. Ein poliertes Aussehen kann dennoch eine falsche Schulter oder einen falschen Rundlauf verbergen, während eine sichtbare Werkzeugspur auf einer nicht funktionalen Fläche akzeptabel sein kann. Geben Sie Richtung, Fläche und Zustand einer funktionalen Oberfläche an. Wenn das Aussehen die einzige Anforderung ist, definieren Sie eine Referenzprobe, Beleuchtung, Betrachtungsabstand und zulässige Markierungen.
Auf einem runden Flächenteil können die zentrale Öffnung, Nutflanken, radiale Kanäle und äußere Kante unterschiedlichen Zwecken dienen. Wenden Sie nicht eine Oberflächenerwartung auf jede Oberfläche an. Eine Drehreferenz kann Flächen- und Nutbearbeitung einrahmen, aber sie kann die funktionale Oberfläche ohne Zeichnung und Passungskontext nicht festlegen.
Rauheitsmessung spezifizieren
Wenn eine numerische Rauheitsanforderung wichtig ist, geben Sie Parameter, Richtung, Cut-off, Filter, Messlänge, Instrument und Abnahmebasis an. Ein Messwert auf einer ebenen Fläche repräsentiert möglicherweise keine Nut, Bohrung oder gekrümmte Kante. Dokumentieren Sie, ob die Oberfläche trocken, geölt, beschichtet oder gereinigt gemessen wird. Konvertieren Sie keinen visuellen Abgleich in den Bildern in eine numerische Garantie.
Überprüfen Sie die Eignung und Kalibrierung des Instruments. Ein Ergebnis nahe einem Grenzwert sollte wiederholte Messungen und eine Überprüfung von Tastrichtung, Unterstützung, Temperatur und Kontamination auslösen. Bewahren Sie Rohspuren oder Werte auf und identifizieren Sie die Einheit. Das Runden eines Grenzfallergebnisses kann Variation verbergen. Ein Rauheitswert beweist auch keine Ebenheit, Härte oder Ermüdungsleistung.
Werkzeugweg-Textur verstehen
Werkzeuggeometrie, Vorschub, Geschwindigkeit, Zustellung, Schnitttiefe, Werkzeugverschleiß, Kühlmittel, Unterstützung und Materialzustand beeinflussen sichtbare Textur und gemessene Rauheit. Geben Sie an, welche Variablen kontrolliert und welche variieren dürfen. Eine Standardoberfläche kann aus einem Schruppvorgang, einem Schlichtgang, einem Planfräser, einem Drehwerkzeug oder einer kombinierten Methode stammen. Der Betriebsname allein definiert nicht die gelieferte Oberfläche.
Betrachten Sie Richtung sowie Größe. Eine gerichtete Werkzeugspur kann auf einer kosmetischen Fläche akzeptabel sein, kann aber eine Dichtung, Gleitbewegung, optische Reflexion oder Spänerückhaltung auf einer funktionalen Fläche beeinträchtigen. Geben Sie Messrichtung und eventuelle Orientierungsbeschränkung in Zeichnung oder Prozessnotiz an. Wenn eine Oberfläche rotationssymmetrisch ist, identifizieren Sie, ob der Taster oder Scan der Richtung folgt oder sie kreuzt. Ein numerischer Wert ohne Richtung kann schwer zu interpretieren sein.
Überprüfen Sie Übergänge zwischen Arbeitsgängen. Ein Nutgrund kann mit einem Werkzeug und seine Kante mit einem anderen geschnitten werden, was ein gemischtes Band oder einen Grat an der Grenze hinterlässt. Eine Umkehr kann eine sichtbare Linie erzeugen, die visuell akzeptabel ist, aber nicht auf einer Dichtung. Markieren Sie Übergangszonen im Inspektionsplan und geben Sie an, ob sie funktional sind. Nennen Sie nicht eine gesamte Fläche einheitlich, wenn nur eine Region gemessen wurde.
Für radiale Nuten berücksichtigen Sie Werkzeugein- und -austritt, Gratrichtung, Zugang zum Nutgrund und die Art und Weise, wie eine Sonde oder ein Taster die Textur überquert. Eine Fräsreferenz kann helfen, Flächen- und Nutstrategien zu vergleichen, während eine CNC-Prozessreferenz Variablen organisieren kann. Weder beweist ein spezifisches Ergebnis für das abgebildete Teil.
Werkzeugverschleiß und Wechselpunkte kontrollieren
Werkzeugverschleiß kann Rauheit, Grate, Dimensionsdrift und Wärme erhöhen. Definieren Sie eine Werkzeugkennung, Lebensdauergrenze oder Inspektionsauslöser, Offset-Richtlinie und Reaktion auf eine Texturänderung. Wenn ein Werkzeug während einer kleinen Charge ausgetauscht wird, markieren Sie die betroffenen Teile und wiederholen Sie empfindliche Messungen. Ein stabiles erstes Teil unter einem Werkzeugzustand gibt keine Teile frei, die nach einer undokumentierten Änderung hergestellt wurden.
Bewahren Sie Werkzeug-, Programm-, Kühlmittel- und Einrichtungsaufzeichnungen mit der Charge auf. Ein niedriges Rauheitsergebnis mit einem neuen Werkzeug repräsentiert möglicherweise nicht den später verwendeten verschlissenen Zustand. Wenn der Käufer eine Standardoberfläche ohne numerische Anforderung wünscht, sollte der Lieferant dennoch die visuelle oder Prozessgrenze und deren Prüfung angeben.
Grate und Kantenbrüche kontrollieren
Entgraten ist Teil der Oberflächenabnahme, wenn ein Grat schneiden, stören, Kontamination einschließen oder eine Zentrierfläche verändern kann. Definieren Sie Kantenbruch, Radius, Gratrichtung, zugängliche Kanten und Methode. Manuelle Arbeit kann Material ungleichmäßig von einer Nut oder Öffnung entfernen. Eine Kante, die glatt aussieht, kann für ein Passmerkmal immer noch zu groß sein; ein gemessener Kantenbruch kann akzeptabel sein, auch wenn Textur sichtbar bleibt.
Prüfen Sie Kanten vor und nach Reinigung, Beschichtung und Montage, wenn diese Schritte die Entscheidung beeinflussen. Dokumentieren Sie visuelle Referenzen und dimensionale oder funktionale Prüfungen. Eine Entgratungsreferenz kann Prozessoptionen einrahmen, aber die tatsächliche Abnahme bleibt an die kontrollierte Anforderung gebunden.
Nuten und Vertiefungen schützen
Nuten und Vertiefungen können Späne zurückhalten, dem Taster widerstehen oder ungleichmäßiges Entgraten erhalten. Geben Sie Breite, Tiefe, Eckenradius, Bodenbeschaffenheit, Reinigung und Inspektionszugang an, wo funktional. Wenn eine Nut eine Dichtung oder einen Sicherungsring trägt, schließen Sie den Montagezustand ein. Eine visuelle Ansicht von oben kann den Boden- oder Seitenwandzustand nicht beweisen. Verwenden Sie einen Schnitt, eine Lehre oder eine alternative Methode mit definierter Grenze.
Material- und Wärmezustand berücksichtigen
Materialbezeichnung, Härte, Vergütungszustand, Ausgangsmaterialzustand, Wärmebehandlung, Eigenspannung und Temperatur beeinflussen Werkzeugverschleiß, Textur, Grate und Dimensionsstabilität. Geben Sie den geforderten Zustand und das Zertifikat an. Leiten Sie Legierung oder Härte nicht aus dem Bild ab. Wenn ein Ersatz vorgeschlagen wird, identifizieren Sie, welche Oberflächen- und Geometrieschlüsse übertragen werden und welche einen neuen Versuch erfordern.
Definieren Sie Messtemperatur, Stabilisierung, Reinigung und Lieferzustand. Ein warmes Teil oder ein Ölfilm kann eine andere Rauheit oder Passung melden als ein stabilisiertes, gereinigtes Teil. Wenn Beschichtung oder Plattierung der Bearbeitung folgt, dokumentieren Sie Spezifikation, Verarbeiter, Charge, Maskierung, Vorher-Nachher-Maße und wiederholte Oberflächenprüfungen. Eine Materialreferenz kann die RFQ unterstützen, aber dieses Teil nicht zertifizieren.
Beschichtung von bearbeiteter Oberfläche trennen
Eine Beschichtung kann Werkzeugspuren verdecken, Textur ändern, eine Nut füllen oder eine Passung verändern. Geben Sie an, ob die Standardoberfläche vor oder nach der Beschichtung gilt und welche Oberflächen maskiert sind. Dokumentieren Sie Beschichtungscharge, Dickenmethode, Haftungs- oder Erscheinungsanforderung, falls relevant, und Inspektion des Lieferzustands. Nennen Sie eine beschichtete Oberfläche nicht „wie bearbeitet“, ohne eine klare Grenze.
Textur mit Kontext prüfen
Bauen Sie den Inspektionsplan um die gefährdete Funktion herum auf. Messen Sie Rauheit, wo sie Dichtung oder Gleiten steuert, Ebenheit, wo eine Fläche zentriert, Rundlauf, wo eine kreisförmige Oberfläche rotiert, und Grat oder Kante, wo Montage beschädigt werden kann. Verwenden Sie ein geeignetes Instrument und geben Sie Unterstützung, Richtung, Schnitt, Temperatur, Reinigung und Einheit an. Eine Rauheitsmessung kann nicht jede Oberfläche des Teils beweisen.
Für das runde Flächenteil messen Sie zentrale Öffnung, Flächenrundlauf, Nutzustand, äußere Kante und ausgewählte Texturpositionen separat. Eine CMM-Inspektionsreferenz kann Geometrie einrahmen, während eine Rauheitsspur oder ein Vergleichsmuster Oberflächennachweise unterstützt. Halten Sie die Methoden getrennt und geben Sie unzugängliche Bereiche an.
Verwenden Sie eine Referenzprobe nur, wenn Material, Prozesszustand, Beleuchtung und Betrachtungsbedingungen kontrolliert sind. Ein visueller Komparator kann das Erscheinungsbild unterstützen, aber keine numerische Rauheit oder verborgenen Nutzustand beweisen. Dokumentieren Sie, wer die Oberfläche unter welchem Licht verglichen hat und welche Merkmale überprüft wurden. Wenn verschiedene Bediener uneins sind, definieren Sie eine gemessene Methode oder eine genehmigte Referenz, anstatt Meinungen zu mitteln.
Überprüfen Sie Instrumentenfußabdruck und Zugang. Ein Taster kann den Boden einer schmalen Nut nicht erreichen, und eine Sonde kann einen Radius überbrücken. Eine optische Methode kann empfindlich auf Reflektivität oder Öl reagieren. Dokumentieren Sie den zugänglichen Bereich und ausgeschlossene Bereiche. Wenn eine alternative Methode verwendet wird, erklären Sie, wie sie zur Anforderung passt, und behalten Sie die Einschränkung im Freigabedatensatz.
Probenahme aus dem Oberflächenrisiko wählen
Die Prüfung jedes Teils kann bei einer kleinen Charge gerechtfertigt sein, wenn ein Grat oder eine raue Nut die Montage verhindern kann. Probenahme kann für kosmetische Oberflächen mit geringerem Risiko angemessen sein, nachdem ein stabiler Zustand gezeigt wurde. Ein Werkzeugwechsel, eine Materialcharge, eine Einrichtungsumkehr, eine Kühlmitteländerung oder eine externe Prozesscharge erzeugt einen neuen Zustand, der ein eigenes erstes Teil oder eine eigene Probe benötigt. Verknüpfen Sie Werte mit der Einheiten- oder Unterchargenidentität.
Wenn eine Oberfläche versagt, bewahren Sie das ursprüngliche Ergebnis auf und identifizieren Sie die Reaktion: Eindämmung, kontrolliertes Entgraten, Werkzeugwechsel, erweiterte Inspektion, Ersatz, Abweichung oder neuer Versuch. Nacharbeit kann eine Nut oder Kante verändern. Dokumentieren Sie den ursprünglichen und neuen Wert, Genehmiger und betroffenen Bereich. Überschreiben Sie keinen fehlgeschlagenen Messwert.
Oberflächenkosten bewerten, ohne den Umfang zu verbergen
Trennen Sie Programmierung, Werkzeuge, Schlichtdurchgänge, Entgraten, Inspektion, Reinigung, Beschichtung, Verpackung und technische Änderungen. Eine numerische Rauheitsanforderung kann Messzeit oder einen Schlichtvorgang hinzufügen. Ein visueller Standard kann die Messung reduzieren, erfordert jedoch eine Referenzprobe und konsistente Beleuchtung. Ein niedriger Preis kann eine ausgelassene Prüfung oder einen undefinierten Lieferzustand verbergen.
Bitten Sie Lieferanten, Mengenrabatte und die Bedingungen dahinter anzugeben. Eine höhere Menge kann ein spezielles Werkzeug, eine andere Vorrichtung, eine reduzierte Stichprobe oder einen externen Verarbeiter verwenden. Halten Sie diese Annahmen sichtbar. Behandeln Sie einen Mengenrabatt nicht als Beweis dafür, dass eine Standardoberfläche über jede Charge stabil ist.
Vergleichen Sie die Kosten der Prävention mit den Kosten der Erkennung. Ein kontrollierter Schlichtdurchgang kann die Rauheitsvariation reduzieren, während ein breiterer Inspektionsplan sie möglicherweise erst nach der Bearbeitung entdeckt. Eine Referenzprobe kann Instrumentenzeit reduzieren, erfordert jedoch Vereinbarung und Schulung. Zeigen Sie die Linie, die sich ändert, wenn Menge oder Risiko sich ändern. Die Entscheidung ist nicht immer der niedrigste Endbearbeitungspreis; es ist die niedrigste vertretbare Gesamtsumme für den geforderten Oberflächenzustand.
Die Oberflächen-RFQ schreiben
Bereitstellen von Zeichnungs- und Modellrevisionen, funktionalen Oberflächen, Rauheits- oder visuellen Anforderungen, Kanten- und Gratkriterien, Material und Ausgangsmaterial, Betriebsgrenze, Inspektionsmethode, Probe, externer Verarbeitung, Verpackung, Aufzeichnungen und Änderungsbefugnis. Fragen Sie nach den vorgeschlagenen Werkzeug- und Prozessannahmen, dem Format des ersten Teils, der Reaktion auf eine fehlgeschlagene Oberfläche und der Prüfung des Lieferzustands. Eine Produktionsplanungsreferenz kann Meilensteine einrahmen, aber die Oberflächendefinition muss teilespezifisch bleiben.
Geben Sie an, was die Bilder zeigen und was nicht. Die runden Flächenansichten unterstützen Nuten, Öffnung, Rand und sichtbare Textur. Sie beweisen keine Rauheitswerte, Material, Toleranz, Beschichtung oder Leistung. Diese Grenze hält ein Lieferantenangebot an Nachweisen und nicht an Erscheinungsbild fest.
Lieferanten auf Oberflächennachweise prüfen
Vergleichen Sie, ob jeder Lieferant Werkzeugzustand, Endbearbeitungsvorgang, Entgraten, Messrichtung, Instrument, Probe, Materialrückverfolgbarkeit, Übergabe an externe Prozesse und Reaktionsregeln erklären kann. Eine Maschinenliste oder ein Ausdruck wie „Standard-Endbearbeitung enthalten“ ist kein Nachweis. Bevorzugen Sie eine Antwort, die Annahmen, Eigentümer, Grenzen und die mit der Charge gelieferten Aufzeichnungen identifiziert.
Fragen Sie Lieferanten, wie sie die Oberflächenidentität aufrechterhalten, wenn Teile zwischen Bearbeitung, Waschen, Beschichten und Verpacken wechseln. Ein Lieferant kann eine zugängliche Fläche messen und annehmen, dass die Nut ihr folgt, oder Teile nach einem Werkzeugwechsel mischen. Fordern Sie eine Zustandskarte und den Einheitenbereich für jeden Datensatz an. Dieser Nachweis ist nützlicher als eine allgemeine Behauptung über polierte oder glatte Ergebnisse.
Oberfläche durch Übergabe schützen
Definieren Sie Reinigung, Trennmittel, Korrosionsschutz, Etiketten und Wareneingangsprüfung. Eine texturierte Fläche kann Späne sammeln, und eine ungeschützte Kante kann beim Transport zerkratzt werden. Verknüpfen Sie Verpackungs- und Wareneingangsaufzeichnungen mit der Einheitenidentität und dem akzeptierten Oberflächenzustand. Eine Verpackungsreferenz kann bei der Organisation von Fragen helfen, ersetzt jedoch nicht die Wareneingangskriterien.
Standardoberfläche mit Grenzen freigeben
Freigeben, wenn funktionale Oberflächen, visuelle oder numerische Oberflächenanforderungen, Grat- und Kantenzustand, Material, Prozess, Inspektion, externe Verarbeitung, Verpackung und Genehmigungen übereinstimmen. Zurückhalten, wenn „Standard“ undefiniert ist, ein Rauheitswert Richtung oder Zustand entbehrt, eine Nut unzugänglich ist, ein Werkzeugwechsel nicht verfolgt wird oder die gelieferte Oberfläche vom akzeptierten Zustand abweicht. Geben Sie den fehlenden Nachweis und Eigentümer an.
Standard-Maschinenoberfläche ist nützlich, wenn sie dem Lieferanten und Käufer genau mitteilt, was akzeptiert wird und wie es geprüft wird. Die beiden Bilder unterstützen nur sichtbare Geometrie und Textur. Lassen Sie Zeichnung, Materialprotokoll, Werkzeug- und Einrichtungszustand, Oberflächenmessungen und Wareneingangsprüfung bestimmen, ob akzeptiert, überarbeitet oder eine Endbearbeitungsoperation hinzugefügt wird.
Halten Sie die endgültige Aussage an die geprüfte Fläche, den Zustand, die Probe und die Methode gebunden, damit eine spätere Bestellung verglichen werden kann, ohne die ursprüngliche Behauptung zu erweitern.
FAQ
Wie sollte Standard-Maschinenoberfläche für funktionale Oberflächen definiert werden?
Welcher Rauheitsnachweis ist für eine bearbeitete runde Fläche nützlich?
Wie sollten Entgraten und Kantenbruch in einer Oberflächen-RFQ spezifiziert werden?
Wie können Käufer Angebote für Maschinenoberfläche und Inspektionsumfang vergleichen?
Welche Aufzeichnungen unterstützen Wiederholungsaufträge mit derselben Maschinenoberfläche?