
Von 42CrMo-Stahl zu einer nitrierten Kurbelwelle: Eine Neway-Liefergeschichte
Von 42CrMo-Stahl zu einer nitrierten Kurbelwelle: Eine Neway-Liefergeschichte
Neway hat diese kundenspezifische nitrierte Kurbelwelle aus 42CrMo-Stahl erfolgreich für eine Stromerzeugungsanwendung geliefert. Das fertige Teil rückte eine praktische Materialfrage in den Fokus: Wie sollte der Ausgangszustand des Stahls sowohl die Bearbeitung als auch die geforderte Zapfenoberfläche unterstützen? Unsere technische Überprüfung verband die Kernanforderungen mit der stufenweisen Bearbeitung, dem Nitrieren und den Grenzen für jede nachfolgende Endbearbeitung. Dieser Zusammenhang ist zentral für die Herstellung von 42CrMo-Kurbelwellen, bei denen ein ungleichmäßiger Querschnitt und versetzte Zapfen die Reaktion des Materials weit über die anfängliche Werkstoffauswahl hinaus relevant machen.
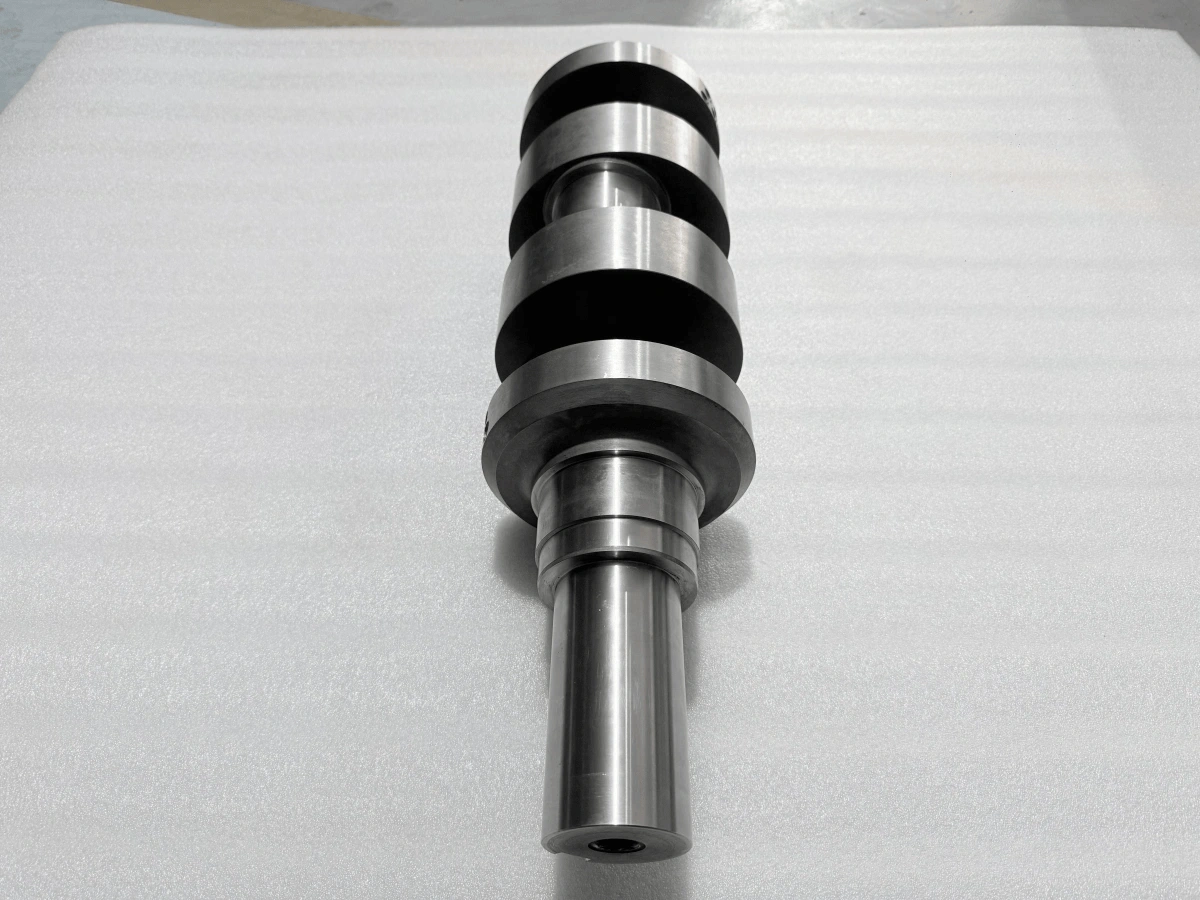
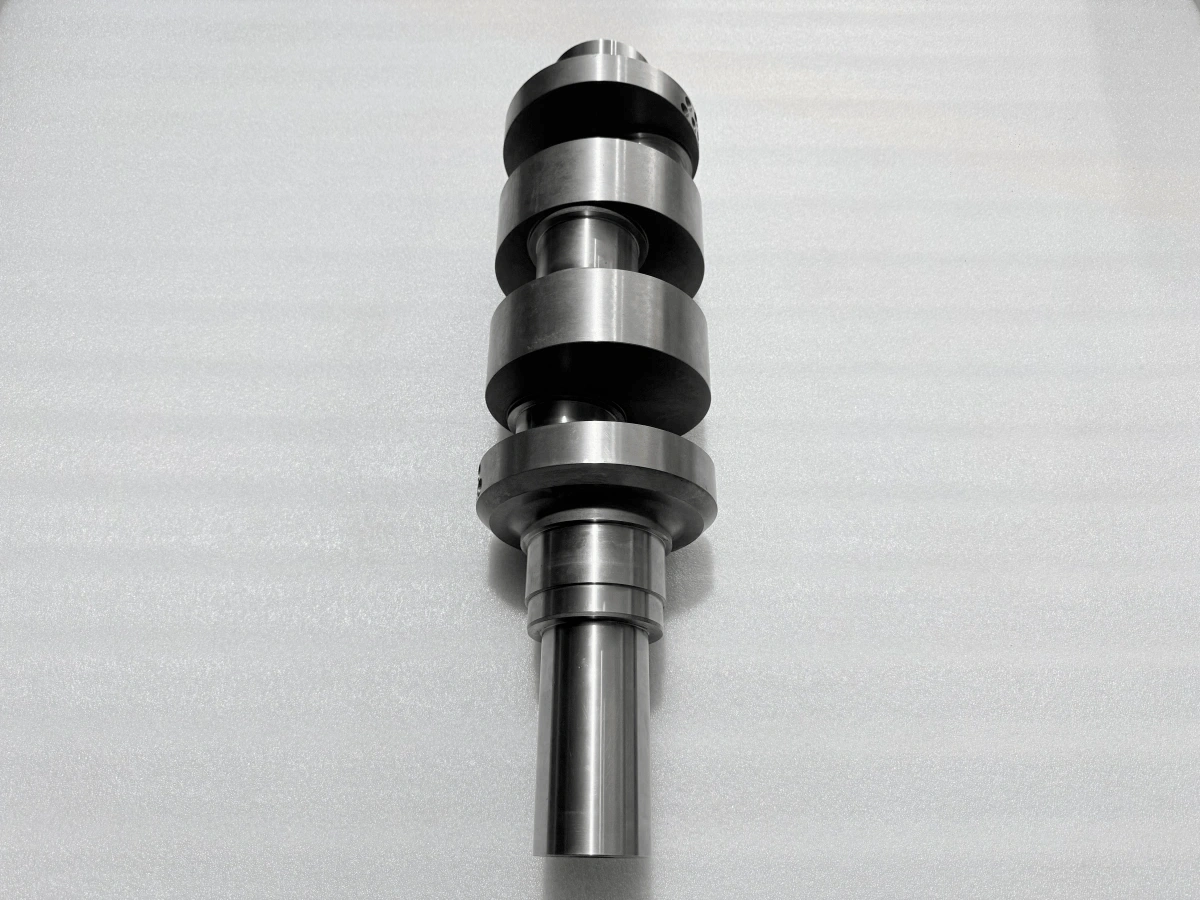
Diese materialorientierte Betrachtung ist für Käufer nützlich, weil eine Kurbelwelle mehrere Aufgaben gleichzeitig erfüllt. Ihr Körper trägt zyklische mechanische Belastungen, ihre Wangen und Zapfen bilden einen ungleichmäßigen Querschnitt, und ausgewählte Oberflächen müssen Kontakt und Verschleiß widerstehen. Eine praktikable Spezifikation muss daher den Zustand des Stahls mit dem Bearbeitungsverhalten und dem nach dem Nitrieren erforderlichen Zustand verbinden. Die Werkstoffauswahl erfordert daher einen definierten Ausgangszustand und einen für das Teil geeigneten Fertigungsweg.
42CrMo auf die Kurbelwellenbelastung abstimmen
42CrMo ist ein Chrom-Molybdän-legierter Baustahl. Für eine Kurbelwelle liegt sein Wert in dem Gleichgewicht, das zwischen Festigkeit, Zähigkeit, Härtbarkeit und Zerspanbarkeit entwickelt werden kann, wenn Material und Wärmebehandlungszustand richtig spezifiziert sind. Das Wort „Gleichgewicht“ ist wichtig. Maximale Härte ist kein vollständiges Ziel für einen Kern, der auch lokale Spannungskonzentration tolerieren und eine nutzbare Zähigkeit behalten muss. Härtbarkeit sollte nicht mit Härte verwechselt werden: Sie betrifft die Fähigkeit, die beabsichtigte Struktur durch einen Querschnitt unter einem definierten Wärmebehandlungsweg zu entwickeln, während das erreichte Eigenschaftsgleichgewicht weiterhin von diesem Weg und dem behandelten Querschnitt abhängt. Ebenso ist ein zerspanbarer Ausgangszustand nur dann nützlich, wenn er mit den erforderlichen Kerneigenschaften und der nachfolgenden Oberflächenbehandlung kompatibel bleibt.
Die Reaktion des Stahls hängt auch von der Produktform, der Querschnittsgröße, der Chemie, der Vorbehandlung und der Wärmebehandlung ab. Eine an einer Probe oder unter einer Bedingung gemessene Eigenschaft kann nicht ohne Weiteres als Beschreibung jedes Bereichs einer versetzten Kurbelwelle angenommen werden. Zapfenabschnitte, Wangen, Übergänge und Wellenenden bieten der Bearbeitung und der thermischen Prozessführung nicht die gleiche Masse oder Geometrie. Die Materialprüfung sollte den tatsächlichen Rohling und die Zeichnung berücksichtigen, anstatt die Katalogbeschreibung der Sorte als fertige technische Antwort zu behandeln.
42CrMo wird oft mit AISI 414 oder 42CrMo4 verglichen, da alle Chrom-Molybdän-Stähle sind. Sie sind nicht automatisch austauschbar; die maßgebliche Norm, Produktform, Lieferzustand, mechanische Anforderungen und Kundenfreigabe bleiben maßgebend.
Dem Kern und der Oberfläche unterschiedliche Aufgaben geben
Festigkeit, Zähigkeit und Verschleißfestigkeit beschreiben unterschiedliche Anforderungen. Kernfestigkeit hilft der Kurbelwelle, den über ihre Hauptzapfen, versetzten Zapfen und Wangen aufgebrachten Spannungen zu widerstehen. Zähigkeit hilft dem Material, lokale Energie und Spannungskonzentration aufzunehmen, ohne sich wie ein übermäßig spröder Körper zu verhalten. Verschleißfestigkeit konzentriert sich auf Arbeitsflächen, an denen Kontakt und Relativbewegung auftreten. Die Anforderung, dass ein einzelner Härtewert alle drei Anforderungen repräsentiert, würde die tatsächlichen Designkompromisse verbergen.
Der Ausgangszustand des Kerns sollte daher für das Bauteil gewählt werden und nicht einfach auf die höchste erreichbare Härte getrieben werden. Ein übermäßig harter Zustand kann das Bearbeitungsfenster verengen oder die an Übergängen verfügbare Zähigkeit verringern. Ein weicherer Zustand kann das Schneidverhalten verbessern, erfordert jedoch vor dem endgültigen Oberflächenprozess möglicherweise noch eine weitere Konditionierung. Das Nitrieren modifiziert den Oberflächenbereich; die Einstellung des Kernzustands bleibt ein separater Schritt, da das darunterliegende Material die strukturelle Basis bildet. Der richtige Weg hängt von der Zeichnung, der Materialnorm, der Querschnittsreaktion und der erforderlichen Verifizierung ab. Bei dieser Art von Teil müssen Materialzustand, vorherige Wärmebehandlung und Nitrieranweisungen gemeinsam überprüft werden.
Die nitrierte Oberfläche entsteht im Stahl durch Diffusion, im Gegensatz zu einer separaten galvanischen Beschichtung. Stickstoff diffundiert in den Oberflächenbereich und kann eine dünne Verbindungsschicht mit einer tieferen Diffusionszone darunter erzeugen. Die Diffusionszone entwickelt ein sich veränderndes Profil in den Kern hinein, anstatt einer scharfen Beschichtungsgrenze. Der Zustand der Verbindungsschicht, die Oberflächenhärte und die effektive Nitrierhärtetiefe beschreiben daher verwandte, aber unterschiedliche Merkmale. Eine Tiefenbewertung folgt dem spezifizierten Härteprofil, während die Oberflächenhärte den äußeren Bereich an der Prüfstelle charakterisiert. Sie sollten getrennt spezifiziert und gemessen werden, da eine reine Oberflächenmessung nicht erklärt, wie weit sich der modifizierte Bereich in das Material erstreckt.
Den Ausgangszustand die Bearbeitung leiten lassen
Der Rohling tritt mit einer Vorgeschichte in die Bearbeitung ein. Seine Produktform, sein thermischer Zustand, seine Querschnittsvariation und sein Eigenspannungszustand beeinflussen Schnittlast, Werkzeugverhalten, Oberflächenintegrität und Dimensionsbewegung, während Material abgetragen wird. Die asymmetrische Form macht dies besonders für eine Kurbelwelle relevant: Jeder neu freigelegte Zapfen oder jede Wange verändert die lokale Steifigkeit und die Art und Weise, wie das Teil auf die Abstützung reagiert. Schnittparameter beeinflussen auch die Rauheit und den Eigenspannungszustand, der an der Oberfläche zurückbleibt. Die nächste Operation erbt daher eine Oberflächenhistorie sowie eine Maßzugabe. Ein Bearbeitungsplan sollte diese sich verändernde Struktur und Oberflächenhistorie berücksichtigen, anstatt anzunehmen, dass sich der Rohling wie eine gleichmäßige Welle verhält.
Stufenweiser Materialabtrag, kontrollierte Abstützung und zwischenzeitliche Nachprüfung sind praktische Wege, um Risiken zu managen. Sie beseitigen Bewegung nicht, geben dem Engineering-Team jedoch Möglichkeiten, sie zu beobachten, bevor die Schlichtzugabe aufgebraucht ist. Auch das Spannen ist wichtig. Ein flexibler Abschnitt kann während einer Aufspannung in eine günstige Position gezwungen werden und nach dem Lösen zurückfedern, sodass die Abstützung das Teil stabilisieren sollte, ohne die Vorrichtungskraft in scheinbare Genauigkeit umzuwandeln.
Es gibt keine universelle Schnittgeschwindigkeit, keinen Vorschub, keine Schnitttiefe und keine Zugabe, die für jede 42CrMo-Kurbelwelle gilt. Das nutzbare Fenster hängt vom tatsächlichen Materialzustand, der Maschinensteifigkeit, dem Werkzeugsystem, dem Muster des unterbrochenen Schnitts und der Oberflächenanforderung ab. In der CNC-Bearbeitung nutzen wir diese Eingaben, um die Beziehung zwischen Schruppen, Bezugserhaltung, Schlichten und dem für spätere Operationen reservierten Aufmaß zu planen. Der Materialweg und der Bearbeitungsweg müssen sich gegenseitig unterstützen.
Nitrieren mit endgültiger Zapfenendbearbeitung planen
Die Nitrierreaktion beginnt mit dem Zustand des Kerns und der vorbereiteten Oberfläche. Das vorherige Gefüge beeinflusst die Stickstoffdiffusion und die in der behandelten Zone entwickelte Struktur. Oberflächenreinheit, Bearbeitungszustand, Maskierungsgrenzen und Abstützorientierung müssen ebenfalls definiert werden, bevor das Teil in die Behandlung eintritt. Die Vorbereitung schützt die beabsichtigte Grenze zwischen Arbeitsflächen und Merkmalen, die einen anderen Zustand erfordern. Eine Maskierungskarte sollte derselben Zeichnungsrevision folgen, die für die Bearbeitung verwendet wird, insbesondere im Bereich von Schultern, Übergängen, Ölmerkmalen und Zentren. Da das Nitrieren den Stahl durch Diffusion modifiziert, kann das Ergebnis nicht so gehandhabt werden, als könnte eine unabhängige Beschichtung nach uneingeschränktem Materialabtrag einfach wieder aufgebracht werden.
Jedes endgültige Zapfenschleifen muss vor dem Nitrieren geplant werden. Das Schleifen verbraucht Material aus dem Bereich, in dem Härte und Tiefe gesteuert werden. Der Zapfenzustand vor der Behandlung, das Nitrierziel, der zulässige Abtrag, die endgültige Oberflächenanforderung und die Verifizierungsmethode bilden daher eine technische Kette. Oberflächengüte und erhaltene Nitrierhärtetiefe sind keine austauschbaren Anforderungen: Ein glatter Zapfen reicht nicht aus, wenn der spezifizierte behandelte Bereich entfernt wurde, und eine gemessene Tiefe ersetzt nicht die Kontrolle der endgültigen Zapfengeometrie.
Unsere Prozessüberprüfung für dieses Projekt befasste sich mit der Wechselwirkung zwischen der nitrierten Schicht und jeder späteren Zapfenendbearbeitung. Die vereinbarte Richtung behielt das Nitrieren bei und definierte die Bedingungen, unter denen ein nachfolgendes Schleifen in Betracht gezogen werden konnte. Diese Bedingungen verknüpften die vorgeschlagene Endbearbeitungszugabe mit der behandelten Schicht und den endgültigen Zapfenanforderungen.
Die Materialstrategie in einem gelieferten Projekt anwenden
Das Projekt-MTC identifizierte 42CrMo und führte die für die Materialprüfung verwendeten Rückverfolgbarkeitsfelder mit. Von diesem Ausgangspunkt verknüpfte der vorgeschlagene Fertigungsweg die Materialfreigabe mit bezugsbasierter Bearbeitung, Nitrieren, bedingter Zapfenendbearbeitung und separaten Prüfaktivitäten. Maß-, Oberflächenbehandlungs-, Oberflächenuntersuchungs- und Auswuchtaufzeichnungen deckten unterschiedliche Teile der Projektanforderung ab. Diese Trennung hielt die Materialfrage mit dem Fertigungsplan verbunden, ohne zu verlangen, dass ein Dokument oder eine Messung die gesamte Kurbelwelle repräsentiert.
Das gelieferte Bauteil brachte diese Entscheidungen in einem realen Stromerzeugungs-Lieferprojekt zusammen. Die übertragbare Lehre ist, die Sorte als Teil eines vollständigen Material- und Prozesswegs zu spezifizieren. Der Ausgangszustand, die Kernanforderungen, das Bearbeitungsverhalten, die Oberflächenbehandlung, die zulässige Endbearbeitung und der Verifizierungsplan müssen alle zur tatsächlichen Anwendung passen. Das ist die technische Grundlage hinter diesem Beispiel der 42CrMo-Kurbelwellenherstellung.
Ein 42CrMo-Kurbelwellenprojekt mit Neway überprüfen
Für ein neues CNC-Bearbeitungsprojekt senden Sie Neway die aktuelle Zeichnung, die maßgebliche Materialnorm, die Rohform, den erforderlichen Kernzustand, die Nitrierspezifikation, die behandelten und maskierten Bereiche, die endgültigen Zapfenanforderungen, die zulässige Endbearbeitung nach der Behandlung und die erwarteten Prüfdokumente. Wir können überprüfen, wie diese Eingaben zusammenwirken, Entscheidungen identifizieren, die eine Kundenfreigabe erfordern, und einen Fertigungsweg um die tatsächliche Geometrie herum vorschlagen. Wenn 42CrMo anstelle einer anderen Sorte in Betracht gezogen wird, geben Sie die maßgeblichen chemischen, mechanischen, Zustands- und Zertifizierungsanforderungen an, damit der Vergleich anhand der Projektspezifikation und nicht anhand der Ähnlichkeit der Namen erfolgt.
FAQ
Warum werden Kurbelwellenzapfen nach dem Nitrieren fertiggeschliffen?
Wie man Kurbelwellenzapfendurchmesser, Rundlauf, Hub und Bezugsausrichtung prüft
Wie werden Oberflächenhärte und Randschichttiefe einer nitrierten Kurbelwelle verifiziert?
Wann muss eine CNC-bearbeitete Kurbelwelle nach ISO 21940 dynamisch ausgewuchtet werden?
Welche ZfP-Methode eignet sich für eine bearbeitete Stahlkurbelwelle: DPT, MPI oder UT?
