
窒化クランクシャフトの製造および検査事例レビュー
窒化クランクシャフトの製造および検査事例レビュー
この発電プロジェクトでは、カスタム窒化合金鋼クランクシャフトのジャーナル、クランクピン、処理表面、検査記録を、一貫した製造ルートで管理する必要がありました。エンジニアリング上の課題は、複雑な形状の切削だけにとどまりませんでした。材料の識別、データムの連続性、段階的な取り代除去、窒化、条件付き追い研削、文書の引き継ぎが、後工程に影響を与えました。製造ルートはこれらのインターフェースに対する設計管理を定義し、プロジェクトの書面によるやり取りは、実際に合意された材料と処理の明確化事項を記録しました。
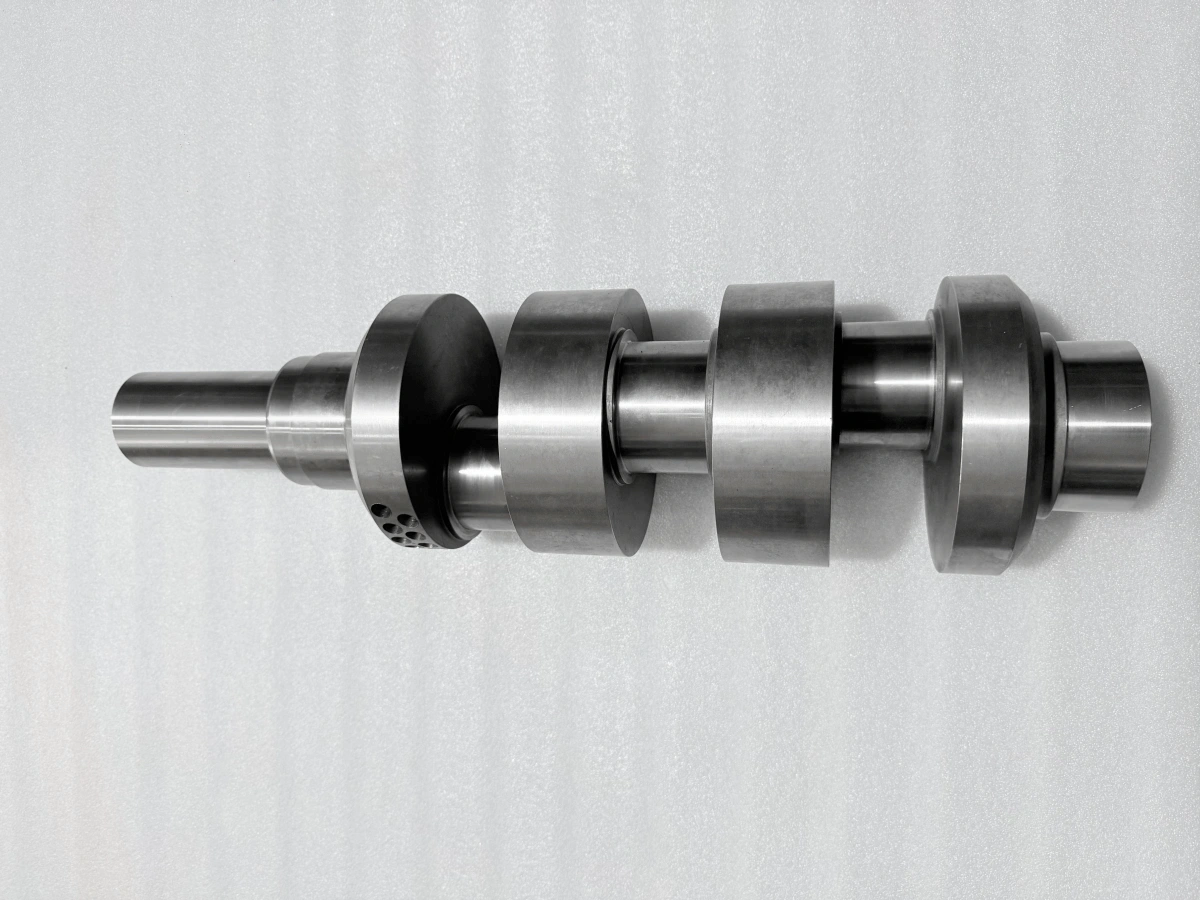
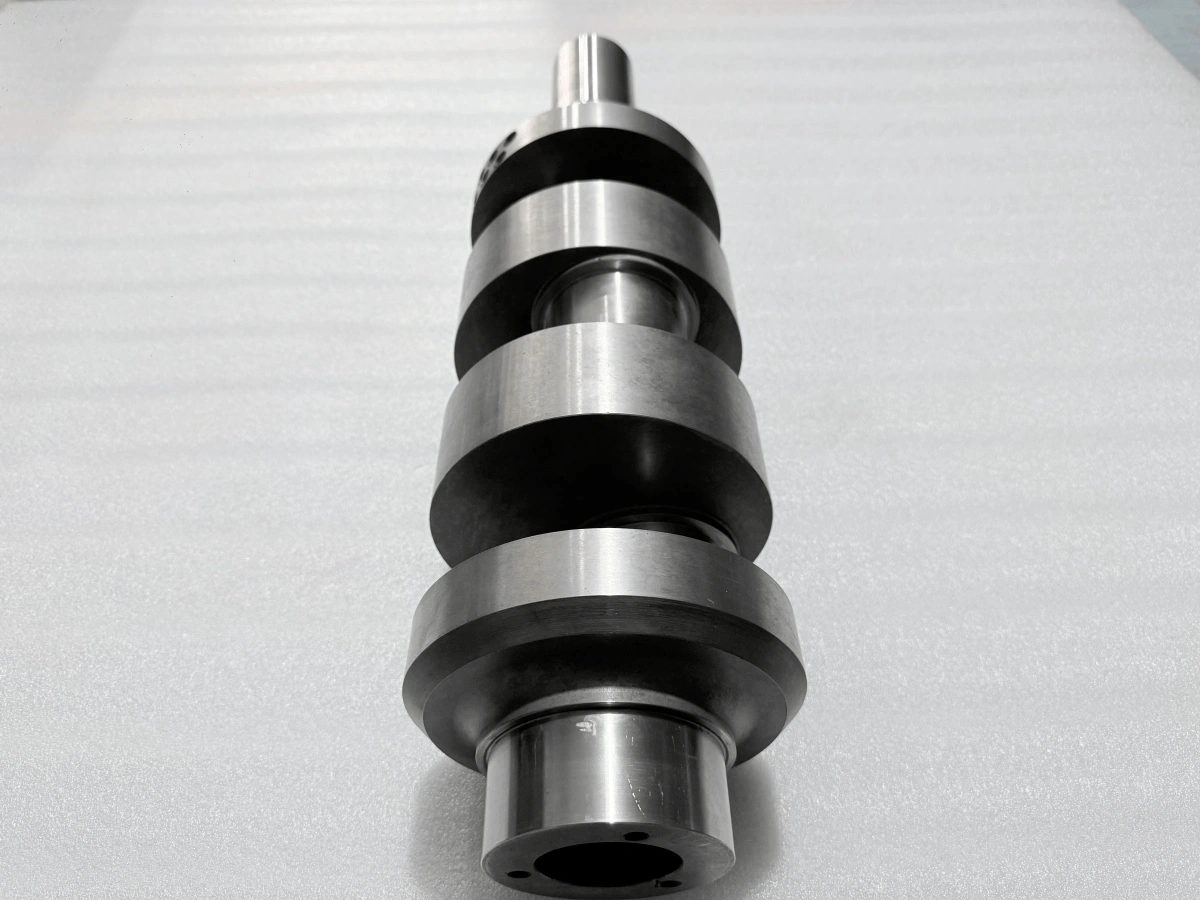
このクランクシャフトCNC加工事例研究では、機械加工、処理、検査をつなぐ引き継ぎに焦点を当てます。計画された引き継ぎは、受け入れる部品の状態、基準体系、残り取り代、必要な記録を定義する必要があります。この注文では、材料レビューと窒化に関する協議が書面による決定を生み出し、製造ルートがそれを後続の指示に引き継ぐことができました。
発電用クランクシャフトプロジェクトの範囲
このクランクシャフトは、主回転軸とオフセットされたクランクピン形状を組み合わせていたため、個々の表面が正確であるだけでは製造上の問題の一部にすぎませんでした。関連する形状の位置と方向は、機械加工から処理、検査を通じて共通の基準に従う必要がありました。したがって、プロジェクトの範囲は、材料管理、粗加工および半仕上げ加工、窒化準備、処理後の仕上げ加工の可能性、寸法測定、表面状態記録、非破壊検査、動バランス文書を結び付けました。
材料レビューとトレーサビリティの設定
購買要件は当初AISI 414を参照していました。供給された材料証明書をレビューした後、顧客はこの注文においてGB/T 3077の42CrMoを書面で承認しました。Newayはその決定をプロジェクト固有のものとして扱いました。それは二つの仕様を一般的な代替ルールに変えるものではなく、材料グレード、製品形態、納入状態、製造ルートを整合させる必要性を排除するものでもありませんでした。
材料証明書には、42CrMoがヒートおよび製造識別子ならびに補足試験データとともに記録されていました。技術的なやり取りでは、割り当てられた在庫を注文およびショップトラベラーに結び付ける必要性も特定されました。これが実用的なトレーサビリティチェーンです。顧客承認の材料決定、ソース証明書、物理的な在庫識別、内部作業記録、および文書を結び付けるレポートインデックスです。
段階ゲート方式の製造ルート
製造ガイドは、材料レビュー、段階的機械加工、窒化、条件付き仕上げ、検査の周囲にHOLDポイントとWITNESSポイントを配置した多段階ルートを策定しました。HOLDポイントは、作業を続ける前に指定されたレビューを必要とします。WITNESSポイントは、合意された検査取り決めの下で観察される活動を特定します。製造ルートは、各ポイントについて通知、立会い、続行のルールを明記すべきであり、特に処理または検査に別の組織が関与する場合には重要です。
各引き継ぎについて、製造ルートは現在の図面改訂、部品状態、データム基準、残り取り代戦略、保護表面、必要な文書、次の決定の責任者を特定すべきです。正しい段階での短いトラベラー記入は、後から書かれた長い要約よりも有用です。それは機械加工、処理、研削、検査チームに同じ基準点を与え、あるグループが以前の仮定に基づいて作業する可能性を減らします。
CNC機械加工を通じたデータム管理
主ジャーナルとオフセットクランクピンは、無関係な円筒形状として管理することはできません。製造ルートの下では、主データム軸は指定されたジャーナル表面から確立され、軸方向および角度基準は後続の段取りを通じてクランクピン位置を引き継ぎます。段取りが変わるとき、オペレーターは前の工程の機械座標をコピーするのではなく、管理されたデータム形状からそれらの基準を再確立すべきです。
取り代除去は、剛性が変化するにつれてシャフトが支持と修正取り代を保持できるよう、粗加工段階と半仕上げ段階に分割すべきです。支持点は安定した位置に配置し、ワークピースを一時的な形状に曲げることなく振動を制御する必要があります。クランプを外した後の測定は、残りの取り代、基準の回復、次段階の段取りを導くでしょう。
窒化と追い研削の調整
窒化と追い研削のインターフェースは、注文中に具体的なエンジニアリング上の問題となりました。Newayは、処理深さ、起こり得る寸法変化、およびその後除去される可能性のある材料の相互作用を提起しました。顧客は、研削前および最終処理深さの条件を明確にした書面による回答をし、管理された除去限界を維持しました。そのやり取りは、未解決の製造上の懸念を、選択された表面処理ルートを変更することなく、注文固有のプロセス定義に変換しました。
結果として得られた管理方法は、処理引き継ぎの両側を結び付けます。窒化前に、記録は処理領域とマスキング領域、部品状態、トレーサビリティ、仕上げ取り代を特定すべきです。処理後、チームは図面基準を再確立し、記録された状態をレビューし、書面によるトリガーの下で追い研削が必要かどうかを決定すべきです。研削が含まれる場合、CNC研削計画は、意図されたジャーナル関係と指定された処理層を保持する必要があります。
工程段階間の測定引き継ぎ
測定は、製造段階に結び付いているときに最も有用です。粗加工後および支持から取り外した後、データム形状、ジャーナル取り代、軸方向基準のチェックは、半仕上げ段取りが意図された関係を回復できるかどうかを示すでしょう。窒化前に、寸法スナップショットと文書化された処理境界は、プロセッサに定義された受け入れ状態を与えるでしょう。これらのチェックポイントは、検査を製造ルートの最後に取っておく作業ではなく、次の工程のための情報に変えます。
処理後、データム関連の測定と表面硬さおよび硬化深さの記録は、条件付き研削経路に入るべきかどうか、および残りの取り代をどのように処理すべきかを知らせるでしょう。仕上げ段階の引き継ぎでは、形状、表面検査、バランス調整に別々の記録が必要です。各レポートは、次のレビュー担当者がデータがどの段階を表すかを知ることができるよう、プロセス状態を特定すべきです。
検査レポートと文書管理
プロジェクトファイルには、材料試験証明書(MTC)、測定マップ付きの寸法CMM記録、硬さおよび硬化深さレポート、浸透探傷検査記録、動バランスレポートが含まれていました。MTCは材料決定を裏付け、トレーサビリティに必要なソース情報を定義します。CMMファイルは寸法レビュー用の測定形状を記録しました。表面硬さおよび処理深さの記録は、処理と仕上げのレビューに異なる情報を提供します。DPT記録は表面開口指示の検査を文書化し、バランスレポートは試験条件とバランスデータを記録しました。
Newayの品質保証アプローチは、各記録をそれぞれのプロセス段階とエンジニアリング決定に結び付けます。レポートインデックスは、利用可能なファイルを関連する部品またはバッチ参照、図面改訂、方法、製造段階、責任組織、文書改訂に結び付けるべきです。装置または計器の参照は、方法が要求する場所に属します。この構造により、顧客は文書を互換性のある証明書として扱うことなく、材料、形状、処理、表面検査、バランス情報を見つけることができます。
類似のクランクシャフトプロジェクトの計画
同等の発電用クランクシャフトの場合、管理された図面とモデル、材料仕様と状態、表面処理範囲、重要なデータム関係、最終ジャーナル要件、NDT方法、バランス指示、文書リストを提供してください。Newayはこれらの入力を使用して、提案されたCNC機械加工シーケンス、HOLDポイントマトリックス、外部プロセス引き継ぎ、検査レポート計画を作成できます。見積時にこれらの管理を定義することで、エンジニアリング、生産、購買が困難なクランクシャフトプログラムを管理するための一つのトレーサブルなルートを得られます。
