
CNC粉体塗装:マスキング、膜厚、最終部品受入
CNC粉体塗装:マスキング、膜厚、最終部品受入
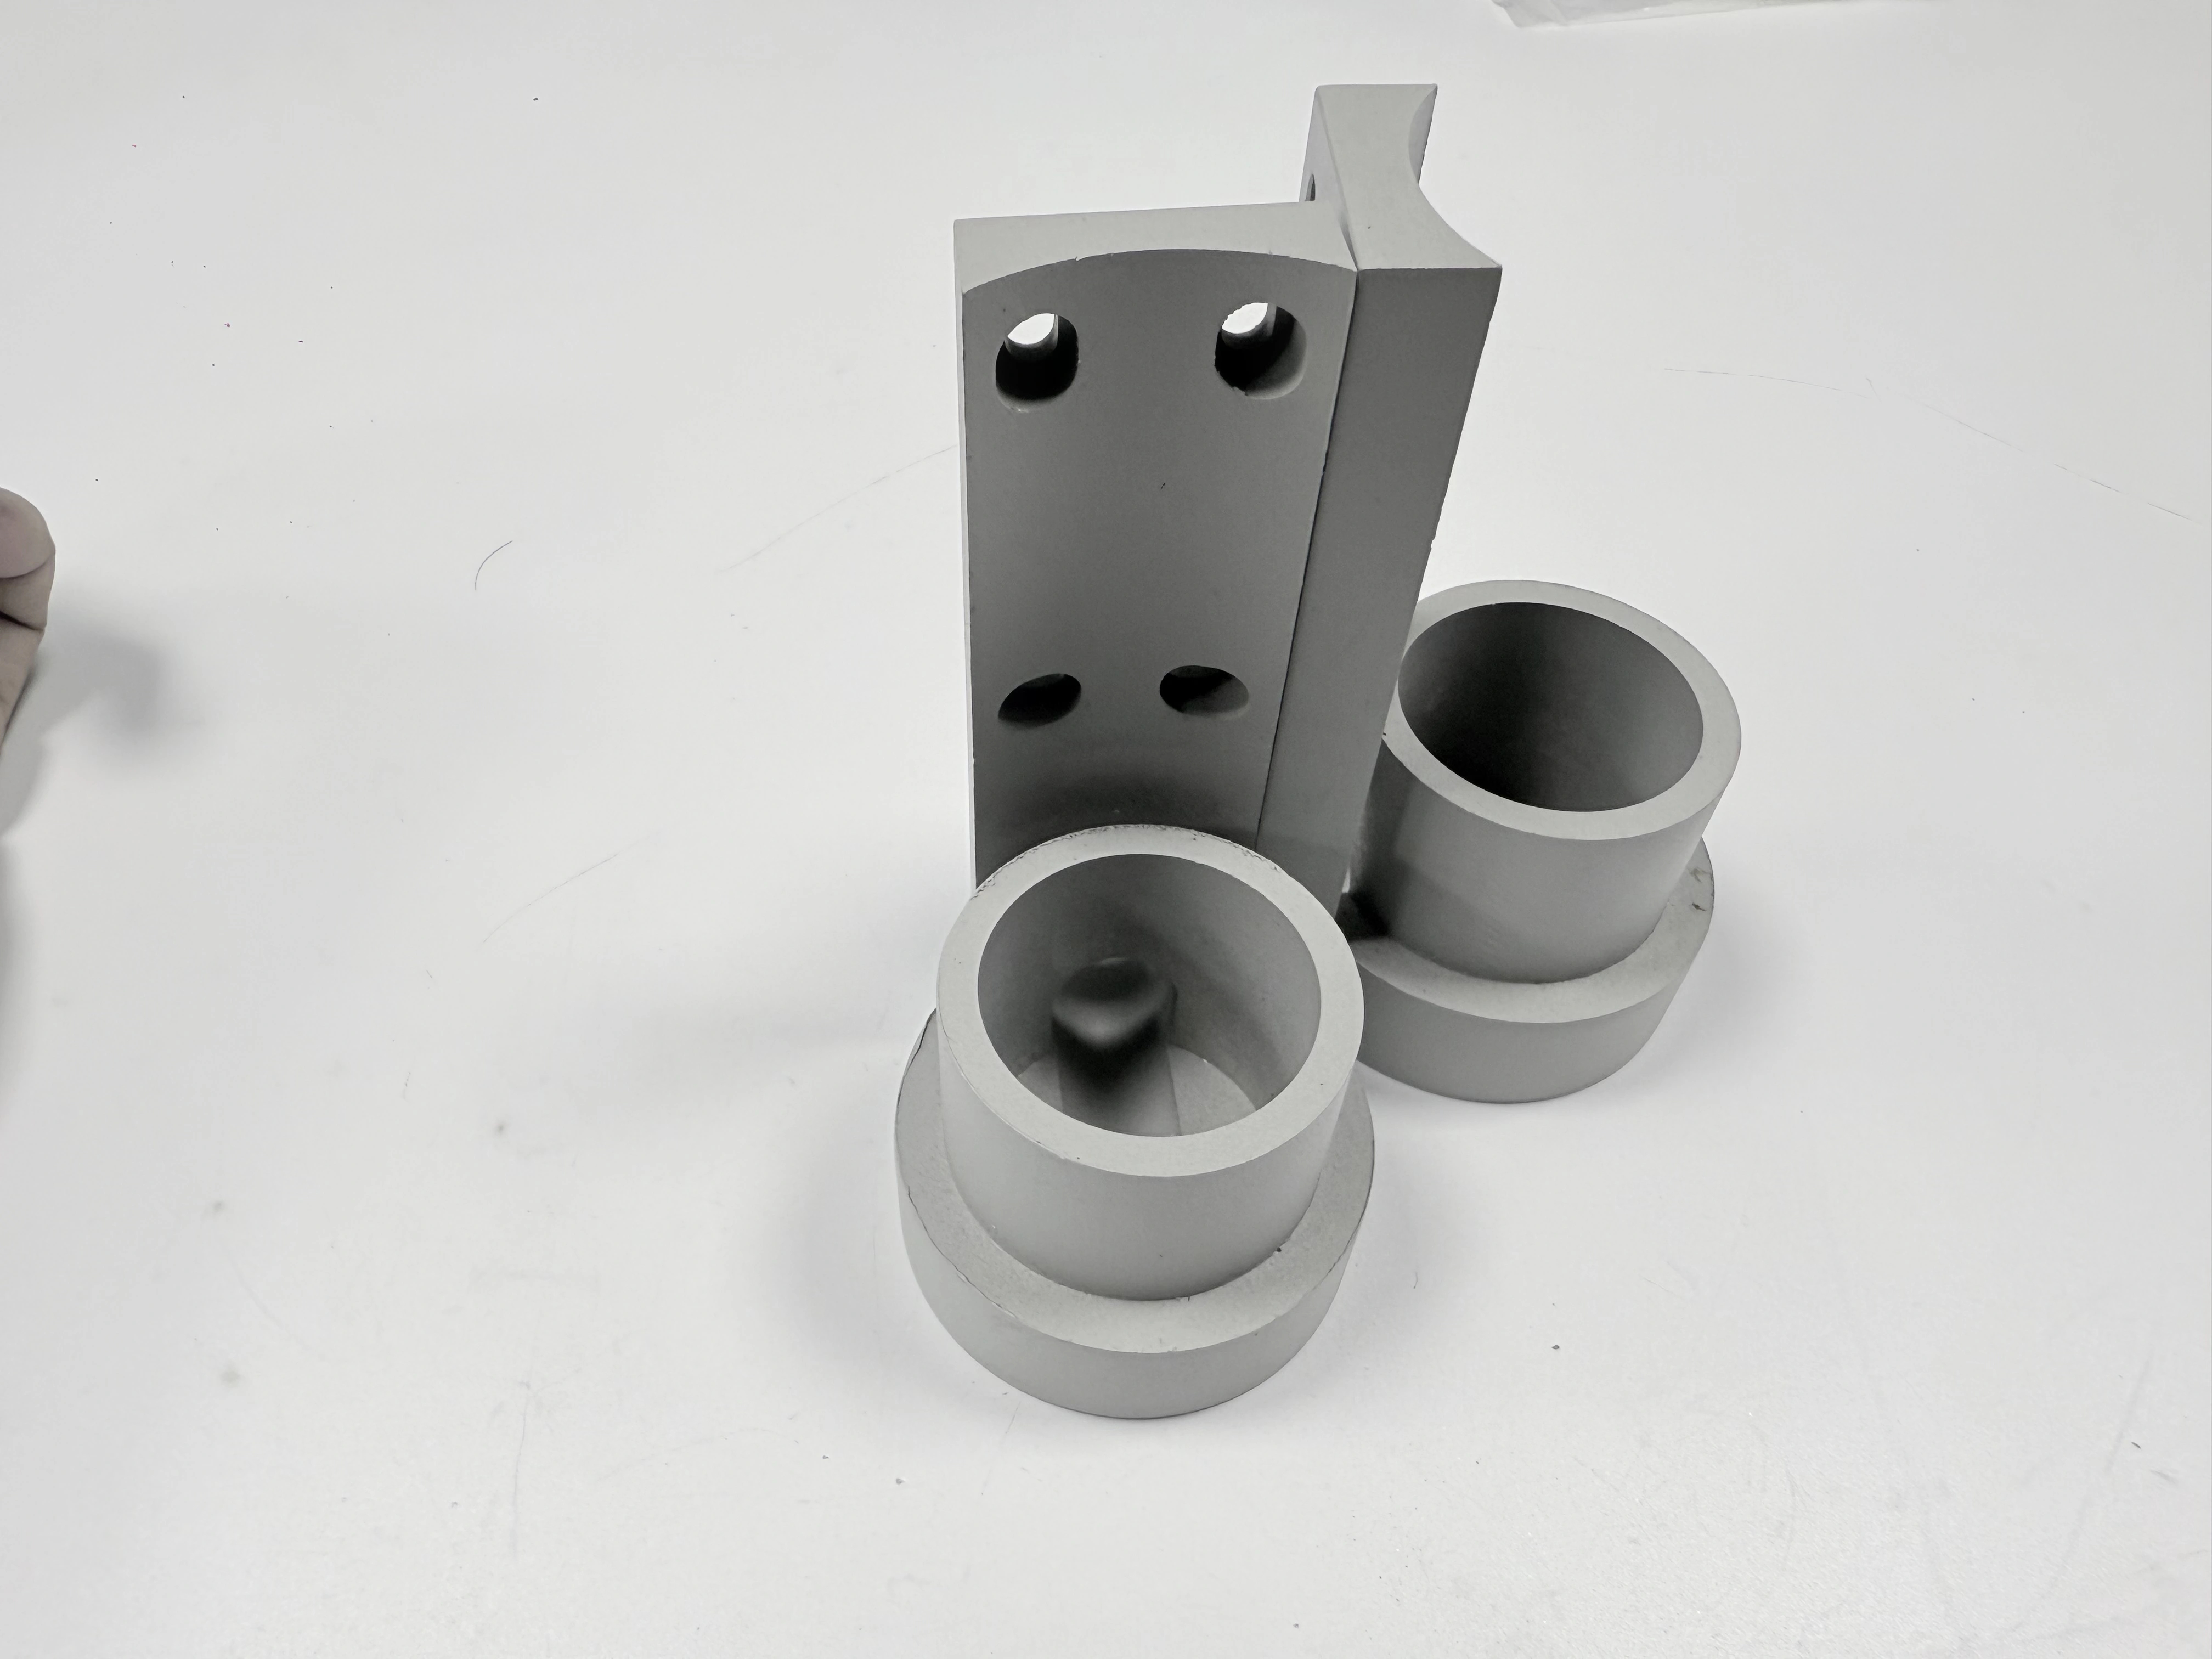
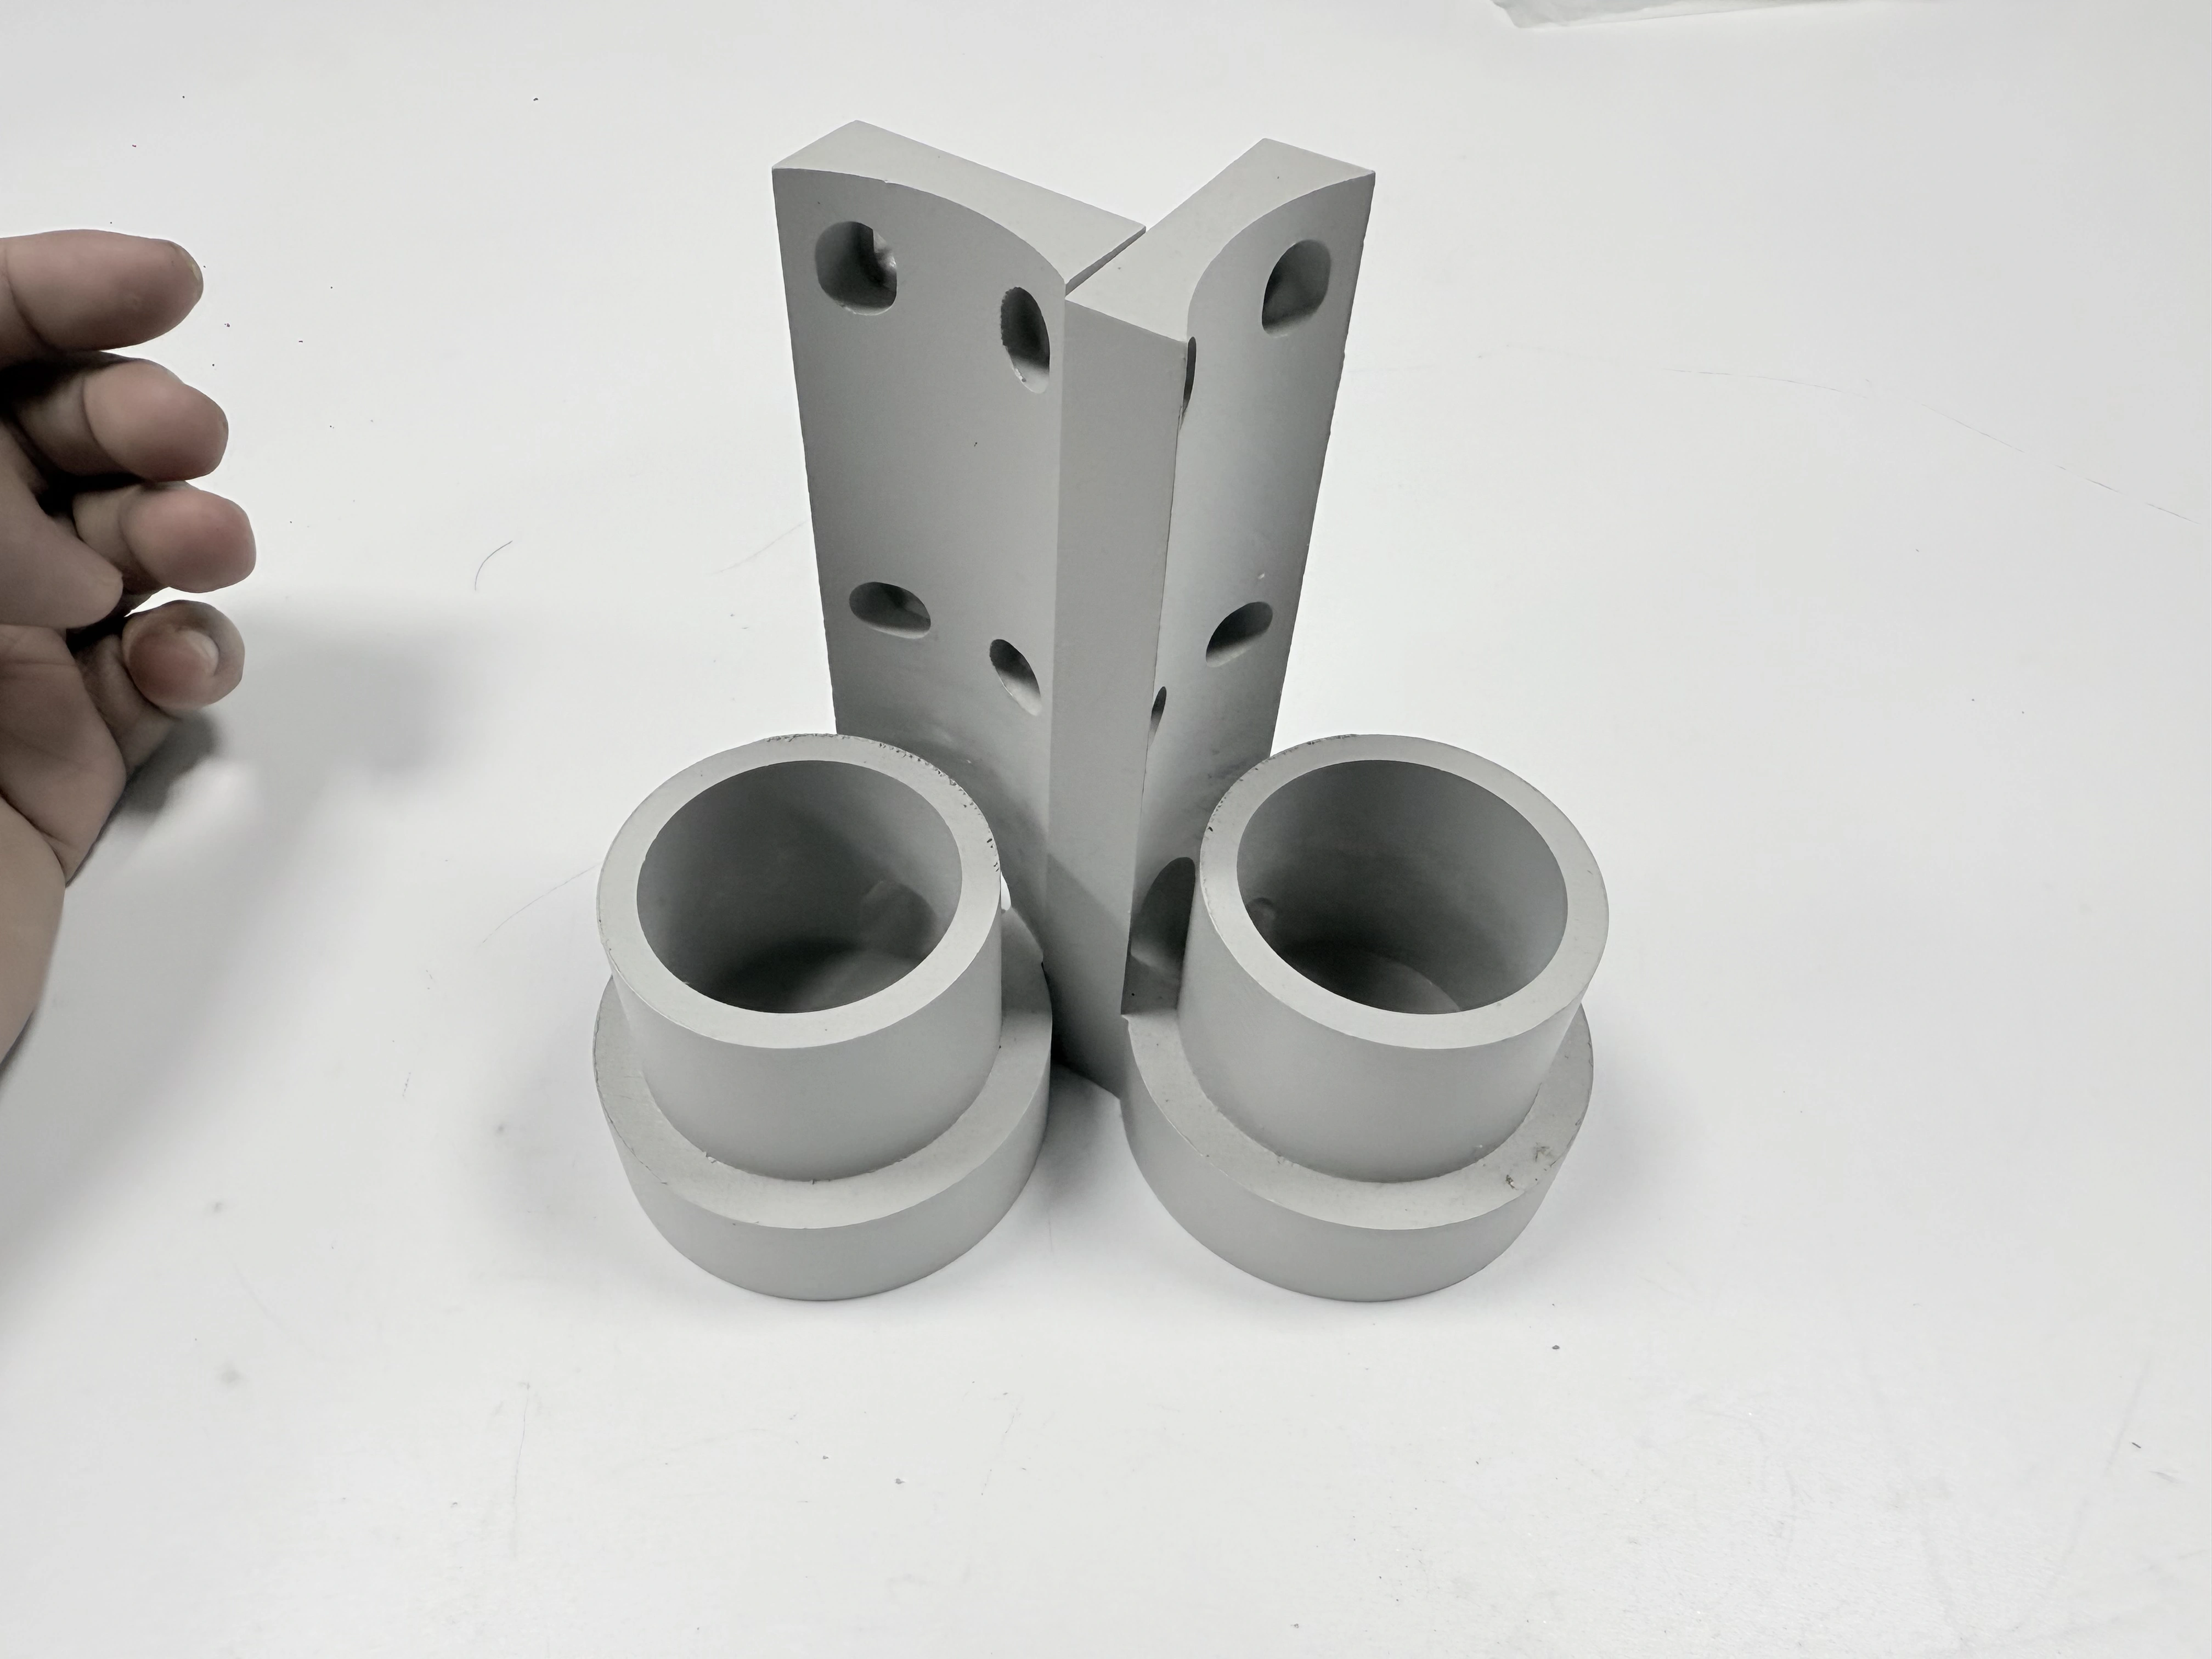
CNC粉体塗装は、準備された機械加工部品に帯電した粉体層と規定された硬化サイクルを施す管理された仕上げ工程であり、単に白や色付きの外観を意味するものではありません。購入者は、どの面、穴、ねじ、基準面、エッジ、ラベルをそのまま使用可能に保つ必要があるかを決定し、準備、マスキング、膜厚の証拠、硬化の証拠、検査状態、梱包を定義する必要があります。写真のブラケットは、明るい色の表面と、2つのビューから認識できる曲がったプロファイルを示しています。これらのビューは、可視形状と外観のみをサポートします。粉体の化学的性質、コーティング厚さ、接着性、耐食性、硬化温度、または材料を証明することはできません。 金属仕上げリファレンス はプロセス議論を整理するのに役立ちますが、図面と受入計画が納入部品を管理します。
見積もり前にコーティング決定を定義する
まず、粉体塗装を検討している理由を述べてください。目的は、指定された色、保護された外観、電気的絶縁、洗浄可能な表面、または管理された視覚的仕上げである可能性があります。各目的により、異なる証拠と制限が生じます。色の要求だけでは、膜厚、接着性、マスキング、エッジカバレッジ、光沢、テクスチャ、または購入者の環境に対する耐性は定義されません。サービス状態を、機械加工済み、バリ取り済み、洗浄済み、コーティング済み、硬化済み、検査済み、梱包済みとして記述し、すべてのサプライヤーが同じ引き渡しを価格設定するようにします。
部品を機能領域と非機能領域にマッピングします。位置決め基準面、ねじ穴、圧入、ボア、シール面、摺動面、接地ポイント、排水経路、外観面をマークします。領域が無被覆のままであるか、減膜を受けるか、または後コーティング許容差でコーティングを受け入れるかを指定します。 CNC機械加工リファレンス は、機械加工された特徴を特定するのに役立つかもしれませんが、コーティング要件を設定するものではありません。
ブラケットビューをスコーププロンプトとして使用する
ペアの画像は、明るい色の可視表面、取り付け機能、およびさまざまな角度からのエッジを持つ1つの曲がったブラケットを示しています。それらは、共通の物理的な製品と変更されたビューを確認します。合金、調質、前処理、粉体タイプ、膜厚、硬化プロファイル、接着性、耐食性、寸法、または塗布を明らかにしません。ビューを使用して、マスキング、ラック接触、エッジカバレッジ、および検査アクセスが必要な場所を尋ねます。工学的結論には管理された文書を使用します。
コーティング用に機械加工面を準備する
準備は、粉体が実際の基材に濡れ、接着し、硬化できるかどうかを決定します。切りくず、油、クーラント、指紋、緩い酸化物、機械加工残留物の除去を定義します。ブラスト、化成処理、化学洗浄、または他の承認された準備が許可されているかどうかを指定し、その経路によって変更される可能性のある表面を特定します。広い外観に適した準備は、細かい基準面、ねじ穴、または薄いエッジには適さない場合があります。
準備の前に、基材とその状態を記録します。材料指定、熱処理またはロット、調質、指定された場合の硬度、および以前の処理は、洗浄応答と寸法変化に影響を与える可能性があります。画像の明るい色から材料を推測しないでください。 材料選択リファレンス は、購入者が開示すべきことを枠組みすることができます。証明書と図面は証拠のままです。
機械加工とコーティングの間の取り扱いを管理します。バリ取りしたばかりの部品は、手袋からの油を集めたり、保管中に腐食生成物を集めたりする可能性があります。カバーされた移送、ラック識別、最大露出、および部品を再洗浄する必要があるポイントを定義します。部品が外部プロセッサから戻る場合は、プロセッサのバッチと受入検査をユニットまたはロットの識別に接続します。
形状を隠さずに表面プロファイルを選択する
準備プロファイルは機械的キーイングを改善できますが、鋭いエッジ、小さな半径、またはフィットを変更することもできます。必要な場所でのみ許可されるプロファイルまたは視覚的条件を指定し、そのチェック方法を記述します。ブラスト後の視覚的ルックは数値プロファイルを証明せず、1つの平坦な領域のプロファイル値は狭いスロットやねじ付きフィーチャーを表しません。アクセスできない領域とそこで使用される代替証拠を記録します。
ねじ、基準面、排水経路を意図的にマスキングする
マスキングは寸法的および機能的な決定であり、単なる美容上の操作ではありません。明確に保つ必要がある穴、ボア、ねじ、基準パッド、接地ポイント、シール面、排水経路を特定します。マスキング境界、許可されたオーバースプレー、エッジフェザー、硬化後に許可されるクリーンアップを指定します。 旋削リファレンス は、旋削されたねじと肩を説明するのに役立ちますが、図面が実際のクリア領域を設定します。
ジオメトリと温度に応じて、プラグ、キャップ、テープ、液体マスク、治具、または別の方法を選択します。浅い穴をシールするプラグは、深い肩に粉体を残す可能性があります。テープはエッジで剥がれる可能性があります。治具は接触面をカバーできますが、ラックマークを作成します。マスクが使い捨てであるかどうか、どのように識別されるか、オペレーターが梱包前に取り外しを確認する方法を指定します。 CNC治具ガイダンス リファレンスは、マスクマップを置き換えることなく、サポートとアクセスの質問を組み立てることができます。
ねじ付きまたは密接なフィット機能の場合、マスキング後と硬化後の検査を定義します。ゲージは干渉を明らかにできますが、コーティング境界が正しく配置されていることを証明するものではありません。ポストコートチェイスまたは手動クリーンアップが許可されている場合は、最大除去量を設定し、ねじ、基準面、またはボアの再チェックを要求します。再作業が証拠を変更する場合は、元のコーティング状態を保持します。
ラック接触とエッジカバレッジを計画する
すべてのラックまたはフックの接触は、意図的な無被覆または乱れた領域を作成します。それが発生する可能性がある場所と、それが隠されているか、機能的であるか、外観的であるか、電気的に重要であるかをマークします。取り付け基準面の接触点は座りを変える可能性があります。外観エッジの接触点は可視のウィットネスを作成できます。場所が受入に影響する場合は、ラックプランまたは管理された接触スケッチを要求し、スプレーと硬化中に部品がどのように向き付けられるかを特定します。
エッジは広い面とは異なる方法で粉体を受け取ります。鋭い外側の角は薄いカバレッジまたは丸い粉体エッジを示すことがあり、内側の角は追加のフィルムを収集できます。エッジブレーク、半径、または粉体ビルドが制御されているかどうかを指定し、定義された照明の下で移行を検査します。写真を使用して、すべてのエッジの周りの均一なカバレッジを主張しないでください。
膜厚をスタックアップとして制御する
膜厚は、クリアランス、ねじのかみ合い、圧入、熱伝達、視覚的テクスチャに影響します。コーティング仕様と測定方法がそれをサポートする場合にのみ、公称範囲または図面固有の許容差を定義します。広い面での単一の読み取りは、ボア内、コーナー、またはマスクエッジ近くの厚さを証明できません。測定ゾーンをマッピングし、除外される表面を指定します。
ゲージタイプ、校正、基板応答、読み取り数、場所、方向、受入ルールを指定します。平均のみを報告するのではなく、限界近くの生の読み取りを保持します。ゲージが凹部または薄い壁に到達できない場合は、境界を記録し、検証済みの代替方法または機能チェックを使用します。 品質検査リファレンス はレポートフィールドを整理できますが、コーティングの仕様を確立することはできません。
コーティングされたフィットをリリースする前に、寸法スタックを検討します。購入者がコーティング状態、インターフェースの両側、および測定温度を定義した場合にのみ、機械加工サイズにコーティング許容差を追加します。コーティング前にマスキングされた穴は明確なままかもしれませんが、露出したボアはクリアランスを失う可能性があります。寸法がコーティング前、コーティング後、承認されたクリーンアップ後、または組立時に受け入れられるかどうかを指定します。
コーティングビルドを機械加工公差から分離する
コーティング厚さの範囲を機械加工公差の約束に変えないでください。機械加工された特徴、準備、フィルムビルド、硬化収縮、および測定不確かさには、それぞれ独自の境界があります。ねじ、ボア、スロット、および相手面の最悪ケーススタックを確認します。選択したマスクとフィルム範囲でスタックを閉じることができない場合は、手作業ではなく承認されたリビジョンを通じて設計またはプロセスを変更します。
粉体と硬化をサービス条件に合わせる
粉体ファミリー、光沢、テクスチャ、色、基材、および硬化ウィンドウは、環境と機能面から指定する必要があります。屋外暴露、洗浄化学薬品、熱、摩耗、電気接触、および外観は、異なる選択を必要とする場合があります。カラーチップは、その制御された照明下での外観を識別します。化学的耐性またはサービス寿命を確立しません。承認された粉体製品、バッチ、カラーコード、光沢またはテクスチャ参照、および代替ルールを記録します。
硬化は、オーブンの設定値だけでなく、部品とコーティングシステムの時間と温度の条件です。該当する硬化要件、部品温度の証拠、監視方法、負荷構成、および中断されたサイクルへの対応を指定します。 熱処理リファレンス は、熱プロセス文書とコーティング硬化証拠を区別できます。このブラケットの硬化を証明することはできません。
薄いセクションと厚いセクションを別々に検討します。重いコーナーは薄いフランジに遅れる可能性があり、マスキングされた穴は露出した面とは異なる冷却をする可能性があります。代表的な場所とセンサーまたは検証アプローチを記録します。部品が歪みまたは残留応力に敏感な場合は、コーティング前後の寸法チェックを定義し、サポート治具を特定します。
外観基準を測定可能に保つ
外観が重要な場合は、色参照、光沢またはテクスチャ、照明、視距離、角度、許容変動、および検査者を定義します。視覚的比較は、同じ条件で承認されたサンプルまたは機器方法を使用する必要があります。画面画像または2つの製品写真をカラー標準として使用しないでください。購入者がチップ、光沢レベル、または許容テクスチャを変更した場合は、参照リビジョンを記録します。
カバレッジと硬化の失敗モードを認識する
実際のリスクに応じて、裸の領域、ピンホール、クレーター、ラン、オレンジピール、閉じ込められた粉体、薄いエッジ、汚染、ブリスター、ラックウィットネスを検査します。各欠陥には、場所、許可された範囲、方法、および対応が必要です。非機能的な背面の欠陥は、シール、基準面、接地ポイント、またはねじ付き開口部の欠陥とは異なる方法で処理される場合があります。一般的な「欠陥なし」ステートメントを無制限の保証に変換しないでください。
準備、汚染、または硬化が原因であることを示す兆候を探しますが、外観だけで診断しないでください。接着性の証拠、耐溶剤性、厚さの読み取り、および硬化記録は、異なる質問に答えます。テストが破壊的である場合は、ウィットネスパネルまたはサンプルと、生産部品との関係を定義します。失敗した観察と影響を受けたロットの識別を保持します。
タッチアップが許可されている場合は、材料、領域、ブレンド境界、色合わせ、および再検査を指定します。タッチアップは、厚さ、光沢、エッジカバレッジ、または防食を変更できます。許可されていない場合、対応は封じ込め、ストリップと再コーティング、交換、逸脱、または新しい試行である可能性があります。 バリ取りリファレンス は、エッジクリーンアップとコーティング再作業を区別するのに役立ちます。コーティングを研磨することを許可しません。
特性固有の受入計画を構築する
各特性をメソッド、状態、サンプル、所有者、および対応にマッピングします:マスク境界、膜厚、色または光沢、エッジカバレッジ、ラック接触、接着性または硬化の証拠、重要な寸法、清浄度、ラベル、および梱包。視覚的検査は厚さを証明できず、厚さゲージは接着性を証明できません。証拠タイプを分離しますが、同じユニットまたはサブロットに接続します。
検査タイミングを定義します。一部のチェックはコーティング前に属し、一部は硬化後、一部は受入時または組立時に属します。マスキングされたねじは、マスクが取り外された後にチェックされる場合があります。コーティングされた基準面は、ポストキュアCMMまたは治具チェックが必要な場合があります。結果に影響を与える場合は、温度、サポート、機器、校正、オペレーター、および洗浄状態を記録します。 CMM検査リファレンス は、アクセス可能な場所のチェックを組み立てることができますが、コーティング自体を証明することはできません。
取り付け機能を備えたブラケットの場合、穴パターン、平面度または座面、エッジ状態、および電気的または排水経路を個別に検証します。画像は輪郭を示していますが、これらの関係を証明することはできません。治具または組み立てアセンブリが機能テストである場合は、治具リビジョン、力またはトルク条件、および受入応答を定義します。
リスクと変更からサンプリングを選択する
ユニットごとのチェックは、1つのブロックされた穴がインストールを停止する場合、小さなロットに適している場合があります。サンプリングは、安定したプロセスが確立された後の色または広い面の外観に適しています。新しい粉体バッチ、ラック配置、マスキング方法、オーブン負荷、準備ルート、または外部プロセッサは、新しい状態を作成します。その状態を承認済みランと同等として扱う前に、ファーストピースまたは拡張サンプルを要求します。
コーターへの引き渡しを管理する
コーターに、図面とモデルのリビジョン、材料の識別、マスクマップ、表面準備境界、粉体参照、硬化要件、膜厚ゾーン、外観参照、検査計画、梱包、および変更権限を提供します。コーターが決定できることと、購入者の承認が必要なことを指定します。 CNC生産計画リファレンス は、マイルストーンを調整するのに役立ちますが、部品固有の引き渡しを置き換えるものではありません。
サプライヤーに見積もりで、準備、マスキング、粉体、ラックまたは治具、硬化監視、検査、再作業、梱包、輸送、および設計変更を分離するように依頼します。数量割引と最低料金を可視化します。低いユニット価格は、プラグ、ウィットネスパネル、厚さの読み取り、または保護された梱包を省略する場合があります。色名ではなく、完全な受入スコープを比較します。
粉体製品、バッチ、色、光沢、マスク材料、ラック接触、オーブン、硬化スケジュール、準備化学、ゲージ、または梱包を変更する前に通知を要求します。影響を受けるユニットと変更後のファーストピース証拠を特定します。 部品梱包リファレンス は、保護とラベリングの質問を組み立てることができますが、図面は機能面を制御します。
トレーサブルなコーティングパケットを保持する
アクティブなリビジョン、材料証明書、準備記録、粉体バッチ、マスクとラックの識別、硬化チャートまたは検証、厚さの読み取り、外観参照、寸法チェック、再作業履歴、梱包識別、および承認を保持します。各記録をユニット、シリアル範囲、ロット、または定義されたサンプルにリンクします。最終パスのみを報告するのではなく、失敗して交換されたユニットを保持します。 検査レポートリファレンス は、URLとスコープが公開前に検証されている場合、フィールドを整理できます。
RFQで粉体塗装スコープを比較可能にする
管理されたファイル、コーティングゾーン、マスク境界、材料と在庫状態、機械加工寸法、表面準備制限、粉体参照、硬化証拠、厚さ方法、外観標準、検査サンプル、再作業ルール、梱包、納入状態、および変更権限を提供します。サプライヤーに含まれるもの、除外されるもの、前提条件、および保持される証拠をリストするように依頼します。コーティングのみの見積もりと完全な機械加工および仕上げパッケージを区別します。
注文がプロトタイプ、資格認定、生産、セカンドソース、または繰り返し供給であるかどうかを指定します。各目的は、異なるウィットネスパネル、サンプルサイズ、および記録保持期間を正当化できます。異なる目的を同じリスクを負うかのように比較しないでください。独自のレシピを必要とせずに、メソッド、状態、結果、および処分を示す編集済みのファーストピースパケットを要求します。
証拠と対応能力をスクリーニングする
マスク制御、準備規律、粉体とバッチのトレーサビリティ、硬化監視、厚さアクセス、外観参照、ラック計画、寸法保護、再作業制御、梱包、および変更通知についてサプライヤーを比較します。マシンリストまたは「粉体塗装込み」というフレーズは証拠ではありません。制限、所有者、サンプル基準、対応、および保持された記録を名前付ける応答を優先します。
明確な境界でコーティングされた部品をリリースする
アクティブなリビジョン、基材、準備状態、マスクマップ、粉体と硬化の証拠、膜厚ゾーン、外観基準、重要な寸法、サンプル基準、納入状態、および対応ルールが一致したときにリリースします。ねじまたは基準面が保護されていない場合、ゲージが必要な領域に到達できない場合、硬化がオーブン温度から推測される場合、ラックウィットネスが定義されていない場合、または再作業が元の結果を消去した場合、保留します。
ブラケット画像は有用な視覚的プロンプトであり、証明書ではありません。それらは、2つの角度から共有製品と可視の明るい色の表面を示していますが、図面、コーティング記録、測定、機能チェック、および受入状態が受入を決定します。リリースステートメントを検査された表面、状態、ユニット、およびメソッドに結び付け、後の注文を元のクレームを拡張せずに比較できるようにします。
その境界により、粉体塗装は外観と機能の両方に役立ち、色だけが耐久性を証明するふりをしません。購入者の次の行動は、生産前にマスク、厚さ、硬化、検査、および変更制御マップを承認することです。



