
機械加工ままの仕上げ:テクスチャ、バリ取り、機能受け入れ
機械加工ままの仕上げ:テクスチャ、バリ取り、機能受け入れ
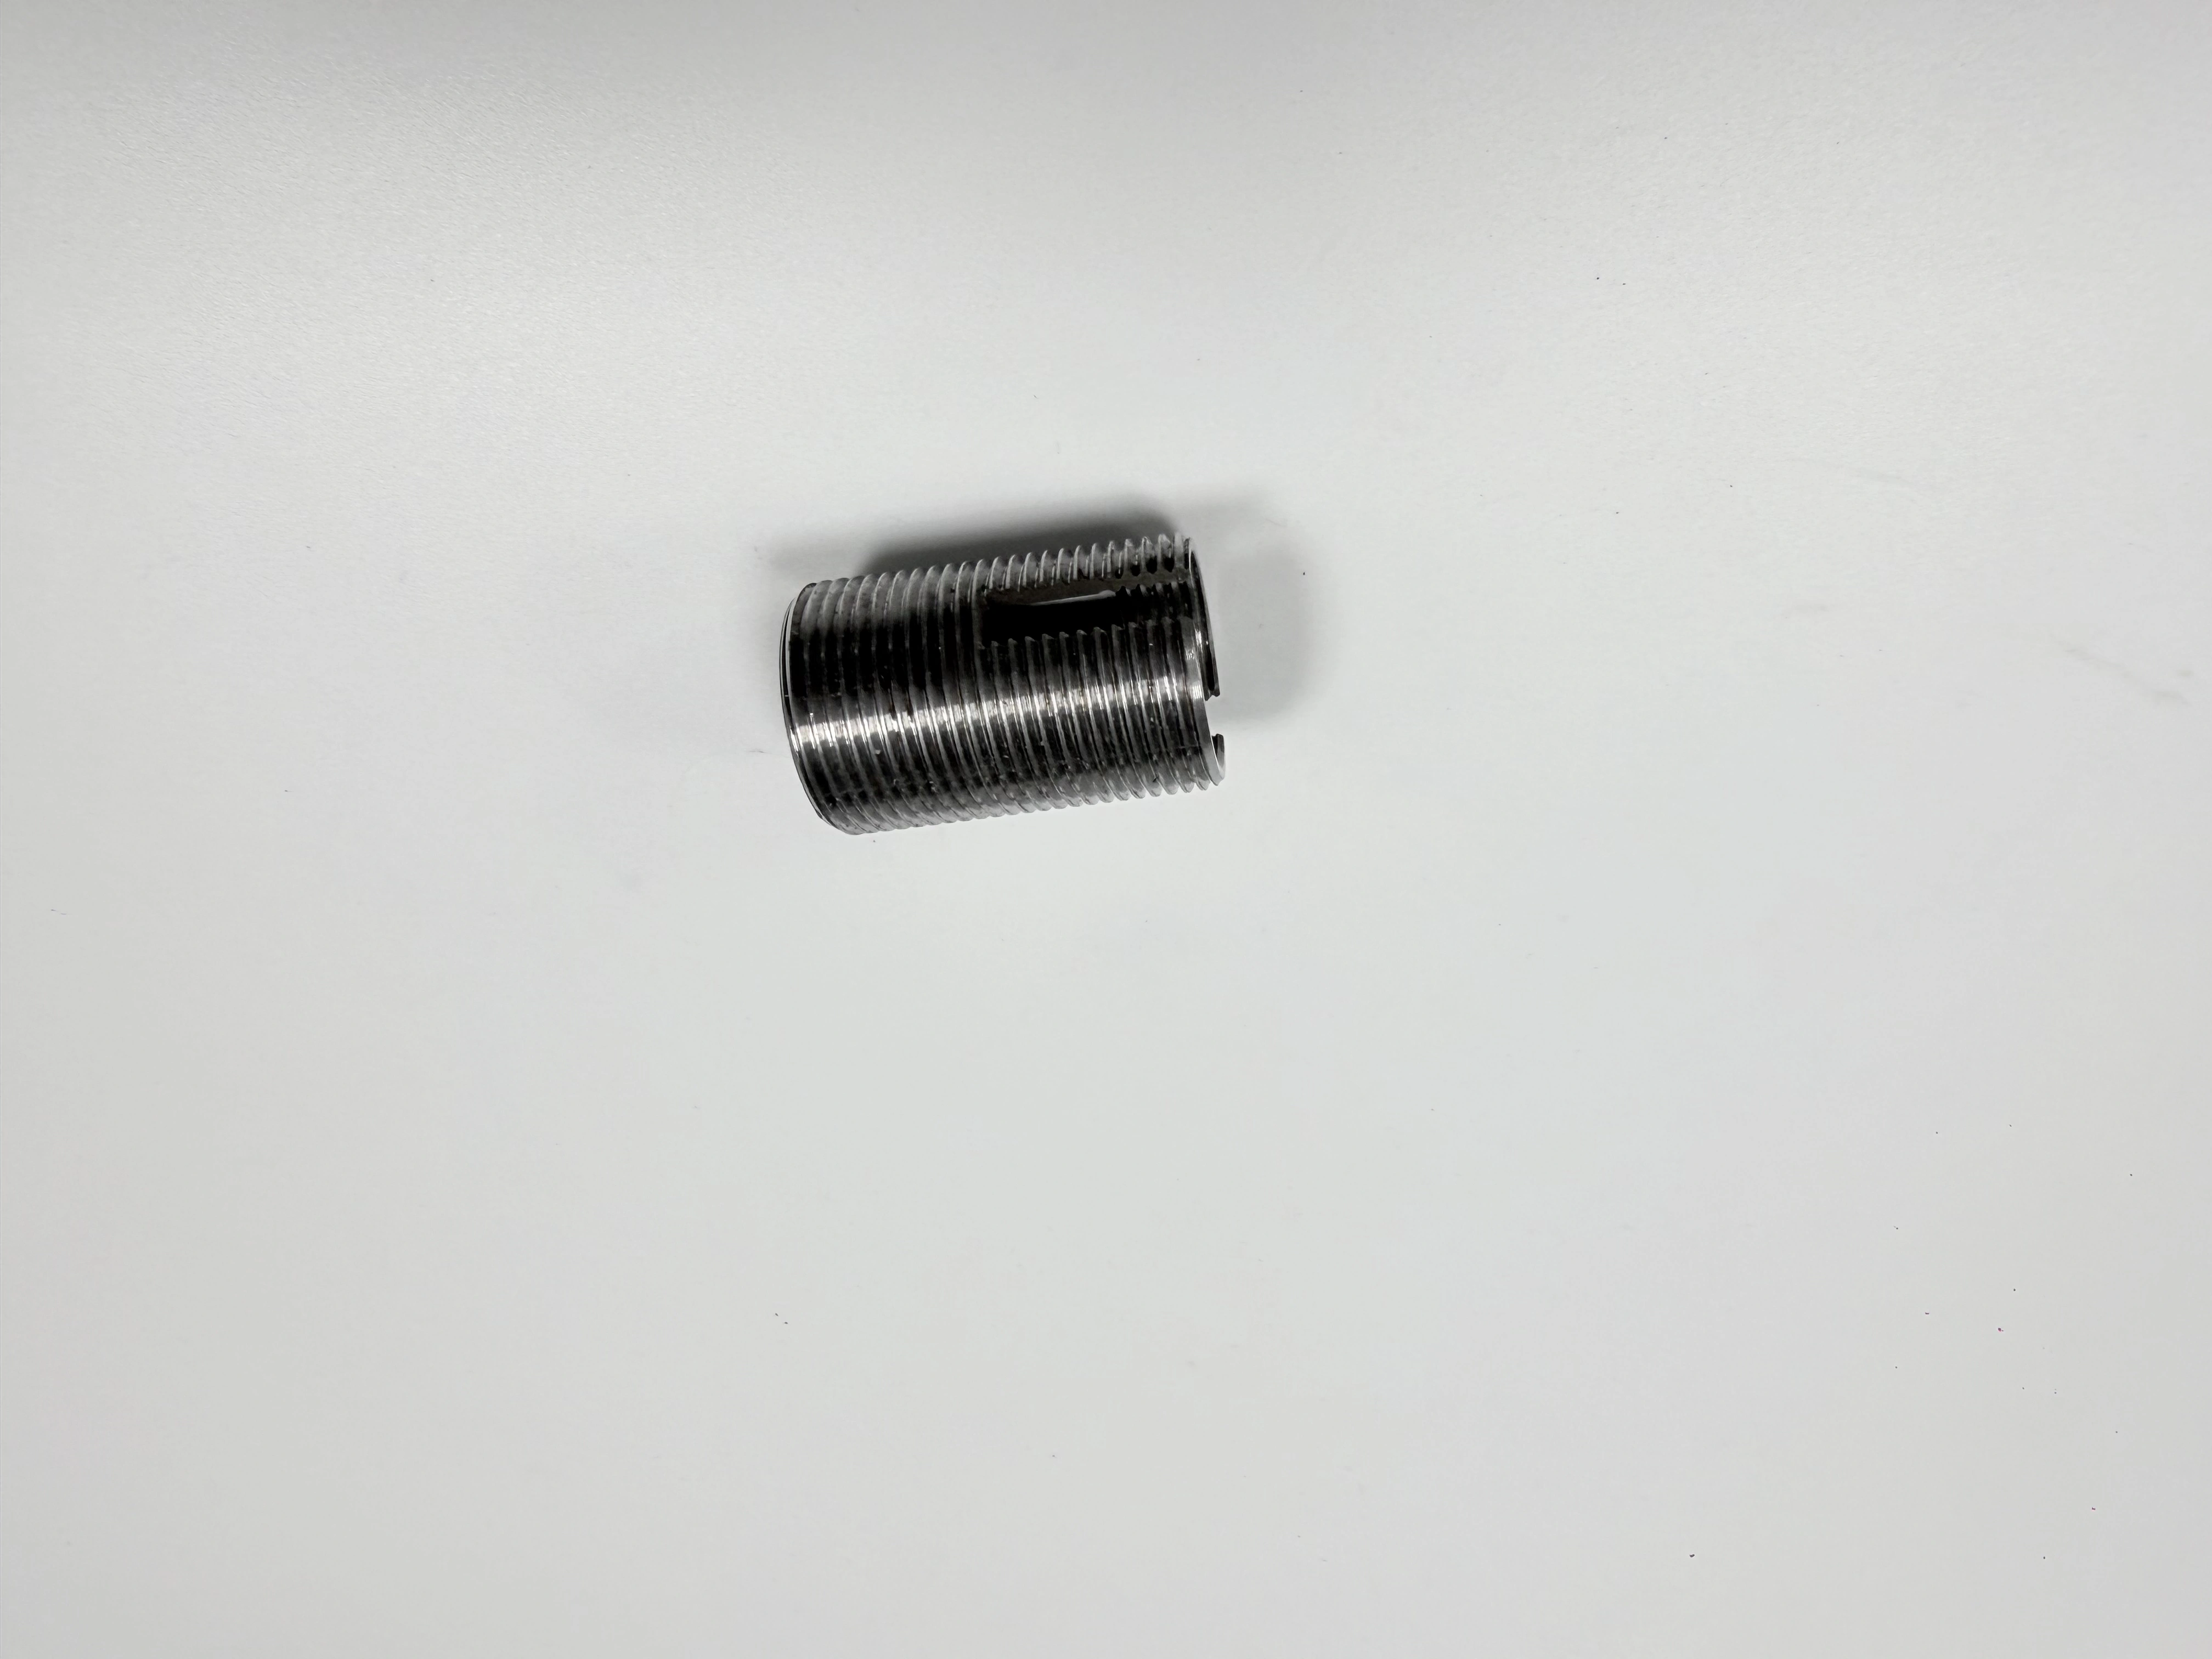
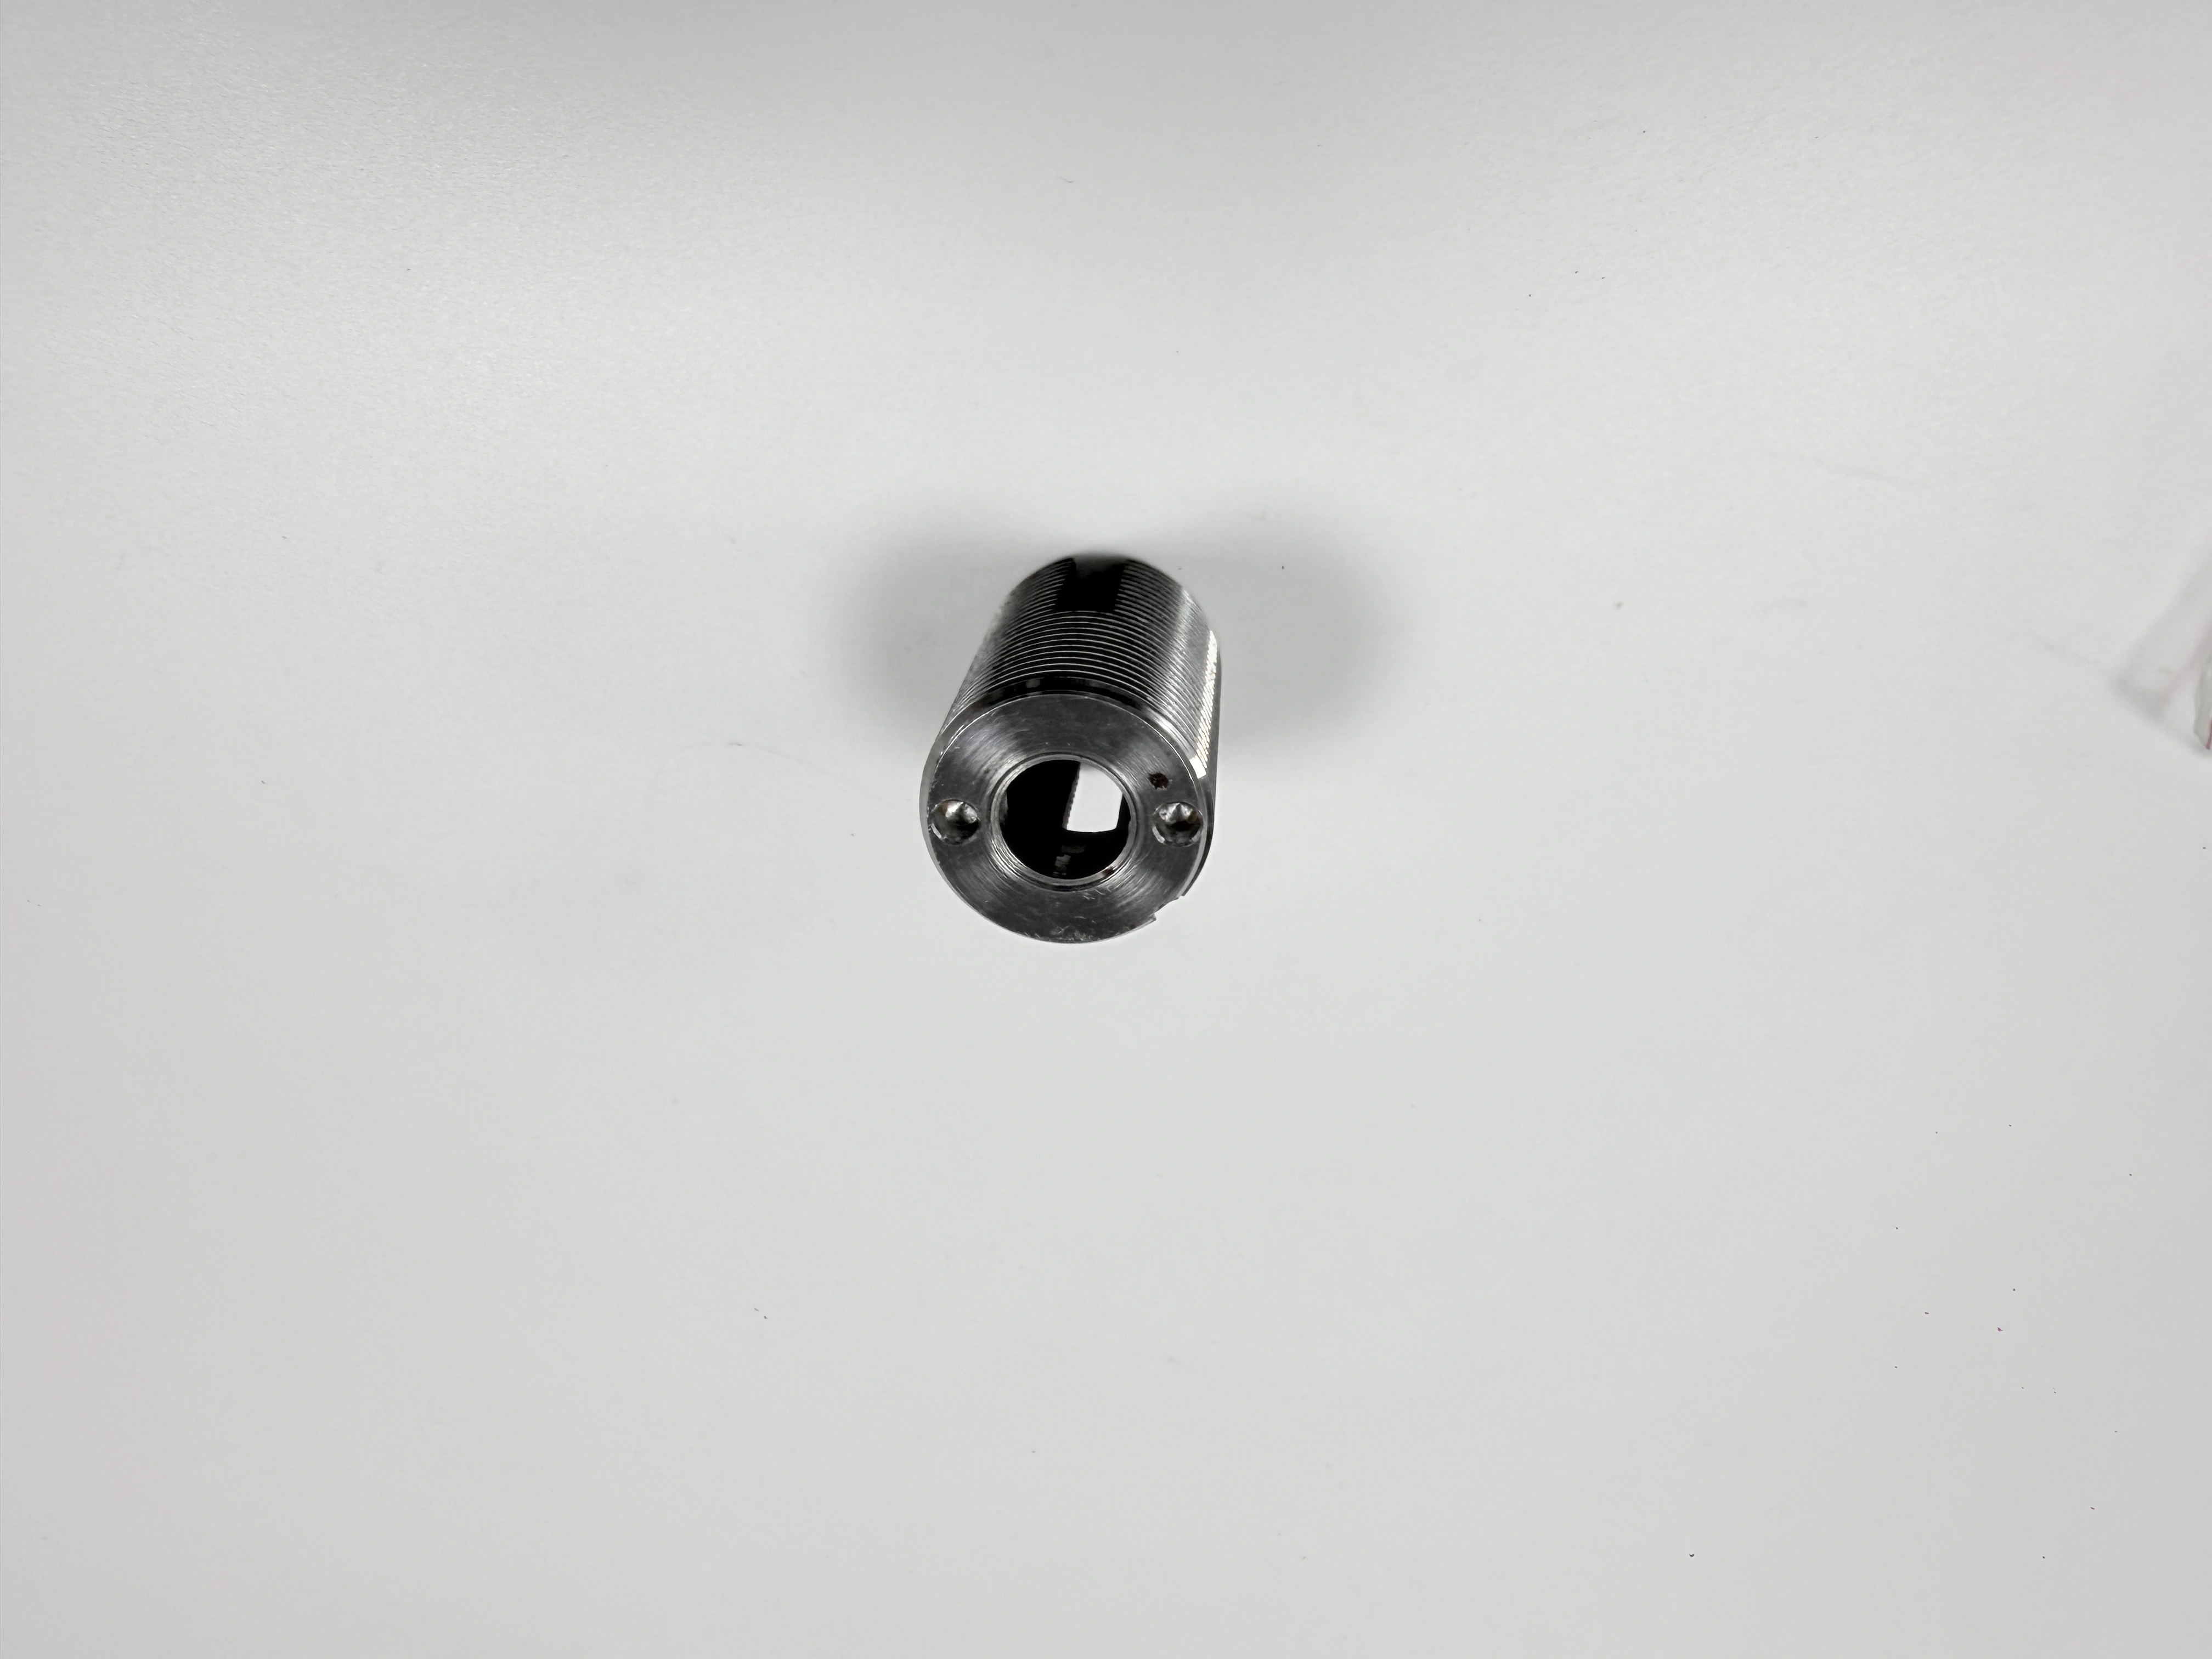
機械加工ままの仕上げとは、切削直後で別のコーティングや装飾処理の前の表面状態を指します。これは、普遍的な粗さ、バリ、外観を定義するものではありません。購入者は、部品を受け入れる前に、機能面、溝、開口部、エッジ、材料、工具状態、洗浄、測定、納入状態を特定する必要があります。写真に示されたねじ付きブッシュは、2つのビューから外部ねじ、端部開口部、側面開口部を示しています。これらの画像は、形状と可視テクスチャのみをサポートします。合金、ねじ等級、粗さ、公差、または用途を証明することはできません。機械加工仕上げレビューは、外観を監査可能な受け入れ計画に変換するのに役立ちます。
機械加工ままの状態を定義する
部品が機械加工ままと呼ばれる時点を明記します。最終切削パス後、管理されたバリ取り後、洗浄後、または防錆油後である場合があります。それぞれの選択により、購入者が見て測定するものが変わります。要件が視覚、数値、寸法、機能、またはこれらの組み合わせであるかを特定します。状態、場所、方法を指定せずに「標準機械加工仕上げ」と記載すると、供給者と購入者が異なる部品を評価することになります。CNC加工プロセスリファレンスは、その状態の言語を整理するのに役立ちます。
面、穴、ねじ、溝、肩、リムのための表面およびエッジレジスタを作成します。シール、滑り、位置決め、クランプ、外観、および非機能領域をマークします。粗さ、平面度、振れ、ねじ嵌合、バリ管理、または外観のみが必要な表面を明記します。品質検査リファレンスはフィールドを整理できますが、図面と受け入れ計画が管理を維持します。
ブッシュのビューを形状プロンプトとして使用する
対になった画像は、外部ねじ、端部開口部、および側面アクセス機能を備えた1つの円筒ねじ付きブッシュを異なる角度から示しています。これらは、同じ物理製品と変更されたビューを確認します。材料、ねじ等級、ピッチ、粗さ、公差、圧力、荷重、または用途は明らかにしません。ビューを使用して、ねじ保護、バリ除去、アクセス、測定について質問します。工学的結論には管理された文書を使用します。
機能と外観を分離する
ねじには嵌合と山頂保護が必要な場合があり、穴にはサイズと表面が必要な場合があり、端面は相手部品の位置決めに使用される場合があります。目に見える螺旋マークは、非機能的な外装では許容される場合がありますが、シール面では許容されない場合があります。嵌合状態、潤滑剤、温度、予荷重、および組み立て順序が受け入れを変える場合は、それらを明記します。定義された機能チェックの代わりに研磨された外観を代用しないでください。フライス加工された支持面やスロットの場合、CNCフライス加工リファレンスは、仕上げ限界を設定せずにアクセスの質問を組み立てることができます。
ねじ付きブッシュの場合、外径、内径、有効径、リード、振れ、肩位置、開口部、側面ポート、エッジブレークを区別します。ねじゲージは、それ自体の条件下での噛み合いを示すことができますが、すべての幾何学的関係を証明することはできません。旋削リファレンスは、ねじと面の操作を組み立てることができます。管理された仕様なしに必要な等級を確立することはできません。
受け入れ順序をブッシュが使用される順序と同じ順序で記述します。相手部品を挿入する前に開口部の清浄度を確認し、トルクを適用する前にねじの噛み合いをチェックし、コンポーネントが着座した後に肩または端面を評価します。攻撃的な洗浄や手動バリ取り後にのみチェックが実行される場合は、その状態が納入状態を表していない可能性があるため、記録します。この順序は、寸法不良と取り扱いまたは組み立ての影響を分離するのに役立ちます。
外観の期待を狭く保ちます。外径の一貫した旋削マークは許容される場合がありますが、側面開口部の盛り上がったバリは許容されない場合があります。暗くなった表面やオイル処理された表面は、機能を変えずに外観を変える可能性がありますが、切りくずを隠すこともできます。どの視覚的特徴が封じ込めをトリガーし、どの情報が情報提供であるかを明記します。これにより、オペレーターが暗黙の外観上の好みを満たすために部品を研磨するのを防ぎます。
仕上げ中のねじの保護
バリ取り、ブラッシング、洗浄、コーティング、および梱包は、ねじを損傷または汚染する可能性があります。許容バリ、山頂状態、リードイン、マスキング、洗浄、および保護梱包を定義します。ねじがコーティングの前後で検査されるかどうか、プラグ、リング、または相手部品が使用されるかどうかを明記します。ねじが再加工される場合は、元の結果を保持し、ユニットを特定します。
工具摩耗、切りくず排出、インサート形状、クーラント、および素材状態は、ねじ形状と表面に影響します。工具、プログラム、セットアップ、および交換のトリガーを記録します。新しい工具の結果は、摩耗後の後続ユニットを自動的に表すわけではありません。ねじ切りリファレンスは測定オプションを説明できますが、受け入れ等級と方法は部品固有のままです。
方向とコンテキストでテクスチャを測定する
粗さが重要な場合は、パラメータ、方向、カットオフ、フィルタ、評価長さ、機器、サンプル、状態を明記します。外径の読み取り値は、端面、穴、またはねじフランクを表さない場合があります。スタイラスはルートに到達できない場合があります。光学的方法は反射やオイルに敏感な場合があります。アクセス可能な領域と境界を記録し、表面全体のカバレッジを暗示しないでください。
限界に近い場合は、生のトレースまたは値を保存します。機器ID、解像度、校正、オペレーター、温度、サポート、洗浄、およびタイミングを記録します。境界値をパスに丸めないでください。粗さの証拠は、平面度、振れ、硬度、材料、またはねじ嵌合を証明しません。
機器を選択する前にアクセスを計画します。端面は直線トラバースを受け入れる場合がありますが、外部ねじや側面開口部は異なる固定具または光学ビューが必要です。山とルートをブリッジするスタイラスは、局所的な欠陥を過小評価する可能性があります。測定セグメントを記録し、ねじ全体に外挿しないでください。要件が機能的な嵌合である場合は、トレースを定義された嵌合またはゲージチェックとペアにします。
繰り返し読み取りを使用して方法の変動を検出し、悪い値を平均化して除外しないでください。2つの読み取り値が一致しない場合は、方向、サポート、洗浄、温度、およびオペレーターの配置を確認します。両方の結果と調査を保存します。小さなロットはプロセスシフトを明らかにすることができますが、定義された状態と十分なサンプルなしに長期の能力指数を証明することはできません。
視覚リファレンスを慎重に使用する
視覚コンパレータは、材料、プロセス状態、照明、視距離、および許可されたマークが管理されている場合、外観の受け入れをサポートできます。隠れたねじルートや数値粗さを証明することはできません。リファレンスリビジョンと検査員を記録します。オペレーターが不同意の場合は、意見を平均化するのではなく、測定方法または承認済みサンプルを定義します。
購入者がリファレンスサンプルを変更する場合、以前のサンプルIDを保存し、発効日を記録します。新しいサンプルは、切削プロセスが変更されていない場合でも、外観の受け入れを変更できます。管理された受け入れリビジョンとして扱い、既存ユニットの再検査が必要かどうかを決定します。
バリとエッジブレークの管理
機能面と外観面のエッジブレーク、半径、バリ方向、ニック、スクラッチ、およびシャープエッジの制限を定義します。側面開口部は制御されたリードインが必要な場合がありますが、端面は位置を維持するために最小限の除去が必要な場合があります。手動バリ取りは開口部を拡大したり、ねじを損傷したりする可能性があります。方法、アクセス可能なエッジ、検査、および対応を明記します。
洗浄、コーティング、オイル処理、および組み立てが納入状態を変える場合は、その前後で検査します。視覚チェックはバリを特定できますが、半径やねじ等級を証明することはできません。元の観察と再加工された観察を記録します。バリ取りリファレンスは、受け入れ限界を確立せずに方法を組み立てることができます。
ねじリードインと側面開口部の周囲のエッジを過度のバリ取りから保護します。ヤスリや研磨剤はバリを取り除くだけでなく、面取りを変更したり、壁厚を減らしたり、流路を変更したりする可能性があります。最大許容除去量とそれを検出する検査を定義します。バリが手動で除去された場合は、オペレーター、方法、ユニット、および再検査を特定します。交換部品は元の故障記録を保持する必要があります。
くぼみと側面開口部のチェック
くぼみと側面開口部は、切りくずを保持したり、プローブに抵抗したり、不均一なバリ取りを受けたりする可能性があります。深さ、エッジ、ねじ、清浄度、および検査アクセスを明記します。側面開口部が通路または圧力境界に接続している場合は、機能テストと証拠を視覚仕上げとは別に定義します。画像は開口部を示していますが、通路、シール、または圧力定格を証明することはできません。
材料と工具状態をトレーサブルに保つ
材料指定、調質、硬度、素材状態、残留応力、および温度は、テクスチャ、バリ、工具摩耗、および寸法に影響します。証明書と熱処理またはロットIDを記録します。画像の銀色の外観から合金や硬度を推測しないでください。代替が提案された場合は、どの仕上げと形状の結論が転送され、新しい試行が必要かを特定します。
受け入れ状態の工具、インサート、プログラム、クーラント、サポート、固定具、および操作を記録します。セットアップの逆転または工具交換は、初品チェックが必要になる可能性がある新しい状態を作成します。測定と材料記録をユニットまたはサブロットにリンクします。
材料と工具の記録は、各操作での素材のエントリと表面状態も特定する必要があります。ブッシュが残材または異なる調質から切断された場合、同じツールパスが異なるバリやねじ仕上げを生成する可能性があります。材料選択リファレンスは質問を組み立てることができます。証明書、熱処理ID、および測定結果が証拠として残ります。
温度と洗浄の管理
定義された安定化と洗浄条件の後に測定します。温かいブッシュ、オイルフィルム、切りくず、または洗浄残渣は、ねじの噛み合い、粗さ、または開口部サイズを変更する可能性があります。室温と部品温度、乾燥、サポート、潤滑剤、およびタイミングを明記します。コーティングが機械加工に続く場合は、前後のチェックと納入状態の受け入れを定義します。
特性固有の計画を構築する
機能を駆動する場合は、ねじ嵌合、開口部サイズ、端面位置、側面開口部、振れ、表面、バリ、および清浄度を個別に検査します。データム、機器、方法、サンプル、ユニット、サポート、温度、および対応を明記します。ねじゲージは振れを証明しません。粗さトレースはねじ形状を証明しません。視覚チェックは材料を証明しません。
梱包前に明示的な引き継ぎレビューを含めます。ねじと開口部の結果をアクティブなリビジョン、材料ロット、セットアップ、および納入状態の要件と調整します。証明書、測定、またはラベルが一致しない場合は、ユニットを保留し、所有者を特定します。短い調整は、不完全な証拠チェーンで完成したように見えるブッシュがリリースされるのを防ぎます。CMM検査リファレンスは、フィーチャーがその方法にアクセス可能な場合の位置証拠に役立つ場合があります。
単一のブッシュの故障が組み立てをブロックする場合、小さなロットでは全数チェックが正当化される場合があります。サンプリングは、安定した状態が示された後のリスクの低い外部テクスチャに適している場合があります。工具、固定具、材料、洗浄、または外部プロセスの変更は、新しい母集団を作成します。各結果をIDと状態にリンクします。
ねじ、開口部、面、側面フィーチャー、エッジ、および表面を方法、データム、状態、サンプル、および所有者にマッピングする特性レジスタを使用します。レジスタは、プラグゲージが噛み合いをカバーし、CMMまたは光学方法が位置とプロファイルをカバーすることを示すことができます。また、出荷が梱包される前に欠落したチェックを公開することもできます。レジスタを検査レポートと変更記録とともに保管します。
不確かさとアクセスを可視化する
限界近くのアライメント、機器の適合性、校正、サポート、温度、および再現性を確認します。ねじルートや側面開口部にアクセスできない場合は、代替方法と境界を明記します。機能的な組み立てチェックは証拠を追加しますが、未測定の要件を置き換えるものではありません。生の読み取り値と失敗した値を保存します。
仕上げを保護するために機械加工を順序付ける
荒加工、ねじ切り、中ぐり、フェーシング、バリ取り、洗浄、および検査を計画して、重要な表面がサポートされアクセス可能なままになるようにします。必要に応じて最終関係のために制御されたストックを残します。逆転後、転送フィーチャーを再チェックします。プロセスマップに操作、データム、工具アクセス、サポート、および検査ポイントを記録します。
外部コーティング、パッシベーション、または組み立ては、ねじ、開口部、エッジ、または表面を変更する可能性があります。プロセッサ、仕様、バッチ、マスキング、前後の寸法、および納入状態を記録します。仕上げリファレンスはプロセス変更を組み立てることができますが、このブッシュの最終状態を認定することはできません。注文がより広いリリースの一部である場合、CNC生産計画は状態遷移を可視化するのに役立ちます。
切削と仕上げの間にクリーンな引き継ぎを計画します。ねじを損傷せずに切りくずを取り除き、ユニットを分離し、初品が承認される状態を特定します。外部プロセッサが寸法や表面を変更した場合は、リリース前に影響を受けるチェックを繰り返します。証明書は、プロセッサの記載された作業をスコープ内でサポートします。納入状態の測定を置き換えるものではありません。
初品を保持する
ロットをリリースする前に、凍結されたリビジョンに対して初品を承認します。ねじ嵌合、開口部、側面フィーチャー、面関係、バリ、表面、および後処理状態を確認します。材料、工具、セットアップ、機器、および所有者を記録します。初品の合格は、文書化されていない変更後の後続ユニットをリリースしません。
RFQで仕上げスコープを比較可能にする
図面とモデルのリビジョン、機能面、ねじと開口部の要件、粗さまたは視覚リファレンス、エッジとバリの基準、材料、工具またはプロセス境界、検査、サンプル、外部処理、洗浄、梱包、記録、および変更権限を提供します。サプライヤーに、仕上げ、バリ取り、ゲージ、検査、コーティング、洗浄、梱包、運賃、および設計変更を分離するように依頼します。
数量ブレークと前提条件を明記します。数量が多い場合、専用工具、固定具、サンプル削減、または異なる洗浄ルートを使用する場合があります。ユニット割引は、同じ仕上げが安定しているという証明ではありません。編集済みの初品と対応形式を要求します。
サプライヤーに、ねじゲージ、粗さ測定、手動バリ取り、洗浄、防錆油、コーティング、梱包、および再検査のコストを分離するように依頼します。ブッシュがねじや側面開口部を保護するために特別な固定具を必要とする場合は、そのラインと再利用条件を示します。透明な見積もりにより、購入者は証拠を静かに削除せずに仕上げ状態を選択できます。
表面証拠をスクリーニングする
工具状態、ねじ保護、バリ取り方法、測定方向、機器、材料トレース、洗浄、外部プロセス引き継ぎ、梱包、および対応ルールについてサプライヤーを比較します。機械リストや「機械加工まま含む」というフレーズだけでは不十分です。制限、所有者、サンプルベース、および保持された証拠を述べる応答を優先します。
表面の場所、方法、状態、結果、および処分を示す編集済みの初品形式を要求します。これにより、サプライヤーが独自のプロセス詳細を必要とせずに証拠を保存できるかどうかが明らかになります。
境界付きで機械加工ままの状態をリリースする
各機能面とエッジに要件、方法、状態、サンプル、所有者、および対応があり、材料、工具、セットアップ、検査、外部処理、洗浄、および梱包が一致する場合にリリースします。「機械加工まま」が未定義の場合、ねじが視覚的にのみ判断される場合、溝にアクセスできない場合、または再加工パスが元の結果を消去した場合は、保留します。
機械加工ままの仕上げは、購入者が受け入れる表面、プロセス状態、および証拠に結び付けられている場合にのみ有用な説明です。対になったブッシュ画像は、2つのビューからのねじ、開口部、および可視テクスチャのみを示しています。図面、材料記録、工具とセットアップ履歴、測定、機能チェック、および受領状態に基づいて、受け入れるか、修正するか、仕上げ操作を追加するかを決定します。
リリースステートメントを検査された表面、状態、サンプル、および方法に結び付けて、後続の注文を元の主張を拡張せずに比較できるようにします。出荷時には、保護部品梱包ガイダンスを使用してねじと開口部がどのように保護されたかを記録できますが、受け入れ決定は検査記録に結び付けられたままです。
受け入れ値を記録するのと同じくらい慎重に受け入れ瞬間を記録します。洗浄前、オイル処理後、または外部プロセス後に承認されたブッシュは、異なる証拠状態に属します。リリース時にリビジョン、ユニットID、温度、サポート、およびオペレーターを記録し、その後の再検査を個別のイベントとして保存します。この小さなタイミング記録により、可視仕上げの決定が購入者が実際に受け取る状態に結び付けられます。
その境界により、「機械加工まま」はエンジニアリングと購入の両方の決定に役立ちます。
