
डेटम वर्कहोल्डिंग और रनआउट नियंत्रण के साथ क्रैंकशाफ्ट जर्नल मशीनिंग
डेटम वर्कहोल्डिंग और रनआउट नियंत्रण के साथ क्रैंकशाफ्ट जर्नल मशीनिंग
क्रैंकशाफ्ट जर्नल मशीनिंग इस बात पर निर्भर करती है कि कटाई के दौरान शाफ्ट के आकार और कठोरता में परिवर्तन होने पर प्रत्येक बेयरिंग सतह मुख्य अक्ष के साथ सही संबंध बनाए रखे। सटीक व्यास एक ऑफसेट क्रैंकपिन की स्थिति स्थापित नहीं करता। नेवे इंजीनियरिंग के दृष्टिकोण से, इसलिए प्रक्रिया समीक्षा ड्राइंग डेटम योजना, लोकेटिंग और सपोर्ट के लिए उपलब्ध सतहों, और उन सतहों को स्थापित करने के क्रम से शुरू होनी चाहिए। निम्नलिखित सिद्धांत प्रत्येक क्रैंकशाफ्ट के लिए एक फिक्स्चर या मशीन निर्धारित किए बिना उस योजना समस्या को समझाते हैं।
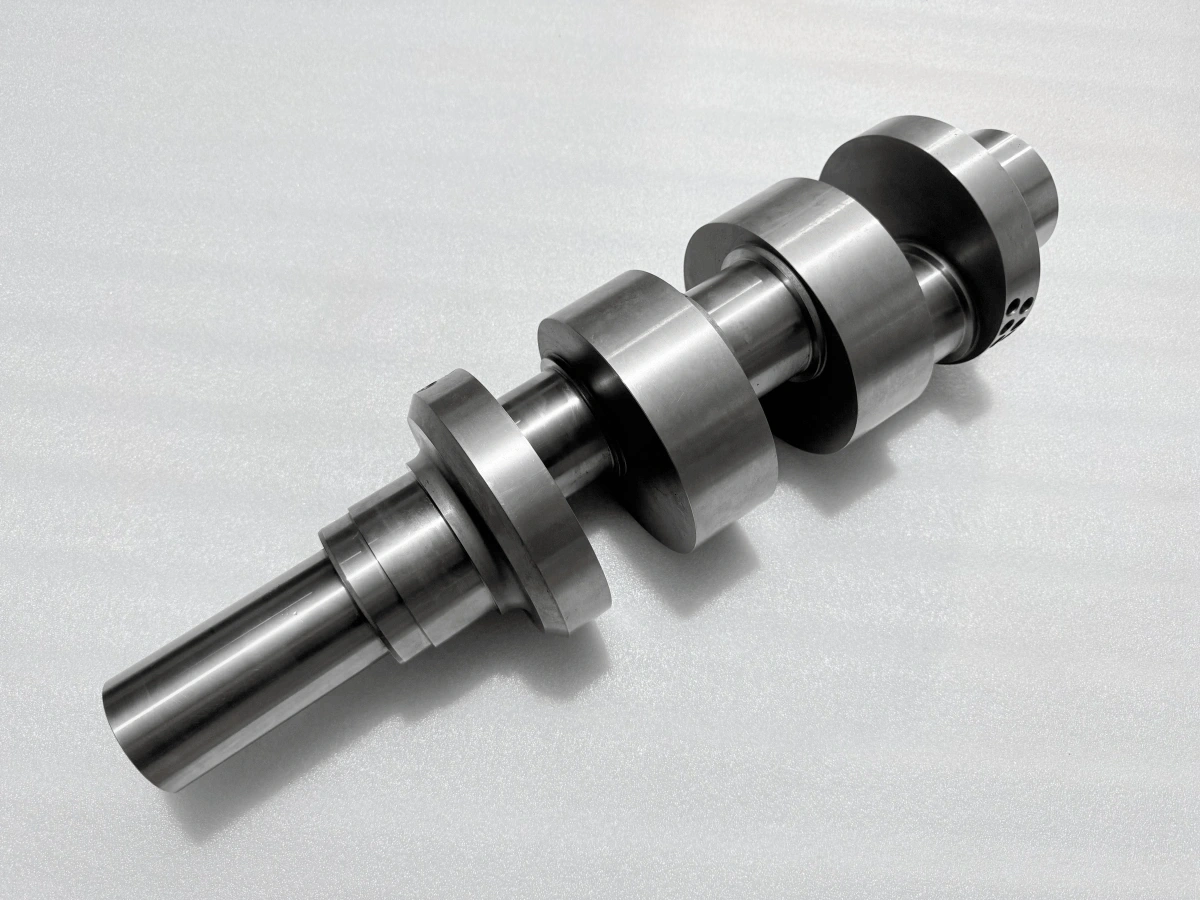
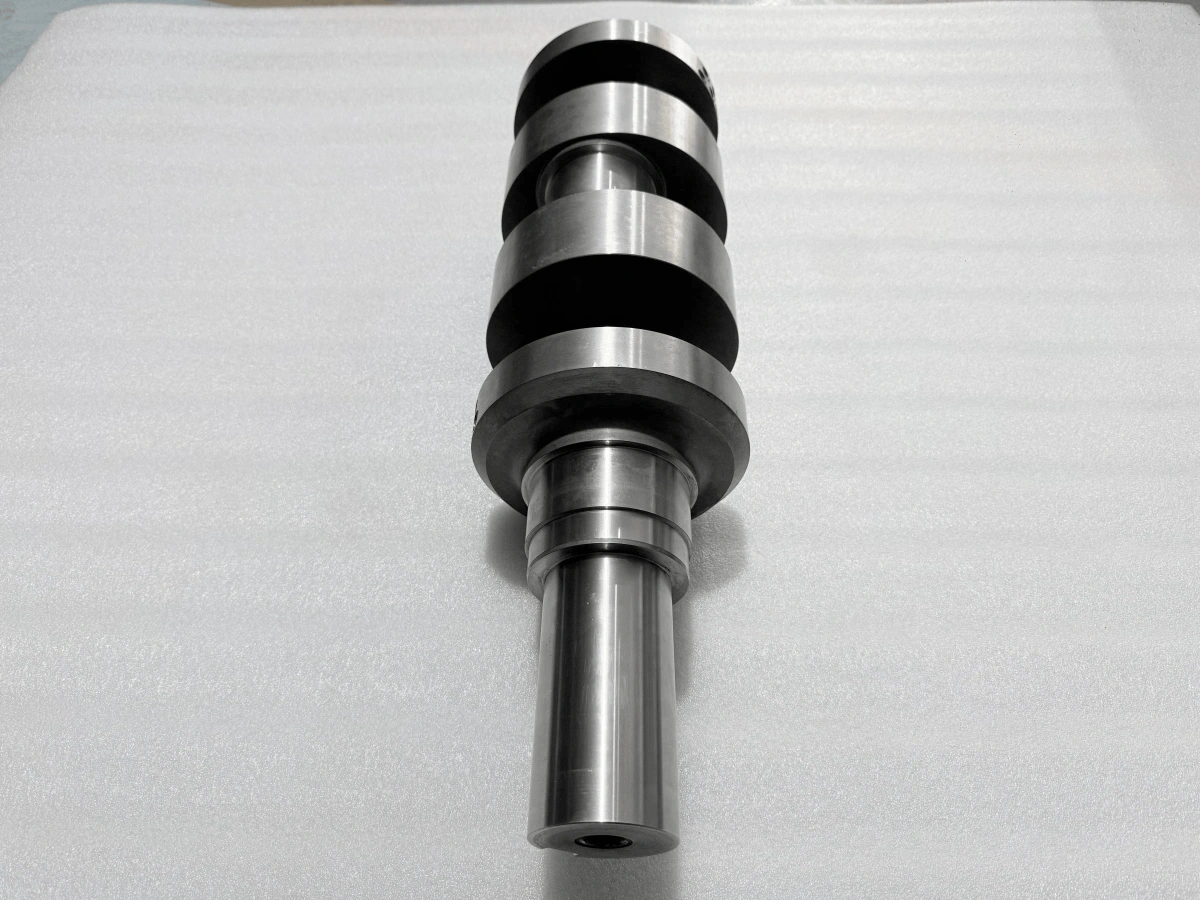
मुख्य अक्ष को क्रैंकपिन स्थान से अलग करें
मुख्य जर्नल बेयरिंग व्यवस्था के माध्यम से इच्छित घूर्णन अक्ष स्थापित करते हैं। प्रत्येक क्रैंकपिन का अपना नाममात्र अक्ष होता है, जो पारंपरिक क्रैंकशाफ्ट डिज़ाइन में उस मुख्य अक्ष से समानांतर और विस्थापित होता है। इसका रेडियल ऑफसेट, कोणीय फेज़ और अक्षीय स्थिति विभिन्न संबंधों का वर्णन करते हैं। एक मशीनिंग योजना को उन सभी को संरक्षित करना चाहिए; केवल क्रैंकपिन व्यास प्राप्त करना इसका स्थान अनसुलझा छोड़ देता है।
इच्छित क्रैंकपिन ऑफसेट को अवांछित जर्नल रनआउट न मानें। ऑफसेट क्रैंक गति उत्पन्न करता है, जबकि रनआउट आवश्यकता एक निर्दिष्ट सतह पर निर्दिष्ट डेटम अक्ष के सापेक्ष भिन्नता को सीमित करती है। किसी विशेष सेटअप के दौरान किस सतह को संकेंद्रित रूप से घूमना चाहिए, यह तय करने से पहले ड्राइंग पढ़ें। यह अंतर ऑपरेटर को जानबूझकर बनाए गए विलक्षण फीचर को गलत संदर्भ की ओर सुधारने से रोकता है।
डेटम स्थानांतरण को स्पष्ट रखें
ड्राइंग डेटम निर्दिष्ट फीचर्स से स्थापित एक संदर्भ है, न कि केवल मशीन में दर्ज समन्वय मूल। एक निर्माण सेटअप सेंटर होल, तैयार जर्नल या किसी अन्य सुलभ फीचर पर लोकेट कर सकता है, लेकिन उस कार्यशील संदर्भ का ड्राइंग डेटम से नियंत्रित संबंध होना चाहिए। उस संबंध को सेटअप योजना में दर्ज करें, बजाय यह मानने के कि सभी संकेंद्रित दिखने वाली सतहें एक अक्ष साझा करती हैं।
जब शाफ्ट को उलटा किया जाता है या किसी अन्य ऑपरेशन में ले जाया जाता है, तो अक्षीय स्थान और कोणीय अभिविन्यास को रेडियल संदर्भ के साथ स्थानांतरित करने की आवश्यकता होती है। एक साफ सीटिंग फेस अक्षीय स्टॉप स्थापित कर सकता है, जबकि उपयुक्त लोकेटिंग फीचर फेज़ को संरक्षित कर सकता है। बर्स, क्षतिग्रस्त सेंटर या लोकेटर के नीचे मलबा सेटअप को बदल सकता है, भले ही प्रोग्राम अपरिवर्तित हो। क्लैंपिंग के बाद और शेष सुधार स्टॉक हटाने से पहले लोकेटेड स्थिति की जाँच करें।
ऑफसेट ज्यामिति के अनुसार कटाई मार्ग चुनें
संकेंद्रित मुख्य जर्नल CNC टर्निंग के लिए स्वाभाविक उम्मीदवार हैं। एक ऑफसेट क्रैंकपिन को ऐसे मार्ग की आवश्यकता होती है जो उसके विस्थापित अक्ष के चारों ओर एक सिलेंडर उत्पन्न करे। ज्यामिति और उपकरण के आधार पर, इसमें एक्सेंट्रिक टर्निंग सेटअप, समर्पित क्रैंकशाफ्ट मिलिंग, या उपयुक्त मल्टी-एक्सिस प्लेटफॉर्म पर समन्वित मशीनिंग शामिल हो सकती है। वेब और फिलेट के पास टूल एक्सेस अन्यथा प्रशंसनीय दृष्टिकोण को रद्द कर सकता है।
एक्सेंट्रिक टर्निंग के लिए, घूमने वाले वर्कपीस और फिक्स्चर का एक साथ मूल्यांकन करें। जब द्रव्यमान का केंद्र स्पिंडल अक्ष से विस्थापित होता है, तो क्लीयरेंस, ओवरहैंग, लोडिंग और मशीन की अनुमत परिचालन स्थितियाँ मायने रखती हैं। मिलिंग में, क्रैंकपिन के चारों ओर बदलती एंगेजमेंट टूल और सपोर्ट पर अलग-अलग मांगें रखती है। विधि का चयन वास्तविक ड्राइंग और मशीन क्षमता से करें; एक सामान्य प्रक्रिया नाम यह स्थापित नहीं करता कि सेटअप सुरक्षित या पर्याप्त रूप से कठोर है।
शाफ्ट को स्थिति में मोड़े बिना सपोर्ट करें
जर्नल और वेब के बीच स्टॉक हटाने पर शाफ्ट कम कठोर हो जाता है। सपोर्ट से दूर लगाया गया कटिंग बल एक पतले क्षेत्र को विक्षेपित कर सकता है, जिससे लोड के तहत उत्पादित व्यास या आकार बदल जाता है। छोटा टूल ओवरहैंग और सक्रिय कट के पास सपोर्ट स्थिरता में सुधार कर सकता है, बशर्ते सपोर्ट टूल पथ में बाधा न डाले या कार्यात्मक सतह को नुकसान न पहुँचाए।
अधिक क्लैंपिंग बल स्वचालित रूप से बेहतर नहीं होता। अत्यधिक या असमान संयम शाफ्ट को विक्षेपित स्थिति में पकड़ सकता है जो फिक्स्चर छोड़ने पर गायब हो जाती है। उपयुक्त तैयार सतहों पर सपोर्ट संपर्क स्थापित करें, संरेखण जाँचें और नियंत्रित क्लैंपिंग अनुक्रम का उपयोग करें। स्टेडी रेस्ट को इच्छित अक्ष का समर्थन करना चाहिए, न कि गलत स्थिति वाले जर्नल को लाइन में धकेलना चाहिए। अगली फिनिशिंग कट के लिए प्रतिबद्ध होने से पहले आवश्यक होने पर रिलीज़ की गई स्थिति की तुलना करें।
बदलती कठोरता को प्रबंधित करने के लिए स्टॉक रिमूवल का उपयोग करें
बिलेट या फोर्जिंग में मशीनिंग शुरू होने से पहले अवशिष्ट तनाव हो सकता है। सामग्री हटाने से वे तनाव पुनर्वितरित होते हैं और कटिंग लोड का विरोध करने वाला क्रॉस-सेक्शन बदल जाता है। इसलिए एक क्षेत्र को भारी रूप से रफ करना और दूसरे को अछूता छोड़ना बाद की लोकेटिंग के लिए उपलब्ध ज्यामिति को बदल सकता है। रफिंग को चरणों में योजना बनाएं और शाफ्ट के अंतिम रूप के करीब पहुँचने पर शेष स्टॉक वितरण की समीक्षा करें।
संतुलित रिमूवल एक योजना सिद्धांत है, शून्य विरूपण का वादा नहीं। ब्लैंक की स्थिति, फीचर व्यवस्था और सपोर्ट एक्सेस व्यावहारिक अनुक्रम निर्धारित करते हैं। उन सतहों पर फिनिशिंग स्टॉक संरक्षित करें जिनकी स्थिति बदल सकती है, और पर्याप्त रिमूवल के बाद डेटम संबंध का पुनर्मूल्यांकन करें। यदि तनाव राहत प्रस्तावित है, तो इसकी उपयुक्तता की जाँच सामग्री की स्थिति और अनुमोदित उपचार मार्ग के विरुद्ध की जानी चाहिए। एक अनुमोदित थर्मल ऑपरेशन को सार्वभौमिक उपाय के रूप में न डालें।
प्रक्रिया की जाँच के लिए रनआउट रुझानों का उपयोग करें
एक मध्यवर्ती रनआउट रीडिंग तभी उपयोगी होती है जब संदर्भ, सपोर्ट व्यवस्था, माप स्थान और भाग की स्थिति ज्ञात हो। रीक्लैंपिंग के बाद परिवर्तन सीटिंग या लोकेटिंग की ओर संकेत कर सकता है; भारी कटाई के बाद परिवर्तन के लिए विक्षेपण या तनाव पुनर्वितरण की जाँच की आवश्यकता हो सकती है। ये नैदानिक सुराग हैं, एक संकेतक रीडिंग से स्थापित निष्कर्ष नहीं।
ऑफसेट बदलने से पहले समान स्थितियों की तुलना करें। लोकेटिंग सतहों को साफ करें, सपोर्ट संपर्क जाँचें और पुष्टि करें कि वही डेटम संबंध मूल्यांकित किया जा रहा है। गोलाई, सतह क्षति और सेटअप सभी देखे गए संकेतक भिन्नता में योगदान कर सकते हैं। जो वास्तव में लोकेटिंग समस्या है, उसके लिए प्रोग्राम की भरपाई करने से बचें। मध्यवर्ती जाँच को इस बात पर केंद्रित रखें कि क्या अगला ऑपरेशन शेष स्टॉक के साथ अभी भी आवश्यक संबंध उत्पन्न कर सकता है।
रफिंग पूरी होने से पहले फिनिशिंग संदर्भ की योजना बनाएं
यदि मार्ग में CNC ग्राइंडिंग शामिल है, तो जल्दी तय करें कि फिनिशिंग ऑपरेशन इच्छित अक्ष और क्रैंकपिन स्थान को कैसे पुनर्प्राप्त करेगा। ग्राइंडिंग उपलब्ध सामग्री और अनुमोदित प्रक्रिया बाधाओं के भीतर ही बेयरिंग सतह को फिनिश कर सकती है। एक छोटे व्यास भत्ते को बड़ी स्थितीय त्रुटि को ठीक करने के लिए पर्याप्त नहीं माना जा सकता।
जहाँ ऊष्मा या सतह उपचार मशीनिंग चरणों को अलग करते हैं, वहाँ बाद में प्रासंगिक लोकेटिंग फीचर्स का पुनर्मूल्यांकन करें। निर्दिष्ट करें कि बनाए रखा गया भत्ता रेडियल है या व्यासीय और प्रत्येक हैंडओवर पर कौन से आयाम लागू होते हैं। अंतिम संदर्भ ड्राइंग के अनुरूप रहना चाहिए, भले ही भिन्न मशीन या सपोर्ट व्यवस्था का उपयोग किया जाए। विस्तृत ग्राइंडिंग, कठोरता और अंतिम निरीक्षण प्रश्नों को लिंक किए गए FAQ में अलग से संबोधित किया गया है।
RFQ में सेटअप प्रश्नों को परिभाषित करें
क्रैंकशाफ्ट जर्नल मशीनिंग समीक्षा के लिए, नेवे को नियंत्रित ड्राइंग और मॉडल, सामग्री डिलीवरी की स्थिति, आवश्यक मात्रा और अंतिम उपचार आवश्यकताएँ भेजें। मुख्य डेटम फीचर्स, क्रैंकपिन ऑफसेट और फेज़ संबंध, सपोर्ट के लिए उपयोग की जा सकने वाली सतहें, और अस्थायी लोकेटिंग फीचर्स पर किसी भी प्रतिबंध की पहचान करें। उत्पादन को मंजूरी देने से पहले प्रस्तावित सेटअप अनुक्रम और मध्यवर्ती जाँच के लिए पूछें। यह इंजीनियरिंग चर्चा को व्यावहारिक फोकस देता है: प्रत्येक ऑपरेशन अगले के लिए आवश्यक ज्यामिति को कैसे संरक्षित करेगा।
अक्सर पूछे जाने वाले प्रश्न
नाइट्राइडिंग के बाद क्रैंकशाफ्ट जर्नल को फिनिश-ग्राइंड क्यों किया जाता है?
क्रैंकशाफ्ट जर्नल व्यास, रनआउट, स्ट्रोक और डेटम संरेखण का निरीक्षण कैसे करें
नाइट्राइडेड क्रैंकशाफ्ट की सतह कठोरता और केस गहराई कैसे सत्यापित की जाती है?
CNC-मशीन किए गए क्रैंकशाफ्ट को ISO 21940 के अनुसार डायनामिक बैलेंसिंग की आवश्यकता कब होती है?
मशीन किए गए स्टील क्रैंकशाफ्ट के लिए कौन सी NDT विधि उपयुक्त है: DPT, MPI, या UT?
