Wie kann der Zugang zu Merkmalen vor dem Fräsen überprüft werden?
Wie kann der Zugang zu Merkmalen vor dem Fräsen überprüft werden?
Der Zugang zu Merkmalen sollte vor dem Fräsen überprüft werden, indem das 3D-Modell, Zeichnungsausschnitte, Werkzeug- und Halterkonturen, Spindelannäherung, Werkstückspannung, Spanweg und die Inspektionserreichbarkeit für jedes funktionale Merkmal überprüft werden. Der Käufer sollte eine Routenprüfung verlangen, die festlegt, welcher Fräser, welche Ausrichtung, welche Aufspannung und welcher Taster oder welche alternative Methode jede Oberfläche erreichen kann. Ein Merkmal ist nicht vollständig geplant, nur weil ein Werkzeug in seine Öffnung eindringen kann; das Schlichtwerkzeug muss die erforderlichen Wände erreichen und die Inspektionsmethode muss Nachweise im vorgegebenen Zustand erbringen. Die Annahmeaktion besteht darin, zugängliche, eingeschränkte und blockierte Bereiche zu erfassen, bevor der Prozess genehmigt wird.
Werkzeugzugang je Arbeitsgang kartieren
Beginnen Sie mit dem Zugang für das Schruppen. Bestätigen Sie, dass der Fräser das geplante Aufmaß entfernen kann, ohne eine Wand, einen Halter, eine Spannzange oder ein benachbartes Merkmal zu treffen. Überprüfen Sie dann Schlichten und Fertigbearbeitung getrennt. Ein großer Schruppfräser kann in einen Hohlraum eindringen, während ein kleinerer Schlichtfräser die letzte Ecke nicht freiräumen kann, oder ein langes Werkzeug kann die Tiefe erreichen, aber über die zulässige Oberflächenbeschaffenheit hinaus auslenken. Notieren Sie den Nenndurchmesser des Werkzeugs, die Reichweite, die Halterfreiheit, die Annäherungsrichtung und jeden erforderlichen Indexwinkel als Prozessannahmen, nicht als unverifizierte Garantien.
Überprüfen Sie auch den Zugang zum Entgraten und Reinigen. Ein Fräser kann einen Grat in einem Querloch, einer Nut oder einer Tasche hinterlassen, der nach dem Entfernen des Teils aus der Vorrichtung schwer zu inspizieren ist. Legen Sie fest, ob eine Bürste, Handwerkzeug, Waschen, Luftstrahl oder eine kontrollierte Sekundäroperation erlaubt ist. Geben Sie an, welche Kanten gebrochen werden dürfen und welche scharf bleiben müssen. Wenn ein Merkmal ohne Spezialwerkzeug oder eine zweite Ausrichtung nicht erreichbar ist, nehmen Sie diesen Arbeitsgang in das Angebot und den Inspektionsumfang auf, anstatt ihn als Ausnahme zu behandeln.
Vorrichtung und Spannfreiheit prüfen
Der Zugang ist eine Beziehung zwischen Werkzeug, Teil und Vorrichtung. Lokalisieren Sie jede Spannzange, Weichbacke, Anschlag, Abstützung, Vakuumdichtung und Aufopferungsplatte im Überprüfungsmodell. Überprüfen Sie den Werkzeugweg und die Halterkontur an den höchsten und niedrigsten Positionen, einschließlich Eilgängen und Tasterannäherung. Eine Vorrichtung kann eine ansonsten offene Fläche blockieren, und eine Abstützung, die Verformung verhindert, kann auch ein CTQ verbergen. Notieren Sie jeden Kontakt, der zwischen Arbeitsgängen entfernt und wieder angebracht werden muss, und legen Sie dann fest, wie die Wiederholbarkeit überprüft wird.
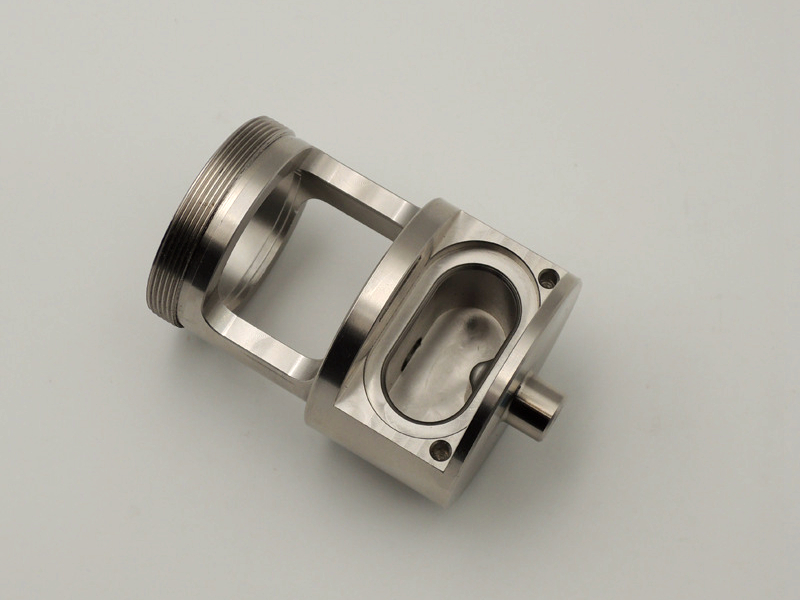
Bei einem Block mit abnehmbarer Abdeckung überprüfen Sie Basis und Abdeckung als separate Werkstücke. Die Abdeckung kann eine Fläche freigeben, wenn sie entfernt wird, sie aber im zusammengebauten Zustand verbergen. Befestigungspositionen, seitliche Hardware und das ovale erhabene Merkmal, das im paarigen Bild gezeigt wird, können aus verschiedenen Richtungen zugänglich sein, aber das Bild kann ihre Funktion oder Tiefe nicht feststellen. Verwenden Sie die kontrollierte Zeichnung, um zu entscheiden, welche Bereiche kritisch sind, und dokumentieren Sie die Ausrichtung, in der jedes bearbeitet und inspiziert wird.
Taster- und Lehrenreichweite überprüfen
Der Inspektionszugang verdient eine eigene Karte. Ein Tasterstift hat einen Durchmesser, eine Länge, einen Winkelgrenzwert und eine Kollisionskontur. Eine Lehre hat eine physische Reichweite und kann eine Kontaktfläche erfordern, die nach dem Spannen nicht verfügbar ist. Identifizieren Sie für jedes CTQ die Messrichtung, den Abstützungszustand, die Ausrichtung und die Methodenbegrenzung. Wenn eine tiefe Tasche nicht direkt gemessen werden kann, entscheiden Sie, ob eine geschnittene Probe, eine qualifizierte Funktionslehre, eine Scanstrategie oder eine andere dokumentierte Methode akzeptabel ist. Bezeichnen Sie ein Merkmal nicht als verifiziert, weil eine benachbarte Oberfläche gemessen wurde.
Geben Sie an, wie das Teil vor dem Antasten gereinigt und abgestützt wird. Späne, Kühlmittelfilm, Grate oder eine flexible Wand können das Ergebnis verändern. Wenn der Taster einen kritischen Bereich im Endzustand nicht erreichen kann, dokumentieren Sie die Evidenzlücke und eskalieren Sie sie vor der Produktion. Ein Lieferant kann eine alternative Methode vorschlagen, aber der Käufer sollte die Merkmalsabdeckung und die Annahmeregel genehmigen, anstatt einen Ersatz durch Annahme zu akzeptieren.
| Zugangsprüfung | Was zu kartieren ist | Nachweis oder Aktion |
|---|---|---|
| Fräserkontur | Durchmesser, Reichweite, Halter, Annäherung, Kollisionsfreiheit | Werkzeugliste und simulierte oder überprüfte Route |
| Werkstückspannung | Spanner, Anschläge, Abstützungen, Kontakte für Umpositionierung | Vorrichtungsskizze und Wiederholbarkeitsprüfung |
| Span- und Gratweg | Fallen, Querlöcher, Taschen, geschützte Kanten | Entgrat- und Reinigungsmethode mit Grenze |
| Tasterreichweite | Stift, Winkel, Tiefe, Kontaktrichtung | CTQ-zu-Methode-Zuordnung und Begrenzungshinweis |
| Alternative Methode | Blockiertes Merkmal und vorgeschlagener Ersatz | Vom Käufer genehmigte Annahmeregel vor dem Schneiden |
Zweite Aufspannungen und schräge Merkmale bewerten
Eine zweite Aufspannung kann den Zugang lösen, birgt aber ein Beziehungsrisiko. Identifizieren Sie, welche Oberflächen neu positioniert werden, welche Referenzen verfügbar bleiben und wie die neue Ausrichtung hergestellt wird. Wenn eine vierte Achse oder eine schräge Vorrichtung vorgeschlagen wird, überprüfen Sie die Drehfreiheit, Abstützung, Spanabfuhr und Inspektionsausrichtung. Eine geneigte Aufspannung kann eine Nut freigeben, aber eine Bezugsfläche für den Taster unzugänglich machen. Die Route sollte sowohl den Bearbeitungsvorteil als auch die Messkonsequenz erläutern.
Verwenden Sie einen kontrollierten Änderungsprozess, wenn der Zugang ein anderes Werkzeug, eine andere Vorrichtung, Ausrichtung oder einen externen Arbeitsgang erfordert. Der Änderungsdatensatz sollte das betroffene Merkmal, den Grund, die neue Methode, die Risikobewertung und die Genehmigung zeigen. Akzeptieren Sie keine undokumentierte Werkzeugverlängerung, manuelles Entgraten oder handangepasste Einstellung als Produktionslösung, wenn die Zeichnung wiederholbare Nachweise verlangt. Zugangsentscheidungen gehören in den Prozessplan und den Inspektionsplan, damit sie nach einem Werkzeug- oder Vorrichtungswechsel wiederholt werden können.
Zugangsergebnisse in RFQ-Eingaben umwandeln
Die RFQ sollte den Lieferanten auffordern, eingeschränkte Merkmale, vorgeschlagene Aufspannungen, Werkzeug- und Halterannahmen, Vorrichtungskontakte, Entgratroute, Inspektionsmethode und jedes Merkmal zu identifizieren, das nicht direkt gemessen werden kann. Fordern Sie ein markiertes Modell, eine Aufspannskizze oder eine schriftliche Zugangsmatrix an, wenn die Geometrie tief, geteilt, dünn oder verborgen ist. Geben Sie an, dass Alternativen genehmigt werden müssen und dass die beworbene Verfahrlänge oder Spindelreichweite einer Maschine kein Beweis für den Zugang auf Teilebene ist.
Für die Annahme durch den Käufer halten Sie eine klare Liste offener Zugangsfragen: welche Merkmale blockiert sind, welche Nachweise zurückgegeben werden, welcher Zustand gemessen wird und welcher Auslöser eine Eskalation erfordert. Schließen Sie jeden Punkt ab, bevor Sie die erste Produktionscharge freigeben. Das Ergebnis ist eine Route, die programmiert, aufgespannt, entgratet und inspiziert werden kann, ohne sich auf eine späte Entdeckung zu verlassen, dass eine kritische Oberfläche nur theoretisch erreichbar war.