
CNC-Pulverbeschichtung: Maskieren, Schichtdicke und Endabnahme des Bauteils
CNC-Pulverbeschichtung: Maskieren, Schichtdicke und Endabnahme des Bauteils
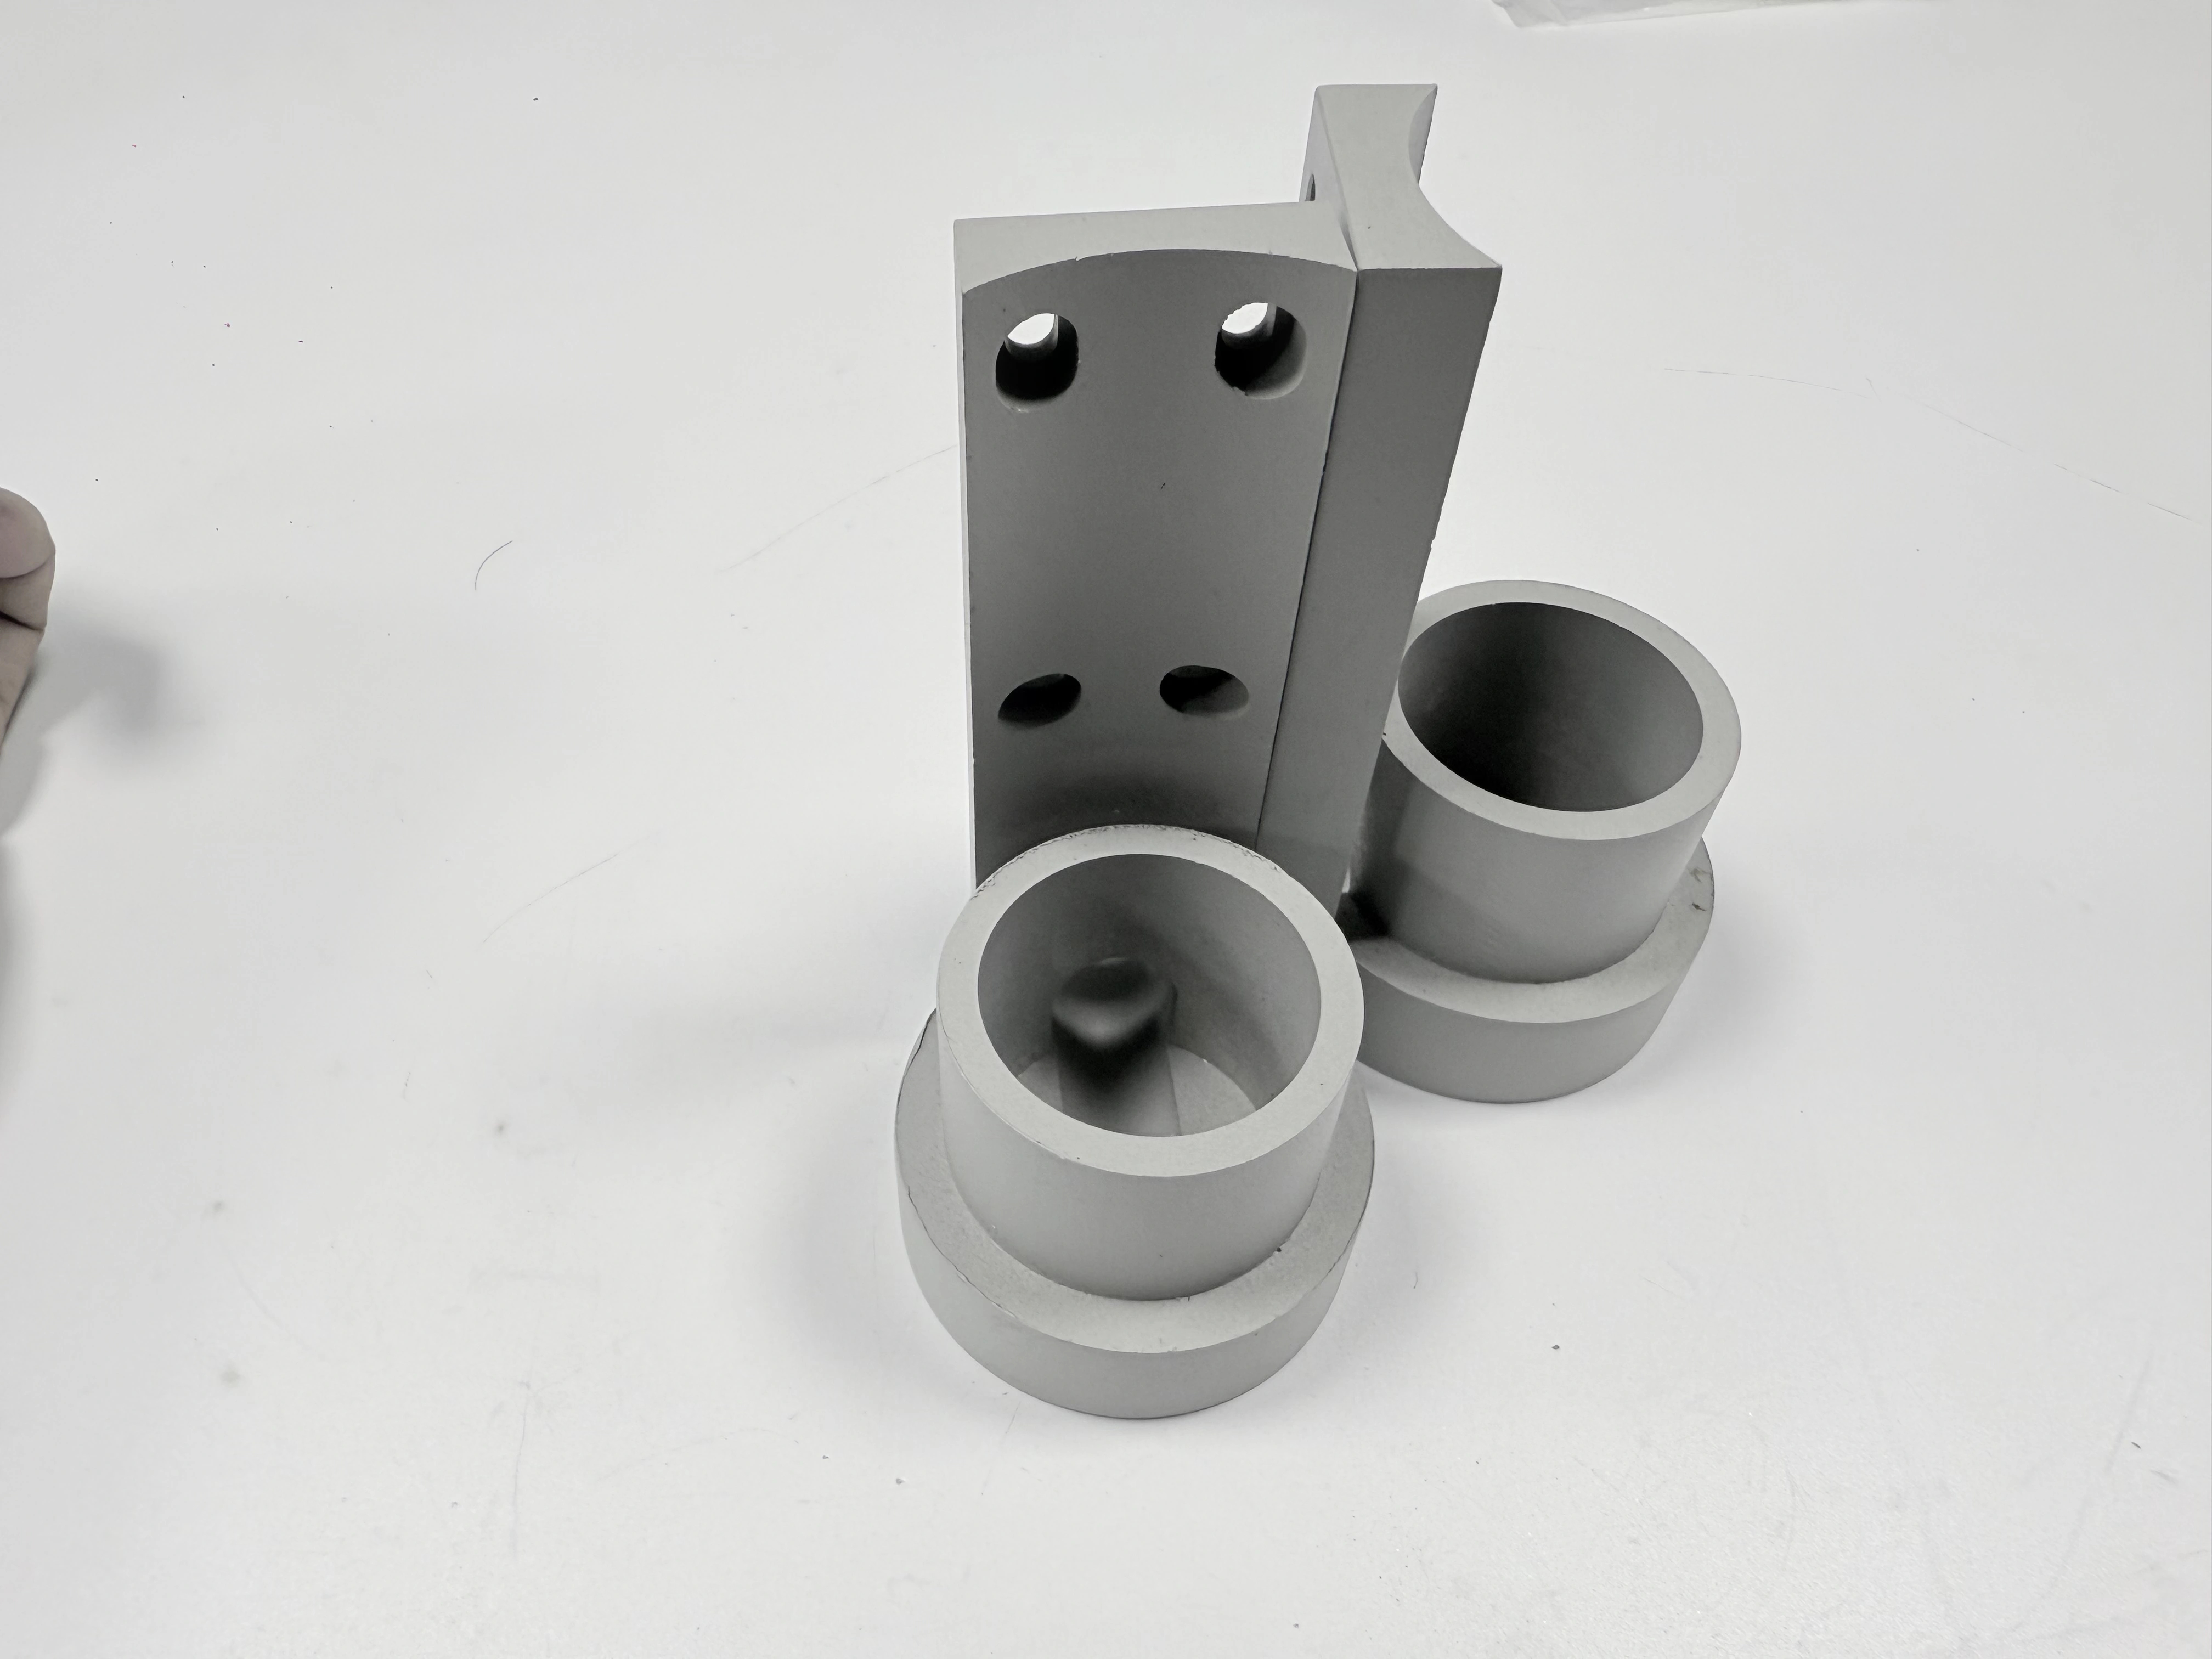
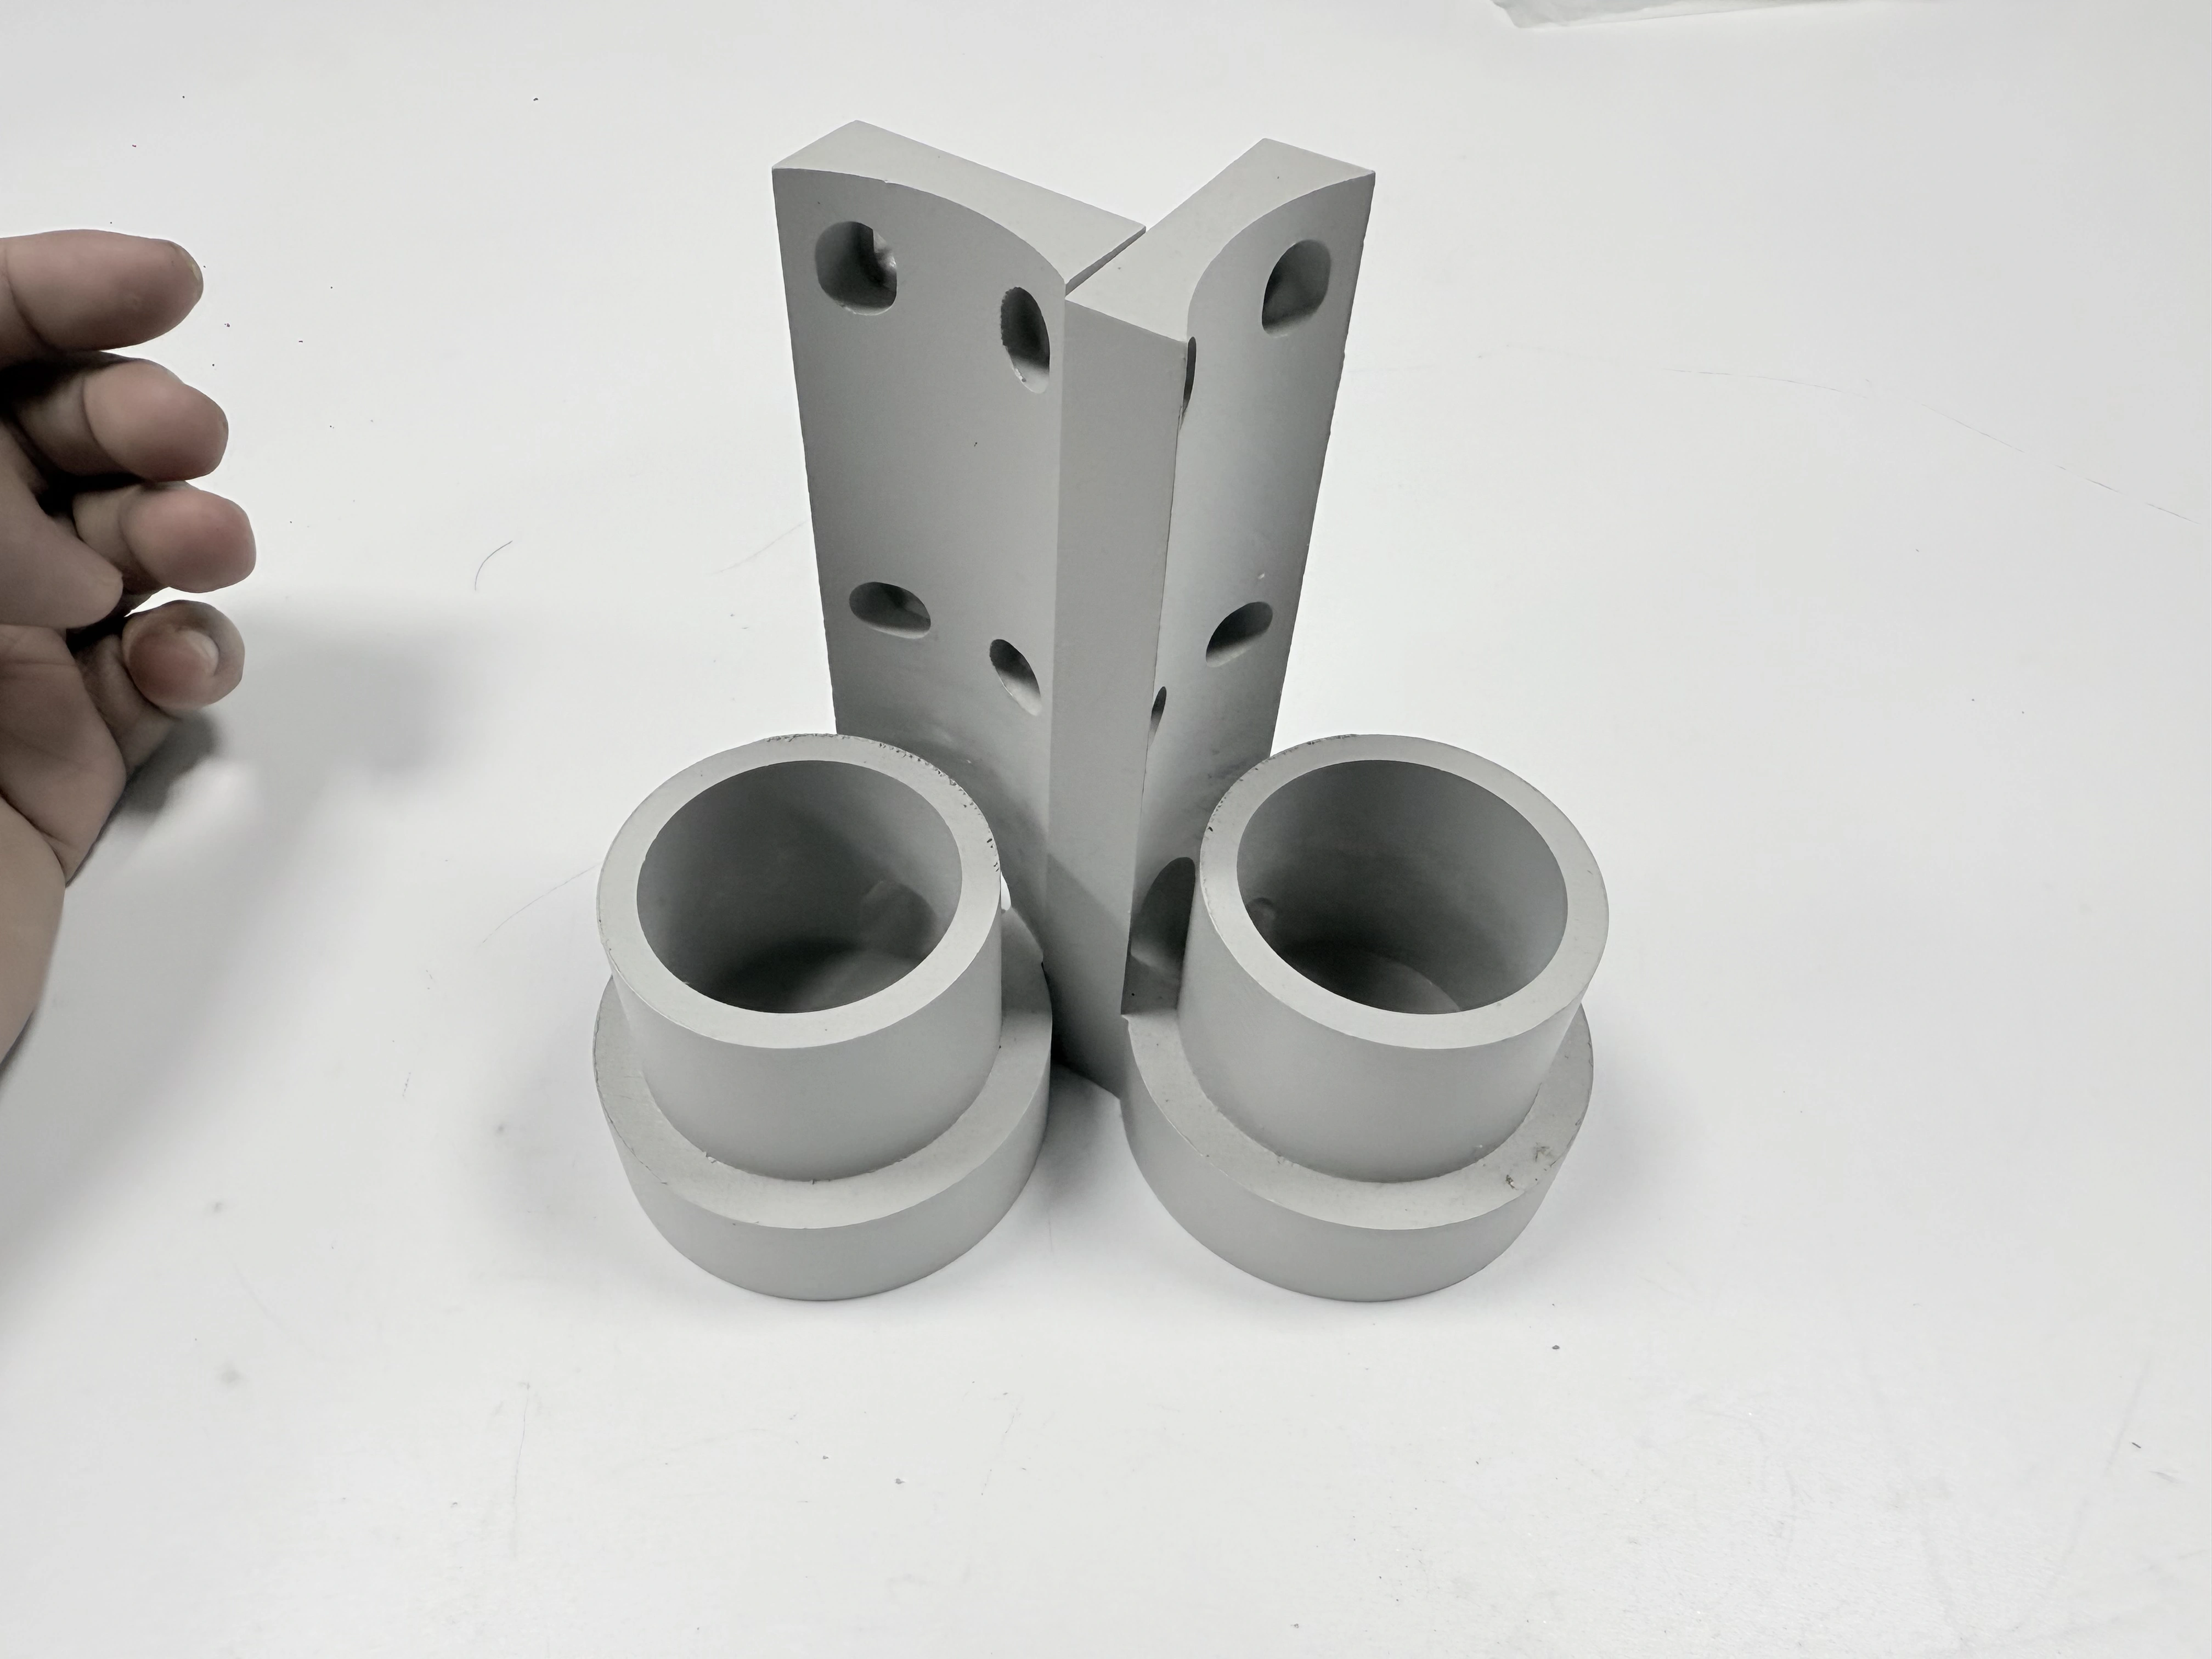
Die CNC-Pulverbeschichtung ist ein kontrollierter Endbearbeitungsprozess, bei dem ein vorbereitetes, bearbeitetes Teil eine geladene Pulverschicht und einen definierten Einbrennzyklus erhält; es handelt sich nicht nur um eine weiße oder farbige Erscheinung. Käufer sollten entscheiden, welche Flächen, Bohrungen, Gewinde, Bezugspunkte, Kanten und Beschriftungen nutzbar bleiben müssen, und dann Vorbereitung, Maskierung, Schichtdicken-Nachweise, Einbrenn-Nachweise, Prüfzustand und Verpackung festlegen. Die abgebildete Halterung zeigt eine helle Oberfläche und ein erkennbares gebogenes Profil aus zwei Ansichten. Diese Ansichten unterstützen nur die sichtbare Geometrie und das Erscheinungsbild; sie können weder Pulverchemie, Schichtdicke, Haftung, Korrosionsbeständigkeit, Einbrenntemperatur noch Material beweisen. Eine Referenz zur Metallveredelung kann die Prozessdiskussion strukturieren, während die Zeichnung und der Abnahmeplan das gelieferte Teil steuern.
Beschichtungsentscheidung vor der Angebotsanfrage treffen
Beginnen Sie damit, zu erläutern, warum eine Pulverbeschichtung in Betracht gezogen wird. Das Ziel kann eine bestimmte Farbe, eine geschützte Außenseite, elektrische Isolierung, eine reinigbare Oberfläche oder ein kontrolliertes visuelles Finish sein. Jedes Ziel erzeugt unterschiedliche Nachweise und Grenzen. Eine reine Farbanforderung definiert keine Schichtdicke, Haftung, Maskierung, Kantenabdeckung, Glanzgrad, Textur oder Beständigkeit gegen die Umgebung des Käufers. Halten Sie den Bearbeitungszustand als bearbeitet, entgratet, gereinigt, beschichtet, eingebrannt, geprüft und verpackt fest, damit jeder Lieferant denselben Übergabepunkt kalkuliert.
Kartieren Sie das Teil in funktionale und nicht-funktionale Bereiche. Markieren Sie Positionierbezüge, Gewindebohrungen, Presssitze, Bohrungen, Dichtflächen, Gleitflächen, Erdungspunkte, Drainagewege und kosmetische Flächen. Geben Sie an, ob ein Bereich unbeschichtet bleiben muss, eine reduzierte Schicht erhalten soll oder eine Beschichtung mit einer Nachbearbeitungstoleranz akzeptiert. Eine Referenz zur CNC-Bearbeitung kann helfen, die bearbeiteten Merkmale zu identifizieren, legt jedoch nicht die Beschichtungsanforderung fest.
Die Halterungsansichten als Umfangsaufforderung nutzen
Die beiden Bilder zeigen eine gebogene Halterung mit einer hellen sichtbaren Oberfläche, Befestigungsmerkmalen und Kanten aus verschiedenen Winkeln. Sie bestätigen ein gemeinsames physisches Produkt und einen geänderten Blickwinkel. Sie zeigen weder Legierung, Vergütung, Vorbehandlung, Pulvertyp, Schichtdicke, Einbrennprofil, Haftung, Korrosionsbeständigkeit, Maße noch Anwendung. Verwenden Sie die Ansichten, um zu fragen, wo Maskierung, Wagenkontakt, Kantenabdeckung und Prüfzugang benötigt werden; für technische Schlussfolgerungen verwenden Sie kontrollierte Dokumente.
Die bearbeitete Oberfläche für die Beschichtung vorbereiten
Die Vorbereitung bestimmt, ob das Pulver auf dem tatsächlichen Substrat benetzen, haften und einbrennen kann. Definieren Sie die Entfernung von Spänen, Öl, Kühlmittel, Fingerabdrücken, losen Oxiden und Bearbeitungsrückständen. Geben Sie an, ob Strahlen, Konversionsbehandlung, chemische Reinigung oder eine andere zugelassene Vorbereitung erlaubt ist, und identifizieren Sie Oberflächen, die durch diese Methode verändert werden könnten. Eine für eine breite Außenseite geeignete Vorbereitung kann für einen feinen Bezugspunkt, ein Gewindeloch oder eine dünne Kante ungeeignet sein.
Erfassen Sie das Substrat und seinen Zustand vor der Vorbereitung. Materialbezeichnung, Wärme- oder Chargennummer, Vergütung, Härte, falls angegeben, und frühere Behandlungen können das Reinigungsverhalten und die Maßänderung beeinflussen. Schlussfolgern Sie das Material nicht aus der hellen Farbe im Bild. Eine Referenz zur Materialauswahl kann einrahmen, was der Käufer offenlegen sollte; das Zertifikat und die Zeichnung bleiben der Nachweis.
Kontrollieren Sie die Handhabung zwischen Bearbeitung und Beschichtung. Ein frisch entgratetes Teil kann Öl von Handschuhen aufnehmen oder während der Lagerung Korrosionsprodukte bilden. Definieren Sie abgedeckten Transport, Wagennummer, maximale Expositionszeit und den Punkt, an dem ein Teil erneut gereinigt werden muss. Wenn ein Teil von einem externen Verarbeiter zurückkommt, halten Sie die Charge des Verarbeiters und die Eingangsprüfung mit der Einheiten- oder Chargenidentität verbunden.
Oberflächenprofil wählen, ohne Geometrie zu verbergen
Ein Vorbereitungsprofil kann die mechanische Verzahnung verbessern, aber auch eine scharfe Kante, einen kleinen Radius oder eine Passung verändern. Geben Sie das zulässige Profil oder den visuellen Zustand nur dort an, wo es wichtig ist, und legen Sie fest, wie es geprüft wird. Ein visueller Eindruck nach dem Strahlen beweist kein numerisches Profil, und ein Profilwert aus einem flachen Bereich repräsentiert nicht einen schmalen Schlitz oder ein Gewindemerkmal. Erfassen Sie unzugängliche Bereiche und die dort verwendeten alternativen Nachweise.
Gewinde, Bezugspunkte und Entwässerungswege bewusst abdecken
Maskierung ist eine dimensionale und funktionale Entscheidung, nicht nur ein kosmetischer Vorgang. Identifizieren Sie Löcher, Bohrungen, Gewinde, Bezugspunkte, Erdungspunkte, Dichtflächen und Entwässerungswege, die frei bleiben müssen. Geben Sie die Maskierungsgrenze, zulässiges Überspritzen, Kantenübergang und jede nach dem Einbrennen erlaubte Reinigung an. Eine Referenz zum Drehen kann helfen, gedrehte Gewinde und Schultern zu beschreiben, während die Zeichnung den tatsächlichen Freihaltebereich festlegt.
Wählen Sie Stopfen, Kappen, Bänder, Flüssigmasken, Vorrichtungen oder eine andere Methode entsprechend der Geometrie und Temperatur. Ein Stopfen, der ein flaches Loch abdichtet, kann Pulver an einer tiefen Schulter hinterlassen; ein Band kann sich an einer Kante lösen; eine Vorrichtung kann eine Kontaktfläche abdecken, aber eine Wagenspur erzeugen. Geben Sie an, ob die Maske einmalig verwendet wird, wie sie identifiziert wird und wie die Bediener die Entfernung vor dem Verpacken bestätigen. Eine Referenz zur CNC-Spannungsführung kann Unterstützungs- und Zugangsfragen einrahmen, ohne die Maskenkarte zu ersetzen.
Für ein Gewinde- oder enganliegendes Merkmal definieren Sie die Prüfung nach dem Maskieren und nach dem Einbrennen. Ein Lehre kann eine Störung aufzeigen, beweist aber nicht, dass die Beschichtungsgrenze korrekt positioniert ist. Wenn ein Nachschneiden oder eine manuelle Reinigung nach der Beschichtung erlaubt ist, legen Sie die maximale Abtragsmenge fest und verlangen Sie eine erneute Prüfung des Gewindes, des Bezugspunkts oder der Bohrung. Bewahren Sie den ursprünglichen beschichteten Zustand auf, wenn Nacharbeit den Nachweis verändert.
Wagenkontakt und Kantenabdeckung planen
Jeder Wagen- oder Hakenkontakt erzeugt einen absichtlich unbeschichteten oder gestörten Bereich. Markieren Sie, wo er auftreten darf und ob er verborgen, funktional, kosmetisch oder elektrisch wichtig ist. Ein Kontaktpunkt auf einem Montagebezug kann die Sitzposition ändern; ein Kontaktpunkt auf einer kosmetischen Kante kann eine sichtbare Spur erzeugen. Fordern Sie einen Wagenplan oder eine kontrollierte Kontaktskizze an, wenn die Lage die Abnahme beeinflusst, und identifizieren Sie, wie das Teil während des Spritzens und Einbrennens ausgerichtet ist.
Kanten erhalten Pulver anders als breite Flächen. Eine scharfe Außenecke kann dünne Abdeckung oder eine abgerundete Pulverkante zeigen, während eine Innenecke zusätzlichen Film ansammeln kann. Geben Sie an, ob Kantenbruch, Radius oder Pulveraufbau kontrolliert werden, und prüfen Sie den Übergang unter definierter Beleuchtung. Verwenden Sie kein Foto, um gleichmäßige Abdeckung um jede Kante zu behaupten.
Schichtdicke als Stapelung kontrollieren
Die Schichtdicke beeinflusst Spiel, Gewindeeingriff, Presssitze, Wärmeübertragung und visuelle Textur. Definieren Sie einen Nennbereich oder eine zeichnungsspezifische Toleranz nur, wenn die Beschichtungsspezifikation und die Messmethode dies unterstützen. Ein einzelner Messwert auf einer breiten Fläche kann die Dicke in einer Bohrung, an einer Ecke oder nahe einer Maskenkante nicht beweisen. Kartieren Sie Messzonen und geben Sie an, welche Oberflächen ausgeschlossen sind.
Geben Sie Messgerätetyp, Kalibrierung, Substratantwort, Anzahl der Messungen, Position, Orientierung und Akzeptanzregel an. Bewahren Sie Rohwerte nahe einer Grenze auf, anstatt nur einen Durchschnitt zu melden. Wenn ein Messgerät eine Vertiefung oder eine dünne Wand nicht erreichen kann, erfassen Sie die Grenze und verwenden Sie eine validierte alternative Methode oder eine Funktionsprüfung. Eine Referenz zur Qualitätsprüfung kann die Berichtsfelder organisieren, kann aber nicht die Spezifikation der Beschichtung festlegen.
Berücksichtigen Sie den Maßstapel, bevor Sie eine beschichtete Passung freigeben. Fügen Sie die Beschichtungszugabe nur dann zur bearbeiteten Größe hinzu, wenn der Käufer den Beschichtungszustand, beide Seiten der Schnittstelle und die Messtemperatur definiert hat. Ein vor der Beschichtung maskiertes Loch kann klar bleiben, während eine exponierte Bohrung Spiel verlieren kann. Geben Sie an, ob Maße vor der Beschichtung, nach der Beschichtung, nach einer genehmigten Reinigung oder bei der Montage abgenommen werden.
Beschichtungsaufbau von Bearbeitungstoleranz trennen
Wandeln Sie einen Schichtdickenbereich nicht in ein Bearbeitungstoleranzversprechen um. Das bearbeitete Merkmal, die Vorbereitung, der Filmbau, der Einbrennschwund und die Messunsicherheit haben jeweils ihre eigene Grenze. Überprüfen Sie einen Worst-Case-Stapel für Gewinde, Bohrungen, Schlitze und Passflächen. Wenn der Stapel mit der gewählten Maske und dem Filmmbereich nicht geschlossen werden kann, ändern Sie das Design oder den Prozess durch eine genehmigte Revision, anstatt sich auf manuelle Anpassung zu verlassen.
Pulver und Einbrennbedingungen an den Servicezustand anpassen
Pulverfamilie, Glanz, Textur, Farbe, Substrat und Einbrennfenster sollten aus der Umgebung und der funktionalen Oberfläche spezifiziert werden. Außenbewitterung, Reinigungschemikalien, Wärme, Abrieb, elektrischer Kontakt und Erscheinungsbild können unterschiedliche Anforderungen stellen. Ein Farbmuster identifiziert das Erscheinungsbild unter kontrollierter Beleuchtung; es begründet keine chemische Beständigkeit oder Lebensdauer. Erfassen Sie das zugelassene Pulverprodukt, die Charge, den Farbcode, den Glanz- oder Texturbezug und jede Ersatzregel.
Einbrennen ist eine Zeit-Temperatur-Bedingung im Teil und im Beschichtungssystem, nicht nur eine Ofeneinstellung. Geben Sie die anwendbare Einbrennanforderung, Teiletemperaturnachweis, Überwachungsmethode, Beladungskonfiguration und Reaktion auf einen unterbrochenen Zyklus an. Eine Referenz zur Wärmebehandlung kann die Dokumentation thermischer Prozesse von Einbrennnachweisen unterscheiden; sie kann das Einbrennen dieser Halterung nicht zertifizieren.
Betrachten Sie dünne und dicke Abschnitte getrennt. Eine schwere Ecke kann gegenüber einem dünnen Flansch nachhinken, während ein maskiertes Loch anders abkühlen kann als die exponierte Fläche. Erfassen Sie die repräsentative Position und den Sensor- oder Validierungsansatz. Wenn das Teil empfindlich auf Verzug oder Eigenspannung reagiert, definieren Sie die Maßprüfungen vor und nach der Beschichtung und identifizieren Sie die unterstützende Vorrichtung.
Erscheinungskriterien messbar halten
Definieren Sie Farbbezug, Glanz oder Textur, Beleuchtung, Betrachtungsabstand, Winkel, zulässige Abweichung und Prüfer, wenn das Erscheinungsbild wichtig ist. Ein visueller Vergleich sollte ein zugelassenes Muster oder eine instrumentelle Methode unter denselben Bedingungen verwenden. Verwenden Sie kein Bildschirmbild oder die zwei Produktfotos als Farbstandard. Erfassen Sie die Referenzrevision, wenn der Käufer ein Muster, einen Glanzgrad oder eine akzeptable Textur ändert.
Abdeckungs- und Einbrennfehlermodi erkennen
Prüfen Sie auf kahle Stellen, Pinholes, Krater, Läufer, Orangenhaut, eingeschlossenes Pulver, dünne Kanten, Verunreinigungen, Blasenbildung und Wagenspuren entsprechend dem tatsächlichen Risiko. Jeder Fehler benötigt eine Position, zulässiges Ausmaß, Methode und Reaktion. Ein Fehler auf einer nicht funktionalen Rückseite kann anders behandelt werden als ein Fehler an einer Dichtung, einem Bezugspunkt, einem Erdungspunkt oder einer Gewindeöffnung. Wandeln Sie eine allgemeine Aussage "keine Fehler" nicht in eine unbegrenzte Garantie um.
Suchen Sie nach Anzeichen dafür, dass Vorbereitung, Verunreinigung oder Einbrennen die Ursache ist, aber diagnostizieren Sie nicht nur anhand des Aussehens. Haftungsnachweise, Lösungsmittelbeständigkeit, Dickemessungen und Einbrennprotokolle beantworten unterschiedliche Fragen. Wenn ein Test zerstörend ist, definieren Sie das Zeugenblech oder die Probe und die Beziehung zu Produktionsteilen. Bewahren Sie fehlgeschlagene Beobachtungen und die betroffene Chargenidentität auf.
Wenn Ausbesserung erlaubt ist, geben Sie Material, Bereich, Mischgrenze, Farbanpassung und erneute Prüfung an. Ausbesserung kann Dicke, Glanz, Kantenabdeckung oder Korrosionsschutz verändern. Wenn sie nicht erlaubt ist, kann die Reaktion Containment, Abbeizen und Neubeschichten, Ersatz, Abweichung oder ein neuer Versuch sein. Eine Referenz zum Entgraten kann helfen, Kantenreinigung von Beschichtungsnacharbeit zu unterscheiden; sie autorisiert nicht das Abschleifen einer Beschichtung.
Einen merkmalsspezifischen Abnahmeplan erstellen
Ordnen Sie jedes Merkmal einer Methode, einem Zustand, einer Stichprobe, einem Verantwortlichen und einer Reaktion zu: Maskengrenze, Schichtdicke, Farbe oder Glanz, Kantenabdeckung, Wagenkontakt, Haftungs- oder Einbrenn-Nachweis, kritische Maße, Sauberkeit, Etiketten und Verpackung. Eine visuelle Prüfung kann keine Dicke beweisen, und ein Dickenmessgerät kann keine Haftung beweisen. Halten Sie die Nachweisarten getrennt, verbinden Sie sie aber mit derselben Einheit oder Untercharge.
Definieren Sie den Prüfzeitpunkt. Einige Prüfungen gehören vor die Beschichtung, einige nach dem Einbrennen, einige beim Wareneingang oder bei der Montage. Ein maskiertes Gewinde kann nach Entfernen der Maske geprüft werden; ein beschichteter Bezugspunkt kann eine KMM- oder Vorrichtungsprüfung nach dem Einbrennen erfordern. Erfassen Sie Temperatur, Unterstützung, Instrument, Kalibrierung, Bediener und Reinigungszustand, wenn sie das Ergebnis beeinflussen. Eine Referenz zur KMM-Prüfung kann zugängliche Lageprüfungen einrahmen, ohne die Beschichtung selbst zu beweisen.
Für eine Halterung mit Befestigungsmerkmalen überprüfen Sie Lochmuster, Ebenheit oder Sitzflächen, Kantenzustand und jeden elektrischen oder Entwässerungsweg separat. Das Bild zeigt den Umriss, kann aber diese Beziehungen nicht beweisen. Wenn eine Vorrichtung oder eine Montagebaugruppe der Funktionstest ist, definieren Sie die Vorrichtungsrevision, Kraft- oder Drehmomentbedingung und Akzeptanzreaktion.
Stichproben basierend auf Risiko und Änderung wählen
Prüfungen an jedem Teil können für eine kleine Charge angemessen sein, wenn ein blockiertes Loch die Installation stoppt. Stichproben können für Farbe oder breites Flächenerscheinungsbild geeignet sein, nachdem ein stabiler Prozess etabliert ist. Eine neue Pulvercharge, Wagenanordnung, Maskierungsmethode, Ofenbeladung, Vorbereitungsroute oder externer Verarbeiter erzeugt einen neuen Zustand. Fordern Sie ein Erstmuster oder eine erweiterte Stichprobe, bevor Sie diesen Zustand als gleichwertig mit der genehmigten Serie behandeln.
Die Übergabe an den Beschichter kontrollieren
Stellen Sie dem Beschichter Zeichnungs- und Modellrevisionen, Materialidentität, Maskenkarte, Grenze der Oberflächenvorbereitung, Pulverreferenz, Einbrennanforderung, Schichtdickenzonen, Erscheinungsbildreferenz, Prüfplan, Verpackung und Änderungsbefugnis zur Verfügung. Geben Sie an, was der Beschichter entscheiden darf und was die Zustimmung des Käufers benötigt. Eine Referenz zur CNC-Produktionsplanung kann helfen, Meilensteine abzustimmen, ersetzt aber nicht eine teilespezifische Übergabe.
Fordern Sie den Lieferanten auf, Vorbereitung, Maskierung, Pulver, Wagen oder Vorrichtung, Einbrennüberwachung, Prüfung, Nacharbeit, Verpackung, Fracht und technische Änderungen im Angebot zu trennen. Machen Sie Mengenrabatte und Mindestmengen sichtbar. Ein niedriger Stückpreis kann Stopfen, ein Zeugenblech, Dickenmessungen oder geschützte Verpackung auslassen. Vergleichen Sie den vollständigen Abnahmeumfang, nicht nur einen Farbnamen.
Verlangen Sie eine Benachrichtigung, bevor Pulverprodukt, Charge, Farbe, Glanz, Maskenmaterial, Wagenkontakt, Ofen, Einbrennplan, Vorbereitungschemie, Messgerät oder Verpackung geändert werden. Identifizieren Sie betroffene Einheiten und den Erstmuster-Nachweis nach der Änderung. Eine Referenz zur Teileverpackung kann Schutz- und Kennzeichnungsfragen einrahmen, während die Zeichnung die funktionalen Oberflächen steuert.
Einen rückverfolgbaren Beschichtungsordner führen
Bewahren Sie die aktive Revision, Materialzertifikat, Vorbereitungsprotokoll, Pulvercharge, Masken- und Wagenidentifikation, Einbrennkurve oder Validierung, Dickenmessungen, Erscheinungsbildreferenz, Maßprüfungen, Nacharbeitshistorie, Verpackungsidentität und Genehmigung auf. Verbinden Sie jeden Datensatz mit einer Einheit, Seriennummernbereich, Charge oder definierten Stichprobe. Bewahren Sie fehlgeschlagene und ersetzte Einheiten auf, anstatt nur den endgültigen Durchgang zu melden. Eine Referenz zu Inspektionsberichten kann Felder organisieren, wenn URL und Umfang vor der Veröffentlichung verifiziert sind.
Pulverbeschichtungsumfang in der RFQ vergleichbar machen
Bereitstellen von kontrollierten Dateien, Beschichtungszonen, Maskengrenzen, Material- und Ausgangszustand, bearbeiteten Maßen, Grenzen der Oberflächenvorbereitung, Pulverreferenz, Einbrenn-Nachweis, Dickenmethode, Erscheinungsbildstandard, Prüfstichprobe, Nacharbeitsregel, Verpackung, Lieferzustand und Änderungsbefugnis. Bitten Sie Lieferanten, Einschlüsse, Ausschlüsse, Annahmen und die aufbewahrten Nachweise aufzulisten. Unterscheiden Sie ein reines Beschichtungsangebot von einem kompletten Bearbeitungs- und Veredelungspaket.
Geben Sie an, ob die Bestellung Prototyp, Qualifizierung, Serie, Zweitquelle oder Wiederholungslieferung ist. Jeder Zweck kann ein anderes Zeugenblech, eine andere Stichprobengröße und eine andere Aufbewahrungsfrist rechtfertigen. Vergleichen Sie nicht ungleiche Zwecke, als ob sie dasselbe Risiko hätten. Fordern Sie ein geschwärztes Erstmusterpaket an, das Methode, Zustand, Ergebnis und Verfügung zeigt, ohne proprietäre Rezepte zu verlangen.
Auf Nachweis- und Reaktionsfähigkeit prüfen
Vergleichen Sie Lieferanten hinsichtlich Maskenkontrolle, Vorbereitungsdisziplin, Pulver- und Chargenrückverfolgbarkeit, Einbrennüberwachung, Dickenzugang, Erscheinungsbildreferenzen, Wagenplanung, Dimensionsschutz, Nacharbeitskontrolle, Verpackung und Änderungsmeldung. Eine Maschinenliste oder der Satz "Pulverbeschichtung enthalten" ist kein Nachweis. Bevorzugen Sie eine Antwort, die Grenzen, Verantwortliche, Stichprobenbasis, Reaktion und aufbewahrte Aufzeichnungen nennt.
Das beschichtete Teil mit expliziten Grenzen freigeben
Freigeben, wenn aktive Revision, Substrat, Vorbereitungszustand, Maskenkarte, Pulver- und Einbrenn-Nachweise, Schichtdickenzonen, Erscheinungskriterien, kritische Maße, Stichprobenbasis, Lieferzustand und Reaktionsregeln übereinstimmen. Zurückhalten, wenn ein Gewinde oder Bezugspunkt nicht geschützt wurde, ein Messgerät den erforderlichen Bereich nicht erreichen kann, das Einbrennen aus der Ofentemperatur abgeleitet wird, eine Wagenspur undefiniert ist oder Nacharbeit das ursprüngliche Ergebnis gelöscht hat.
Die Halterungsbilder sind eine nützliche visuelle Aufforderung, kein Zertifikat. Sie zeigen ein gemeinsames Produkt aus zwei Winkeln und eine sichtbare helle Oberfläche, während Zeichnung, Beschichtungsaufzeichnungen, Messungen, Funktionsprüfungen und Eingangszustand die Abnahme bestimmen. Halten Sie die Freigabeerklärung an die geprüften Oberflächen, den Zustand, die Einheiten und die Methode gebunden, damit eine spätere Bestellung verglichen werden kann, ohne die ursprüngliche Behauptung zu erweitern.
Diese Grenze ermöglicht es der Pulverbeschichtung, sowohl Erscheinungsbild als auch Funktion zu dienen, ohne vorzutäuschen, dass Farbe allein Haltbarkeit beweist. Die nächste Aktion des Käufers besteht darin, die Maske, Dicke, Einbrennen, Prüfung und Änderungskontrollkarte vor der Produktion zu genehmigen.
FAQ
Wie sollten bearbeitete Bezugspunkte und Gewinde vor der Pulverbeschichtung maskiert werden?
Wie beeinflusst die Pulverbeschichtungsdicke die Passung von CNC-Teilen?
Welche Oberflächenvorbereitungs-Nachweise unterstützen die Haftung der Pulverbeschichtung?
Wie sollten Farbe, Abdeckung und Wagenspuren an beschichteten Teilen akzeptiert werden?
Welche Einbrenn- und Endprüfungsunterlagen gehören zu einem pulverbeschichteten CNC-Auftrag?



