
Bearbeiteter Zustand: Textur, Entgratung und funktionale Abnahme
Bearbeiteter Zustand: Textur, Entgratung und funktionale Abnahme
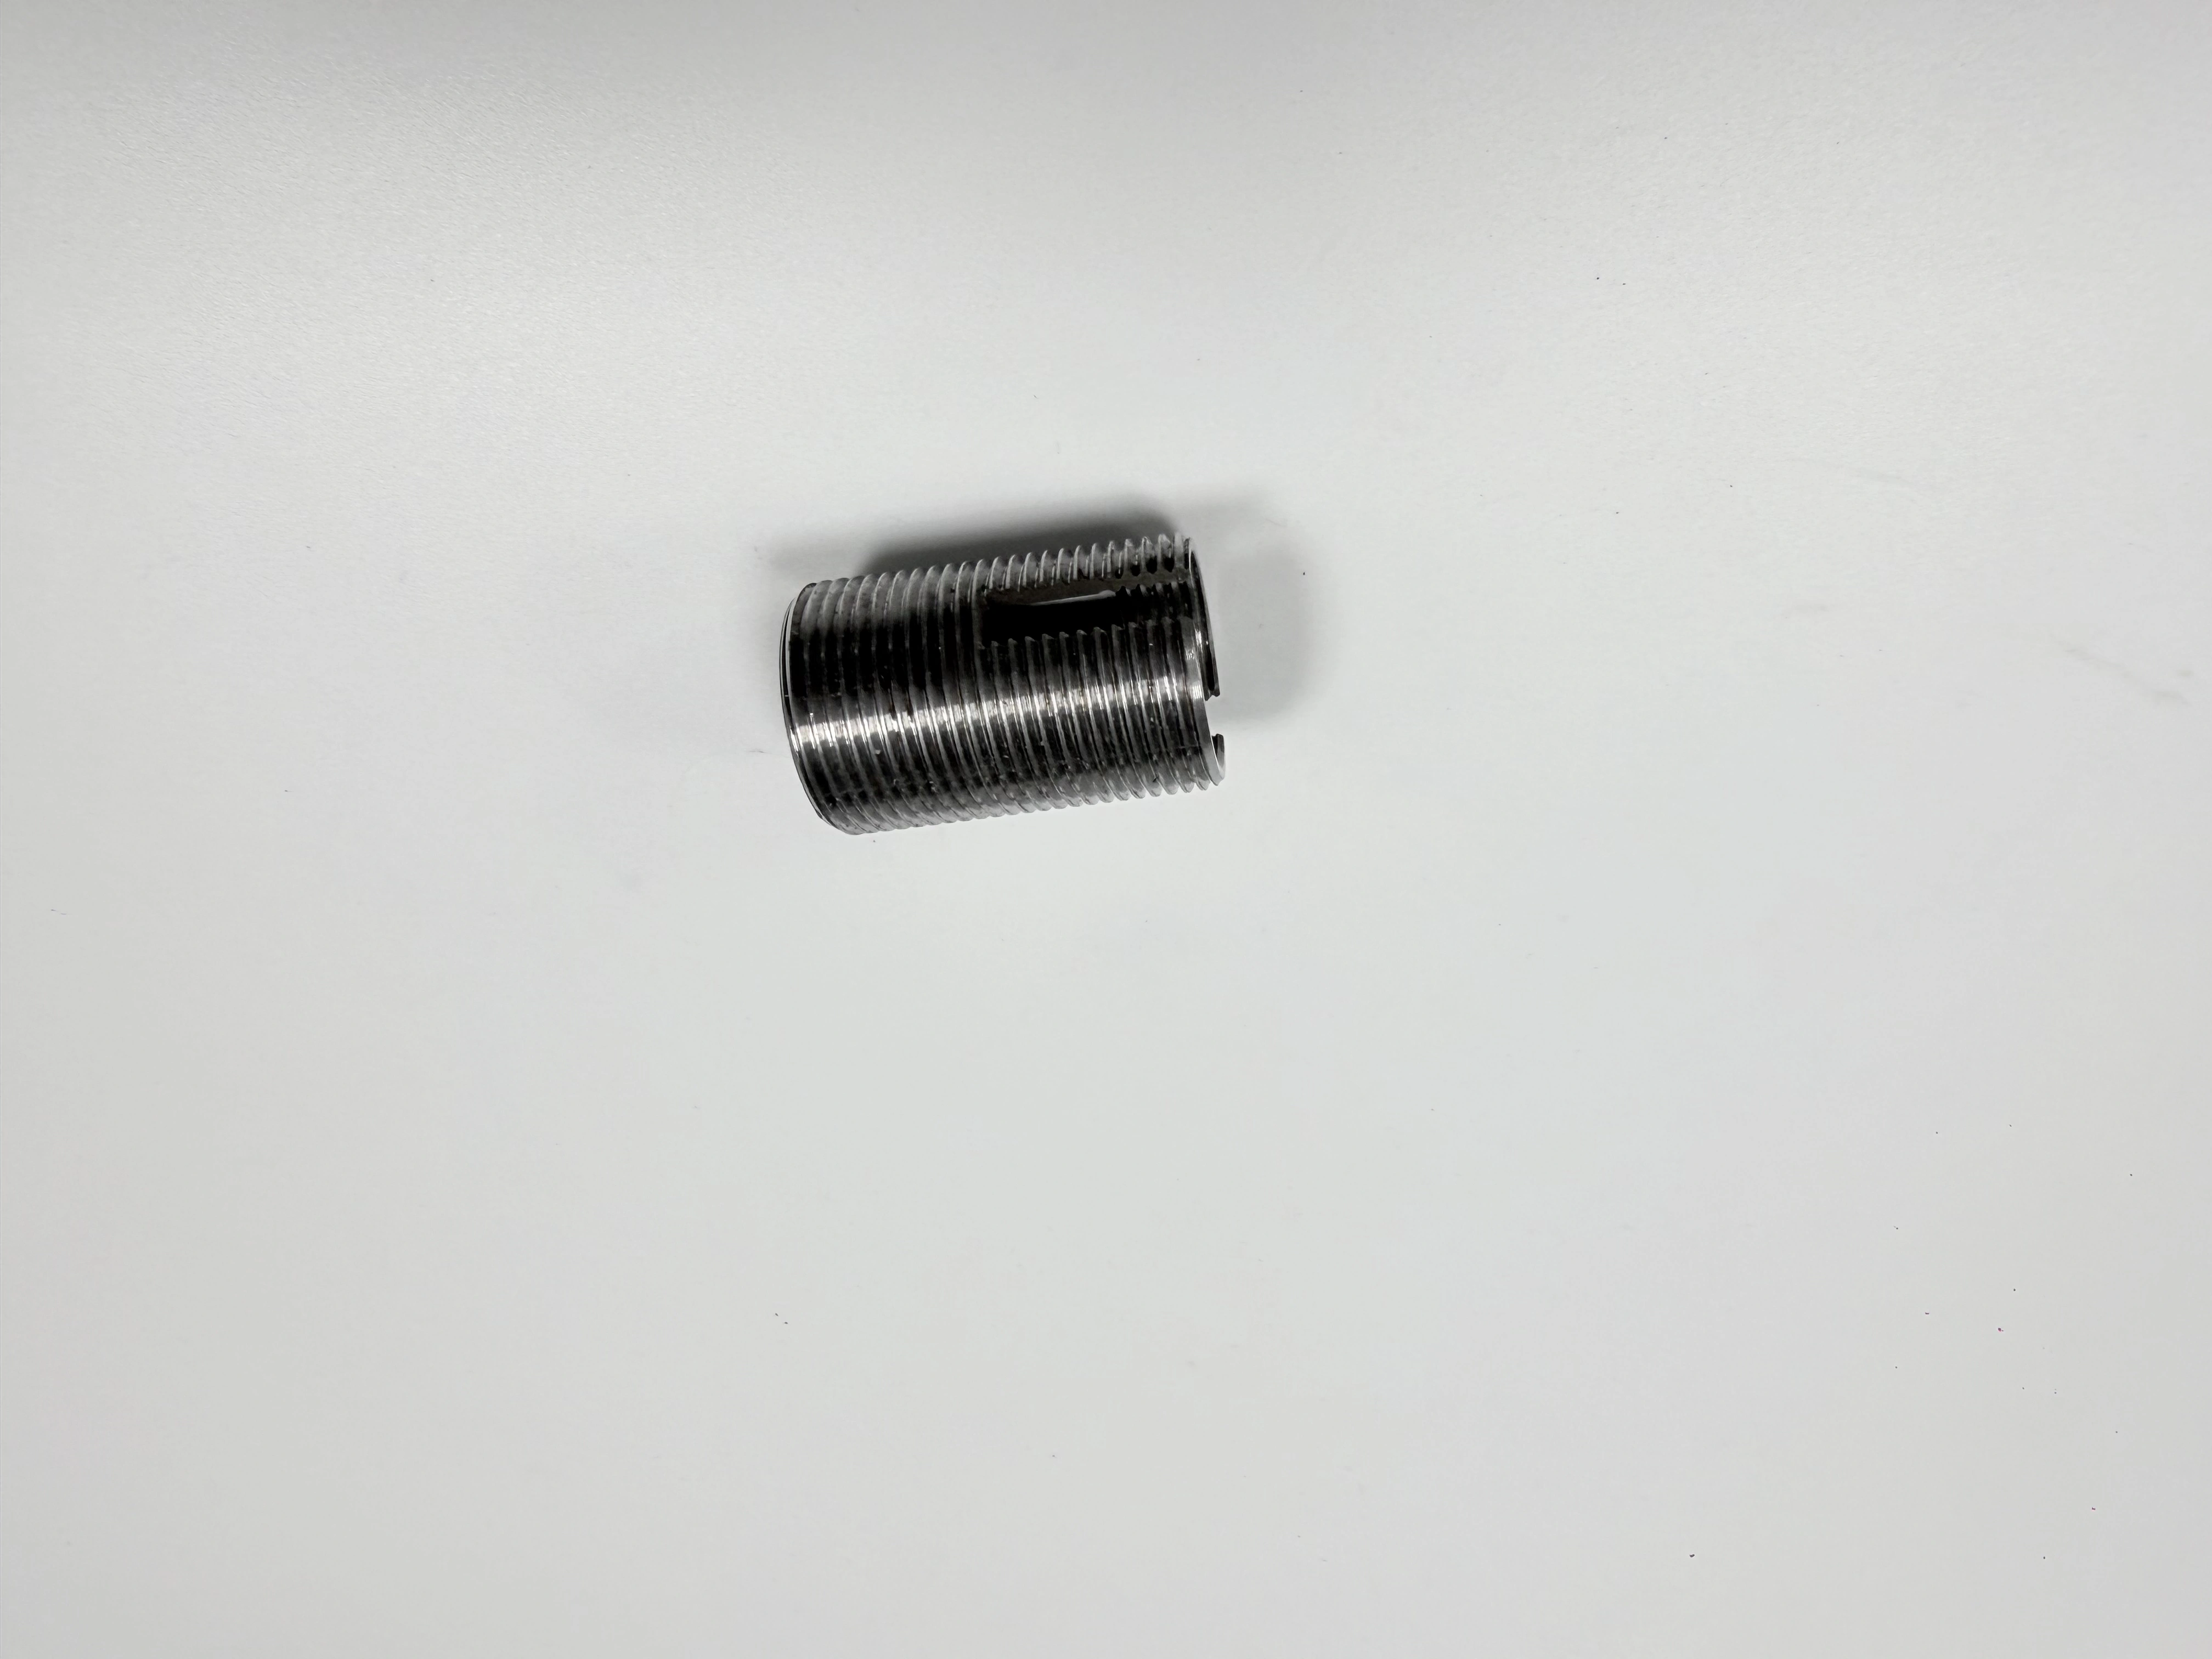
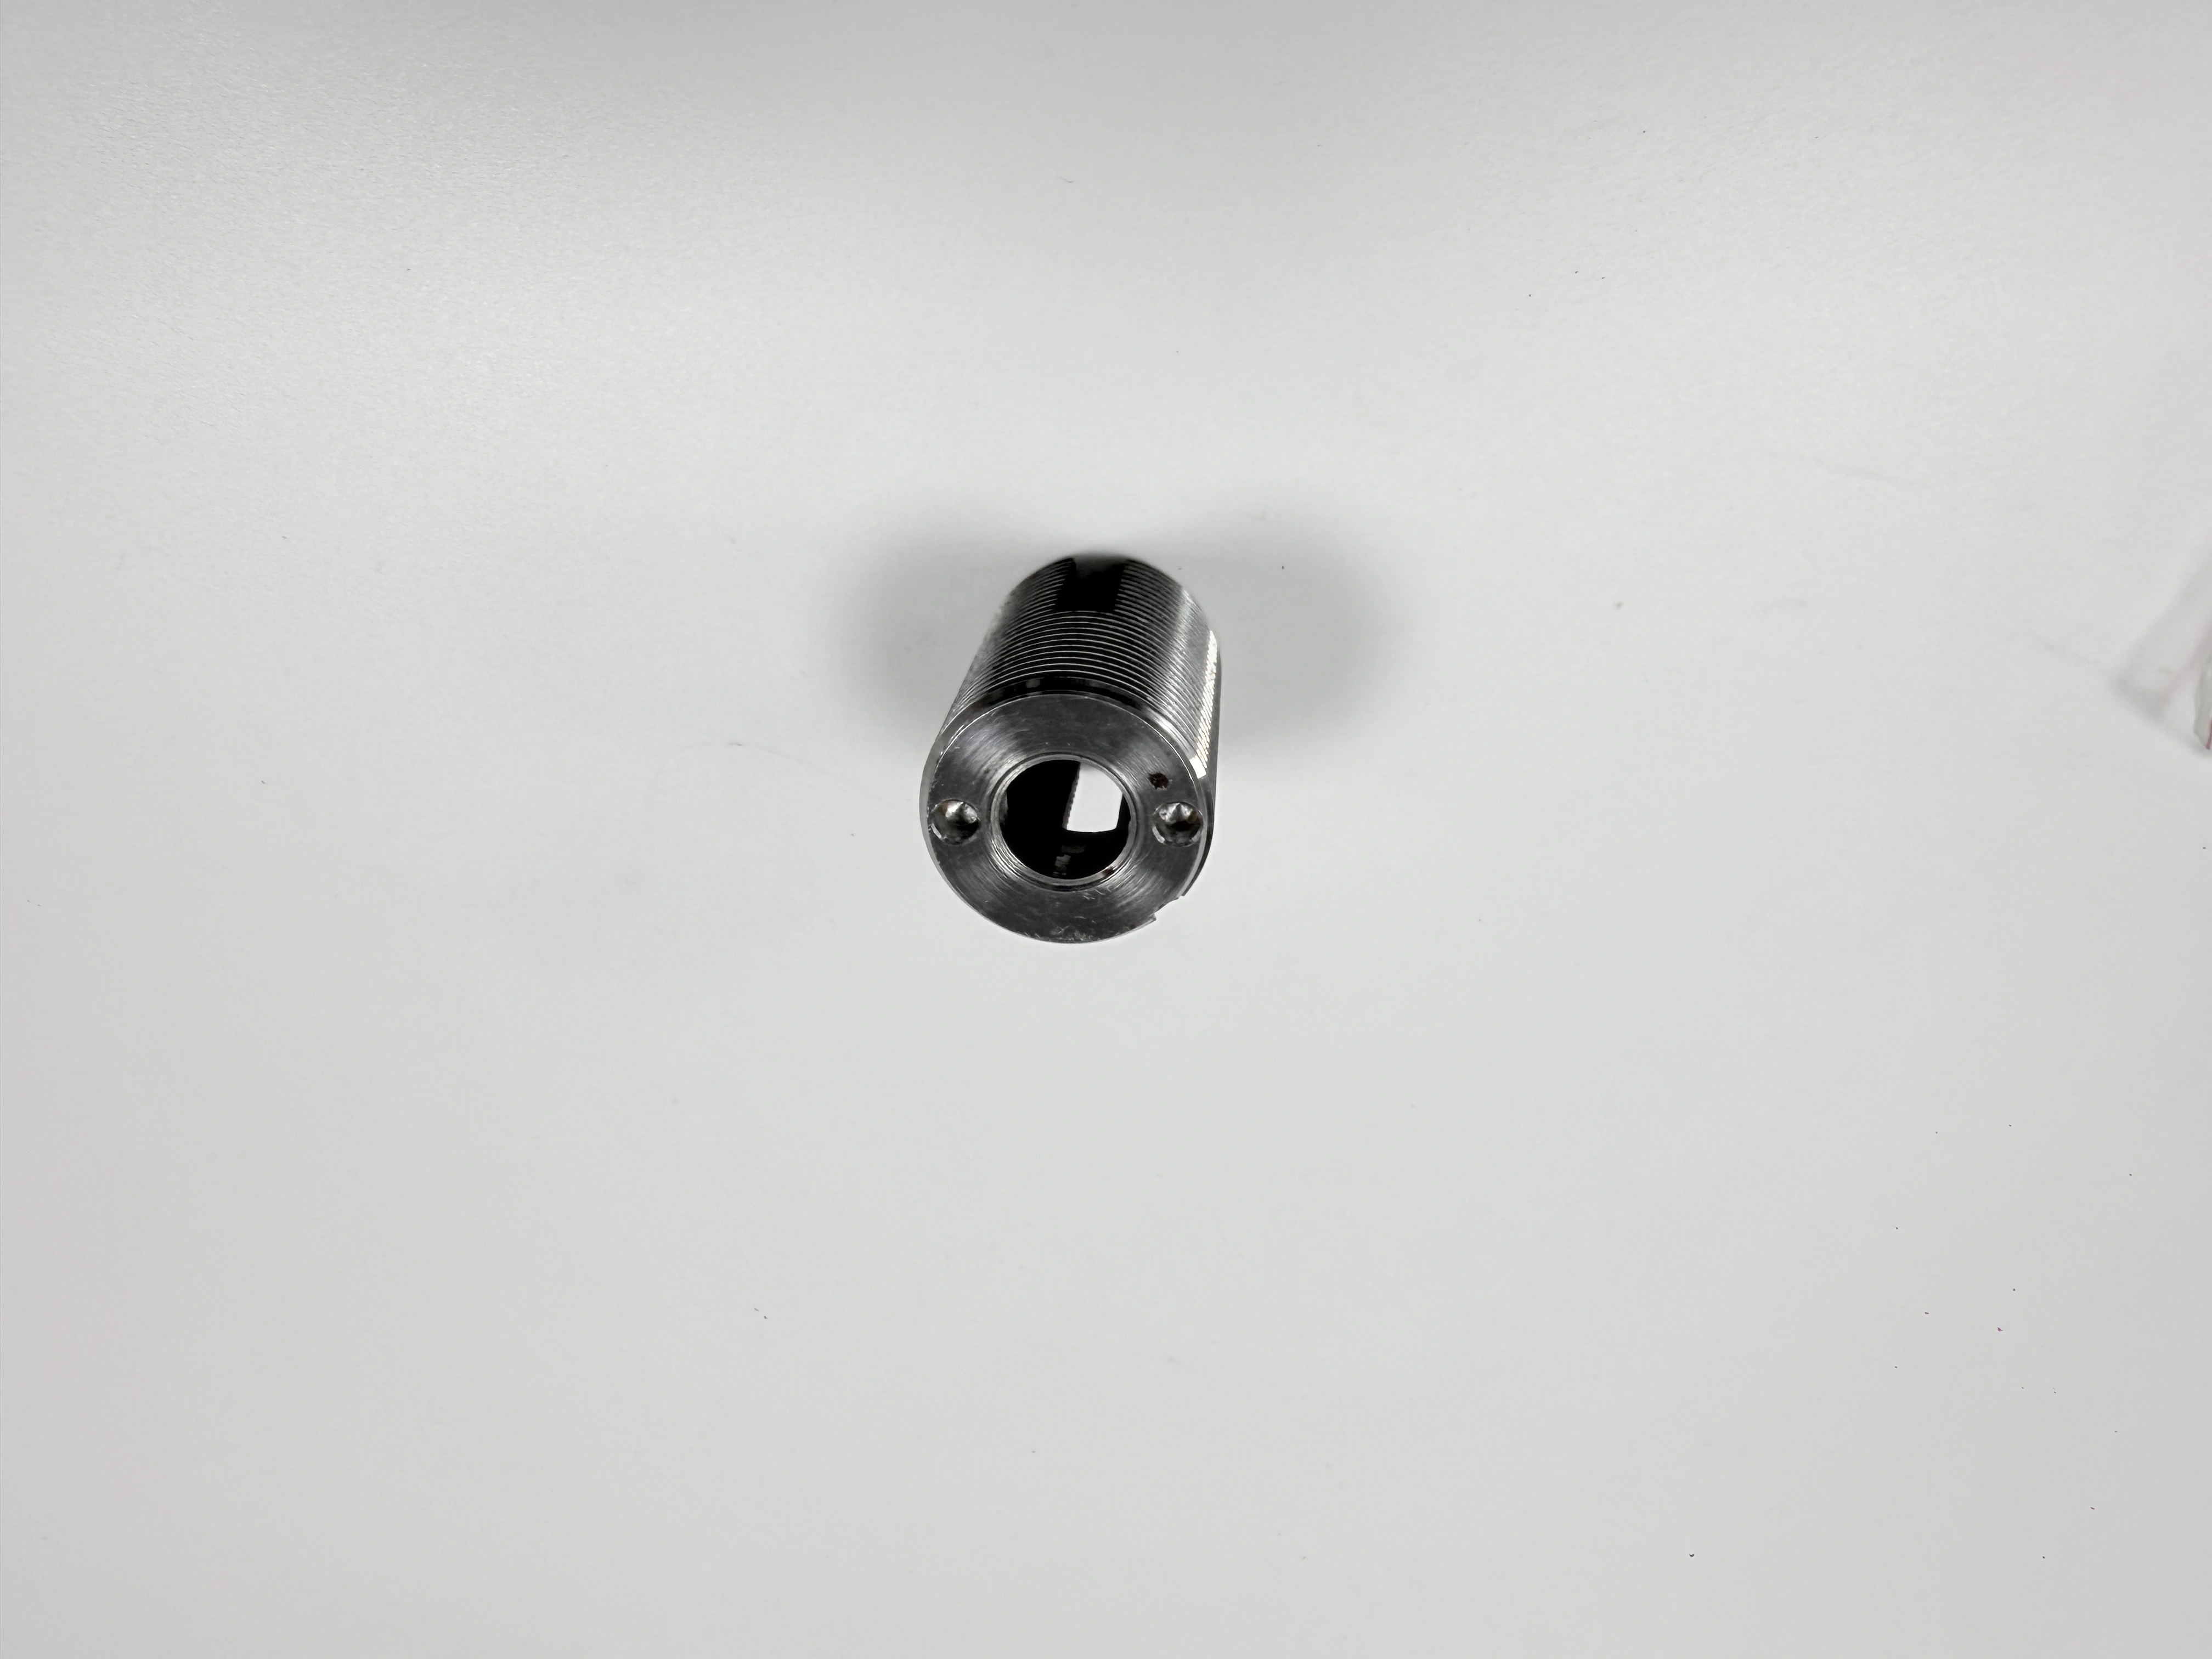
Der bearbeitete Zustand beschreibt den Oberflächenzustand direkt nach der Bearbeitung und vor einer separaten Beschichtung oder dekorativen Behandlung; er definiert keine universelle Rauheit, keinen Grat und kein Aussehen. Käufer sollten funktionale Flächen, Nuten, Öffnungen, Kanten, Material, Werkzeugzustand, Reinigung, Messung und Lieferzustand identifizieren, bevor sie ein Teil akzeptieren. Die abgebildete Gewindebuchse zeigt ein Außengewinde, eine Endöffnung und eine Seitenöffnung aus zwei Ansichten. Diese Bilder unterstützen nur Geometrie und sichtbare Textur; sie können nicht Legierung, Gewindeklasse, Rauheit, Toleranz oder Anwendung nachweisen. Eine Überprüfung des bearbeiteten Zustands hilft, das Erscheinungsbild in einen prüfbaren Abnahmeplan umzuwandeln.
Bearbeitungszustand definieren
Geben Sie den Punkt an, an dem das Teil als bearbeitet bezeichnet wird. Dies kann nach dem letzten Schnitt, nach kontrolliertem Entgraten, nach dem Waschen oder nach dem Auftragen eines Schutzöls sein. Jede Wahl ändert, was der Käufer sieht und misst. Geben Sie an, ob die Anforderung visuell, numerisch, dimensional, funktional oder eine Kombination davon ist. Eine Anmerkung "Standard-Bearbeitungszustand" ohne Zustand, Ort und Methode führt dazu, dass Lieferant und Käufer unterschiedliche Teile bewerten. Eine CNC-Bearbeitungsprozess-Referenz kann helfen, diese Zustandssprache zu organisieren.
Erstellen Sie ein Oberflächen- und Kantenregister für Flächen, Bohrungen, Gewinde, Nuten, Schultern und Ränder. Markieren Sie Dicht-, Gleit-, Positionier-, Klemm-, Kosmetik- und nichtfunktionale Bereiche. Geben Sie an, welche Oberflächen Rauheit, Ebenheit, Rundlauf, Gewindepassung, Gratkontrolle oder nur Aussehen benötigen. Eine Qualitätsprüfungs-Referenz kann Felder organisieren, aber Zeichnung und Abnahmeplan bleiben maßgeblich.
Den Buchsenansichten als Geometrie-Hinweis verwenden
Die Bildpaare zeigen eine zylindrische Gewindebuchse mit Außengewinde, Endöffnung und seitlichem Zugang aus verschiedenen Winkeln. Sie bestätigen dasselbe physische Produkt und eine geänderte Ansicht. Sie geben keinen Aufschluss über Material, Gewindeklasse, Steigung, Rauheit, Toleranz, Druck, Last oder Anwendung. Verwenden Sie die Ansichten, um Fragen zu Gewindeschutz, Entgratung, Zugang und Messung zu stellen; für technische Schlussfolgerungen verwenden Sie kontrollierte Dokumente.
Funktion von Aussehen trennen
Ein Gewinde kann Passung und Flankenschutz erfordern, eine Bohrung Größe und Oberfläche, und eine Endfläche kann ein Gegenstück positionieren. Eine sichtbare Spiralspur kann an einer nichtfunktionalen Außenseite akzeptabel sein, an einer Dichtfläche jedoch nicht. Geben Sie den Passungszustand, das Schmiermittel, die Temperatur, die Vorspannung und die Montagereihenfolge an, wenn sie die Abnahme ändern. Ersetzen Sie ein poliertes Aussehen nicht durch eine definierte Funktionsprüfung. Für gefräste Auflageflächen oder Nuten kann eine CNC-Fräs-Referenz Zugangsfragen formulieren, ohne ein Bearbeitungslimit festzulegen.
Unterscheiden Sie bei einer Gewindebuchse Außendurchmesser, Kerndurchmesser, Flankendurchmesser, Steigung, Rundlauf, Schulterposition, Öffnung, Seitenanschluss und Kantenbruch. Ein Gewindelehrdorn kann das Eingreifen unter seinen eigenen Bedingungen zeigen, aber nicht alle geometrischen Beziehungen beweisen. Eine Dreh-Referenz kann Gewinde- und Flächenoperationen beschreiben; sie kann die erforderliche Klasse ohne kontrollierte Spezifikation nicht festlegen.
Schreiben Sie die Abnahmesequenz in derselben Reihenfolge, in der die Buchse verwendet wird. Bestätigen Sie die Sauberkeit der Öffnung vor dem Einsetzen eines Gegenstücks, prüfen Sie den Gewindeeingriff vor dem Anziehen des Drehmoments und bewerten Sie Schulter oder Endfläche, nachdem die Komponente sitzt. Wenn eine Prüfung nur nach einer aggressiven Reinigung oder manuellen Entgratung durchgeführt wird, dokumentieren Sie diesen Zustand, da er möglicherweise nicht dem Lieferzustand entspricht. Die Sequenz hilft, einen Maßfehler von einem Handhabungs- oder Montageeffekt zu unterscheiden.
Halten Sie kosmetische Erwartungen eng. Eine gleichmäßige Drehspur auf einem Außendurchmesser kann akzeptabel sein, während ein erhöhter Grat an der Seitenöffnung nicht akzeptabel ist. Eine verdunkelte oder geölte Oberfläche kann das Aussehen ändern, ohne die Funktion zu ändern, aber sie kann auch einen Span verbergen. Geben Sie an, welche visuellen Merkmale eine Sperrung auslösen und welche informativ sind. Dies verhindert, dass Bediener ein Teil polieren, um einer unausgesprochenen Erwartung zu entsprechen.
Gewinde während der Nachbearbeitung schützen
Entgraten, Bürsten, Waschen, Beschichten und Verpacken können ein Gewinde beschädigen oder verunreinigen. Definieren Sie zulässigen Grat, Flankenzustand, Einlauf, Maskierung, Reinigung und Schutzverpackung. Geben Sie an, ob ein Gewinde vor oder nach der Beschichtung geprüft wird und ob ein Lehrdorn, Lehrring oder Gegenstück verwendet wird. Wenn ein Gewinde nachbearbeitet wird, bewahren Sie das ursprüngliche Ergebnis auf und kennzeichnen Sie das Teil.
Werkzeugverschleiß, Spanabfuhr, Wendeschneidplattengeometrie, Kühlmittel und Ausgangsmaterial beeinflussen Gewindeform und Oberfläche. Dokumentieren Sie Werkzeug, Programm, Einrichtung und Auslöser für Änderungen. Ein Ergebnis mit neuem Werkzeug repräsentiert nicht automatisch spätere Teile nach Verschleiß. Eine Gewindereferenz kann Messoptionen beschreiben, aber die Abnahmeklasse und Methode bleiben teilespezifisch.
Textur mit Richtung und Kontext messen
Wenn Rauheit wichtig ist, geben Sie Parameter, Richtung, Grenzwellenlänge, Filter, Messstrecke, Gerät, Probe und Zustand an. Eine Messung auf einem Außendurchmesser repräsentiert möglicherweise keine Endfläche, Bohrung oder Gewindeflanke. Ein Tastschnittgerät kann eine Gewindewurzel möglicherweise nicht erreichen; eine optische Methode kann empfindlich auf Reflexion oder Öl sein. Dokumentieren Sie zugängliche Bereiche und Grenzen, anstatt eine vollständige Oberflächenabdeckung zu implizieren.
Bewahren Sie Rohdaten oder Werte nahe einem Grenzwert auf. Dokumentieren Sie Geräteidentität, Auflösung, Kalibrierung, Bediener, Temperatur, Auflage, Reinigung und Zeitpunkt. Runden Sie einen Grenzwert nicht auf bestanden. Rauheitsnachweise beweisen keine Ebenheit, Rundlauf, Härte, Material oder Gewindepassung.
Planen Sie den Zugang, bevor Sie das Instrument auswählen. Die Endfläche kann einen geraden Schnitt akzeptieren, während ein Außengewinde oder eine Seitenöffnung eine andere Vorrichtung oder optische Ansicht erfordert. Ein Tastschnitt, der über eine Krone und Wurzel führt, kann einen lokalen Fehler unterschätzen. Dokumentieren Sie das gemessene Segment und vermeiden Sie es, auf das gesamte Gewinde zu extrapolieren. Wenn die Anforderung eine funktionale Passung ist, kombinieren Sie die Spur mit einer definierten Gegen- oder Lehrprüfung.
Verwenden Sie Wiederholmessungen, um Methodenvariation zu erkennen, nicht um einen schlechten Wert zu mitteln. Wenn zwei Messungen abweichen, überprüfen Sie Richtung, Auflage, Reinigung, Temperatur und Bedienerplatzierung. Bewahren Sie beide Ergebnisse und die Untersuchung auf. Eine kleine Charge kann eine Prozessverschiebung aufdecken, aber ohne definierten Zustand und ausreichende Stichprobe keine langfristige Fähigkeitskennzahl beweisen.
Visuelle Referenzen sorgfältig verwenden
Ein visueller Vergleich kann die kosmetische Abnahme unterstützen, wenn Material, Prozesszustand, Beleuchtung, Betrachtungsabstand und zulässige Markierungen kontrolliert sind. Er kann keine verborgene Gewindewurzel oder numerische Rauheit beweisen. Dokumentieren Sie die Referenzrevision und den Prüfer. Wenn Bediener abweichen, definieren Sie eine gemessene Methode oder genehmigte Muster, anstatt Meinungen zu mitteln.
Wenn der Käufer die Referenzprobe ändert, bewahren Sie die frühere Probenkennung auf und notieren Sie das Wirksamkeitsdatum. Eine neue Probe kann die Abnahme des Aussehens ändern, auch wenn der Bearbeitungsprozess unverändert ist. Behandeln Sie sie als kontrollierte Abnahmeänderung und entscheiden Sie, ob vorhandene Einheiten erneut geprüft werden müssen.
Grate und Kantenbrechungen kontrollieren
Definieren Sie Kantenbruch, Radius, Gratrichtung, Kerbe, Kratzer und Scharfkantengrenzen für funktionale und kosmetische Oberflächen. Eine Seitenöffnung kann einen kontrollierten Einlauf benötigen, während eine Endfläche minimale Abtragung benötigt, um die Position zu erhalten. Manuelles Entgraten kann eine Öffnung vergrößern oder ein Gewinde beschädigen. Geben Sie Methode, zugängliche Kanten, Prüfung und Reaktion an.
Prüfen Sie vor und nach dem Waschen, Beschichten, Ölen und Montieren, wenn diese den Lieferzustand ändern. Eine Sichtprüfung kann einen Grat identifizieren, aber keinen Radius oder eine Gewindeklasse beweisen. Dokumentieren Sie ursprüngliche und nachbearbeitete Beobachtungen. Eine Entgratungsreferenz kann Methoden beschreiben, ohne das Abnahmelimit festzulegen.
Schützen Sie den Gewindeeinlauf und die Kante um die Seitenöffnung vor übermäßigem Entgraten. Eine Feile oder ein Schleifmittel kann einen Grat entfernen und auch eine Fase ändern, die Wanddicke reduzieren oder einen Strömungsweg verändern. Definieren Sie den maximal zulässigen Abtrag und die Prüfung, die ihn erkennt. Wenn ein Grat manuell entfernt wird, identifizieren Sie Bediener, Methode, Einheit und erneute Prüfung. Ein Ersatzteil sollte den ursprünglichen Fehlerdatensatz behalten.
Vertiefungen und Seitenöffnungen prüfen
Vertiefungen und Seitenöffnungen können Späne zurückhalten, einer Sonde widerstehen oder ungleichmäßig entgratet werden. Geben Sie Tiefe, Kante, Gewinde, Sauberkeit und Prüfzugang an. Wenn die Seitenöffnung mit einem Kanal oder einer Druckgrenze verbunden ist, definieren Sie den Funktionstest und den Nachweis getrennt von der visuellen Oberfläche. Das Bild zeigt eine Öffnung, kann aber keinen Kanal, keine Dichtung oder keinen Druckwert beweisen.
Material- und Werkzeugzustand rückverfolgbar halten
Materialbezeichnung, Zustand, Härte, Ausgangsmaterialzustand, Eigenspannung und Temperatur beeinflussen Textur, Grate, Werkzeugverschleiß und Maße. Dokumentieren Sie Zertifikat und Wärme- oder Chargenidentität. Ziehen Sie nicht von der silbrigen Erscheinung in den Bildern auf Legierung oder Härte. Wenn ein Ersatz vorgeschlagen wird, geben Sie an, welche Oberflächen- und Geometrieschlussfolgerungen übertragbar sind und welche einen neuen Versuch benötigen.
Dokumentieren Sie Werkzeug, Wendeschneidplatte, Programm, Kühlmittel, Auflage, Vorrichtung und Operation für den akzeptierten Zustand. Ein Einrichtungswechsel oder Werkzeugtausch erzeugt einen neuen Zustand, der eine Erstteilprüfung erfordern kann. Halten Sie Mess- und Materialaufzeichnungen mit Einheiten oder Unterlosen verknüpft.
Material- und Werkzeugaufzeichnungen sollten auch den Materialeingang und den Oberflächenzustand bei jeder Operation identifizieren. Wenn die Buchse aus einem Reststück oder einer anderen Charge geschnitten wird, kann derselbe Werkzeugweg einen anderen Grat oder eine andere Gewindeoberfläche erzeugen. Eine Materialauswahl-Referenz kann die Fragen formulieren; das Zertifikat, die Wärmeidentität und das Messergebnis bleiben der Nachweis.
Temperatur und Reinigung kontrollieren
Messen Sie nach dem definierten Stabilisierungs- und Reinigungszustand. Eine warme Buchse, ein Ölfilm, ein Span oder Waschrückstände können Gewindeeingriff, Rauheit oder Öffnungsgröße verändern. Geben Sie Raum- und TeilTemperatur, Trocknung, Auflage, Schmiermittel und Zeitpunkt an. Wenn eine Beschichtung der Bearbeitung folgt, definieren Sie Vorher-Nachher-Prüfungen und die Abnahme des Lieferzustands.
Einen merkmalsspezifischen Plan erstellen
Prüfen Sie Gewindepassung, Öffnungsgröße, Endflächenposition, Seitenöffnung, Rundlauf, Oberfläche, Grat und Sauberkeit getrennt, wenn sie die Funktion bestimmen. Geben Sie Datum, Instrument, Methode, Probe, Einheit, Auflage, Temperatur und Reaktion an. Ein Gewindelehrdorn beweist keinen Rundlauf; eine Rauheitsspur beweist keine Gewindeform; eine Sichtprüfung beweist kein Material.
Fügen Sie eine explizite Übergabeprüfung vor dem Verpacken hinzu. Gleichen Sie Gewinde- und Öffnungsergebnisse mit der aktiven Revision, Materialcharge, Einrichtung und den Anforderungen des Lieferzustands ab. Wenn ein Zertifikat, eine Messung oder ein Etikett abweicht, sperren Sie das Teil und identifizieren Sie den Verantwortlichen. Eine kurze Abstimmung verhindert, dass eine fertig aussehende Buchse mit unvollständiger Nachweiskette freigegeben wird. Eine CMM-Inspektionsreferenz kann bei Lagehinweisen helfen, wenn das Merkmal für diese Methode zugänglich ist.
Einzelteilprüfungen können bei kleinen Losen gerechtfertigt sein, wenn ein einzelner Buchsenfehler die Montage blockiert. Stichproben können für risikoarme Außentextur nach einem stabilen Zustand geeignet sein. Ein Werkzeug-, Vorrichtungs-, Material-, Reinigungs- oder außerbetrieblicher Wechsel erzeugt eine neue Population. Verknüpfen Sie jedes Ergebnis mit Identität und Zustand.
Verwenden Sie ein Merkmalsregister, das Gewinde, Öffnung, Fläche, Seitenmerkmal, Kante und Oberfläche mit Methode, Datum, Zustand, Probe und Inhaber abbildet. Das Register kann zeigen, dass ein Lehrdorn den Eingriff abdeckt, während eine KMG- oder optische Methode Lage und Profil abdeckt. Es kann auch eine fehlende Prüfung aufdecken, bevor der Versand verpackt wird. Bewahren Sie das Register mit dem Prüfbericht und dem Änderungsprotokoll auf.
Unsicherheit und Zugang sichtbar machen
Überprüfen Sie Ausrichtung, Instrumenteneignung, Kalibrierung, Auflage, Temperatur und Wiederholbarkeit nahe einem Grenzwert. Wenn eine Gewindewurzel oder Seitenöffnung unzugänglich ist, geben Sie die alternative Methode und Grenze an. Eine funktionale Montageprüfung ergänzt den Nachweis, ersetzt aber keine ungemessene Anforderung. Bewahren Sie Rohwerte und fehlgeschlagene Werte auf.
Bearbeitung so planen, dass die Oberfläche geschützt wird
Planen Sie Schruppen, Gewindeschneiden, Bohren, Planen, Entgraten, Waschen und Prüfen so, dass kritische Oberflächen unterstützt und zugänglich bleiben. Lassen Sie bei Bedarf kontrollierten Aufmaß für eine endgültige Beziehung. Nach einem Umspannen überprüfen Sie das Transfermerkmal erneut. Dokumentieren Sie Operation, Datum, Werkzeugzugang, Auflage und Prüfpunkt im Prozessablauf.
Externe Beschichtung, Passivierung oder Montage können Gewinde, Öffnung, Kante oder Oberfläche verändern. Dokumentieren Sie Verarbeiter, Spezifikation, Charge, Maskierung, Vorher-Nachher-Maße und Lieferzustand. Eine Oberflächenreferenz kann Prozessänderungen beschreiben, aber den Endzustand dieser Buchse nicht zertifizieren. Wenn die Bestellung Teil einer größeren Freigabe ist, kann CNC-Produktionsplanung helfen, die Zustandsänderung sichtbar zu halten.
Planen Sie eine saubere Übergabe zwischen Schneiden und Endbearbeitung. Entfernen Sie Späne, ohne das Gewinde zu beschädigen, halten Sie Einheiten getrennt und identifizieren Sie den Zustand, in dem das erste Teil genehmigt wird. Wenn ein externer Verarbeiter ein Maß oder die Oberfläche ändert, wiederholen Sie die betroffene Prüfung vor der Freigabe. Ein Zertifikat unterstützt die angegebene Arbeit des Verarbeiters im Rahmen; es ersetzt keine Messung des Lieferzustands.
Erstteil zurückhalten
Genehmigen Sie ein Erstteil gegen die eingefrorene Revision, bevor Sie die Charge freigeben. Bestätigen Sie Gewindepassung, Öffnung, Seitenmerkmal, Flächenbeziehung, Grat, Oberfläche und Nachbearbeitungszustand. Dokumentieren Sie Material, Werkzeug, Einrichtung, Instrument und Verantwortlichen. Eine Erstteilfreigabe gibt spätere Einheiten nach einer undokumentierten Änderung nicht frei.
Bearbeitungsumfang in der RFQ vergleichbar machen
Bereitstellen von Zeichnungs- und Modellrevisionen, funktionalen Oberflächen, Gewinde- und Öffnungsanforderungen, Rauheits- oder visueller Referenz, Kanten- und Gratkriterien, Material, Werkzeug- oder Prozessgrenzen, Inspektion, Stichprobe, Fremdbearbeitung, Reinigung, Verpackung, Aufzeichnungen und Änderungsbefugnis. Bitten Sie Lieferanten, Endbearbeitung, Entgratung, Lehren, Inspektion, Beschichtung, Reinigung, Verpackung, Fracht und technische Änderungen getrennt aufzuführen.
Geben Sie Mengenstaffeln und Annahmen an. Eine höhere Menge kann ein spezielles Werkzeug, eine Vorrichtung, reduzierte Stichprobe oder eine andere Reinigungsroute verwenden. Ein Rabatt pro Einheit ist kein Beweis dafür, dass dieselbe Oberfläche stabil ist. Fordern Sie ein geschwärztes Erstteil- und Reaktionsformat an.
Bitten Sie Lieferanten, die Kosten für Gewindelehren, Rauheitsmessungen, manuelles Entgraten, Reinigung, Schutzöl, Beschichtung, Verpackung und erneute Prüfung zu trennen. Wenn die Buchse eine spezielle Vorrichtung zum Schutz von Gewinde oder Seitenöffnung erfordert, zeigen Sie diese Position und ihre Wiederverwendungsbedingung an. Ein transparenter Kostenvoranschlag ermöglicht es dem Käufer, einen Bearbeitungszustand zu wählen, ohne stillschweigend Nachweise zu entfernen.
Auf Oberflächennachweise prüfen
Vergleichen Sie Lieferanten hinsichtlich Werkzeugzustand, Gewindeschutz, Entgratungsmethode, Messrichtung, Instrument, Materialrückverfolgbarkeit, Reinigung, Übergabe an Fremdbearbeitung, Verpackung und Reaktionsregeln. Eine Maschinenliste oder ein Satz wie "bearbeiteter Zustand inbegriffen" ist nicht ausreichend. Bevorzugen Sie eine Antwort, die Grenzen, Verantwortliche, Stichprobenbasis und aufbewahrte Nachweise angibt.
Fordern Sie ein geschwärztes Erstteilformat an, das Oberflächenposition, Methode, Zustand, Ergebnis und Disposition zeigt. Dies zeigt, ob der Lieferant Nachweise ohne Offenlegung proprietärer Prozessdetails bewahren kann.
Bearbeiteten Zustand mit Grenzen freigeben
Freigeben, wenn jede funktionale Oberfläche und Kante eine Anforderung, Methode, Zustand, Stichprobe, Verantwortlichen und Reaktion hat und wenn Material, Werkzeug, Einrichtung, Inspektion, Fremdbearbeitung, Reinigung und Verpackung übereinstimmen. Blockieren, wenn "bearbeitet" undefiniert ist, ein Gewinde nur visuell beurteilt wird, eine Nut unzugänglich ist oder ein Nacharbeitsgang das ursprüngliche Ergebnis gelöscht hat.
Der bearbeitete Zustand ist nur eine nützliche Beschreibung, wenn er mit der Oberfläche, dem Prozesszustand und den Nachweisen verknüpft ist, die der Käufer akzeptiert. Die Bildpaare der Buchse zeigen Gewinde, Öffnungen und sichtbare Textur nur aus zwei Ansichten. Lassen Sie Zeichnung, Materialaufzeichnung, Werkzeug- und Einrichtungshistorie, Messungen, Funktionsprüfung und Empfangsbedingungen darüber entscheiden, ob Sie annehmen, überarbeiten oder eine Endbearbeitungsoperation hinzufügen.
Halten Sie die Freigabeerklärung an die geprüften Oberflächen, Zustand, Stichprobe und Methode gebunden, damit eine spätere Bestellung ohne Erweiterung der ursprünglichen Behauptung verglichen werden kann. Beim Versand kann eine Leitfaden zum Schutz von Teilen beim Verpacken verwendet werden, um zu dokumentieren, wie Gewinde und Öffnungen geschützt wurden, während die Abnahmeentscheidung an den Prüfbericht gebunden bleibt.
Dokumentieren Sie den Abnahmezeitpunkt so sorgfältig wie den Abnahmewert. Eine Buchse, die vor dem Waschen, nach dem Ölen oder nach einem Fremdprozess genehmigt wurde, gehört zu einem anderen Nachweiszustand. Notieren Sie Revision, Einheitenidentität, Temperatur, Auflage und Bediener bei der Freigabe und bewahren Sie jede spätere Nachprüfung als separates Ereignis auf. Diese kleine Zeitaufzeichnung hält eine sichtbare Oberflächenentscheidung mit dem Zustand verbunden, den der Käufer tatsächlich erhält.
Diese Grenze hält "bearbeitet" sowohl für technische als auch für Einkaufsentscheidungen nützlich.
FAQ
Wie sollte der bearbeitete Zustand für Gewindeteile definiert werden?
Welche Gewinde- und Oberflächennachweise sollten aufbewahrt werden?
Wie sollten Entgratung und Reinigung in eine RFQ für die Oberfläche aufgenommen werden?
Wie können Käufer Angebote für den bearbeiteten Zustand vergleichen?
Welche Aufzeichnungen unterstützen Folgeaufträge für bearbeitete Oberflächen?
