
氮化曲轴制造与检验案例回顾
氮化曲轴制造与检验案例回顾
该发电项目涉及一根定制氮化合金钢曲轴,其主轴颈、曲柄销、处理表面和检验记录必须通过一条相互衔接的制造路线进行管理。工程挑战不仅限于切削复杂形状。材料标识、基准连续性、分阶段余量去除、氮化、条件后续磨削以及文件交接都影响后续工作。该路线为这些接口定义了设计控制,项目书面往来则记录了实际达成一致的材料和热处理澄清事项。
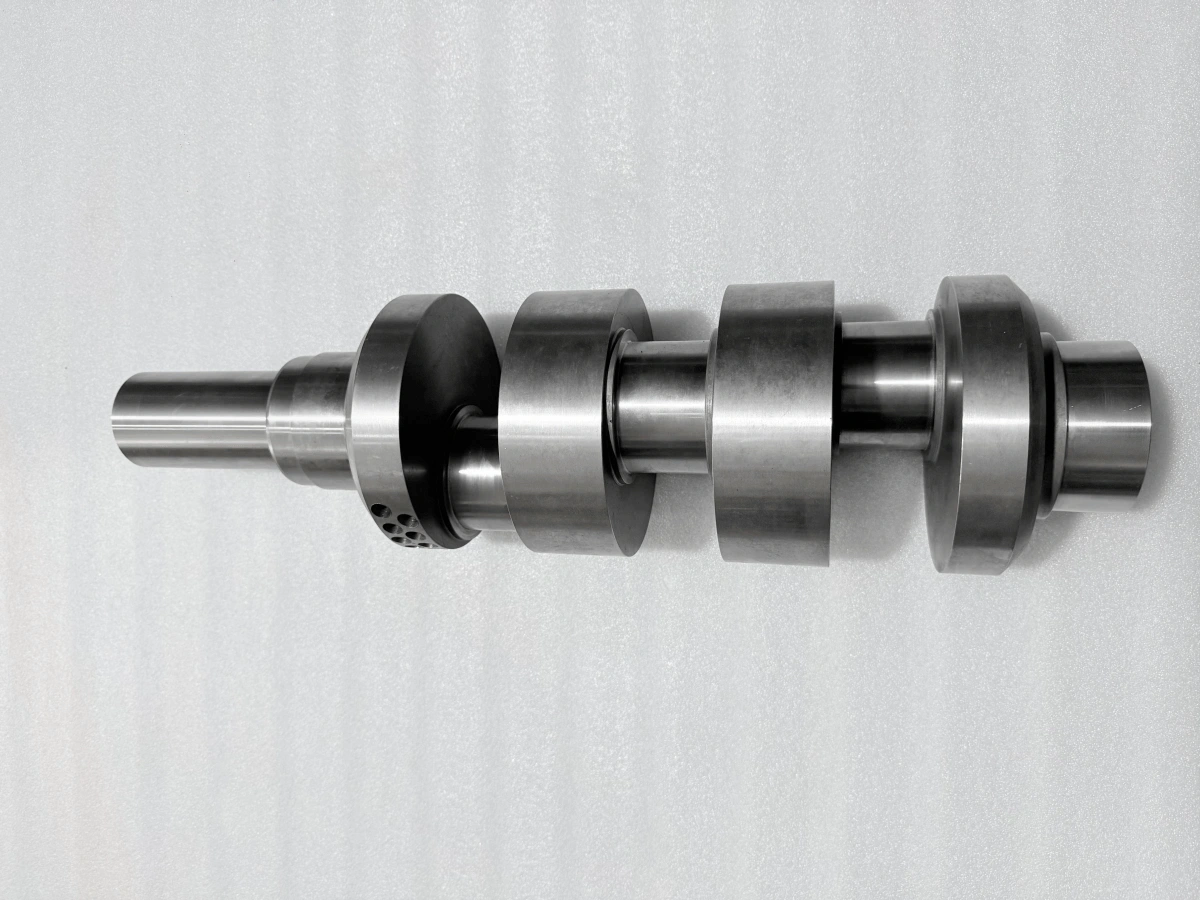
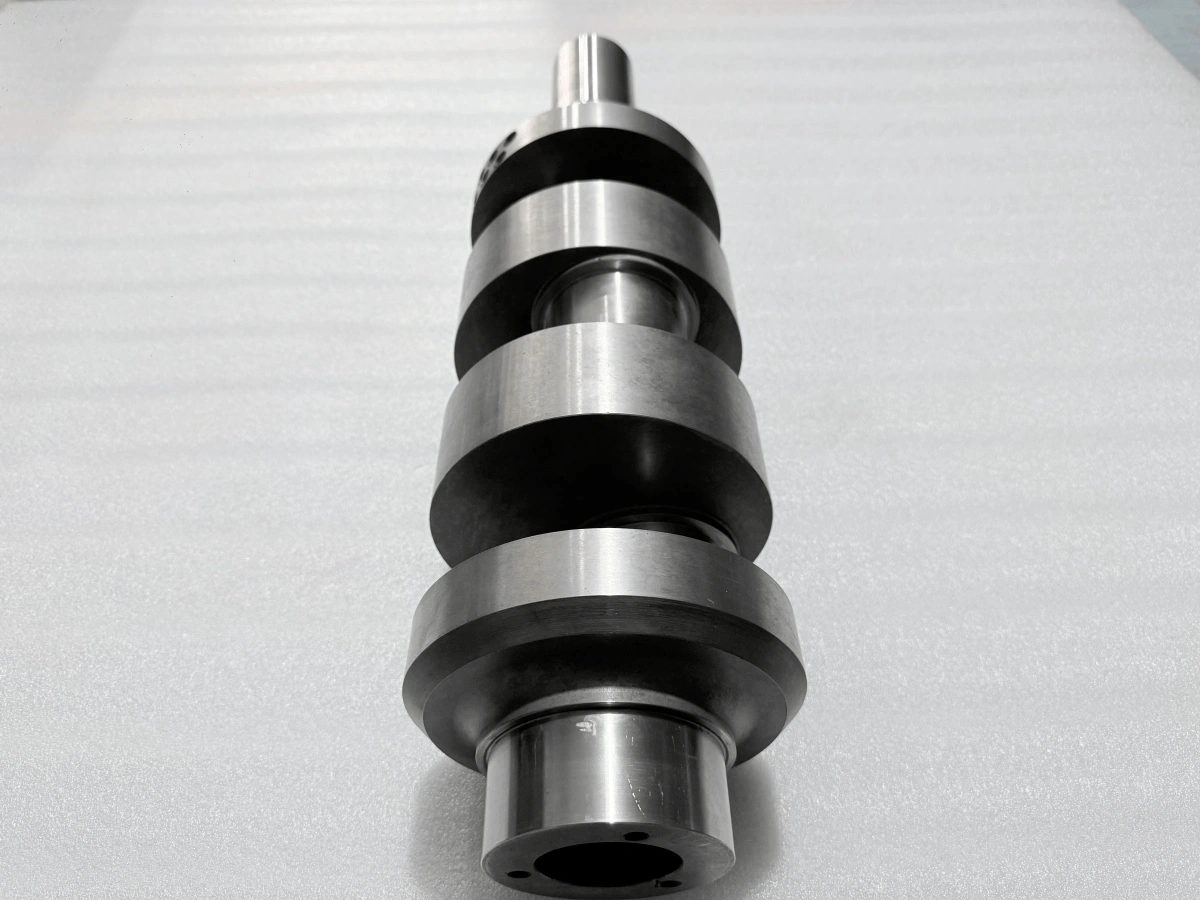
在本曲轴 CNC 加工案例研究中,我们重点关注连接加工、热处理和检验的交接环节。计划交接应定义来料零件状态、基准方案、剩余余量和所需记录。在本订单中,材料评审和氮化讨论形成了书面决定,制造路线可将其延续到后续指令中。
发电曲轴项目范围
该曲轴将主旋转轴线与偏置曲柄销特征结合在一起,因此单个表面的精度只是制造问题的一部分。相关特征的位置和方向必须从加工到热处理和检验遵循共同基准。因此,项目范围连接了材料控制、粗加工和半精加工、氮化准备、可能的热处理后精加工、尺寸测量、表面状态记录、无损检测以及动平衡文件。
材料评审与可追溯性设置
采购要求最初引用 AISI 414。在审查所供材料证书后,客户书面批准本订单使用符合 GB/T 3077 的 42CrMo。Neway 将该决定视为项目特定决定。它并未将这两个牌号变成通用替代规则,也未消除对材料牌号、产品形式、交货状态和制造路线进行协调的需要。
材料证书记录了 42CrMo 以及炉号和生�标识及支持性测试数据。技术往来还确定需要将分配库存与订单和车间流转卡关联起来。这就是实际的可追溯性链条:客户批准的材料决定、来源证书、实物库存标识、内部操作记录以及连接这些文件的报告索引。
阶段门控制造路线
制造指南规划了多阶段路线,在材料评审、分阶段加工、氮化、条件精加工和检验周围设置 HOLD 和 WITNESS 点。HOLD 点要求在进行后续工作前完成指定评审。WITNESS 点标识需在商定检验安排下观察的活动。路线应说明每个点的通知、出席和继续规则,尤其是在热处理或检验涉及另一组织时。
对于每次交接,路线应标识当前图纸版本、零件状态、基准参考、剩余余量策略、保护表面、所需文件以及下一决定的负责人。在正确阶段填写的简短流转卡记录比事后撰写的长篇总结更有用。它为加工、热处理、磨削和检验团队提供相同参考点,并减少某组仍依据早期假设工作的可能性。
CNC 加工中的基准控制
主轴颈和偏置曲柄销不能作为不相关的圆柱特征进行管理。按照该路线,主基准轴线应由指定轴颈表面建立,而轴向和角向参考将在后续装夹中传递曲柄销位置。当装夹发生变化时,操作员应从受控基准特征重新建立这些参考,而不是复制前道工序的机床坐标。
余量去除应在粗加工和半精加工阶段之间分配,以便轴在刚度变化时仍保留支撑和修正余量。支撑点应位于稳定位置,并控制振动,同时避免将工件弯曲成临时形状。松开夹紧后进行的测量将指导剩余余量、基准恢复和下一阶段装夹。
氮化与后续磨削协调
在该订单期间,氮化与后续磨削接口成为一个具体工程问题。Neway 提出了处理深度、可能的尺寸变化以及后续可去除材料之间的相互作用。客户书面回复,澄清了预磨和最终处理深度条件,并保留了受控去除限值。该往来将开放的制造关注转化为订单特定工艺定义,而未改变所选表面处理路线。
由此产生的控制方法连接了热处理交接的两侧。氮化前,记录应标识处理区域和遮蔽区域、零件状态、可追溯性以及精加工余量。热处理后,团队应重新建立图纸基准,审查记录状态,并根据书面触发条件决定是否需要后续磨削。在包括磨削的情况下,CNC 磨削计划必须保持预期轴颈关系以及规定处理层。
工艺阶段之间的测量交接
测量与制造阶段相关联时最为有用。粗加工并拆除支撑后,对基准特征、轴颈余量和轴向参考的检查将显示半精加工装夹是否能恢复预期关系。氮化前,尺寸快照和记录的处理边界将给处理方提供明确的来料状态。这些检查点将检验转变为下一道工序的信息,而不是留到路线终点的任务。
热处理后,基准相关测量以及表面硬度和层深记录将说明是否应进入条件磨削路径以及应如何处理剩余余量。对于精加工阶段交接,几何形状、表面检查和平衡需要单独记录。每份报告应标识工艺状态,以便下一审阅者知道数据代表哪个阶段。
检验报告与文件控制
项目文件包含材料测试证书(MTC)、带测量图的尺寸 CMM 记录、硬度和层深报告、渗透探伤检验记录以及动平衡报告。MTC 支持材料决定,并定义可追溯性所需的来源信息。CMM 文件记录用于尺寸评审的实测几何形状。表面硬度和处理深度记录为热处理和精加工评审提供不同信息。DPT 记录记录了对表面开口缺陷的检查,而动平衡报告记录了其测试条件和平衡数据。
Neway 的质量保证方法使每份记录与其自身工艺阶段和工程决定相关联。报告索引应将可用文件与相关零件或批次参考、图纸版本、方法、制造阶段、责任组织和文件版本关联起来。设备或仪器参考应放在方法要求的位置。该结构帮助客户查找材料、几何形状、热处理、表面检查和平衡信息,而无需将这些文件视为可互换的证书。
规划类似曲轴项目
对于类似的发电曲轴,请提供受控图纸和模型、材料规格和状态、表面处理范围、关键基准关系、最终轴颈要求、NDT 方法、平衡指令和文件清单。Neway 可使用这些输入来准备拟议的CNC 加工顺序、HOLD 点矩阵、外协工艺交接和检验报告计划。在报价期间定义这些控制措施,可为工程、生产和采购提供一条可追溯的路线,用于管理困难的曲轴项目。
