
定制曲轴制造流程:从材料选择到检验
定制曲轴制造流程:从材料选择到检验
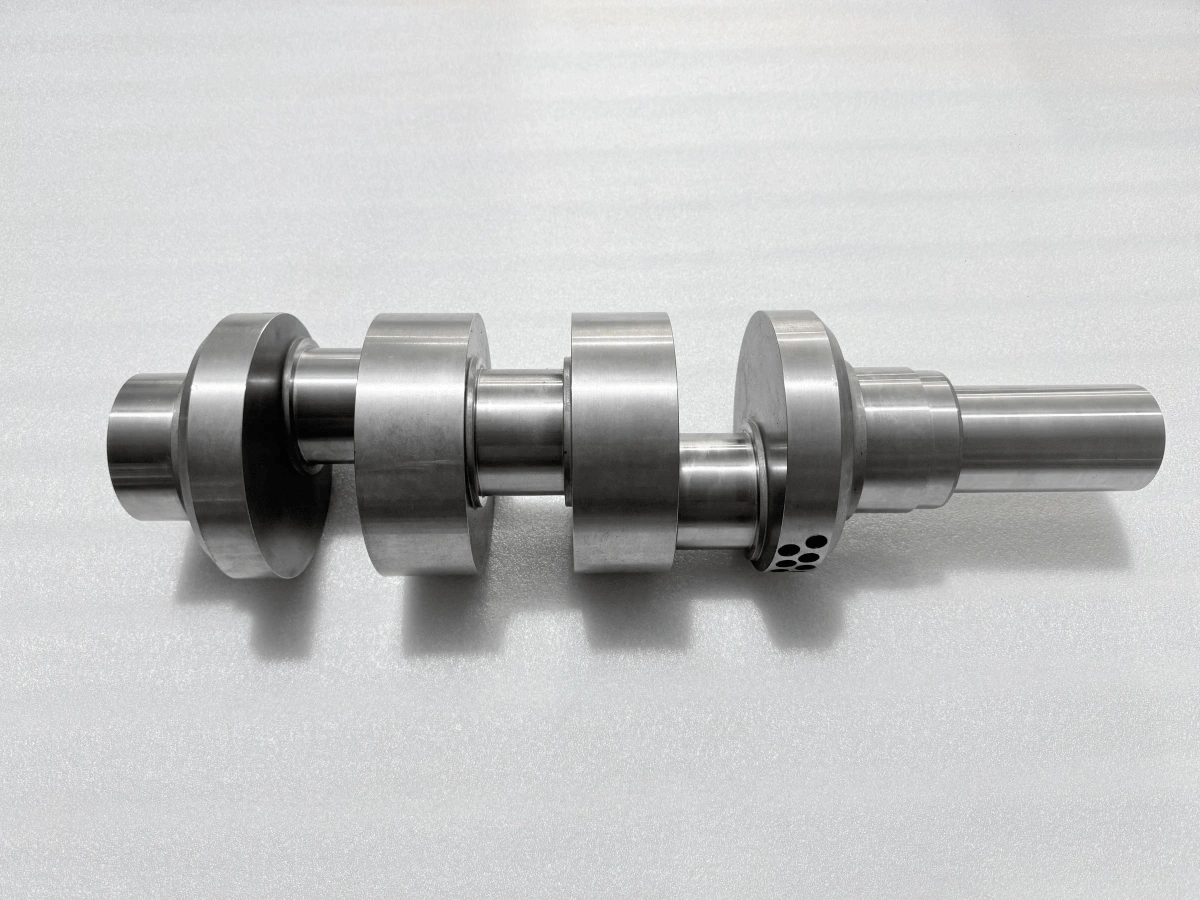
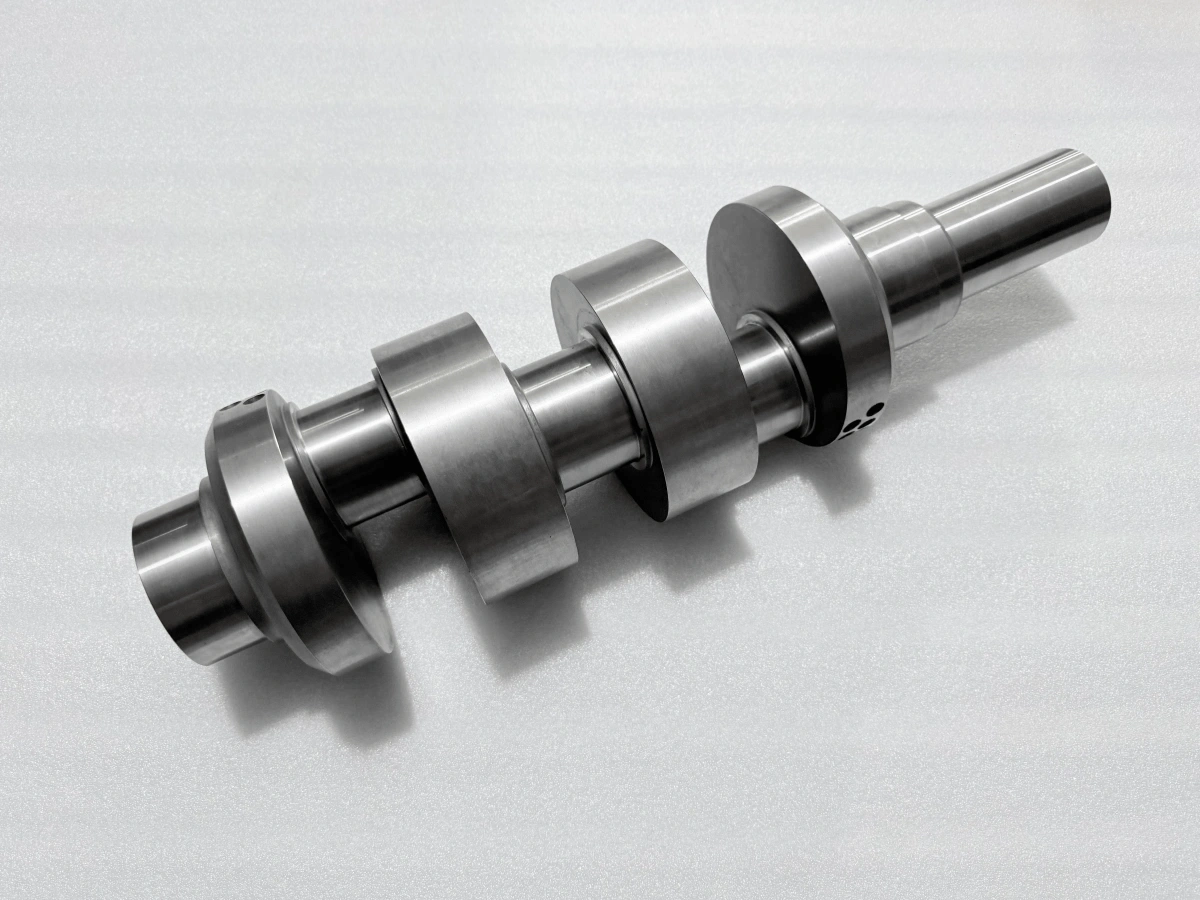
定制曲轴制造流程必须通过多个加工和处理阶段,控制主轴颈、偏置连杆颈与成品轴承表面之间的关系。对于渗氮合金钢设计,典型路线从材料验证开始,经过粗加工和半精加工,包括受控渗氮、任何指定的最终磨削以及单独的验收检查。路线随图纸、毛坯状态和使用要求而变化。从Neway工程的角度来看,报价时有用的一个问题是:在最后一道工序之后,哪些特征必须保持正确,以及每个特征将如何验证。
从图纸和验收计划开始
在批准加工顺序之前,曲轴图纸应确定主基准轴线、轴向参考和角度方向。仅凭轴颈直径并不能定义零件。连杆颈偏置、相位、轴颈形状、轴承宽度、圆角以及这些特征之间的关系都可能影响功能。制造评审需要区分哪些特征可以独立检查,哪些必须与公共参考相关联。
将材料、热处理、表面光洁度和检验说明放在一起阅读。适用于渗氮后的要求不能从处理前进行的测量中接受。同样,指定的表面状态可能会限制后续磨削或抛光。为每个关键特性标明检验阶段,并确定在工作继续之前需要的任何客户批准。这样在加工使纠正变得昂贵之前就建立了验收计划。
将材料和毛坯作为完整规范进行选择
材料选择包括牌号、适用规范、产品形式、热处理状态和所需文件。报价单上的牌号名称不足以批准钢坯。材料证书应与商定的采购要求相符,并能在切割和后续加工过程中追溯到毛坯。如果需要额外的力学测试或库存检验,应在采购前加以明确。
AISI或SAE 414和42CrMo可能会出现在合金钢轴类制造的讨论中,但相似的牌号或化学成分范围并不能确立互换性。比较实际规格和交货状态,然后获得对拟议替代的书面批准。从棒料加工可以适合定制几何形状,而锻件可能提供不同的材料利用率和晶粒流线路线。两者都不是自动正确的:设计、产量、库存可用性和资质要求决定选择。
在此基础上比较报价。较低的库存价格可能排除所需的交货状态、测试或证书。近净成形毛坯可能减少金属去除量,但引入工装和资质工作。询价单应确定哪些毛坯路线是可接受的,以便这些差异对买方保持可见。
统筹规划主轴线和偏置加工装夹
主轴颈共享预期的旋转参考;连杆颈占据受控的偏置位置。一个能准确加工单个圆柱表面的装夹,仍然可能将该表面相对于轴的其他部分放置错误。规划主轴轴线、轴向位置和连杆颈相位如何在工序之间传递,包括任何后续磨削装夹。
工件夹持评审应解决可及性、刚性、夹紧力和支撑位置。曲柄臂周围的断续切削和变化的啮合可能不均匀地加载工件。支撑需要抑制振动,而不迫使柔性轴在释放时无法保持的形状。根据几何形状和设备,连杆颈成形可能涉及偏置车削或铣削。CNC车削是可用工艺系列的一部分,并不能证明每个特征都可以在一次同心装夹中完成。
分阶段去除余量并重新检查几何形状
粗加工暴露毛坯状况、变化的截面刚度和释放的残余应力的影响。规划余量去除,使剩余形状在整个路线中都能得到支撑和测量。从一个区域大量去除应在相邻特征接近最终尺寸之前触发对变形风险的评审。任何去应力操作必须与材料状态和后续处理规范兼容。
半精加工为下一道工序建立受控尺寸,同时在需要处保留有意安排的精加工余量。记录余量是半径还是直径;混淆两者可能消耗可用的修正范围。中间检查应确认偏置、轴向位置和基准特征仍可恢复。最终检验报告无法恢复前道工序去除的余量。保留量必须遵循实际的处理和精加工计划,而不是通用的曲轴余量。
将批准的顺序带入制造记录,并附有清晰的工序引用和检验点。如果零件被松开以进行测量,区分其自由状态与支撑加工状态。意外移动应在下一刀之前进行调查,此时材料仍可用于批准的响应。
完成次要特征而不丢失参考
油道、键槽、螺纹孔和其他铣削特征只有在图纸要求时才属于工艺路线。它们的位置可能取决于连杆颈相位或定义的角度基准,而不是最近便的加工面。统筹规划刀具通道和检验通道,特别是在另一道工序后特征将变得难以接近的地方。
孔相交和边缘需要商定的去毛刺和清洁方法。可接近的外部边缘并不能证明内部相交处没有毛刺。在搬运和二次加工过程中保护圆角和轴承表面。评审这些操作如何与渗氮遮蔽、砂轮间隙和任何后续平衡校正相互作用。工艺顺序应在成品轴颈暴露于可避免的损伤之前解决这些相互作用。
在处理前定义渗氮要求
渗氮通过氮扩散改变合适钢材的表面区域。它通常是一种低变形处理,但这种描述并不意味着尺寸变化为零。其响应取决于钢材和先前状态,以及指定的工艺。它不能用于补偿未经批准的材料或不合适的芯部状态。
处理说明应确定要处理的表面、任何遮蔽区域、所需的硬度和层深标准,以及验收适用的状态。在相关情况下,单独规定化合物层的要求。商定处理供应商将如何证明符合性,以及最终加工如何影响剩余层。在送处理前,检查清洁度、尺寸、余量和可追溯性。这些是加工与热处理之间实用的交接要求。
控制渗氮后的轴颈精加工
某些设计要求渗氮后进行最终轴颈磨削;其他设计指定处理态或不同的精加工顺序。遵循图纸和批准的工艺,而不是假设每个渗氮曲轴都必须磨削。在需要磨削的地方,重新建立预期的参考,并在决定可以安全去除多少材料之前检查处理后状态。
CNC磨削计划必须满足轴颈尺寸、几何形状和表面要求,同时保留指定的处理层。磨削热、砂轮状态、冷却液供应和局部接触都影响表面完整性。抛光不能替代纠正位置或形状误差。不要通过光泽度来判断轴承表面:尺寸、表面纹理和材料状态要求需要在最终指定状态下有各自的证据。
管理产生返工的接口
困难的决策往往发生在两个工艺交汇处。便于粗加工的基准可能不适合最终检验。轴颈余量可能适应预期的变形,但超过处理后允许的材料去除量。平衡校正可能物理上可及,却与图纸限制冲突。每个决策都需要针对完整路线加以解决。
对于供应商评估,询问谁拥有这些接口,以及哪道工序有权停止零件。加工车间、处理供应商和检验提供商应依据相同的版本和商定的验收状态工作。当出现偏差时,记录并在继续之前获得所需的处置。纠正工作应包括评审哪些早期结果失效以及必须重复哪些检验。
将最终检验结果分开保存
尺寸检验确定指定尺寸和几何关系。表面纹理测量针对轴承光洁度。硬度和层深验证针对处理表面的不同方面。这些测试本身都不能确立已满足每项要求。选择适合特性的测量方法、覆盖范围和不确定度,并记录用于关系测量的基准方案。
无损检测应与材料、预期的不连续位置和所需覆盖范围相匹配。当设计要求时,动平衡针对绕定义旋转参考的质量分布。成功的平衡结果不能补偿不正确的连杆颈位置,尺寸报告也不能确立没有内部不连续。下面的五个相关常见问题探讨这些更具体的问题;本制造路线将单独的检查纳入一个放行计划。
依据可追溯的文件包放行零件
放行包应将材料记录、适用工艺记录和所需检验结果连接到同一零件和图纸版本。它应说明检验阶段,并将测量结果与复制到模板中的要求区分开来。在将文件集视为完整之前,评审缺失的批准、不完整的覆盖范围和未解决的偏差。
当使用外部工艺时,其报告应确定所执行的工作和适用的验收要求。当供应商使用自己的工单号时,保持与制造记录的清晰链接。不相关批次的证书或通用能力声明不能确立所供应曲轴的状态。
在解释接近极限的结果时,使用商定的一致性判定规则。确认任何返工之后都进行了必要的重新检验。包装应保护功能表面并保持可追溯性,而不会将污染转移到已清洁的特征上。发货指令确立物流行动;它不能替代技术验收。放行决定必须与批准的要求和针对这些要求的证据保持关联。
准备定义范围的曲轴询价单
对于制造评审,请提供受控图纸和模型、材料规格和交货状态、所需数量、处理要求、关键特性和检验交付物。确定验收适用于每道精加工工序之前还是之后。如果需要无损检测或平衡,请包括适用的规范和报告预期,而不是要求未指定的测试。
将这些输入发送给Neway以进行定制CNC加工评审。它们允许在报价最终确定之前讨论拟议的定制曲轴制造流程、外部工艺责任和验证范围。尽早商定这些细节为工程和采购提供了比较报价和解决未决要求的具体基础。
