Da Fundição ao Ajuste Final: Torneamento CNC de um Impulsor de Bomba Fechado
Da Fundição ao Ajuste Final: Torneamento CNC de um Impulsor de Bomba Fechado
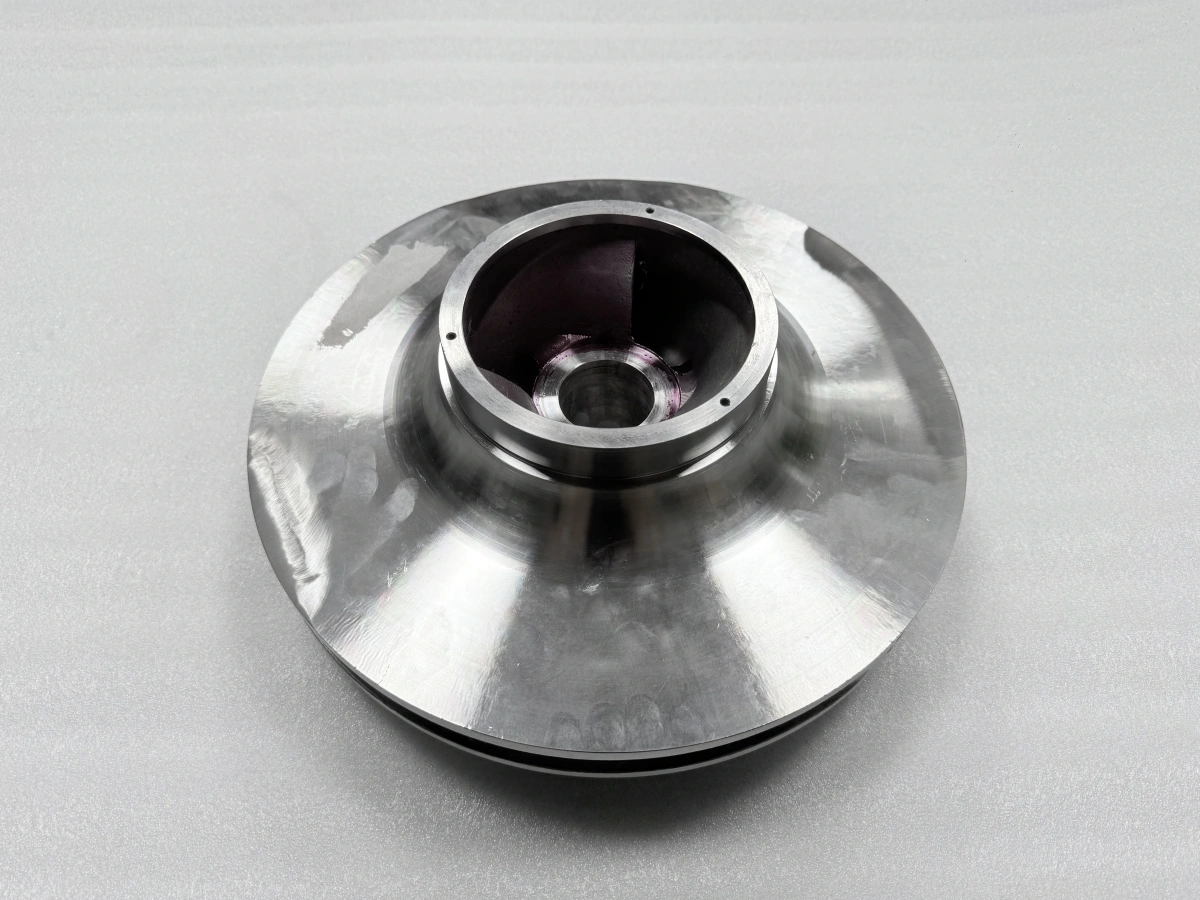
Este projeto de componente de bomba em pequenos lotes reúne um impulsor fechado e seus anéis de desgaste em um único plano de usinagem. O impulsor não é simplesmente uma peça redonda que por acaso se encaixa em um torno: a fundição forma seus canais de fluxo fechados, enquanto o furo, as faces e as interfaces dos anéis precisam de um eixo de trabalho comum. Para os engenheiros da Neway, a usinagem CNC de impulsor fechado começa com três decisões: preservar a geometria hidráulica, estabelecer datums utilizáveis e reservar as superfícies corretas para o acabamento. Os requisitos do projeto ilustram como abordamos uma rota proposta para este tipo de componente de equipamento industrial.
Deixe a Fundição Formar a Geometria de Fluxo
A primeira decisão é separar a forma hidráulica da interface mecânica. Um impulsor fechado contém passagens internas entre duas coberturas. Essas passagens são governadas pela rota de fundição e não podem ser abordadas como cavidades abertas em uma placa fresada. O plano de usinagem deve, portanto, começar com um mapa de zonas protegidas: as paredes das passagens formadas por fundição e as coberturas permanecem fora do escopo de torneamento, a menos que o desenho liberado diga explicitamente o contrário, enquanto faces circulares acessíveis, furos, assentos e ombros tornam-se candidatos ao acabamento posterior.
O impulsor é, portanto, uma peça fundida com interfaces usinadas selecionadas, não uma forma que precisa ser recriada inteiramente por torneamento. A usinagem CNC mais ampla pode suportar recursos secundários, mas cada operação deve estar vinculada a um recurso acessível e a um requisito de desenho. Começar por essa distinção ajuda a evitar remoção desnecessária de material perto do caminho de fluxo e mantém a rota focada no ajuste, localização e montagem. Também fornece ao fornecedor de fundição uma meta de sobremetal mais clara: material suficiente para limpeza nas zonas de usinagem sem carregar sobremetal extra em superfícies que devem manter sua forma fundida.
Transforme o Desenho em um Mapa de Interfaces
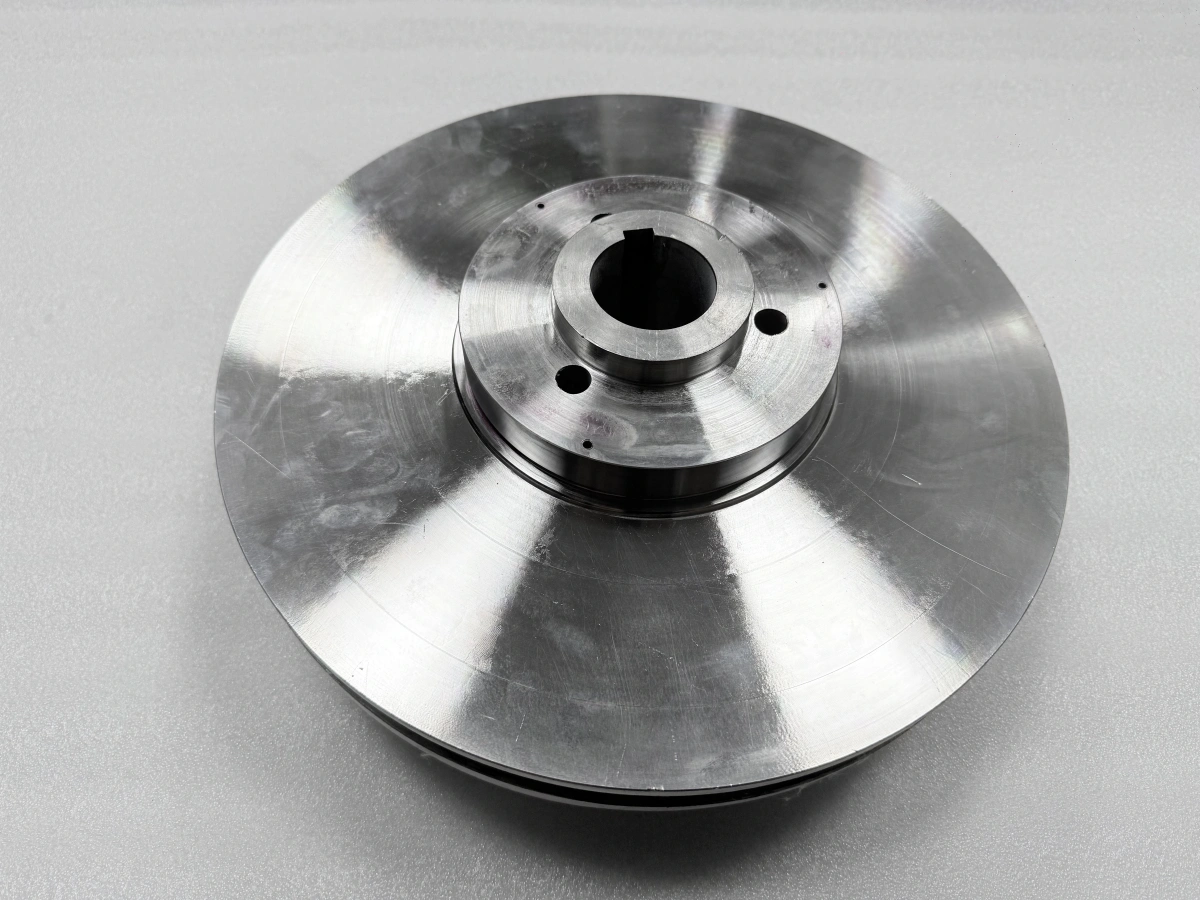
Antes de selecionar castanhas, ferramentas ou velocidades, o desenho precisa ser lido como um conjunto de relações funcionais. O furo central estabelece uma referência rotacional provável. As faces adjacentes podem localizar o impulsor axialmente. Assentos de anéis, ombros e superfícies circulares externas podem controlar a relação entre o corpo rotativo e os componentes estacionários da bomba. Um rasgo de chaveta ou padrão de furos pode adicionar requisitos de sincronização ou fixação, mas não se deve assumir que define o eixo principal.
As indicações de material pertencem ao mesmo mapa. O desenho do projeto especifica WCB para o corpo do impulsor e CA6NM para os anéis de desgaste; o plano de usinagem precisa tanto do grau especificado quanto da condição inicial documentada. O corpo e os anéis podem responder de maneira diferente ao corte, fixação e acabamento, o que é outra razão para definir sua interface em vez de aplicar uma receita de corte genérica. A escolha da ferramenta, preparação da aresta, dados de corte e sobremetal devem seguir a condição real documentada do material disponível para produção.
Construa a Estratégia de Datum em Torno do Ajuste Final
A superfície bruta mais conveniente não é automaticamente o datum correto. A variação da fundição pode tornar um diâmetro bruto fácil de segurar, mas não confiável como referência funcional. Um plano de usinagem de precisão mais robusto identifica qual furo, face ou superfície piloto deve estabelecer o eixo, qual recurso controla a localização axial e como essa relação sobreviverá a uma reversão ou a uma etapa de montagem posterior.
Uma sequência prática pode usar uma configuração inicial para criar ou qualificar superfícies de referência e, em seguida, usar essas referências para acabar as interfaces funcionais. A sequência exata permanece dependente do desenho. O que importa é que toda transferência tenha uma testemunha nomeada: um furo, face ou diâmetro que possa ser reverificado após a re-fixação. O registro de setup também deve distinguir suporte de localização. Um apoio pode evitar a deflexão da cobertura sem ser permitido redefinir o eixo. Essa distinção torna-se especialmente importante em um componente largo e semelhante a um disco, onde a pressão de fixação pode alterar a relação aparente enquanto a peça ainda está presa.
Trate o Impulsor e os Anéis de Desgaste como um Sistema de Ajuste
Os anéis de desgaste não devem ser planejados como peças soltas isoladas quando sua geometria útil depende do impulsor montado. Os assentos de anéis definidos no desenho, as faces de acoplamento e as interfaces finais de funcionamento formam uma cadeia. Se cada elemento for acabado separadamente, o erro de localização acumulado pode ser diferente da relação vista após a montagem. Por esse motivo, a usinagem de acabamento após a montagem pode ser selecionada quando o eixo comum e o ajuste final precisam ser controlados no estado montado.
A melhor rota depende do desenho liberado, do sobremetal disponível, do método de montagem, da estratégia de suporte e da influência do corte posterior nos recursos vizinhos. Se o acabamento de montagem for selecionado, o plano de processo deve nomear o que é medido antes da montagem, o que retém sobremetal controlado, qual datum é recuperado depois e quais interfaces são verificadas novamente. Se o acabamento separado for suficiente, a cadeia de tolerâncias anel-corpo ainda precisa ser calculada e registrada. Fazer essa escolha cedo ajuda o maquinista a reservar material nos locais corretos e evita que um anel nominalmente acabado se torne a referência errada para o conjunto concluído.
Use Torneamento, Mandrilamento e Perfuração para Tarefas Diferentes
Faces rotacionais e diâmetros externos são candidatos naturais para torneamento CNC, mas a trajetória da ferramenta ainda precisa de um eixo estável e sobremetal suficiente para limpar a superfície pretendida. Desbaste e acabamento podem ser separados para que o engenheiro observe como a fundição se assenta e como o componente responde após a remoção de material. O ciclo de corte final deve proteger a relação funcional, não apenas melhorar a aparência.
A geometria interna pode exigir mandrilamento CNC quando o tamanho e o eixo do furo precisam estar relacionados a uma face torneada ou assento. O mandrilamento não é prova automática dessa relação; o setup e o datum de medição devem corresponder ao desenho. Da mesma forma, a perfuração CNC pode criar furos secundários onde o projeto exige, mas o tamanho do furo por si só não estabelece sincronização ou posição. A rota deve indicar se os furos são localizados a partir do eixo do furo, de um rasgo de chaveta, de uma face ou de outra referência definida.
Gerencie o Sobremetal da Fundição Antes que Ele Alcance a Ferramenta de Acabamento
O sobremetal de fundição raramente é distribuído de forma tão uniforme quanto o material em barra. O plano de processo deve verificar se as superfícies de referência pretendidas têm sobremetal de limpeza suficiente e se um deslocamento entre os eixos de fundição e funcional consumirá material em um lado primeiro. Um corte de reconhecimento leve pode revelar problemas de assentamento ou distribuição de sobremetal antes que a rota se comprometa com o datum final. O engenheiro pode então decidir se ajusta a localização dentro da geometria permitida pelo desenho, revisa o setup ou pausa para uma revisão da fundição.
O desbaste também deve respeitar as coberturas largas do impulsor. Remover material de um lado, fixar perto de uma região fina ou apoiar apenas o cubo pode alterar como o componente se assenta. Remoção equilibrada de material, profundidade escalonada, engajamento sensato da ferramenta e verificações intermediárias sem fixação podem tornar esse movimento visível. O objetivo não é perseguir cada leitura temporária; é reservar material suficiente para que as interfaces finais possam ser criadas após as principais cargas de corte e mudanças de assentamento já terem ocorrido.
Apoie as Coberturas sem Redefinir o Eixo
Um impulsor fechado combina um cubo rígido com superfícies mais largas semelhantes a discos. A fixação da peça precisa de aderência suficiente para engajamento interrompido ou variável, mas carga excessiva de castanhas ou suporte pode distorcer uma cobertura ou inclinar o cubo. O desenho de setup deve identificar contatos de localização, contatos de fixação e contatos de suporte separadamente. Também deve mostrar onde os cavacos podem se acumular, porque um cavaco sob um suporte pode deslocar a peça mesmo quando o dispositivo parece seguro.
As condições de suporte importam durante a medição, bem como durante o corte. Uma leitura feita enquanto a peça está fortemente fixada pode não descrever o componente relaxado. Para relações sensíveis entre furo e face ou assento de anel, a rota pode definir quando inspecionar na máquina, quando liberar e reassentar e quando medir no estado montado. Usar o mesmo conceito de datum funcional nesses estados facilita a interpretação das mudanças e reduz o risco de corrigir um recurso que só parecia deslocado sob carga do dispositivo.
Programe o Acabamento Final em Torno do Estado de Montagem
O momento de um corte final importa tanto quanto a ferramenta. Montagem, junção, redistribuição de tensões ou outra etapa especificada podem alterar a relação de trabalho. Acabar cedo demais pode preservar uma relação que não existe mais no componente final, enquanto a re-usinagem desnecessária pode consumir material e adicionar outra transferência de setup. O engenheiro deve, portanto, definir o estado do componente exigido para cada interface final antes de estabelecer a sequência de operações.
Um ponto de verificação útil antes do acabamento confirma a revisão ativa, a identidade do componente, a condição de montagem, o datum recuperável, o método de suporte e o sobremetal restante. O método dimensional final deve então referenciar esse mesmo estado. Isso mantém a rota prática: a equipe de usinagem sabe o que deve estar estável antes do último corte, a equipe de montagem sabe quais superfícies devem ser protegidas e a equipe de inspeção sabe qual relação de datum o desenho pede para avaliar.
Use Registros para Preservar o Contexto de Engenharia
Registros úteis permitem que a próxima etapa entenda o que a etapa anterior estabeleceu. Um roteiro de viagem pode identificar a operação e o estado do componente. Um registro dimensional pode identificar a característica, o método, o instrumento e a referência usados, desde que esses campos estejam realmente documentados. Um registro de montagem pode definir quais elementos estavam juntos quando uma relação foi verificada. Registros de exame não destrutivo podem indicar método e cobertura. Um registro de balanceamento pode identificar a configuração à qual se aplica.
É aqui que a garantia da qualidade apoia a engenharia em vez de simplesmente adicionar papelada. Registros de material, fundição, usinagem, montagem, exame não destrutivo e balanceamento respondem a perguntas diferentes. A rota pode listar qual registro pertence a cada transferência, o estado do componente que ele descreve e quem o usa para a próxima decisão. Isso torna uma revisão posterior mais rápida, porque a equipe não precisa reconstruir se uma medição pertence ao anel solto, ao corpo usinado ou ao impulsor montado.
Mantenha a Rota de Pequenos Lotes Deliberada
Para fabrico de baixo volume, a tentação é comprimir a preparação porque o lote é pequeno. Uma estratégia melhor é tornar a rota enxuta, mas explícita. Confirme a geometria liberada, mapeie as interfaces críticas, defina transferências de sobremetal e datum e decida quais verificações pertencem ao primeiro setup, após reversão, após montagem e no estado final. Isso concentra o esforço nas relações que controlam o ajuste sem impor o mesmo ônus de inspeção a cada superfície visível.
O resultado é uma estrutura de decisão repetível. A fundição forma a geometria de fluxo fechada. A usinagem aborda as interfaces acessíveis especificadas. Os datums seguem a função de montagem. O acabamento do anel de desgaste é selecionado a partir da cadeia de tolerâncias e do estado do componente. Torneamento, mandrilamento e perfuração têm cada um limites definidos. Os registros preservam o significado dessas escolhas. Juntas, essas decisões tornam uma rota proposta mais fácil de comparar, refinar e liberar em relação ao desenho controlado.
Revise as Interfaces Antes de Liberar a Rota
Uma revisão útil começa com o desenho do impulsor e as informações do componente de acoplamento, depois traça o furo, faces, assentos de anéis, ombros, rasgo de chaveta, furos e estado final de montagem através de uma cadeia de datum. A Neway pode usar esse pacote para identificar o escopo de torneamento proposto, etapas condicionais de acabamento de montagem e os registros necessários em cada transferência. Compartilhe os desenhos atuais do impulsor e do componente de acoplamento para iniciar uma revisão de fabricação focada em interfaces.
FAQ
Quais Superfícies do Impulsor da Bomba Precisam de Torneamento CNC Após a Fundição?
Por Que Usinar o Acabamento dos Anéis de Desgaste da Bomba Após a Montagem?
O Que um RFQ de Impulsor de Bomba em Pequenos Lotes Deve Incluir?
Quais Registros de Inspeção Suportam um Pedido de Impulsor de Bomba em Pequenos Lotes?