フライス加工前にフィーチャーアクセスを確認するには?
フライス加工前にフィーチャーアクセスを確認するには?
フィーチャーアクセスは、フライス加工前に、すべての機能フィーチャーについて、3Dモデル、図面断面、工具とホルダーのエンベロープ、主軸アプローチ、工作物保持、切りくず経路、検査の到達範囲を確認することでチェックする必要があります。購入者は、各面に到達するカッター、方向、セットアップ、プローブまたは代替方法を特定するルートレビューを要求する必要があります。工具が開口部に入ることができるだけで、フィーチャーが完全に計画されているわけではありません。仕上げ工具は必要な壁面に到達し、検査方法は指定された状態で証拠を生成する必要があります。受け入れアクションとしては、プロセスを承認する前に、アクセス可能、制限付き、ブロックされた領域を記録することです。
工程ごとに工具アクセスをマッピングする
荒加工へのアクセスから始めます。カッターが壁、ホルダー、クランプ、または隣接するフィーチャーに干渉せずに計画されたストックを除去できることを確認します。次に、中仕上げと仕上げを別々にレビューします。大きな荒加工工具がキャビティに入っても、小さな仕上げ工具が最後のコーナーをクリアできない場合や、長い工具が深さに到達しても許容される表面状態を超えてたわむ場合があります。公称工具径、リーチ、ホルダークリアランス、アプローチ方向、必要な割り出し角度を、未検証の保証ではなくプロセス前提条件として記録します。
バリ取りと洗浄へのアクセスもレビューします。カッターはクロスホール、スロット、ポケットにバリを残す可能性があり、部品を治具から取り外した後に検査が困難です。ブラシ、手工具、洗浄、エアブロー、または管理された二次加工が許可されるかどうかを定義します。どのエッジを面取りしてもよく、どのエッジを鋭利に保つ必要があるかを明記します。特別な工具や2回目の方向なしに到達できないフィーチャーがある場合は、それを例外として扱うのではなく、その工程を見積もりと検査範囲に含めます。
治具とクランプのクリアランスを確認する
アクセスは工具、部品、治具の間の関係です。レビューモデル内のすべてのクランプ、ソフトジョー、ロケータ、サポート、真空シール、犠牲パッドの位置を特定します。最高位置と最低位置でのカッターパスとホルダーのスイープを、ラピッド移動とプローブアプローチを含めて確認します。治具が開いた面をブロックする可能性があり、変形を防ぐサポートがCTQを隠す可能性もあります。工程間で取り外して再取り付けする必要がある接触を記録し、再現性がどのように検証されるかを定義します。
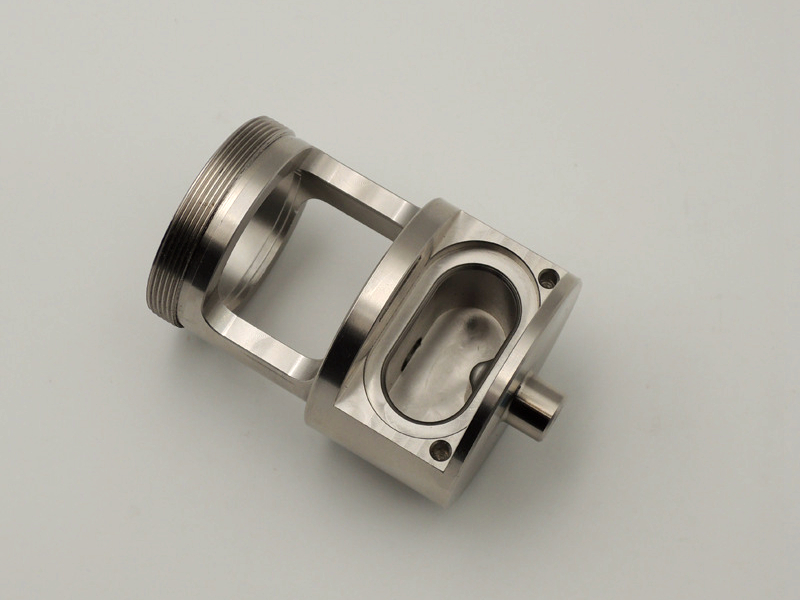
取り外し可能なカバー付きのブロックの場合、ベースとカバーを別々のワークピースとしてレビューします。カバーは取り外すと面を露出させますが、組み立てると隠すことがあります。ファスナー位置、サイドハードウェア、およびペア画像に示された楕円形の突起フィーチャーは、異なる方向からアクセスできる可能性がありますが、画像はそれらの機能や深さを確定できません。管理された図面を使用して重要な領域を決定し、それぞれが機械加工および検査される方向を文書化します。
プローブとゲージの到達範囲をレビューする
検査アクセスには独自のマップが必要です。プローブスタイラスには、直径、長さ、角度制限、衝突エンベロープがあります。ゲージには物理的なリーチがあり、クランプ後に利用できない接触面が必要になる場合があります。各CTQについて、測定方向、支持条件、位置合わせ、方法の制限を特定します。深いポケットを直接測定できない場合は、切断サンプル、認定機能ゲージ、スキャン戦略、または他の文書化された方法が許容されるかどうかを決定します。隣接する面が測定されたからといって、フィーチャーが検証されたと呼んではいけません。
プロービング前に部品がどのように洗浄および支持されるかを明記します。切りくず、クーラント膜、バリ、または柔軟な壁が結果を変える可能性があります。プローブが最終状態で重要な領域に到達できない場合は、証拠のギャップを記録し、生産前にエスカレーションします。サプライヤーは代替方法を提案する場合がありますが、購入者は代替を想定で受け入れるのではなく、特性のカバレッジと受け入れルールを承認する必要があります。
| アクセスレビュー | マッピングする内容 | 証拠またはアクション |
|---|---|---|
| カッターエンベロープ | 直径、リーチ、ホルダー、アプローチ、衝突クリアランス | 工具リストとシミュレーションまたはレビュー済みルート |
| 工作物保持 | クランプ、ロケータ、サポート、再方向付けコンタクト | 治具スケッチと再現性チェック |
| 切りくずとバリの経路 | トラップ、クロスホール、ポケット、保護エッジ | バリ取りと洗浄方法と境界 |
| プローブリーチ | スタイラス、角度、深さ、接触方向 | CTQから方法へのマップと制限メモ |
| 代替方法 | ブロックされたフィーチャーと提案された代替 | 切削前に購入者承認の受け入れルール |
セカンドセットアップと角度付きフィーチャーを評価する
セカンドセットアップは、位置関係のリスクを作り出しながらアクセスを解決できます。再配置される面、利用可能な基準、新しい方向がどのように確立されるかを特定します。4軸または角度付き治具が提案されている場合は、ロータリークリアランス、サポート、切りくず排出、検査アライメントをレビューします。傾斜セットアップはスロットを露出させるかもしれませんが、基準面をプローブにアクセス不能にします。ルートは、機械加工の利点と測定の結果の両方を説明する必要があります。
アクセスに異なるカッター、治具、方向、または外部工程が必要な場合は、管理された変更プロセスを使用します。変更記録には、影響を受けるフィーチャー、理由、新しい方法、リスクレビュー、承認を示す必要があります。図面が再現可能な証拠を要求する場合、文書化されていない工具延長、手動バリ取り、手合わせ調整を生産ソリューションとして受け入れてはなりません。アクセスに関する決定は、プロセス計画と検査計画に含めて、工具や治具の変更後に繰り返し実行できるようにします。
アクセス調査結果をRFQ入力に変換する
RFQでは、サプライヤーに制限されたフィーチャー、提案されたセットアップ、工具とホルダーの前提、治具コンタクト、バリ取りルート、検査方法、直接測定できない特性を特定するよう要求する必要があります。ジオメトリが深い、分割されている、薄い、または隠れている場合は、マークアップされたモデル、セットアップスケッチ、または書面によるアクセスマトリックスを要求します。代替には承認が必要であり、機械の宣伝されたトラベルまたは主軸リーチは部品レベルのアクセスの証明ではないと明記します。
購入者の受け入れのために、未解決のアクセス質問の明確なリストを維持します:どのフィーチャーがブロックされているか、どの証拠が返されるか、どの状態が測定されるか、どのトリガーでエスカレーションが必要か。最初の生産ロットをリリースする前に各項目をクローズします。結果として、重要な表面が理論上のみ到達可能であったという後期の発見に依存することなく、プログラム、治具、バリ取り、検査ができるルートが得られます。