Neway como socio de fabricación para proyectos personalizados de cigüeñales
Neway como socio de fabricación para proyectos personalizados de cigüeñales
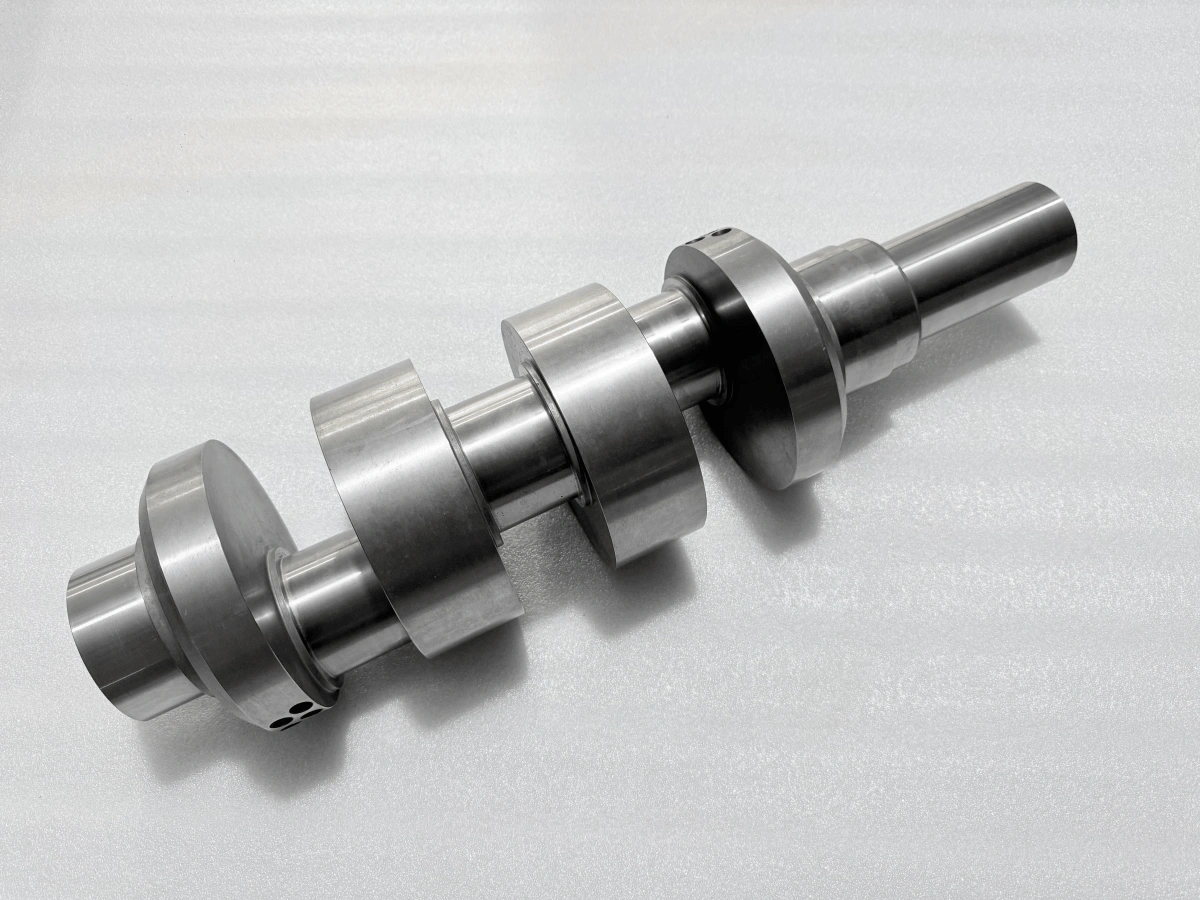
Un proyecto de cigüeñal para generación de energía reunió al equipo de ingeniería de un cliente y a Neway para trabajar en la selección de materiales, la preparación del mecanizado y la relación entre la nitruración y un posible rectificado de acabado. El cliente definió los requisitos del producto y formuló preguntas detalladas sobre nuestra ruta propuesta. Explicamos el enfoque de fabricación, planteamos los puntos que requerían una decisión y establecimos lo que debía confirmarse antes de que pudiera comenzar el mecanizado. Para un comprador que evalúa a un socio de fabricación de cigüeñales personalizados, estos intercambios muestran el apoyo de ingeniería práctico que acompaña al trabajo de fabricación.
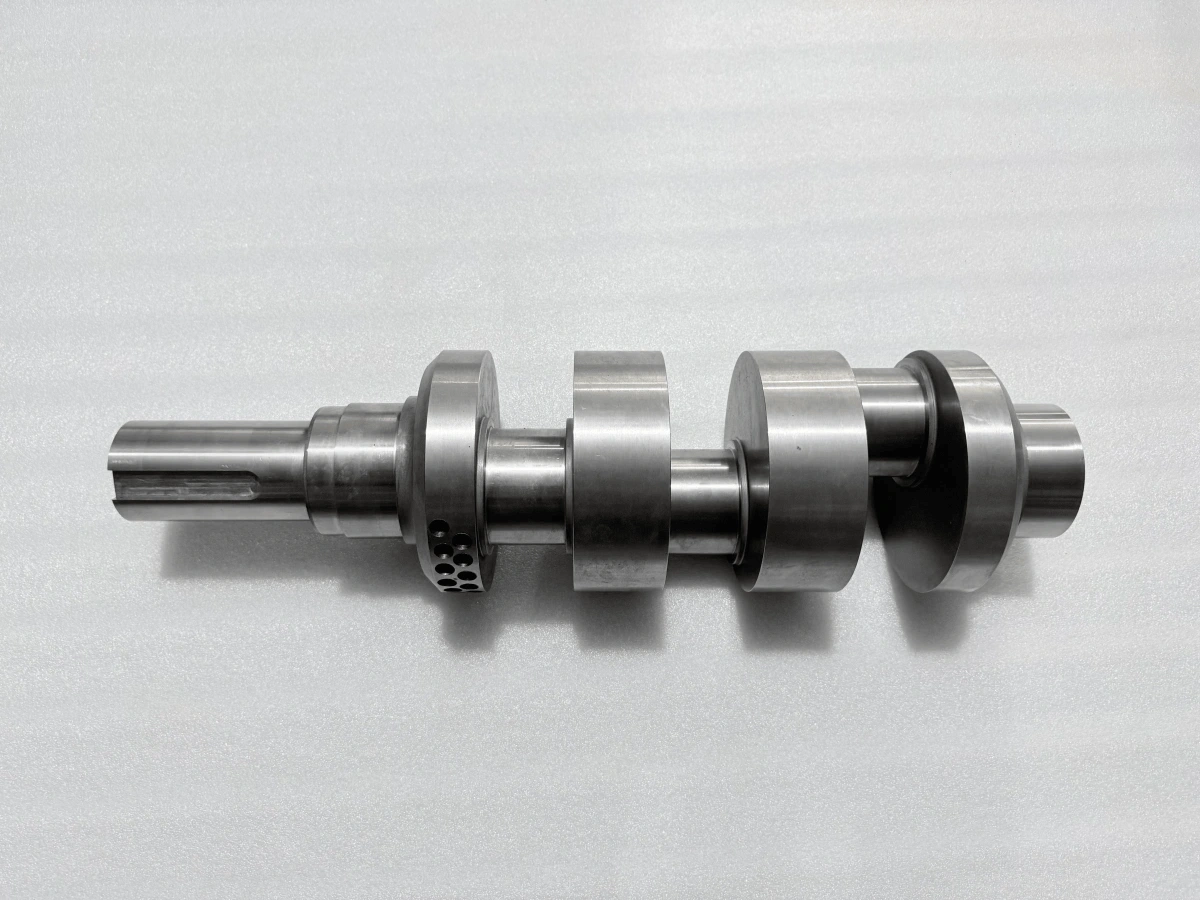
Comprensión de los requisitos del proyecto del cliente
El alcance del cliente combinaba un cigüeñal de acero aleado, características de muñequillas principales y descentradas, nitruración, posible rectificado posterior y varias formas de evidencia de inspección. Sus preguntas de ingeniería iban más allá de la geometría final. Preguntaron cómo se mantendría la continuidad de los datos de referencia entre configuraciones, cómo se relacionaría la secuencia de rectificado con las muñequillas de referencia, cómo se controlaría la etapa de tratamiento y cómo los registros dimensionales utilizarían los datos de referencia del plano. Estas preguntas definieron las decisiones que Neway debía abordar antes de que pudiera liberarse el paquete de fabricación. También dejaron claro el papel de aprobación del cliente siempre que un cambio propuesto afectara la especificación acordada.
El papel de Neway en convertir los requisitos en una ruta viable
Para este proyecto, nuestro papel fue conectar los requisitos del cliente con la ruta de fabricación planificada. Proporcionamos respuestas por escrito sobre la transferencia entre configuraciones, el uso de datos de referencia, la secuencia propuesta de mecanizado y rectificado, la coordinación del tratamiento y las referencias de inspección. Cuando nuestra revisión identificó una opción de tratamiento alternativa, la presentamos para consideración de ingeniería y declaramos que la ruta acordada no se cambiaría sin la aprobación del cliente. También vinculamos las decisiones pendientes a la revisión de los entregables de preproducción y al cronograma del proyecto. Eso mantuvo la discusión técnica, la autoridad de aprobación y la liberación de documentos dentro de la misma conversación del proyecto.
Dos decisiones que requirieron alineación por escrito
El primer punto de colaboración se refirió a la documentación del material. Neway explicó que un certificado de material anterior era una muestra de referencia más que el certificado del stock asignado a producción. El cliente revisó el material propuesto sobre una base específica del pedido y solicitó confirmación de la selección real del stock y la trazabilidad térmica. Nuestra posición por escrito fue que el certificado de producción y los detalles del stock se someterían a revisión antes de la liberación del mecanizado. Este intercambio separó la decisión de la especificación del material del registro de asignación posterior y dio a ambos equipos una condición por escrito para hacer avanzar el proyecto.
El segundo punto se refirió a la interfaz entre la nitruración y el posible rectificado posterior. Neway planteó el tema antes de liberar el paquete de producción completo porque el requisito de tratamiento y cualquier eliminación posterior de material tenían que coordinarse. El cliente respondió que la ruta de tratamiento original seguía siendo la controladora, aclaró la ventana de proceso requerida y definió la condición objetiva para considerar el rectificado posterior. Reconocemos esa dirección y declaramos que la ruta aprobada se incorporaría a los documentos de preproducción revisados. La dirección resultante provino de la aclaración técnica del cliente, mientras que la responsabilidad de Neway era reflejarla con precisión en la ruta planificada.
Conexión de las etapas de fabricación y los registros de inspección
La correspondencia también estableció cómo las decisiones confirmadas se incorporarían a la preparación de la fabricación. La guía de fabricación propuso operaciones por etapas y puntos de revisión, mientras que nuestras respuestas técnicas abordaron cómo las referencias de datos y las condiciones de tratamiento deberían transferirse entre operaciones. Para el cliente, la conexión importante era entre una respuesta de ingeniería y las instrucciones propuestas para el taller. En un proyecto de mecanizado CNC, esa conexión debe permanecer visible cuando se revisa una ruta. Un cambio aprobado debe llegar a las instrucciones de fabricación e inspección relevantes antes de que se libere el trabajo afectado.
El cliente también preguntó cómo se establecerían las referencias de medición y qué evidencia acompañaría el trabajo. Describimos por escrito el enfoque de medición planificado y la documentación. El archivo del pedido contiene registros separados de material, dimensionales, de tratamiento superficial, de examen superficial y de balanceo. Sus propósitos distintos importan al acordar qué revisará el cliente. Durante la planificación del aseguramiento de la calidad, ambos equipos pueden identificar los registros requeridos y las preguntas que cada uno debe responder. Esto da a la discusión del informe un alcance claro sin tratar la presencia de un archivo como prueba de que cada paso de revisión o entrega está completo.
Preparación de un proyecto de cigüeñal similar con Neway
Para un proyecto similar, envíe a Neway el plano actual, la especificación del material, los requisitos de tratamiento superficial, el plan de inspección y los formatos de informe esperados. Podemos revisar las interfaces, identificar las preguntas que requieren la dirección del cliente y describir qué responsabilidades corresponden a Neway, al cliente o a un proveedor de procesos especializados. El resultado puede incluir una ruta de fabricación propuesta, una lista enfocada de preguntas técnicas y un plan de documentos para aprobación antes de la liberación. Así es como un socio de fabricación de cigüeñales personalizados apoya un proyecto exigente: haciendo que los requisitos, las decisiones, las responsabilidades y la evidencia de revisión sean lo suficientemente claros para que ambos equipos de ingeniería puedan actuar en consecuencia.
Preguntas frecuentes
¿Por qué se rectifican de acabado las muñequillas del cigüeñal después de la nitruración?
¿Cómo se verifican la dureza superficial y la profundidad de la capa nitrurada de un cigüeñal?
¿Cuándo necesita un cigüeñal mecanizado por CNC un balanceo dinámico según ISO 21940?
¿Qué método de END es adecuado para un cigüeñal de acero mecanizado: DPT, MPI o UT?