Proceso de fabricación personalizado de cigüeñales: desde la selección del material hasta la inspecc...
Proceso de fabricación personalizado de cigüeñales: desde la selección del material hasta la inspección
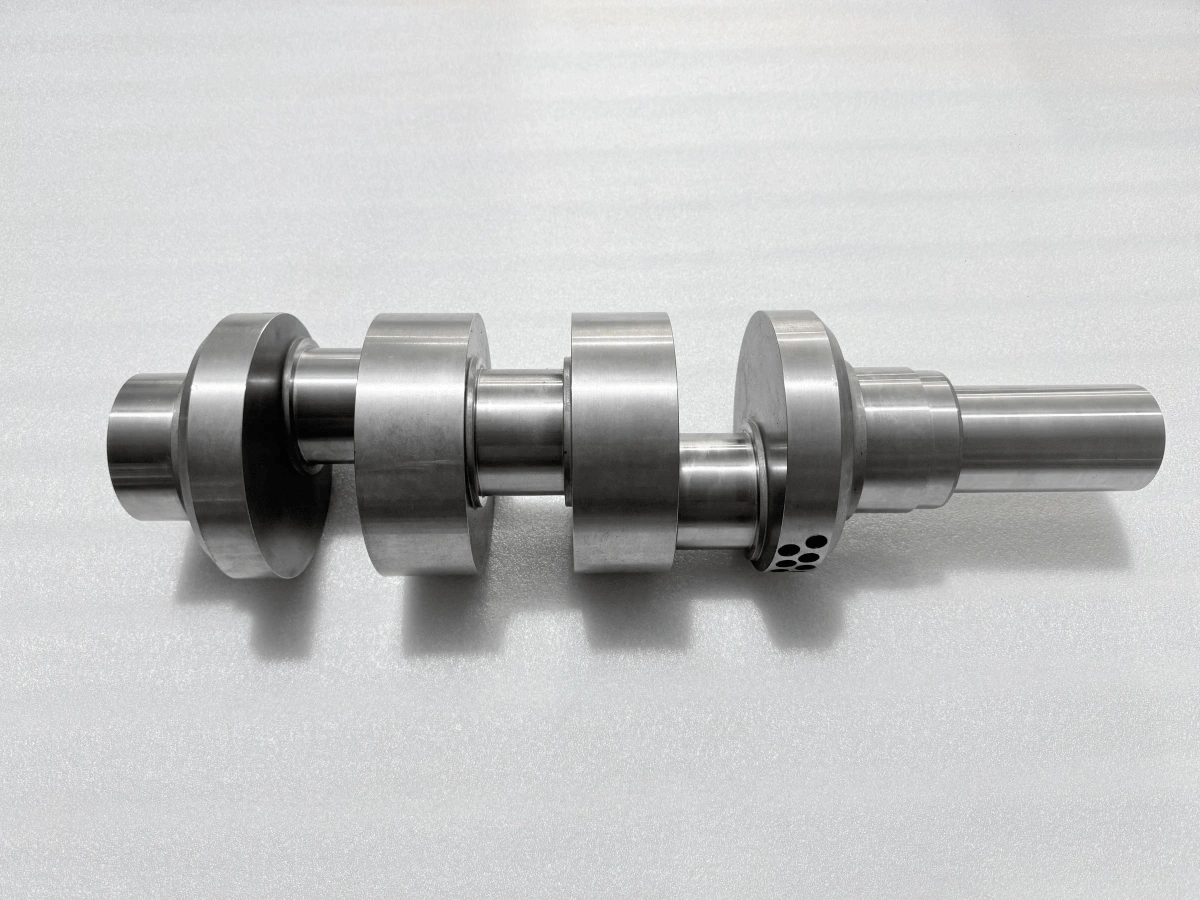
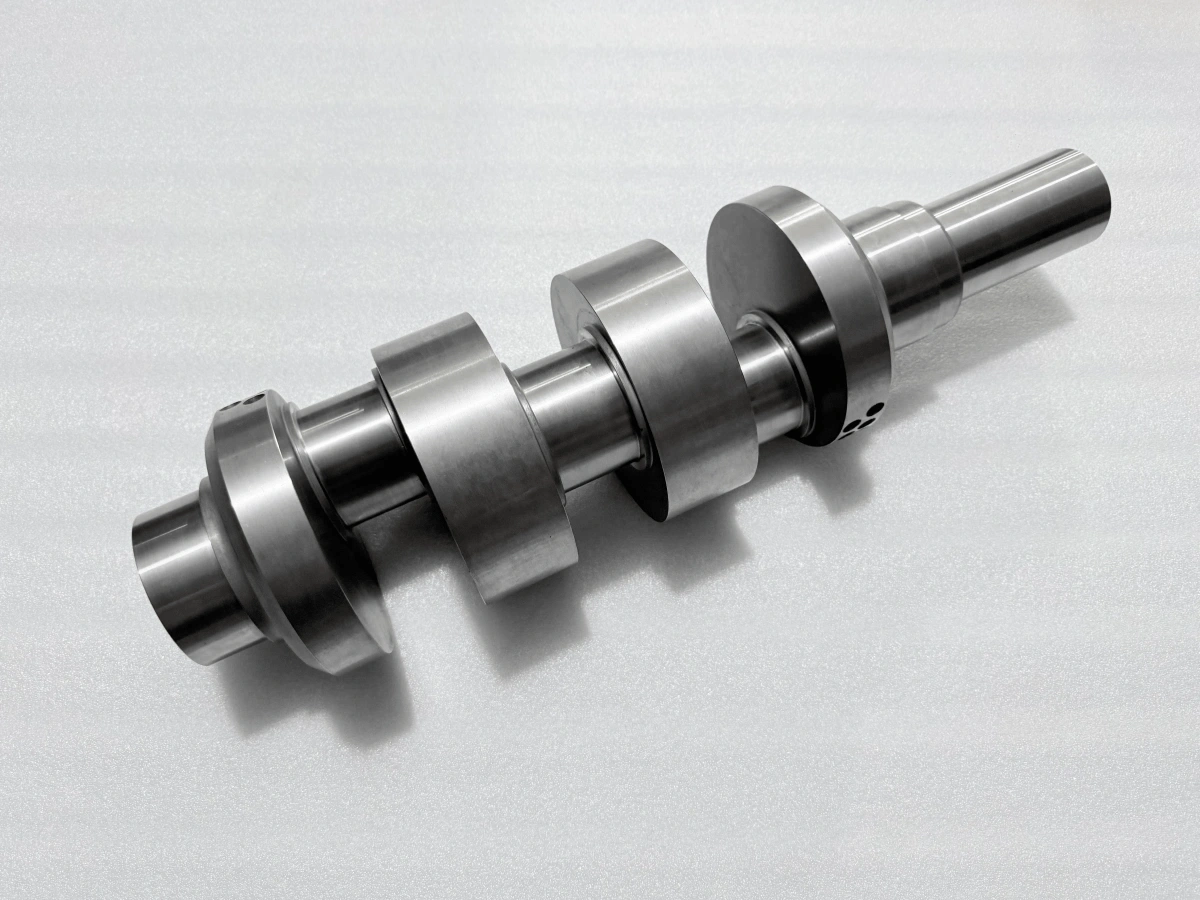
Un proceso de fabricación personalizado de cigüeñales debe controlar la relación entre las muñequillas principales, los codos de manivela descentrados y las superficies de cojinete terminadas a lo largo de varias etapas de mecanizado y tratamiento. Para un diseño de acero aleado nitrurado, una ruta típica comienza con la verificación del material, avanza mediante el desbaste y el semiterminado, e incluye la nitruración controlada, el rectificado final especificado y verificaciones de aceptación separadas. La ruta cambia según el plano, el estado de la pieza en bruto y los requisitos de servicio. Desde la perspectiva de ingeniería de Neway, la pregunta útil en la cotización es qué características deben permanecer correctas después de la última operación y cómo se verificará cada una.
Comience con el plano y el plan de aceptación
Un plano de cigüeñal debe establecer el eje de referencia principal, la referencia axial y la orientación angular antes de aprobar una secuencia de mecanizado. Los diámetros de las muñequillas por sí solos no definen la pieza. El desplazamiento del codo de manivela, la fase, la forma de la muñequilla, los anchos de cojinete, los radios de acuerdo y las relaciones entre estas características pueden afectar la función. La revisión de fabricación debe distinguir las características que pueden verificarse de forma independiente de aquellas que deben relacionarse con una referencia común.
Lea las notas de material, tratamiento térmico, acabado superficial e inspección en conjunto. Un requisito que se aplica después de la nitruración no puede aceptarse a partir de una medición tomada antes del tratamiento. Asimismo, una condición superficial especificada puede restringir el rectificado o pulido posterior. Marque la etapa de inspección para cada característica crítica e identifique cualquier aprobación del cliente necesaria antes de continuar el trabajo. Esto establece un plan de aceptación antes de que el mecanizado haga costosa una corrección.
Seleccione el material y la pieza en bruto como una especificación completa
La selección del material incluye la designación, la especificación aplicable, la forma del producto, la condición de tratamiento térmico y la documentación requerida. Un nombre de designación en una cotización no es suficiente para aprobar un tocho. El certificado del material debe coincidir con los requisitos de compra acordados y permanecer trazable hasta la pieza en bruto a través del corte y el procesamiento posterior. Cuando se requieran ensayos mecánicos adicionales o inspección del material, defínalos antes de la compra.
AISI o SAE 414 y 42CrMo pueden aparecer en discusiones sobre la fabricación de ejes de acero aleado, pero una designación o un rango de composición química similar no establece intercambiabilidad. Compare las especificaciones reales y las condiciones de entrega, y luego obtenga la aprobación por escrito para una sustitución propuesta. El mecanizado desde barra puede adaptarse a una geometría personalizada, mientras que una pieza forjada puede ofrecer una ruta diferente de utilización del material y flujo de grano. Ninguna es automáticamente correcta: el diseño, el volumen de producción, la disponibilidad de existencias y los requisitos de calificación determinan la elección.
Compare las cotizaciones sobre la misma base. Un precio de material más bajo puede excluir una condición de entrega, un ensayo o un certificado requeridos. Una pieza en bruto de forma casi neta puede reducir la eliminación de metal pero introducir trabajo de utillaje y calificación. La solicitud de oferta debe identificar qué rutas de pieza en bruto son aceptables para que esas diferencias permanezcan visibles para el comprador.
Planifique juntos los montajes de mecanizado del eje principal y del descentrado
Las muñequillas principales comparten la referencia de rotación prevista; los codos de manivela ocupan desplazamientos controlados respecto a ella. Un montaje que mecaniza con precisión una superficie cilíndrica individual aún puede colocar esa superficie incorrectamente respecto al resto del eje. Planifique cómo se transferirán el eje principal, la ubicación axial y la fase del codo de manivela entre operaciones, incluido cualquier montaje de rectificado posterior.
La revisión de la sujeción de la pieza debe abordar el acceso, la rigidez, la fuerza de fijación y las ubicaciones de apoyo. Los cortes interrumpidos y el compromiso cambiante alrededor de los brazos pueden cargar la pieza de forma desigual. Los apoyos deben restringir la vibración sin forzar un eje flexible a adoptar una forma que no mantendrá al liberarse. Dependiendo de la geometría y el equipo, la generación del codo de manivela puede implicar torneado o fresado con desplazamiento. El torneado CNC forma parte de la familia de procesos disponibles, no es prueba de que cada característica pueda terminarse en un solo montaje concéntrico.
Elimine material por etapas y vuelva a verificar la geometría
El desbaste expone los efectos de la condición de la pieza en bruto, la rigidez cambiante de la sección y la liberación de tensiones residuales. Planifique la eliminación de material de modo que la forma restante pueda soportarse y medirse a lo largo de toda la ruta. Una eliminación intensa de una región debe desencadenar una revisión del riesgo de distorsión antes de que las características adyacentes se acerquen a la medida final. Cualquier operación de alivio de tensiones debe ser compatible con la condición del material y la especificación del tratamiento posterior.
El semiterminado establece dimensiones controladas para la siguiente operación mientras conserva el sobreespesor de acabado deliberado donde se necesita. Registre si un margen es radial o diametral; confundir los dos puede consumir el rango de corrección disponible. Las verificaciones intermedias deben confirmar que los desplazamientos, las posiciones axiales y las características de referencia siguen siendo recuperables. Un informe de inspección final no puede restaurar el material que eliminó una operación anterior. La cantidad retenida debe seguir el plan real de tratamiento y acabado, no un margen universal para cigüeñales.
Lleve la secuencia aprobada al registro de fabricación con referencias de operación claras y puntos de inspección. Si la pieza se desbloquea para la medición, distinga su condición libre de su condición de mecanizado con soporte. Un movimiento inesperado debe investigarse antes del siguiente corte, mientras aún queda material disponible para la respuesta aprobada.
Complete las características secundarias sin perder la referencia
Los conductos de aceite, las ranuras de chaveta, los orificios roscados y otras características fresadas pertenecen a la ruta solo cuando el plano las requiere. Su posición puede depender de la fase del codo de manivela o de un dato angular definido, en lugar de la cara mecanizada más conveniente. Planifique el acceso de la herramienta y el acceso de inspección juntos, especialmente cuando una característica se vuelva difícil de alcanzar después de otra operación.
Las intersecciones de orificios y los bordes necesitan un método acordado de desbarbado y limpieza. Un borde externo accesible no demuestra que una intersección interna esté libre de rebabas. Proteja los radios de acuerdo y las superficies de cojinete durante la manipulación y el mecanizado secundario. Revise cómo interactúan estas operaciones con las máscaras de nitruración, la holgura de la muela de rectificar y cualquier corrección de equilibrio posterior. La secuencia del proceso debe resolver esas interacciones antes de que una muñequilla terminada quede expuesta a daños evitables.
Defina los requisitos de nitruración antes del tratamiento
La nitruración modifica la región superficial de un acero adecuado mediante la difusión de nitrógeno. Generalmente es un tratamiento de baja distorsión, pero esa descripción no significa que el cambio dimensional sea cero. Su respuesta depende del acero y la condición previa, así como del proceso especificado. No puede utilizarse para compensar un material no aprobado o una condición del núcleo inadecuada.
La instrucción del tratamiento debe identificar las superficies a tratar, las áreas enmascaradas, los criterios requeridos de dureza y profundidad de capa, y la condición en la que se aplica la aceptación. Especifique los requisitos de la capa compuesta por separado cuando sea relevante. Acuerde cómo el proveedor del tratamiento demostrará el cumplimiento y cómo el mecanizado final afecta la capa restante. Antes de enviar al tratamiento, verifique la limpieza, las dimensiones, el sobreespesor y la trazabilidad. Estos son requisitos prácticos de entrega entre el mecanizado y el tratamiento térmico.
Controle el acabado de las muñequillas después de la nitruración
Algunos diseños requieren el rectificado final de las muñequillas después de la nitruración; otros especifican una condición tal como se trata o una secuencia de acabado diferente. Siga el plano y el proceso aprobado en lugar de asumir que todo cigüeñal nitrurado debe rectificarse. Cuando se requiera rectificado, restablezca la referencia prevista y verifique la condición posterior al tratamiento antes de decidir cuánto material puede eliminarse de forma segura.
El plan de rectificado CNC debe satisfacer los requisitos de tamaño, geometría y superficie de la muñequilla mientras conserva la capa tratada especificada. El calor del rectificado, la condición de la muela, el suministro de refrigerante y el contacto local influyen en la integridad superficial. El pulido no sustituye la corrección de un error de posición o forma. No juzgue una superficie de cojinete por su brillo: los requisitos dimensionales, de textura superficial y de condición del material necesitan su propia evidencia en la condición final especificada.
Gestione las interfaces que generan retrabajo
Las decisiones difíciles suelen ocurrir donde se encuentran dos procesos. Un dato conveniente para el desbaste puede ser inadecuado para la inspección final. Un sobreespesor de muñequilla puede acomodar la distorsión esperada pero exceder la eliminación de material permitida después del tratamiento. Una corrección de equilibrio puede ser físicamente accesible pero entrar en conflicto con una restricción del plano. Cada decisión debe resolverse respecto a la ruta completa.
Para la evaluación de proveedores, pregunte quién es responsable de estas interfaces y qué operación tiene autoridad para detener la pieza. El taller de mecanizado, el proveedor del tratamiento y el proveedor de inspección deben trabajar con la misma revisión y la condición de aceptación acordada. Cuando ocurra una desviación, documéntela y obtenga la disposición requerida antes de continuar. El trabajo correctivo debe incluir una revisión de qué resultados anteriores quedan invalidados y qué inspecciones deben repetirse.
Mantenga separados los resultados de la inspección final
La inspección dimensional establece los tamaños especificados y las relaciones geométricas. La medición de la textura superficial aborda el acabado del cojinete. La verificación de dureza y profundidad de capa aborda aspectos diferentes de la superficie tratada. Ninguno de estos ensayos, por sí solo, establece que se hayan cumplido todos los requisitos. Seleccione métodos de medición, cobertura e incertidumbre apropiados para la característica, y registre el esquema de referencia utilizado para las mediciones relacionales.
Los ensayos no destructivos deben coincidir con el material, la ubicación prevista de discontinuidades y la cobertura requerida. El equilibrio dinámico aborda la distribución de masa respecto a la referencia de rotación definida cuando el diseño lo requiere. Un resultado de equilibrio exitoso no puede compensar una ubicación incorrecta del codo de manivela, y un informe dimensional no puede establecer la ausencia de toda discontinuidad interna. Las cinco preguntas frecuentes vinculadas a continuación examinan estas cuestiones más específicas; esta ruta de fabricación reúne las verificaciones separadas en un plan de liberación único.
Libere la pieza con un paquete documental trazable
El paquete de liberación debe conectar el registro del material, los registros de proceso aplicables y los resultados de inspección requeridos con la misma pieza y revisión del plano. Debe indicar la etapa de inspección y distinguir los resultados medidos de los requisitos copiados en una plantilla. Revise las aprobaciones faltantes, la cobertura incompleta y las desviaciones no resueltas antes de considerar completo un conjunto de documentos.
Cuando se utilice un proceso externo, su informe debe identificar el trabajo realizado y los requisitos de aceptación aplicables. Mantenga un vínculo claro con el registro de fabricación cuando el proveedor utilice su propia referencia de trabajo. Un certificado de un lote no relacionado o una declaración genérica de capacidad no establece la condición del cigüeñal suministrado.
Utilice la regla de decisión de conformidad acordada al interpretar resultados cercanos a un límite. Confirme que cualquier retrabajo haya sido seguido por la reinspección necesaria. El embalaje debe proteger las superficies funcionales y mantener la trazabilidad sin transferir contaminación a las características limpiadas. Una instrucción de envío establece una acción logística; no reemplaza la aceptación técnica. La decisión de liberación debe permanecer vinculada a los requisitos aprobados y a la evidencia que los aborda.
Prepare una solicitud de oferta de cigüeñal que defina el alcance
Para una revisión de fabricación, proporcione el plano y el modelo controlados, la especificación del material y la condición de entrega, la cantidad requerida, los requisitos de tratamiento, las características críticas y los entregables de inspección. Identifique si la aceptación se aplica antes o después de cada operación de acabado. Si se requieren END o equilibrio, incluya la especificación aplicable y las expectativas de informe en lugar de solicitar un ensayo no especificado.
Envíe a Neway estos datos para una revisión de mecanizado CNC personalizado. Permiten discutir el proceso de fabricación personalizado de cigüeñales propuesto, las responsabilidades de los procesos externos y el alcance de la verificación antes de finalizar la cotización. Acordar esos detalles con antelación da a ingeniería y compras una base concreta para comparar ofertas y resolver requisitos pendientes.
Preguntas frecuentes
¿Por qué se rectifican las muñequillas del cigüeñal después de la nitruración?
¿Cómo se verifican la dureza superficial y la profundidad de capa de un cigüeñal nitrurado?
¿Cuándo necesita un cigüeñal mecanizado por CNC un equilibrio dinámico según ISO 21940?
¿Qué método de END es adecuado para un cigüeñal de acero mecanizado: DPT, MPI o UT?