От литья к финальной посадке: токарная обработка с ЧПУ закрытого рабочего колеса насоса
От литья к финальной посадке: токарная обработка с ЧПУ закрытого рабочего колеса насоса
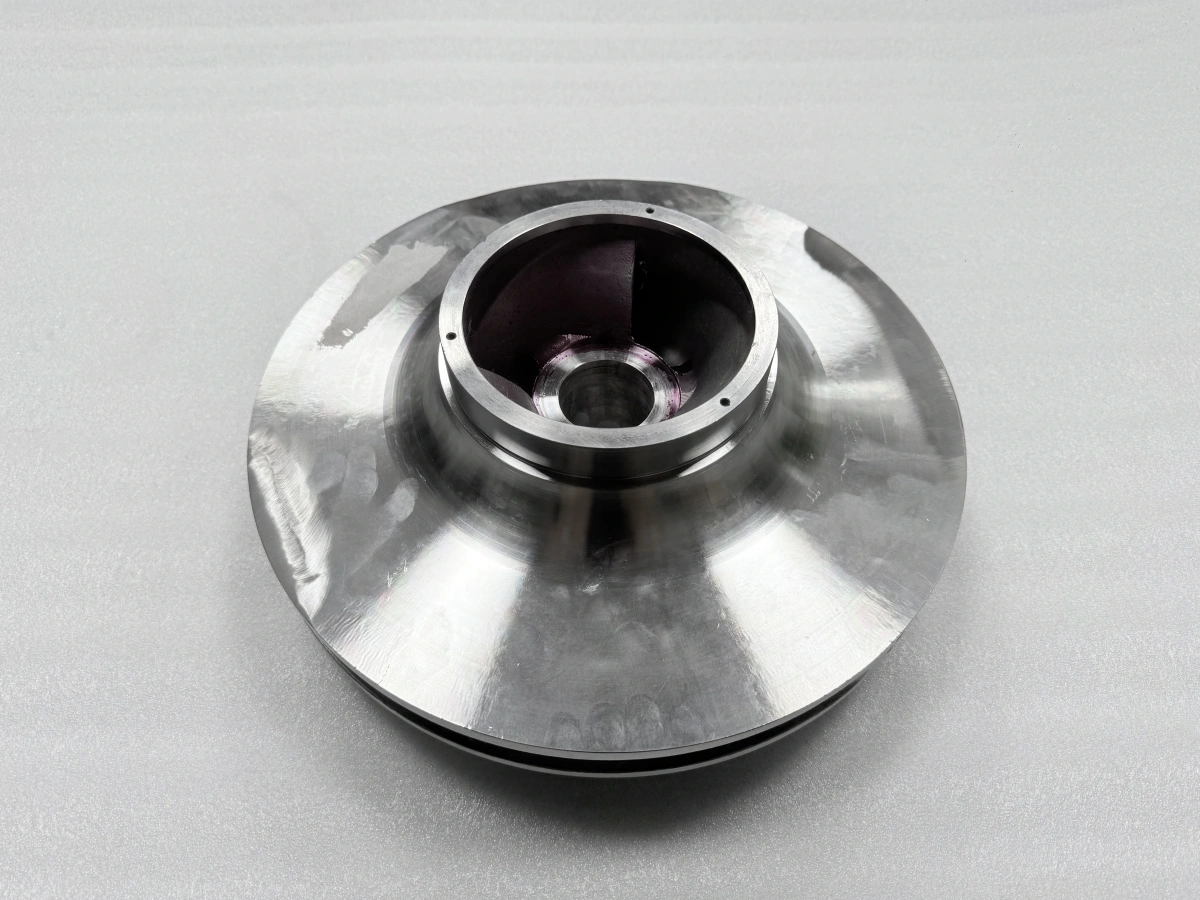
Этот проект мелкосерийного насосного компонента объединяет закрытое рабочее колесо и его изнашиваемые кольца в один план механической обработки. Рабочее колесо — не просто круглая деталь, которая случайно подходит для токарного станка: литьё формирует его закрытые проточные каналы, а отверстие, торцы и посадочные поверхности под кольца требуют общей рабочей оси. Для инженеров Neway токарная обработка закрытого рабочего колеса с ЧПУ начинается с трёх решений: сохранить гидравлическую геометрию, установить пригодные базы и зарезервировать нужные поверхности для финишной обработки. Требования проекта иллюстрируют наш подход к предлагаемому маршруту для этого типа компонента промышленного оборудования.
Пусть литьё формирует геометрию потока
Первое решение — отделить гидравлическую форму от механического интерфейса. Закрытое рабочее колесо содержит внутренние каналы между двумя дисками. Эти каналы определяются литейным маршрутом, и к ним нельзя подходить как к открытым карманам на фрезерованной плите. Поэтому план обработки должен начинаться с карты защитных зон: сформированные литьём стенки каналов и диски остаются вне области токарной обработки, если только выпущенный чертёж явно не указывает иное, а доступные круглые торцы, отверстия, посадочные места и уступы становятся кандидатами на последующую финишную обработку.
Таким образом, рабочее колесо — это отливка с выборочно обработанными интерфейсами, а не форма, которую нужно полностью воссоздавать точением. Более широкая механическая обработка с ЧПУ может поддерживать вторичные элементы, но каждая операция должна быть привязана к доступному элементу и требованию чертежа. Исходя из этого различия, можно избежать ненужного съёма материала вблизи пути потока и сосредоточить маршрут на посадке, базировании и сборке. Это также даёт поставщику отливки более чёткую цель по припуску: достаточно материала для зачистки в зонах обработки без дополнительного припуска на поверхностях, которые должны сохранить литую форму.
Превратите чертёж в карту интерфейсов
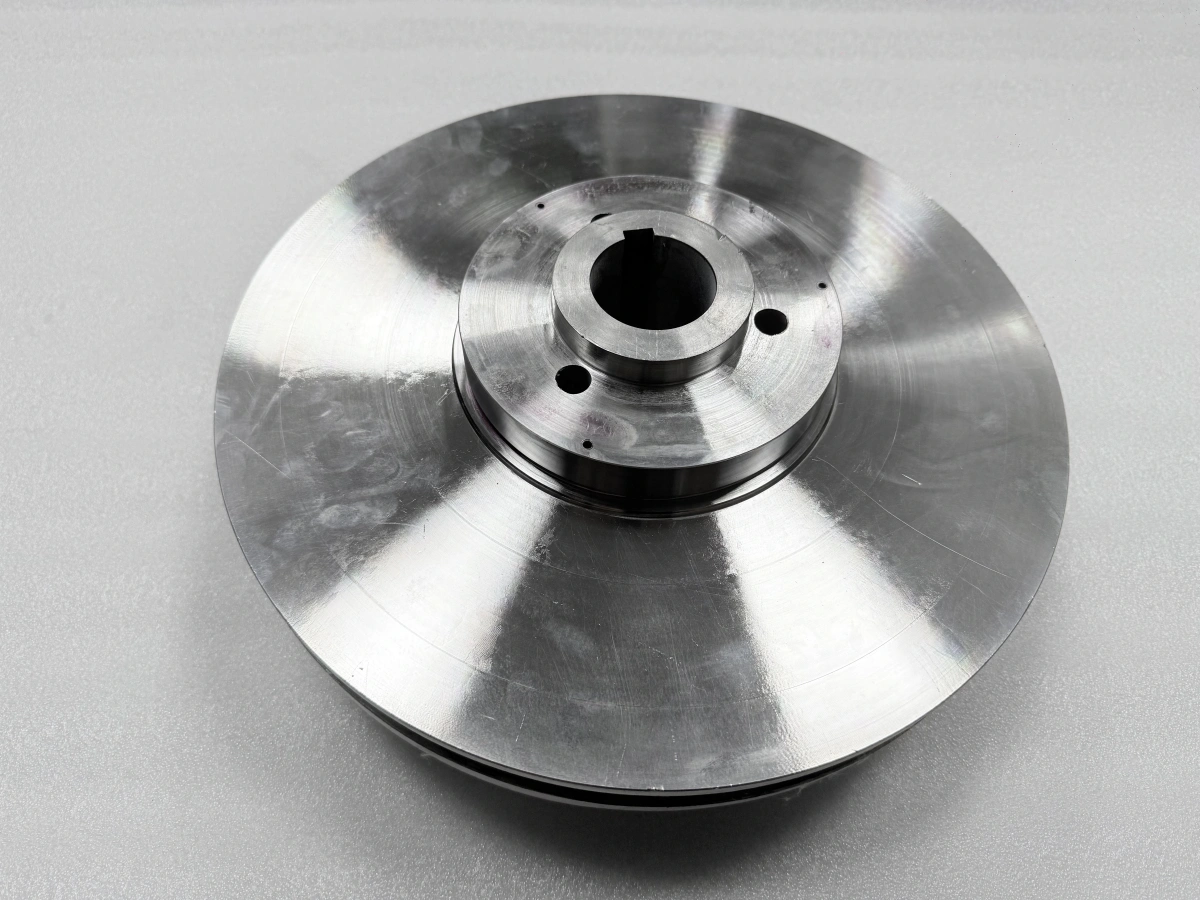
Прежде чем выбирать кулачки, инструменты или режимы, чертёж нужно прочитать как набор функциональных связей. Центральное отверстие устанавливает вероятную базу вращения. Смежные торцы могут задавать осевое положение рабочего колеса. Посадочные места под кольца, уступы и наружные круглые поверхности могут определять взаимосвязь между вращающимся телом и неподвижными компонентами насоса. Шпоночный паз или схема отверстий может добавлять требования к угловому положению или креплению, но не следует предполагать, что они определяют главную ось.
Указания по материалу входят в ту же карту. На чертеже проекта указаны WCB для корпуса рабочего колеса и CA6NM для изнашиваемых кольца; план обработки должен учитывать как указанную марку, так и документально подтверждённое исходное состояние. Корпус и кольца могут по-разному реагировать на резание, зажим и финишную обработку, что является ещё одной причиной определить их интерфейс вместо применения одного универсального режима резания. Выбор инструмента, подготовка кромки, режимы резания и припуск должны соответствовать фактическому документированному состоянию материала, доступному для производства.
Стройте стратегию базирования вокруг финальной посадки
Наиболее удобная исходная поверхность не обязательно является правильной базой. Изменчивость литья может сделать литой диаметр удобным для захвата, но ненадёжным в качестве функциональной базы. Более надёжный план прецизионной обработки определяет, какое отверстие, торец или установочная поверхность должны задавать ось, какой элемент управляет осевым положением и как эта связь сохранится при переустановке или последующей сборке.
Практическая последовательность может использовать раннюю установку для создания или аттестации базовых поверхностей, а затем использовать эти базы для финишной обработки функциональных интерфейсов. Точная последовательность зависит от чертежа. Важно то, что каждый перенос имеет именованный свидетель: отверстие, торец или диаметр, которые можно перепроверить после перезажима. Запись об установке также должна различать поддержку и базирование. Подкладка может предотвращать прогиб диска, не позволяя переопределить ось. Это различие особенно важно для широкого дискообразного компонента, где давление зажима может изменить видимую связь, пока деталь ещё зажата.
Рассматривайте рабочее колесо и изнашиваемые кольца как систему посадки
Изнашиваемые кольца не следует планировать как изолированные свободные детали, когда их полезная геометрия зависит от собранного рабочего колеса. Определённые чертежом посадочные места под кольца, сопрягаемые торцы и финальные рабочие интерфейсы образуют цепочку. Если каждый элемент обрабатывается отдельно, накопленная погрешность положения может отличаться от связи, наблюдаемой после сборки. По этой причине финишная обработка после сборки может быть выбрана, когда общая ось и финальная посадка должны контролироваться в собранном состоянии.
Лучший маршрут зависит от выпущенного чертежа, доступного припуска, метода сборки, стратегии поддержки и влияния последующего резания на соседние элементы. Если выбрана финишная обработка после сборки, план процесса должен указывать, что измеряется перед сборкой, что сохраняет контролируемый припуск, какая база восстанавливается после, и какие интерфейсы проверяются повторно. Если отдельная финишная обработка достаточна, цепочку допусков кольцо-корпус всё равно нужно рассчитать и записать. Ранний выбор помогает станочнику зарезервировать припуск в нужных местах и предотвращает ситуацию, когда номинально обработанное кольцо становится неправильной базой для собранного узла.
Используйте точение, растачивание и сверление для разных задач
Поверхности вращения и наружные диаметры являются естественными кандидатами для токарной обработки с ЧПУ, но траектория инструмента всё равно требует стабильной оси и достаточного остатка припуска для зачистки целевой поверхности. Черновую и чистовую обработку можно разделить, чтобы инженер мог наблюдать, как отливка садится и как компонент реагирует после удаления материала. Финальный цикл резания должен защищать функциональную связь, а не просто улучшать внешний вид.
Внутренняя геометрия может потребовать растачивания с ЧПУ, когда размер отверстия и ось должны быть связаны с обработанным торцом или посадочным местом. Растачивание не является автоматическим доказательством этой связи; установка и измерительная база должны соответствовать чертежу. Аналогично, сверление с ЧПУ может создавать вторичные отверстия там, где этого требует конструкция, но размер отверстия сам по себе не устанавливает угловое положение или позицию. Маршрут должен указывать,定位 ли отверстия от оси отверстия, шпоночного паза, торца или другой определённой базы.
Управляйте литейным припуском до того, как он достигнет финишного инструмента
Литейный припуск редко распределяется так же равномерно, как прутковый материал. План процесса должен проверять, достаточно ли припуска на зачистку предполагаемых базовых поверхностей и не приведёт ли смещение между литой и функциональной осями к тому, что припуск на одной стороне будет израсходован первым. Лёгкий пробный рез может выявить проблемы с посадкой или распределением припуска до того, как маршрут зафиксирует финальную базу. Затем инженер может решить, корректировать ли положение в пределах допустимой чертежом геометрии, пересмотреть установку или приостановить работу для проверки отливки.
Черновая обработка также должна учитывать широкие диски рабочего колеса. Удаление материала с одной стороны, зажим вблизи тонкой области или поддержка только ступицы могут изменить посадку компонента. Сбалансированное удаление припуска, поэтапная глубина, разумное врезание инструмента и промежуточные проверки без зажима могут сделать это движение видимым. Цель — не гнаться за каждым временным показанием, а зарезервировать достаточно материала, чтобы финальные интерфейсы могли быть созданы после того, как основные нагрузки резания и изменения посадки уже произошли.
Поддерживайте диски, не переопределяя ось
Закрытое рабочее колесо сочетает жёсткую ступицу с более широкими дискообразными поверхностями. Технологическая оснастка должна обеспечивать достаточный захват для прерывистого или изменяющегося врезания, но чрезмерная нагрузка кулачков или поддержки может деформировать диск или наклонить ступицу. На схеме установки следует отдельно указывать контакты базирования, зажима и поддержки. Также следует показывать, где может скапливаться стружка, потому что стружка под опорой может сместить деталь, даже если приспособление кажется надёжным.
Условия поддержки важны как при измерении, так и при резании. Показание, снятое при сильном зажиме детали, может не описывать расслабленный компонент. Для чувствительных связей отверстие-торец или посадочное место кольца маршрут может определять, когда проверять в станке, когда освобождать и переустанавливать и когда измерять в собранном состоянии. Использование одной и той же концепции функциональной базы во всех этих состояниях облегчает интерпретацию изменений и снижает риск исправления элемента, который казался смещённым только под нагрузкой приспособления.
Планируйте финишную обработку с учётом состояния сборки
Время финального резания так же важно, как и инструмент. Сборка, соединение, перераспределение напряжений или другой указанный этап могут изменить рабочую связь. Слишком ранняя финишная обработка может сохранить связь, которой больше нет в конечном компоненте, а ненужная повторная обработка может израсходовать припуск и добавить ещё один перенос установки. Поэтому инженер должен определить состояние компонента, необходимое для каждого финального интерфейса, прежде чем устанавливать последовательность операций.
Полезная контрольная точка перед финишной обработкой подтверждает действующую редакцию, идентичность компонента, состояние сборки, восстанавливаемую базу, метод поддержки и оставшийся припуск. Затем метод финального измерения должен ссылаться на то же состояние. Это делает маршрут практичным: группа механической обработки знает, что должно быть стабильным перед последним резом, группа сборки знает, какие поверхности нужно защищать, а группа контроля знает, какую базовую связь требует оценить чертёж.
Используйте записи для сохранения инженерного контекста
Полезные записи позволяют следующему этапу понять, что установил предыдущий. Технологический паспорт может идентифицировать операцию и состояние компонента. Размерная запись может идентифицировать характеристику, метод, инструмент и использованную базу, при условии, что эти поля действительно документированы. Запись о сборке может определить, какие элементы были вместе при проверке связи. Записи о неразрушающем контроле могут указывать метод и охват. Запись о балансировке может идентифицировать конфигурацию, к которой она относится.
Именно здесь обеспечение качества поддерживает инженерию, а не просто добавляет документы. Записи о материале, литье, механической обработке, сборке, неразрушающем контроле и балансировке отвечают на разные вопросы. Маршрут может перечислять, какая запись относится к каждой передаче, состояние компонента, которое она описывает, и кто использует её для следующего решения. Это ускоряет последующий анализ, поскольку команде не нужно восстанавливать, относится ли измерение к свободному кольцу, обработанному корпусу или собранному рабочему колесу.
Сделайте мелкосерийный маршрут продуманным
При мелкосерийном производстве возникает соблазн сократить подготовку из-за малого размера партии. Лучшая стратегия — сделать маршрут экономичным, но явным. Подтвердите выпущенную геометрию, составьте карту критических интерфейсов, определите припуск и переносы баз и решите, какие проверки относятся к первой установке, после переустановки, после сборки и в финальном состоянии. Это концентрирует усилия на связях, которые управляют посадкой, не налагая одинаковое бремя контроля на каждую видимую поверхность.
Результатом является повторяемая структура принятия решений. Литьё формирует закрытую геометрию потока. Механическая обработка затрагивает указанные доступные интерфейсы. Базы следуют функции сборки. Финишная обработка изнашиваемых кольца выбирается исходя из цепочки допусков и состояния компонента. Точение, растачивание и сверление имеют определённые границы. Записи сохраняют смысл этих выборов. В совокупности эти решения делают предлагаемый маршрут более лёгким для сравнения, уточнения и выпуска в соответствии с управляемым чертежом.
Проверьте интерфейсы перед выпуском маршрута
Полезная проверка начинается с чертежа рабочего колеса и информации о сопрягаемых компонентах, затем прослеживает отверстие, торцы, посадочные места под кольца, уступы, шпоночный паз, отверстия и финальное состояние сборки через одну цепочку баз. Neway может использовать этот пакет для определения предлагаемого объёма токарной обработки, условных этапов финишной обработки после сборки и записей, необходимых при каждой передаче. Поделитесь текущими чертежами рабочего колеса и сопрягаемых компонентов, чтобы начать производственный анализ, ориентированный на интерфейсы.
Часто задаваемые вопросы
Какие поверхности рабочего колеса насоса требуют токарной обработки с ЧПУ после литья?
Почему изнашиваемые кольца насоса обрабатывают после сборки?
Как контролируется биение собранного рабочего колеса насоса?
Что должно включать в себя запрос предложения на мелкосерийное рабочее колесо насоса?
Какие записи контроля поддерживают заказ на мелкосерийное рабочее колесо насоса?