
CNC-порошковая покраска: маскирование, толщина и приемка готовой детали
CNC-порошковая покраска: маскирование, толщина и приемка готовой детали
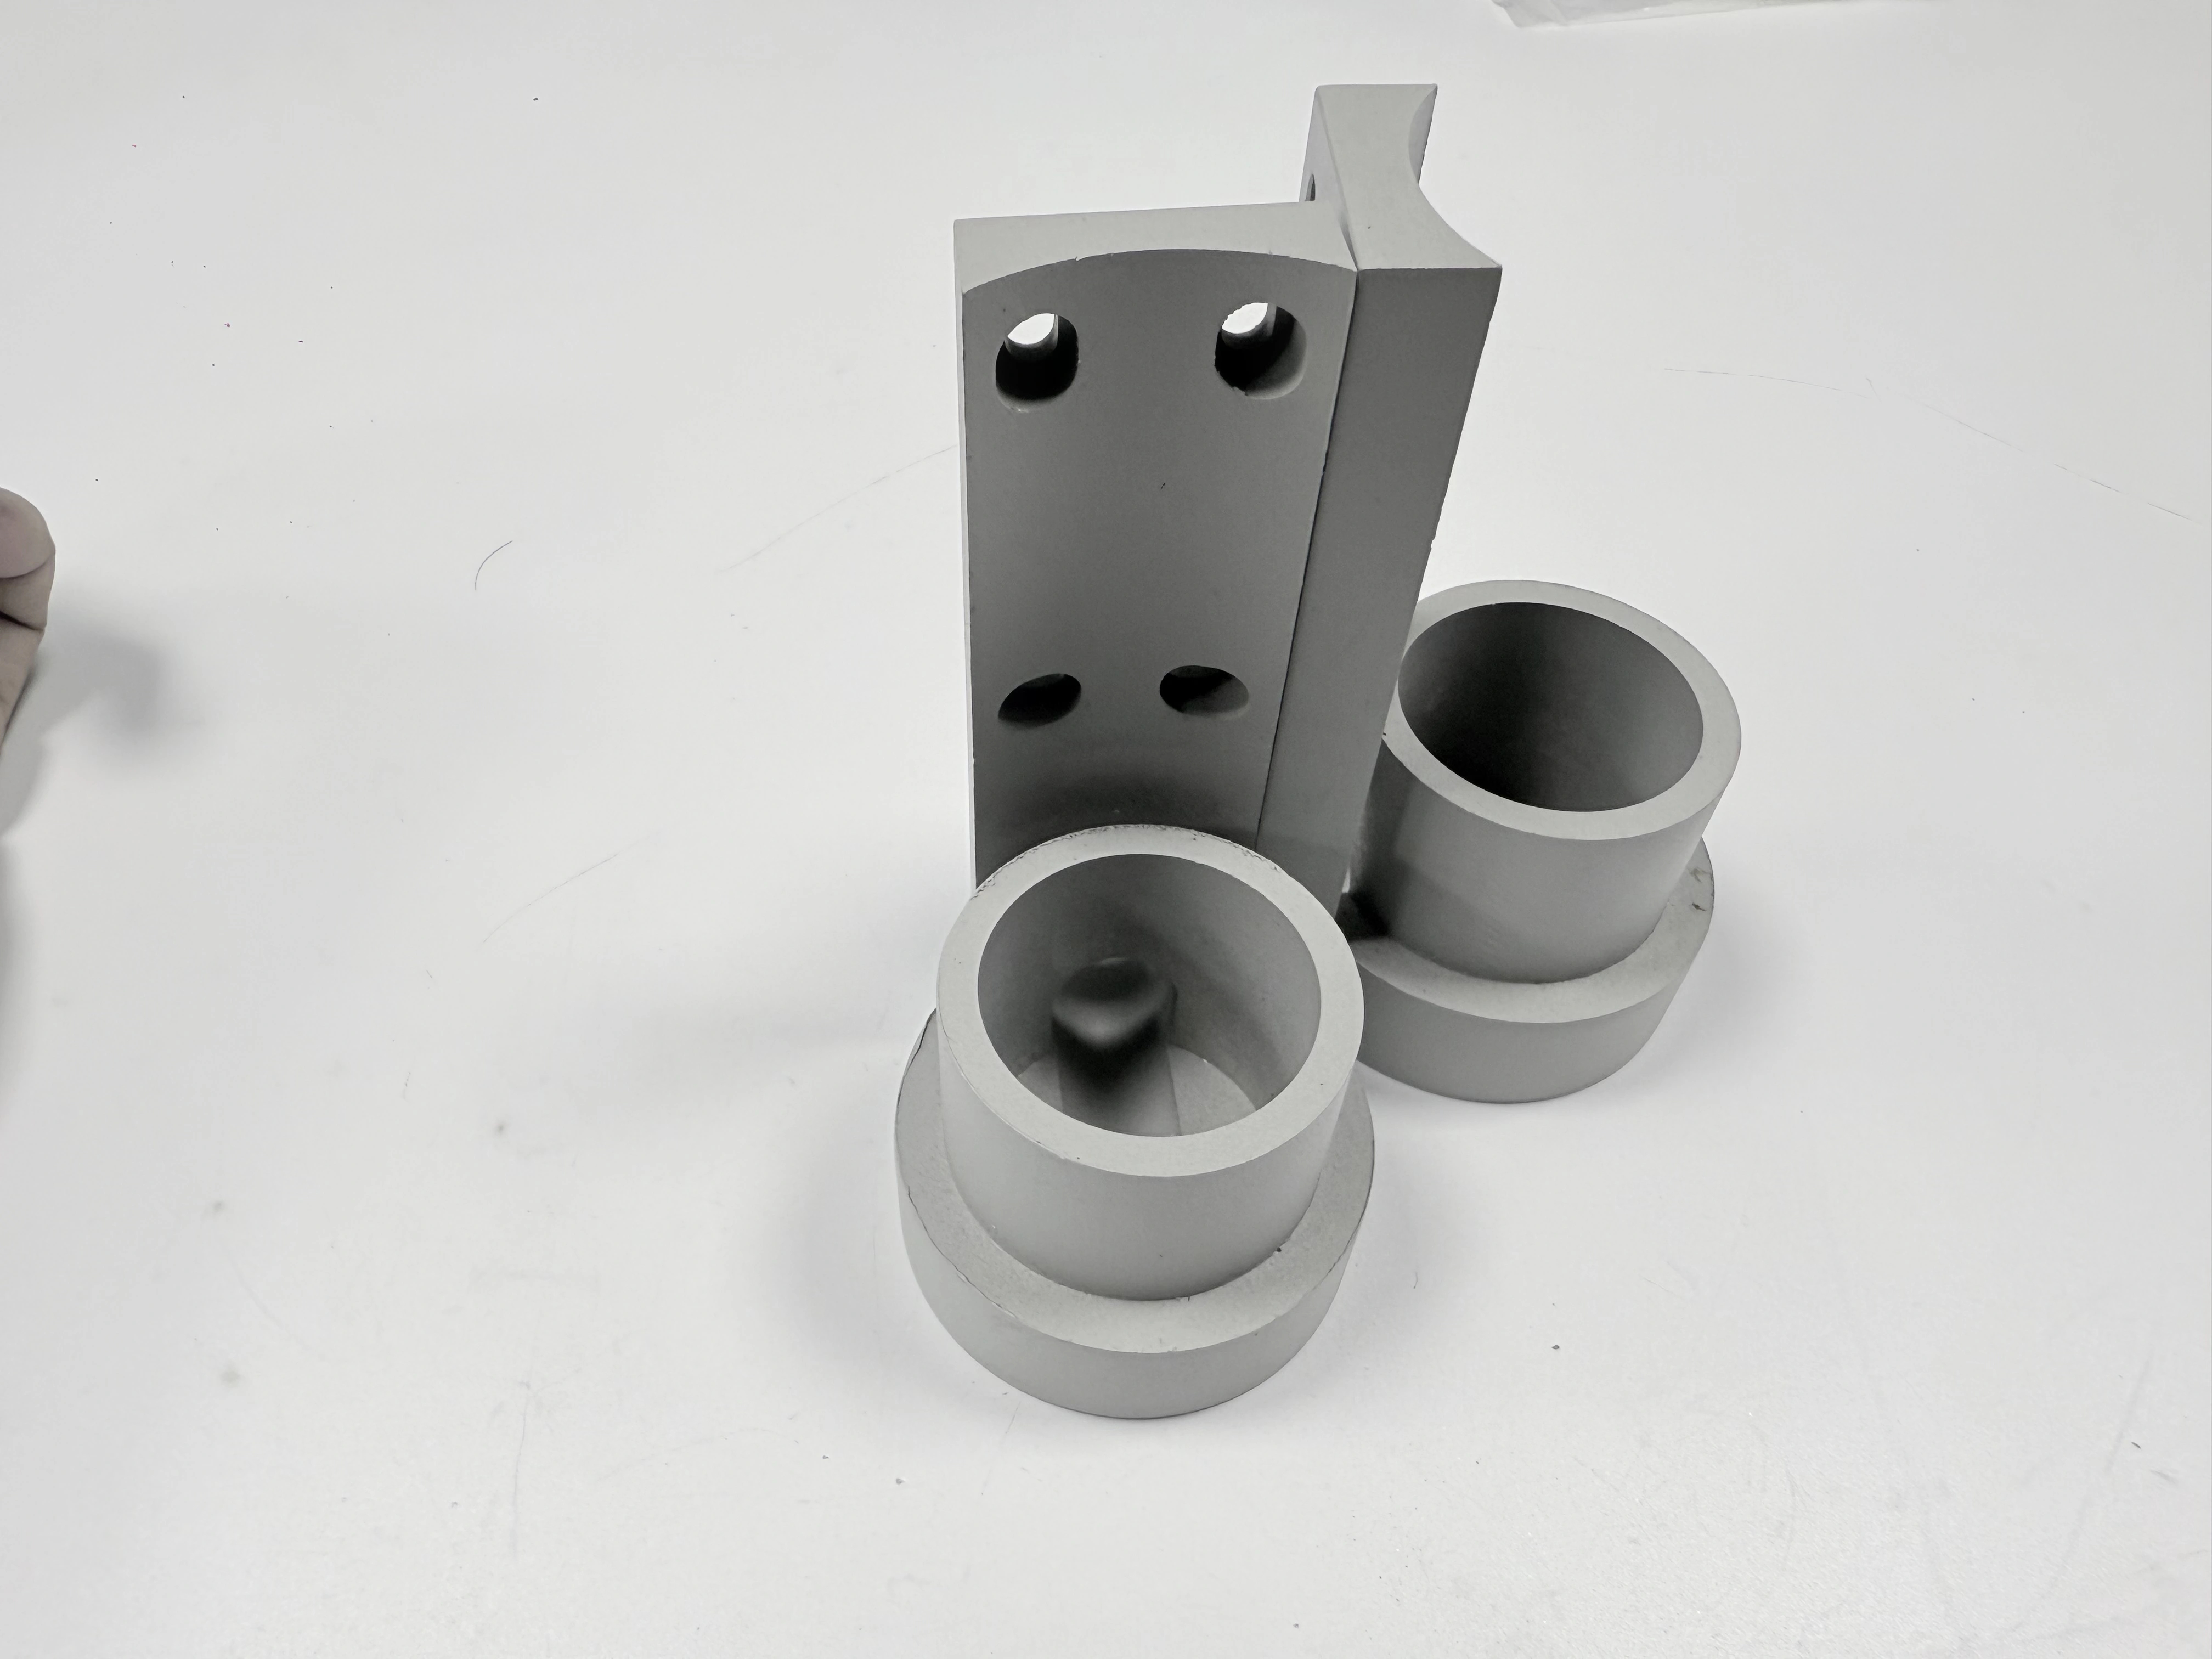
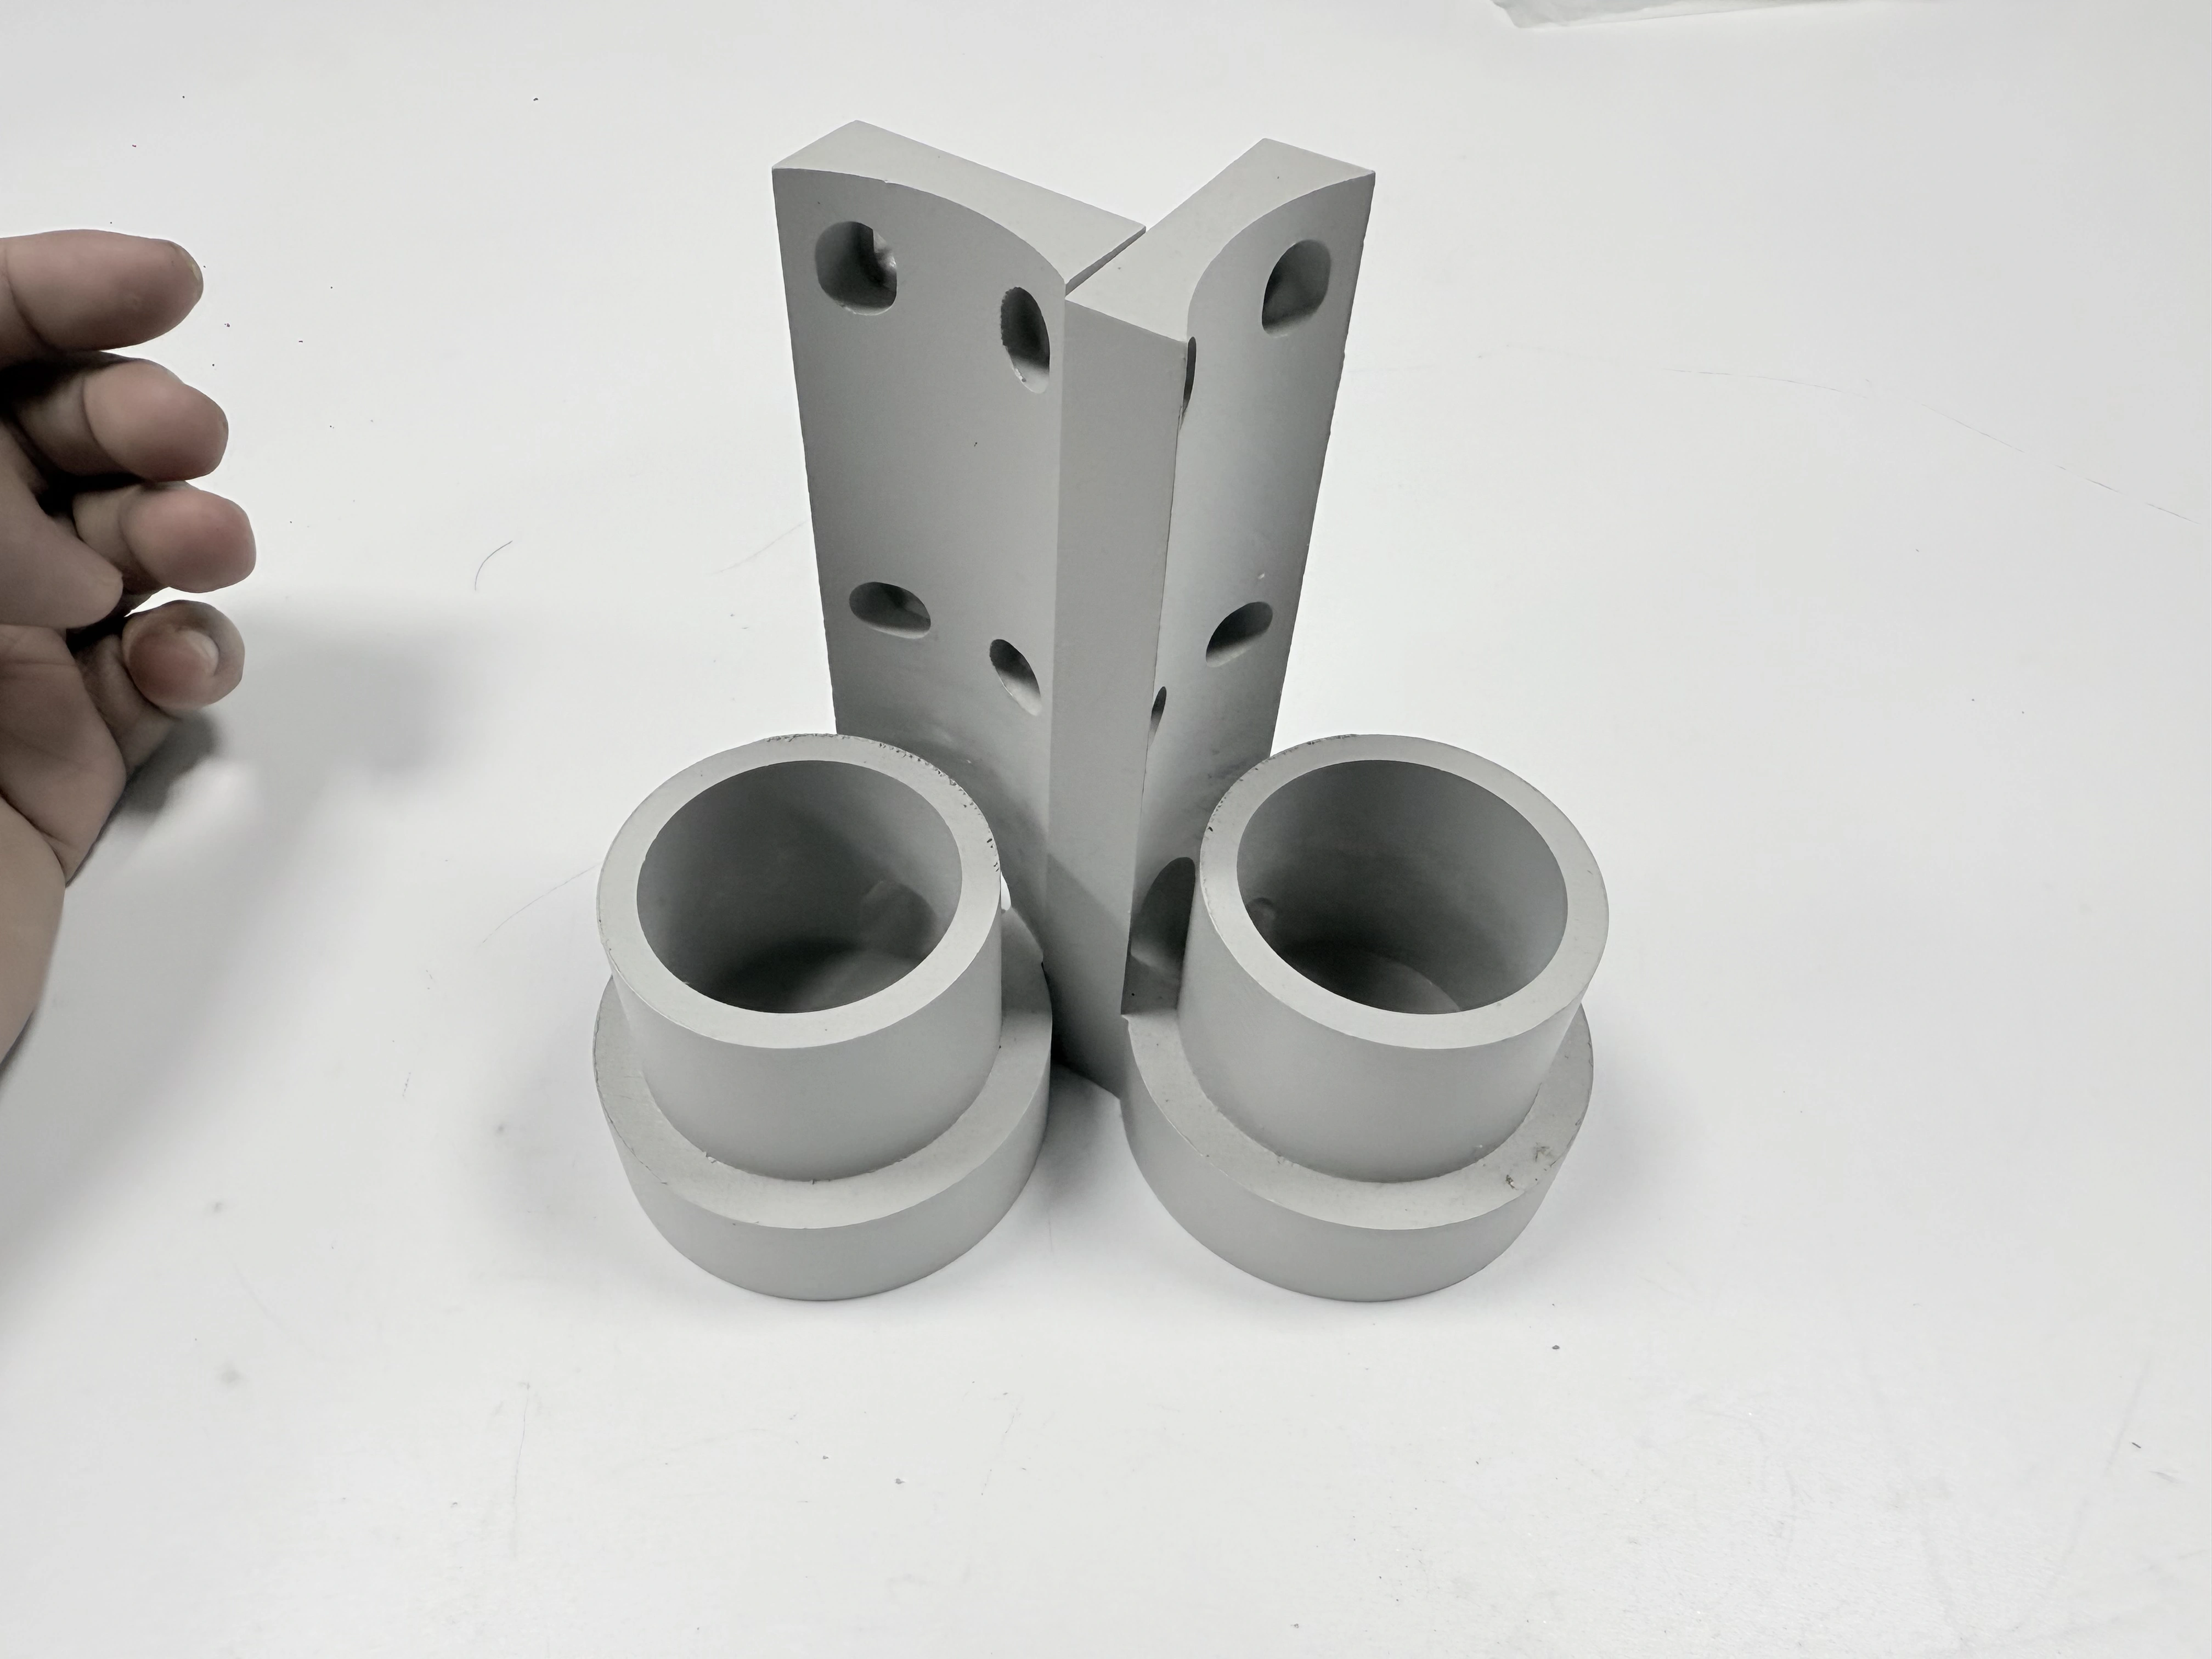
CNC-порошковая покраска — это контролируемый процесс финишной обработки, при котором подготовленная обработанная деталь получает заряженный слой порошка и определенный цикл отверждения; это не просто белый или цветной внешний вид. Покупатели должны решить, какие поверхности, отверстия, резьбы, базы, кромки и маркировки должны оставаться пригодными, а затем определить подготовку, маскирование, доказательства толщины пленки, доказательства отверждения, состояние осмотра и упаковку. Изображенный кронштейн показывает светлую поверхность и узнаваемый изогнутый профиль с двух ракурсов. Эти ракурсы поддерживают только видимую геометрию и внешний вид; они не могут доказать химический состав порошка, толщину покрытия, адгезию, коррозионную стойкость, температуру отверждения или материал. Справочник по металлообработке может организовать обсуждение процесса, а чертеж и план приемки контролируют поставляемую деталь.
Определите решение о покрытии до запроса котировки
Начните с указания причины рассмотрения порошковой покраски. Целью может быть заданный цвет, защищенная внешняя поверхность, электрическая изоляция, легко очищаемая поверхность или контролируемый визуальный вид. Каждая цель создает разные доказательства и ограничения. Один запрос цвета не определяет толщину пленки, адгезию, маскирование, покрытие кромок, глянец, текстуру или устойчивость к условиям окружающей среды покупателя. Укажите состояние услуги: обработанный, заусенцы удалены, очищен, покрыт, отвержден, осмотрен и упакован, чтобы каждый поставщик оценивал одну и ту же передачу.
Разделите деталь на функциональные и нефункциональные зоны. Отметьте базовые поверхности, резьбовые отверстия, прессовые посадки, отверстия, уплотнительные поверхности, скользящие поверхности, точки заземления, дренажные каналы и косметические поверхности. Укажите, должна ли зона оставаться оголенной, получать уменьшенную пленку или принимать покрытие с допуском на последующую обработку. Справочник по механической обработке может помочь идентифицировать обработанные элементы, но не устанавливает требование к покрытию.
Используйте ракурсы кронштейна как подсказку для определения объема
Парные изображения показывают один изогнутый кронштейн со светлой видимой поверхностью, монтажными элементами и кромками под разными углами. Они подтверждают общий физический продукт и измененный вид. Они не раскрывают сплав, термическую обработку, предварительную подготовку, тип порошка, толщину пленки, профиль отверждения, адгезию, срок службы от коррозии, размеры или применение. Используйте изображения, чтобы задать вопросы о том, где необходимы маскирование, контакт с подвеской, покрытие кромок и доступ для осмотра; используйте контролируемые документы для технических выводов.
Подготовьте обработанную поверхность к покрытию
Подготовка определяет, сможет ли порошок смочить, связаться и отвердиться на фактической подложке. Определите удаление стружки, масла, охлаждающей жидкости, отпечатков пальцев, рыхлого оксида и остатков обработки. Укажите, допустимы ли дробеструйная обработка, конверсионная обработка, химическая очистка или другая одобренная подготовка, и определите поверхности, которые могут быть изменены этим способом. Подготовка, подходящая для большой внешней поверхности, может быть неприемлемой для точной базы, резьбового отверстия или тонкой кромки.
Запишите материал и его состояние до подготовки. Обозначение материала, партия нагрева или партия, термическая обработка, твердость, если указано, и предыдущая обработка могут влиять на реакцию очистки и изменение размеров. Не делайте вывод о материале по светлому цвету на изображении. Справочник по выбору материалов может определить, что покупатель должен раскрыть; сертификат и чертеж остаются доказательством.
Контролируйте обращение между механической обработкой и покрытием. Свежеобработанная деталь может собирать масло с перчаток или образовывать коррозионные продукты при хранении. Определите закрытую передачу, идентификацию подвески, максимальное время экспозиции и момент, когда деталь должна быть повторно очищена. Если деталь возвращается от внешнего обработчика, сохраняйте связь партии обработчика и приемочного контроля с идентификацией единицы или партии.
Выберите профиль поверхности, не скрывая геометрию
Профиль подготовки может улучшить механическое сцепление, но также может изменить острую кромку, малый радиус или посадку. Укажите допустимый профиль или визуальное состояние только там, где это важно, и укажите, как это будет проверяться. Визуальный осмотр после дробеструйной обработки не доказывает числовой профиль, а значение профиля на одном плоском участке не представляет узкий паз или резьбовой элемент. Запишите недоступные зоны и альтернативные доказательства, используемые там.
Осознанно маскируйте резьбы, базы и дренажные каналы
Маскирование — это размерное и функциональное решение, а не просто косметическая операция. Определите отверстия, резьбы, базовые площадки, точки заземления, уплотнительные поверхности и дренажные каналы, которые должны оставаться чистыми. Укажите границу маскирования, допустимое попадание краски, растушевку кромок и любую очистку, разрешенную после отверждения. Справочник по токарной обработке может помочь описать точеные резьбы и буртики, а чертеж устанавливает фактическую зону, которую необходимо сохранить.
Выбирайте заглушки, колпачки, ленты, жидкий маскировочный состав, приспособления или другой метод в зависимости от геометрии и температуры. Заглушка, герметизирующая неглубокое отверстие, может оставить порошок на глубоком уступе; лента может подняться на кромке; приспособление может закрыть контактную поверхность, но оставить след от подвески. Укажите, является ли маска одноразовой, как она идентифицируется и как операторы подтверждают ее удаление перед упаковкой. Справочник по зажимным приспособлениям для ЧПУ может помочь определить вопросы поддержки и доступа, не заменяя карту маскирования.
Для резьбового или плотно подогнанного элемента определите осмотр после маскирования и после отверждения. Калибр может выявить помеху, но не доказывает, что граница покрытия расположена правильно. Если разрешена последующая обработка резьбы или ручная очистка, установите максимальный съем материала и потребуйте повторной проверки резьбы, базы или отверстия. Сохраняйте исходное состояние покрытия, когда переделка изменяет доказательства.
Планируйте контакт с подвеской и покрытие кромок
Каждый контакт с подвеской или крюком создает намеренно непокрытую или нарушенную область. Укажите, где это может произойти и скрыта ли эта область, функциональная она, косметическая или электрически важная. Точка контакта на монтажной базе может изменить посадку; точка контакта на косметической кромке может создать видимый след. Запросите план подвески или контролируемый эскиз контакта, если расположение влияет на приемку, и определите ориентацию детали во время распыления и отверждения.
Кромки получают порошок иначе, чем широкие поверхности. Острый внешний угол может показать тонкое покрытие или округленную кромку порошка, а внутренний угол может накапливать лишнюю пленку. Укажите, контролируется ли снятие кромок, радиус или образование порошка, и проверяйте переход при определенном освещении. Не используйте фотографию для утверждения равномерного покрытия всех кромок.
Контролируйте толщину пленки как совокупность
Толщина пленки влияет на зазоры, зацепление резьбы, прессовые посадки, теплопередачу и визуальную текстуру. Определите номинальный диапазон или допуск, специфичный для чертежа, только если спецификация покрытия и метод измерения поддерживают это. Одно показание на широкой поверхности не может доказать толщину внутри отверстия, на углу или у края маски. Нанесите зоны измерения на карту и укажите, какие поверхности исключены.
Укажите тип датчика, калибровку, реакцию подложки, количество показаний, местоположение, ориентацию и правило приемки. Сохраняйте необработанные показания вблизи предела, а не сообщайте только среднее значение. Если датчик не может достичь углубления или тонкой стенки, запишите границу и используйте проверенный альтернативный метод или функциональную проверку. Справочник по контролю качества может организовать поля отчета, но не может установить спецификацию покрытия.
Учитывайте размерную совокупность перед выпуском покрытой посадки. Добавляйте допуск на покрытие к обработанному размеру только тогда, когда покупатель определил состояние покрытия, обе стороны интерфейса и температуру измерения. Отверстие, замаскированное перед покрытием, может остаться чистым, в то время как открытое отверстие может потерять зазор. Укажите, принимаются ли размеры до покрытия, после покрытия, после любой одобренной очистки или при сборке.
Отделите образование покрытия от допуска на механическую обработку
Не превращайте диапазон толщины покрытия в обещание допуска на механическую обработку. Обработанный элемент, подготовка, образование пленки, усадка при отверждении и неопределенность измерения имеют свои границы. Проверьте размерную совокупность для резьб, отверстий, пазов и сопрягаемых поверхностей. Если совокупность не может быть закрыта с помощью выбранной маски и диапазона пленки, измените конструкцию или процесс через одобренную ревизию, а не полагайтесь на ручную подгонку.
Согласуйте порошок и отверждение с условиями эксплуатации
Семейство порошка, глянец, текстура, цвет, подложка и окно отверждения должны быть определены на основе окружающей среды и функциональной поверхности. Воздействие внешней среды, чистящие химикаты, тепло, абразивный износ, электрический контакт и внешний вид могут потребовать различных вариантов. Цветовой образец идентифицирует внешний вид при его контролируемом освещении; он не устанавливает химическую стойкость или срок службы. Запишите одобренный продукт порошка, партию, цветовой код, ссылку на глянец или текстуру и любые правила замены.
Отверждение — это условие времени и температуры в детали и системе покрытия, а не просто уставка печи. Укажите применимое требование к отверждению, доказательства температуры детали, метод мониторинга, конфигурацию загрузки и реакцию на прерванный цикл. Справочник по термообработке может отличить документацию термического процесса от доказательств отверждения покрытия; он не может сертифицировать отверждение этого кронштейна.
Рассматривайте тонкие и толстые секции отдельно. Тяжелый угол может отставать от тонкого фланца, а замаскированное отверстие может охлаждаться иначе, чем открытая поверхность. Запишите репрезентативное местоположение и подход с датчиком или валидацией. Если деталь чувствительна к деформации или остаточным напряжениям, определите проверки размеров до и после покрытия и укажите поддерживающее приспособление.
Сделайте критерии внешнего вида измеримыми
Определите цветовой эталон, глянец или текстуру, освещение, расстояние просмотра, угол, допустимые отклонения и инспектора, когда внешний вид важен. Визуальное сравнение должно использовать одобренный образец или инструментальный метод при тех же условиях. Не используйте изображение на экране или две фотографии продукта в качестве цветового стандарта. Запишите ревизию ссылки, когда покупатель меняет образец, уровень глянца или приемлемую текстуру.
Выявляйте режимы отказов покрытия и отверждения
Проверяйте на наличие оголенных участков, проколов, кратеров, потеков, эффекта апельсиновой корки, захваченного порошка, тонких кромок, загрязнений, вздутий и следов подвески в соответствии с фактическим риском. Каждый дефект требует местоположения, допустимой степени, метода и реакции. Дефект на нефункциональной задней поверхности может обрабатываться иначе, чем дефект на уплотнении, базе, точке заземления или резьбовом отверстии. Не превращайте общее заявление «без дефектов» в безграничную гарантию.
Ищите признаки того, что подготовка, загрязнение или отверждение являются причиной, но не ставьте диагноз только по внешнему виду. Доказательства адгезии, стойкость к растворителям, показания толщины и записи отверждения отвечают на разные вопросы. Если испытание разрушающее, определите контрольную панель или образец и связь с производственными деталями. Сохраняйте сведения о неудачных наблюдениях и идентичность затронутой партии.
Когда разрешена подкраска, укажите материал, область, границу растушевки, соответствие цвета и повторную проверку. Подкраска может изменить толщину, глянец, покрытие кромок или защиту от коррозии. Если она не разрешена, реакцией может быть сдерживание, снятие покрытия и повторное покрытие, замена, отклонение или новый эксперимент. Справочник по удалению заусенцев может помочь отличить очистку кромок от переделки покрытия; он не разрешает шлифовать покрытие.
Составьте план приемки, специфичный для характеристик
Сопоставьте каждую характеристику с методом, состоянием, выборкой, ответственным и реакцией: граница маски, толщина пленки, цвет или глянец, покрытие кромок, контакт с подвеской, доказательства адгезии или отверждения, критические размеры, чистота, маркировка и упаковка. Визуальный осмотр не может доказать толщину, а толщиномер не может доказать адгезию. Держите типы доказательств раздельно, но связывайте их с одной и той же единицей или субпартией.
Определите время проверки. Некоторые проверки относятся к этапу до покрытия, некоторые после отверждения, а некоторые — при получении или сборке. Замаскированная резьба может быть проверена после снятия маски; покрытая база может потребовать постотвержденческой проверки на КИМ или приспособлении. Запишите температуру, поддержку, инструмент, калибровку, оператора и состояние очистки, когда они влияют на результат. Справочник по проверке на КИМ может помочь определить проверки доступных мест, не доказывая само покрытие.
Для кронштейна с монтажными элементами проверьте отдельно схему отверстий, плоскостность или посадочные поверхности, состояние кромок, а также любые электрические или дренажные пути. Изображение показывает контур, но не может доказать эти взаимосвязи. Если приспособление или сборка в сборе являются функциональным тестом, определите ревизию приспособления, условие усилия или крутящего момента и реакцию приемки.
Выбирайте выборку, исходя из риска и изменений
Проверка каждой единицы может быть целесообразна для небольшой партии, когда одно заблокированное отверстие останавливает установку. Выборочная проверка может подходить для цвета или внешнего вида широких поверхностей после стабилизации процесса. Новая партия порошка, расположение подвески, метод маскирования, загрузка печи, способ подготовки или внешний обработчик создают новое состояние. Требуйте проверку первой детали или расширенной выборки, прежде чем считать это состояние эквивалентным одобренному запуску.
Контролируйте передачу покрывающему предприятию
Предоставьте покрывающему предприятию ревизии чертежа и модели, идентичность материала, карту маскирования, границы подготовки поверхности, ссылку на порошок, требование к отверждению, зоны толщины пленки, ссылку на внешний вид, план проверки, упаковку и полномочия на изменения. Укажите, что покрывающее предприятие может решать, а что требует одобрения покупателя. Справочник по производственному планированию для ЧПУ может помочь согласовать этапы, но он не заменяет передачу, специфичную для детали.
Попросите поставщика разделить в котировке подготовку, маскирование, порошок, подвеску или приспособление, мониторинг отверждения, проверку, переделку, упаковку, транспортировку и инженерные изменения. Сделайте видимыми скидки за количество и минимальные заказы. Низкая цена за единицу может не включать заглушки, контрольную панель, показания толщины или защитную упаковку. Сравнивайте полный объем приемки, а не название цвета.
Требуйте уведомления перед изменением порошкового продукта, партии, цвета, глянца, материала маски, контакта с подвеской, печи, графика отверждения, химии подготовки, датчика или упаковки. Определите затронутые единицы и доказательства первой детали после изменения. Справочник по упаковке деталей может помочь решить вопросы защиты и маркировки, в то время как чертеж контролирует функциональные поверхности.
Сохраняйте прослеживаемый пакет документов о покрытии
Сохраняйте активную ревизию, сертификат материала, запись о подготовке, партию порошка, идентификацию маски и подвески, диаграмму отверждения или валидацию, показания толщины, ссылку на внешний вид, проверки размеров, историю переделок, идентичность упаковки и одобрение. Свяжите каждую запись с единицей, диапазоном серийных номеров, партией или определенной выборкой. Сохраняйте неудачные и замененные единицы, а не сообщайте только о финальном прохождении. Справочник по отчетам о проверках может организовать поля, если его URL и объем проверены перед публикацией.
Сделайте объем порошковой покраски сопоставимым в RFQ
Предоставьте контролируемые файлы, зоны покрытия, границы маскирования, материал и состояние заготовки, обработанные размеры, ограничения подготовки поверхности, ссылку на порошок, доказательства отверждения, метод измерения толщины, стандарт внешнего вида, выборку для проверки, правило переделки, упаковку, условия поставки и полномочия на изменения. Попросите поставщиков перечислить включенное, исключения, допущения и сохраняемые доказательства. Отличайте котировку только на покрытие от полного пакета механической обработки и отделки.
Укажите, является ли заказ прототипом, квалификационным, серийным, вторым источником или повторной поставкой. Каждая цель может оправдать другую контрольную панель, размер выборки и период хранения записей. Не сравнивайте разные цели, как будто они несут одинаковый риск. Запросите отредактированный пакет первой детали, который показывает метод, состояние, результат и решение без раскрытия запатентованных рецептур.
Оценивайте поставщиков по способности предоставлять доказательства и реагировать
Сравнивайте поставщиков по контролю маскирования, дисциплине подготовки, прослеживаемости порошка и партий, мониторингу отверждения, доступу к измерению толщины, эталонам внешнего вида, планированию подвески, защите размеров, контролю переделок, упаковке и уведомлению об изменениях. Список оборудования или фраза «включая порошковую покраску» не являются доказательством. Предпочитайте ответ, в котором названы ограничения, ответственные, основа выборки, реакция и сохраняемые записи.
Выпускайте покрытую деталь с явными границами
Выпускайте, когда активная ревизия, материал, состояние подготовки, карта маскирования, доказательства порошка и отверждения, зоны толщины пленки, критерии внешнего вида, критические размеры, основа выборки, условия поставки и правила реакции согласованы. Приостановите, когда резьба или база не были защищены, датчик не может достичь требуемой области, отверждение выводится из температуры печи, след подвески не определен или переделка стерла исходный результат.
Изображения кронштейна являются полезным визуальным подсказкой, а не сертификатом. Они показывают общий продукт под двумя углами и видимую светлую поверхность, в то время как чертеж, записи о покрытии, измерения, функциональные проверки и состояние приемки определяют принятие. Держите заявление о выпуске привязанным к проверенным поверхностям, состоянию, единицам и методу, чтобы более поздний заказ можно было сравнить без расширения первоначального утверждения.
Эта граница позволяет порошковой покраске служить и внешнему виду, и функции, не делая вид, что цвет сам по себе доказывает долговечность. Следующее действие покупателя — одобрить карту маскирования, толщины, отверждения, проверки и контроля изменений перед производством.
Часто задаваемые вопросы
Как должны быть замаскированы обработанные базы и резьбы перед порошковой покраской?
Как толщина порошкового покрытия влияет на посадки деталей, обработанных на станках с ЧПУ?
Какие доказательства подготовки поверхности подтверждают адгезию порошкового покрытия?
Как должны быть приняты цвет, покрытие и следы от подвески на окрашенных деталях?



