Do aço 42CrMo a um virabrequim nitretado: uma história de entrega da Neway
Do aço 42CrMo a um virabrequim nitretado: uma história de entrega da Neway
A Neway entregou com sucesso este virabrequim nitretado personalizado em aço 42CrMo para uma aplicação de geração de energia. A peça acabada trouxe uma questão prática sobre materiais para o centro das atenções: como a condição inicial do aço deve sustentar tanto a usinagem quanto a superfície exigida para os munhões? Nossa análise de engenharia conectou os requisitos essenciais com a usinagem por etapas, a nitretação e os limites de qualquer acabamento subsequente. Essa conexão é central na fabricação de virabrequins em 42CrMo, onde uma seção desigual e munhões descentralizados tornam a resposta do material relevante muito além da seleção inicial do grau.
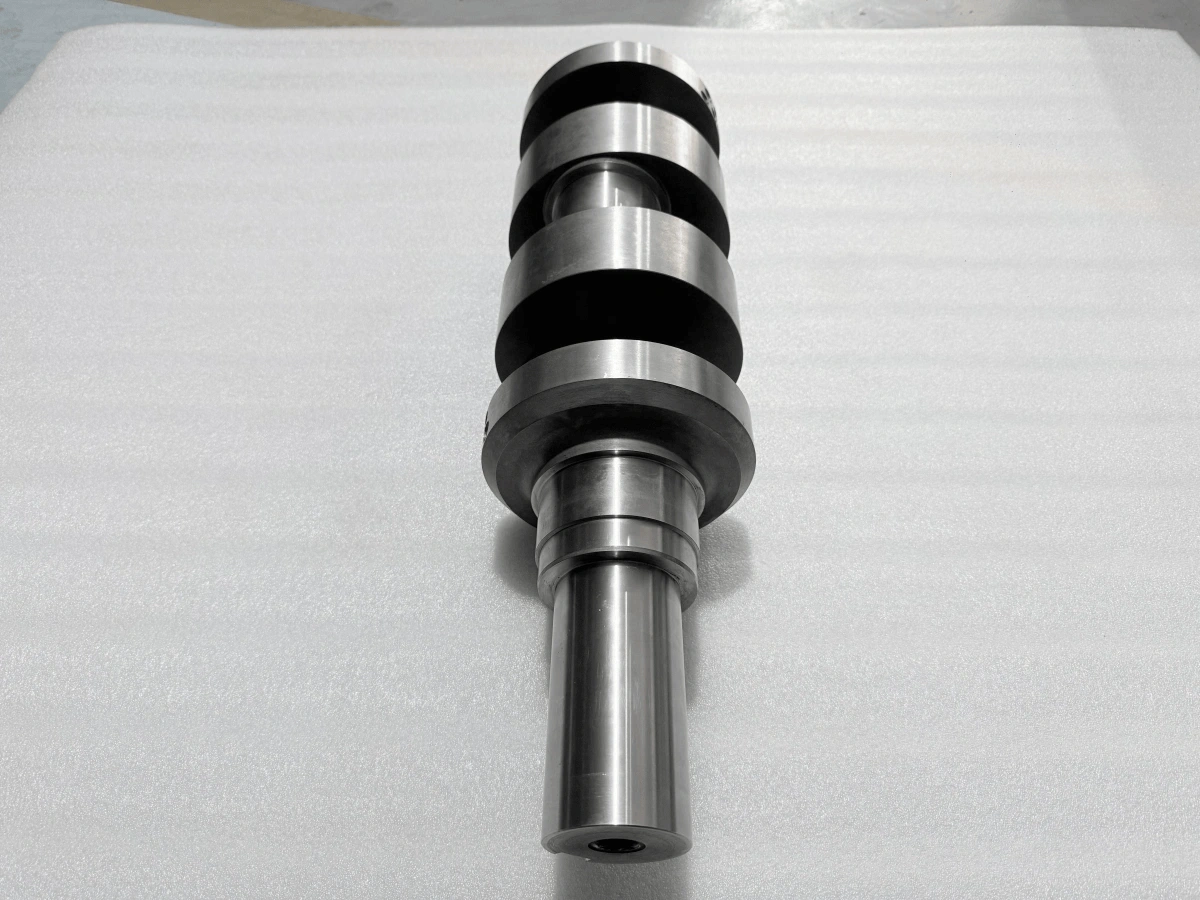
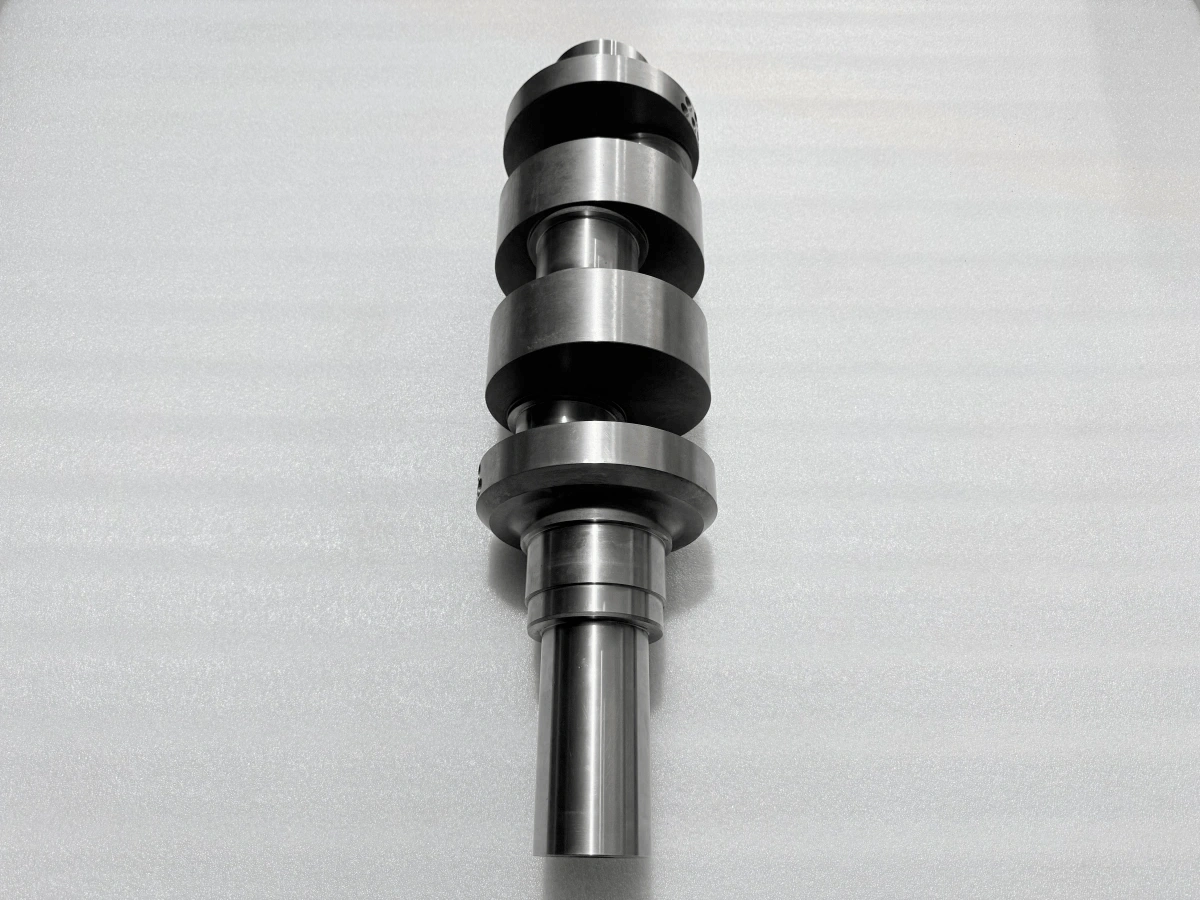
Essa visão orientada pelo material é útil para os compradores, pois um virabrequim desempenha várias funções ao mesmo tempo. Seu corpo suporta cargas mecânicas cíclicas, seus braços e munhões criam uma seção desigual, e superfícies selecionadas devem resistir ao contato e ao desgaste. Uma especificação viável deve, portanto, conectar a condição do aço ao comportamento de usinagem e à condição exigida após a nitretação. A escolha do grau, portanto, precisa de uma condição inicial definida e de uma rota de fabricação adequada à peça.
Compatibilizando o 42CrMo com a função do virabrequim
O 42CrMo é um aço estrutural ligado ao cromo-molibdênio. Para um virabrequim, seu valor vem do equilíbrio que pode ser desenvolvido entre resistência, tenacidade, temperabilidade e usinabilidade quando o material e a condição térmica são adequadamente especificados. A palavra “equilíbrio” é importante. A dureza máxima não é um alvo completo para um núcleo que também precisa tolerar concentração de tensões local e manter tenacidade útil. A temperabilidade não deve ser confundida com dureza: ela diz respeito à capacidade de desenvolver a estrutura pretendida através de uma seção sob uma rota térmica definida, enquanto o equilíbrio de propriedades alcançado ainda depende dessa rota e da seção tratada. Da mesma forma, uma condição inicial usinável só é útil se permanecer compatível com as propriedades do núcleo exigidas e com o tratamento superficial subsequente.
A resposta do aço também depende da forma do produto, tamanho da seção, composição química, processamento prévio e tratamento térmico. Uma propriedade medida a partir de uma amostra ou condição não pode ser presumida como descritiva de todas as regiões de um virabrequim descentralizado. Seções de munhão, braços, transições e extremidades do eixo não apresentam a mesma massa ou geometria à usinagem e ao processamento térmico. A análise do material deve considerar o blank real e o desenho, em vez de tratar a descrição de catálogo do grau como a resposta de engenharia finalizada.
O 42CrMo é frequentemente comparado ao AISI 414 ou ao 42CrMo4 porque todos são aços cromo-molibdênio. Eles não são automaticamente intercambiáveis; a norma controladora, a forma do produto, a condição de entrega, os requisitos mecânicos e a aprovação do cliente ainda governam.
Atribuindo funções diferentes ao núcleo e à superfície
Resistência, tenacidade e resistência ao desgaste descrevem necessidades diferentes. A resistência do núcleo ajuda o virabrequim a resistir às tensões aplicadas através de seus munhões principais, munhões descentralizados e braços. A tenacidade ajuda o material a acomodar energia local e concentração de tensões sem se comportar como um corpo excessivamente frágil. A resistência ao desgaste está concentrada nas superfícies de trabalho onde ocorrem contato e movimento relativo. Pedir que um único valor de dureza represente todas as três necessidades ocultaria os compromissos reais de projeto.
A condição inicial do núcleo deve, portanto, ser escolhida para o componente, e não simplesmente levada à dureza máxima alcançável. Uma condição excessivamente dura pode estreitar a janela de usinagem ou reduzir a tenacidade disponível nas transições. Uma condição mais macia pode melhorar o comportamento de corte, mas ainda exigir condicionamento adicional antes do processo superficial final. A nitretação modifica a região superficial; estabelecer a condição do núcleo permanece uma etapa separada porque o material subjacente fornece a base estrutural. A rota correta depende do desenho, da norma do material, da resposta da seção e da verificação exigida. Para este tipo de peça, a condição do material, o histórico térmico precedente e as instruções de nitretação precisam ser analisados em conjunto.
A superfície nitretada se forma dentro do aço por difusão, ao contrário de um revestimento depositado separadamente. O nitrogênio se difunde na região superficial e pode produzir uma fina camada composta com uma zona de difusão mais profunda abaixo dela. A zona de difusão desenvolve um perfil variável em direção ao núcleo, em vez de uma fronteira nítida de revestimento. A condição da camada composta, a dureza superficial e a profundidade efetiva de nitretação descrevem, portanto, características relacionadas, mas diferentes. Uma avaliação de profundidade segue o perfil de dureza especificado, enquanto a dureza superficial caracteriza a região externa no local de teste. Elas devem ser especificadas e medidas separadamente, porque uma leitura superficial sozinha não explica até onde a região modificada se estende no material.
Deixando a condição inicial orientar a usinagem
O blank entra na usinagem com um histórico. Sua forma de produto, condição térmica, variação de seção e estado de tensões residuais influenciam a carga de corte, a resposta da ferramenta, a integridade superficial e o movimento dimensional à medida que o material é removido. A forma assimétrica torna isso especialmente relevante para um virabrequim: cada munhão ou braço recém-exposto altera a rigidez local e a maneira como a peça responde ao suporte. Os parâmetros de corte também influenciam a rugosidade e o estado de tensões residuais deixado na superfície. A próxima operação, portanto, herda um histórico superficial, bem como uma tolerância dimensional. Um plano de usinagem deve gerenciar essa estrutura em mudança e o histórico superficial, em vez de assumir que o blank se comportará como um eixo uniforme.
Remoção de material por etapas, suporte controlado e reverificação intermediária são formas práticas de gerenciar o risco. Elas não eliminam o movimento, mas dão à equipe de engenharia oportunidades de observá-lo antes que a tolerância de acabamento seja consumida. A fixação também importa. Uma seção flexível pode ser forçada a uma posição conveniente durante uma montagem e voltar elasticamente após a liberação, então o suporte deve estabilizar a peça sem transformar a força do dispositivo em precisão aparente.
Não há velocidade, avanço, profundidade de corte ou tolerância universais que pertençam a todo virabrequim em 42CrMo. A janela utilizável depende da condição real do material, da rigidez da máquina, do sistema de ferramentas, do padrão de corte interrompido e do requisito de superfície. Na usinagem CNC, usamos essas entradas para planejar a relação entre desbaste, preservação de referência, semiacabamento e o sobremetal reservado para operações posteriores. A rota do material e a rota de usinagem devem se apoiar mutuamente.
Planejando a nitretação com o acabamento final dos munhões
A resposta à nitretação começa com a condição do núcleo e da superfície preparada. A microestrutura prévia afeta a difusão de nitrogênio e a estrutura desenvolvida na zona tratada. A limpeza superficial, a condição de usinagem, os limites de mascaramento e a orientação de suporte também precisam ser definidos antes que a peça entre no tratamento. A preparação protege a fronteira pretendida entre superfícies de trabalho e características que exigem uma condição diferente. Um mapa de mascaramento deve seguir a mesma revisão de desenho usada para a usinagem, especialmente em torno de ombros, transições, características de óleo e centros. Como a nitretação modifica o aço por difusão, o resultado não pode ser gerenciado como se um revestimento independente pudesse simplesmente ser reaplicado após remoção de material irrestrita.
Qualquer retificação final de munhão deve ser planejada antes da nitretação. A retificação consome material da região na qual a dureza e a profundidade estão sendo controladas. A condição do munhão antes do tratamento, o alvo de nitretação, a remoção permitida, o requisito de superfície final e o método de verificação formam, portanto, uma única cadeia de engenharia. Acabamento superficial e profundidade de nitretação retida não são requisitos intercambiáveis: um munhão liso não é suficiente se a região tratada especificada foi removida, e uma profundidade medida não substitui o controle da geometria final do munhão.
Nossa análise de processo para este projeto abordou a interação entre a camada nitretada e qualquer acabamento posterior de munhão. A direção acordada manteve a nitretação e definiu as condições sob as quais a retificação subsequente poderia ser considerada. Essas condições vinculavam a tolerância de acabamento proposta à camada tratada e aos requisitos finais do munhão.
Aplicando a estratégia de material em um projeto entregue
O MTC do projeto identificou o 42CrMo e carregou os campos de rastreabilidade usados para a análise do material. A partir desse ponto de partida, a rota de fabricação proposta vinculou a liberação do material à usinagem baseada em datum, nitretação, acabamento condicional de munhão e atividades de inspeção separadas. Registros dimensionais, de tratamento superficial, de exame superficial e de balanceamento abordaram diferentes partes do requisito do projeto. Essa separação manteve a questão do material conectada ao plano de fabricação sem pedir que um documento ou uma medição representasse todo o virabrequim.
O componente entregue reuniu essas decisões em um projeto real de fornecimento para geração de energia. A lição transferível é especificar o grau como parte de uma rota completa de material e processo. A condição inicial, os requisitos do núcleo, o comportamento de usinagem, o tratamento superficial, o acabamento permitido e o plano de verificação precisam todos se adequar à aplicação real. Essa é a base de engenharia por trás deste exemplo de fabricação de virabrequim em 42CrMo.
Analisando um projeto de virabrequim em 42CrMo com a Neway
Para um novo projeto de usinagem CNC, envie à Neway o desenho atual, a norma de material controladora, a forma do blank, a condição exigida do núcleo, a especificação de nitretação, as áreas tratadas e mascaradas, os requisitos finais do munhão, o acabamento pós-tratamento permitido e os documentos de inspeção esperados. Podemos analisar como essas entradas interagem, identificar decisões que precisam de aprovação do cliente e propor uma rota de fabricação em torno da geometria real. Se o 42CrMo estiver sendo considerado em substituição a outro grau, inclua os requisitos químicos, mecânicos, de condição e de certificação aplicáveis, para que a comparação seja feita em relação à especificação do projeto, e não à semelhança dos nomes.
Perguntas frequentes
Por que os munhões do virabrequim são retificados de acabamento após a nitretação?
Como são verificadas a dureza superficial e a profundidade da camada de um virabrequim nitretado?
Quando um virabrequim usinado em CNC precisa de balanceamento dinâmico conforme a ISO 21940?
Qual método de END é adequado para um virabrequim de aço usinado: DPT, MPI ou UT?