Processo de Fabricação de Virabrequim Personalizado: Da Seleção do Material à Inspeção
Processo de Fabricação de Virabrequim Personalizado: Da Seleção do Material à Inspeção
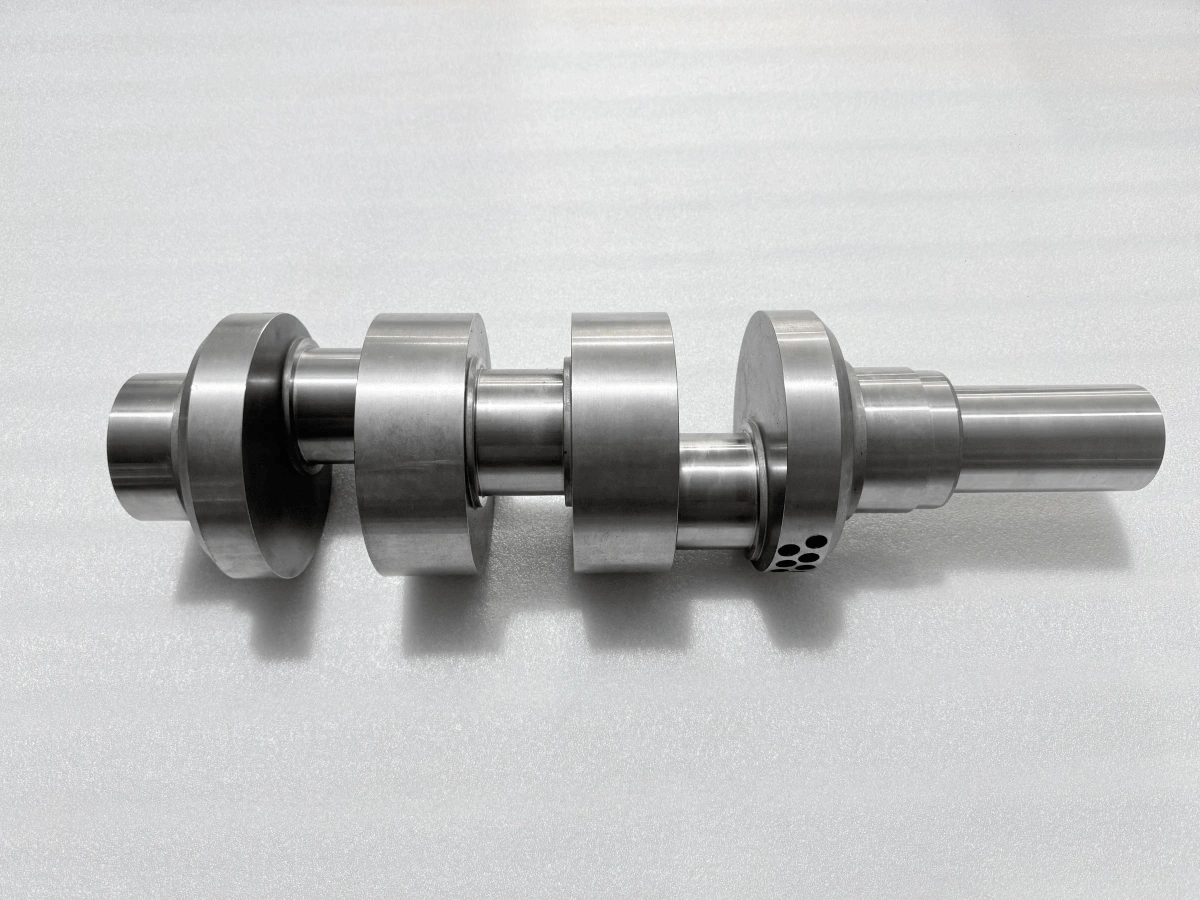
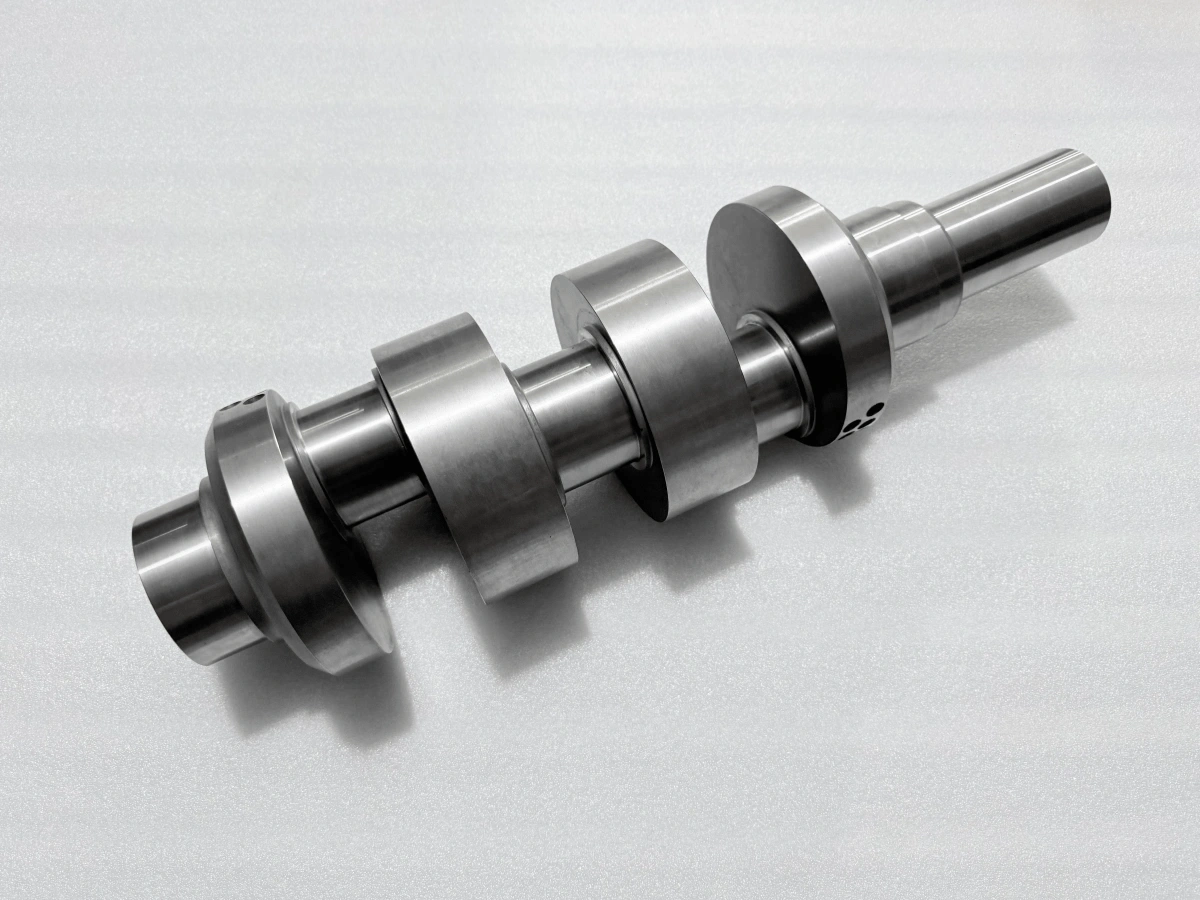
Um processo de fabricação de virabrequim personalizado deve controlar a relação entre os moentes principais, os pinos de biela excêntricos e as superfícies de apoio acabadas por meio de várias etapas de usinagem e tratamento. Para um projeto de aço-liga nitretado, uma rota típica começa com a verificação do material, progride através de usinagem de desbaste e semiacabamento, e inclui nitretação controlada, qualquer retificação final especificada e verificações de aceitação separadas. A rota muda conforme o desenho, a condição do tarugo e os requisitos de serviço. Da perspectiva de engenharia da Neway, a pergunta útil no orçamento é quais características devem permanecer corretas após a última operação e como cada uma será verificada.
Comece com o Desenho e o Plano de Aceitação
Um desenho de virabrequim deve estabelecer o eixo de referência principal, a referência axial e a orientação angular antes que uma sequência de usinagem seja aprovada. Os diâmetros dos moentes por si só não definem a peça. O deslocamento do pino de biela, a fase, a forma do moente, as larguras dos mancais, os raios de concordância e as relações entre essas características podem todos afetar a função. A revisão de fabricação precisa distinguir características que podem ser verificadas independentemente daquelas que devem ser relacionadas a uma referência comum.
Leia as notas de material, tratamento térmico, acabamento superficial e inspeção em conjunto. Um requisito que se aplica após a nitretação não pode ser aceito a partir de uma medição feita antes do tratamento. Da mesma forma, uma condição superficial especificada pode restringir a retificação ou polimento posteriores. Marque a etapa de inspeção para cada característica crítica e identifique qualquer aprovação do cliente necessária antes que o trabalho continue. Isso estabelece um plano de aceitação antes que a usinagem torne uma correção cara.
Selecione o Material e o Tarugo como uma Especificação Completa
A seleção de material inclui a classe, a especificação aplicável, a forma do produto, a condição de tratamento térmico e a documentação exigida. Um nome de classe em um orçamento não é suficiente para aprovar um tarugo. O certificado de material deve corresponder aos requisitos de compra acordados e permanecer rastreável ao tarugo através do corte e processamento subsequente. Onde testes mecânicos adicionais ou inspeção de estoque forem necessários, defina-os antes da compra.
AISI ou SAE 414 e 42CrMo podem aparecer em discussões sobre fabricação de eixos de aço-liga, mas uma designação ou faixa de composição química semelhante não estabelece intercambiabilidade. Compare as especificações reais e as condições de entrega, depois obtenha aprovação por escrito para uma substituição proposta. A usinagem a partir de barra pode adequar-se a uma geometria personalizada, enquanto um forjamento pode oferecer uma rota diferente de utilização de material e fluxo de grãos. Nenhum é automaticamente correto: o projeto, o volume de produção, a disponibilidade de estoque e os requisitos de qualificação determinam a escolha.
Compare orçamentos nessa mesma base. Um preço de estoque mais baixo pode excluir uma condição de entrega, teste ou certificado exigido. Um tarugo próximo da forma final pode reduzir a remoção de metal, mas introduzir trabalho de ferramental e qualificação. A solicitação de cotação deve identificar quais rotas de tarugo são aceitáveis para que essas diferenças permaneçam visíveis ao comprador.
Planeje as Montagens de Usinagem do Eixo Principal e do Excêntrico em Conjunto
Os moentes principais compartilham a referência rotacional pretendida; os pinos de biela ocupam deslocamentos controlados em relação a ela. Uma montagem que usina uma superfície cilíndrica individual com precisão ainda pode posicionar essa superfície incorretamente em relação ao resto do eixo. Planeje como o eixo principal, a localização axial e a fase do pino de biela serão transferidos entre operações, incluindo qualquer montagem de retificação posterior.
A revisão da fixação da peça deve abordar acesso, rigidez, força de fixação e locais de apoio. Cortes interrompidos e engajamento variável ao redor dos braços podem carregar a peça de forma desigual. Os apoios precisam restringir a vibração sem forçar um eixo flexível a uma forma que ele não manterá quando liberado. Dependendo da geometria e do equipamento, a geração do pino de biela pode envolver torneamento excêntrico ou fresamento. O torneamento CNC faz parte da família de processos disponíveis, não prova que todas as características podem ser acabadas em uma única montagem concêntrica.
Remova Material em Etapas e Reverifique a Geometria
O desbaste expõe os efeitos da condição do tarugo, da rigidez variável da seção e da tensão residual liberada. Planeje a remoção de material para que a forma restante possa ser apoiada e medida ao longo da rota. Remoção pesada de uma região deve acionar uma revisão do risco de distorção antes que características adjacentes se aproximem do tamanho final. Qualquer operação de alívio de tensões deve ser compatível com a condição do material e a especificação de tratamento posterior.
O semiacabamento estabelece dimensões controladas para a próxima operação, mantendo sobremetal de acabamento deliberado onde necessário. Registre se uma tolerância é radial ou diametral; confundir as duas pode consumir a faixa de correção disponível. Verificações intermediárias devem confirmar que deslocamentos, posições axiais e características de referência permanecem recuperáveis. Um relatório de inspeção final não pode restaurar material que uma operação anterior removeu. A quantidade retida deve seguir o plano real de tratamento e acabamento, não uma tolerância universal de virabrequim.
Transporte a sequência aprovada para o registro de fabricação com referências claras de operação e pontos de inspeção. Se a peça for desapertada para medição, distinga sua condição livre da condição de usinagem apoiada. Um movimento inesperado deve ser investigado antes do próximo corte, enquanto o material permanece disponível para a resposta aprovada.
Complete Características Secundárias sem Perder a Referência
Passagens de óleo, chavetas, furos roscados e outras características fresadas pertencem à rota somente quando o desenho as exige. Sua posição pode depender da fase do pino de biela ou de uma referência angular definida, em vez da face usinada mais conveniente. Planeje o acesso da ferramenta e o acesso de inspeção em conjunto, particularmente onde uma característica se tornará difícil de alcançar após outra operação.
Interseções de furos e arestas precisam de um método acordado de rebarbação e limpeza. Uma aresta externa acessível não demonstra que uma interseção interna está livre de rebarbas. Proteja raios de concordância e superfícies de apoio durante o manuseio e a usinagem secundária. Revise como essas operações interagem com máscaras de nitretação, folga do rebolo de retificação e qualquer correção de balanceamento posterior. A sequência do processo deve resolver essas interações antes que um moente acabado seja exposto a danos evitáveis.
Defina os Requisitos de Nitretação antes do Tratamento
A nitretação altera a região superficial de um aço adequado através da difusão de nitrogênio. É geralmente um tratamento de baixa distorção, mas essa descrição não significa que a mudança dimensional seja zero. Sua resposta depende do aço e da condição prévia, bem como do processo especificado. Não pode ser usada para compensar um material não aprovado ou uma condição de núcleo inadequada.
A instrução de tratamento deve identificar as superfícies a serem tratadas, quaisquer áreas mascaradas, os critérios exigidos de dureza e profundidade de camada, e a condição em que a aceitação se aplica. Especifique requisitos para a camada composta separadamente onde relevante. Acorde como o fornecedor de tratamento demonstrará conformidade e como a usinagem final afeta a camada remanescente. Antes da liberação para tratamento, verifique limpeza, dimensões, sobremetal e rastreabilidade. Esses são requisitos práticos de transferência entre usinagem e tratamento térmico.
Controle o Acabamento dos Moentes após a Nitretação
Alguns projetos exigem retificação final dos moentes após a nitretação; outros especificam uma condição como tratada ou uma sequência de acabamento diferente. Siga o desenho e o processo aprovado em vez de assumir que todo virabrequim nitretado deve ser retificado. Onde a retificação for necessária, restabeleça a referência pretendida e verifique a condição pós-tratamento antes de decidir quanto material pode ser removido com segurança.
O plano de retificação CNC deve satisfazer os requisitos de tamanho, geometria e superfície do moente, mantendo a camada tratada especificada. O calor de retificação, a condição do rebolo, o fornecimento de refrigerante e o contato local importam para a integridade superficial. O polimento não substitui a correção de um erro posicional ou de forma. Não julgue uma superfície de apoio pelo seu brilho: requisitos dimensionais, de textura superficial e de condição do material precisam de suas próprias evidências na condição final especificada.
Gerencie as Interfaces que Criam Retrabalho
As decisões difíceis frequentemente ocorrem onde dois processos se encontram. Uma referência conveniente para desbaste pode ser inadequada para inspeção final. Uma tolerância de moente pode acomodar a distorção esperada, mas exceder a remoção de material permitida após o tratamento. Uma correção de balanceamento pode ser fisicamente acessível, mas conflitar com uma restrição do desenho. Cada decisão precisa ser resolvida em relação à rota completa.
Para avaliação de fornecedores, pergunte quem é responsável por essas interfaces e qual operação tem autoridade para parar a peça. A oficina de usinagem, o fornecedor de tratamento e o provedor de inspeção devem trabalhar a partir da mesma revisão e condição de aceitação acordada. Quando ocorre um desvio, documente-o e obtenha a disposição exigida antes de continuar. O trabalho corretivo deve incluir uma revisão de quais resultados anteriores são invalidados e quais inspeções devem ser repetidas.
Mantenha os Resultados da Inspeção Final Separados
A inspeção dimensional estabelece tamanhos especificados e relações geométricas. A medição de textura superficial aborda o acabamento do mancal. A verificação de dureza e profundidade de camada aborda diferentes aspectos da superfície tratada. Nenhum desses testes, por si só, estabelece que todos os requisitos foram atendidos. Selecione métodos de medição, cobertura e incerteza apropriados à característica, e registre o esquema de referência usado para medições relacionais.
Os ensaios não destrutivos devem corresponder ao material, à localização prevista de descontinuidades e à cobertura exigida. O balanceamento dinâmico aborda a distribuição de massa em relação à referência rotacional definida quando o projeto o exige. Um resultado de balanceamento bem-sucedido não pode compensar uma localização incorreta do pino de biela, e um relatório dimensional não pode estabelecer ausência de toda descontinuidade interna. As cinco perguntas frequentes vinculadas abaixo examinam essas questões mais específicas; esta rota de fabricação reúne as verificações separadas em um plano de liberação.
Libere a Peça com Base em um Pacote de Documentos Rastreável
O pacote de liberação deve conectar o registro de material, os registros de processo aplicáveis e os resultados de inspeção exigidos à mesma peça e revisão de desenho. Deve indicar a etapa de inspeção e distinguir resultados medidos de requisitos copiados em um modelo. Revise aprovações ausentes, cobertura incompleta e desvios não resolvidos antes de tratar um conjunto de documentos como completo.
Quando um processo externo é usado, seu relatório deve identificar o trabalho realizado e os requisitos de aceitação aplicáveis. Mantenha um vínculo claro com o registro de fabricação quando o fornecedor usar sua própria referência de trabalho. Um certificado para um lote não relacionado ou uma declaração genérica de capacidade não estabelece a condição do virabrequim fornecido.
Use a regra de decisão de conformidade acordada ao interpretar resultados próximos de um limite. Confirme que qualquer retrabalho foi seguido pela reinspeção necessária. A embalagem deve proteger superfícies funcionais e manter a rastreabilidade sem transferir contaminação para características limpas. Uma instrução de envio estabelece uma ação logística; não substitui a aceitação técnica. A decisão de liberação deve permanecer vinculada aos requisitos aprovados e às evidências que os atendem.
Prepare uma Solicitação de Cotação de Virabrequim que Defina o Escopo
Para uma revisão de fabricação, forneça o desenho e modelo controlados, especificação de material e condição de entrega, quantidade necessária, requisitos de tratamento, características críticas e entregáveis de inspeção. Identifique se a aceitação se aplica antes ou após cada operação de acabamento. Se NDT ou balanceamento forem exigidos, inclua a especificação aplicável e as expectativas de relatório em vez de solicitar um teste não especificado.
Envie esses insumos para a Neway para uma revisão de usinagem CNC personalizada. Eles permitem que o processo de fabricação de virabrequim personalizado proposto, as responsabilidades de processos externos e o escopo de verificação sejam discutidos antes que o orçamento seja finalizado. Acordar esses detalhes cedo dá à engenharia e às compras uma base concreta para comparar ofertas e resolver requisitos em aberto.
Perguntas Frequentes
Por Que os Moentes do Virabrequim São Retificados após a Nitretação?
Como São Verificadas a Dureza Superficial e a Profundidade de Camada de um Virabrequim Nitretado?
Quando um Virabrequim Usinado por CNC Precisa de Balanceamento Dinâmico conforme a ISO 21940?
Qual Método de NDT é Adequado para um Virabrequim de Aço Usinado: DPT, MPI ou UT?