
Usinage de pièces pour le secteur nucléaire : comment les acheteurs contrôlent la portée, la traçabi...
Usinage de pièces pour le secteur nucléaire : comment les acheteurs contrôlent la portée, la traçabilité et l'inspection
L'usinage de pièces pour le secteur nucléaire commence par une définition contrôlée de l'article, de ses exigences applicables et des preuves nécessaires à la libération. L'étiquette d'application seule ne peut pas définir le matériau, les tolérances, l'inspection, la traçabilité ou l'autorisation du fournisseur. Les acheteurs doivent émettre ces exigences avant qu'un processus d'usinage puisse être évalué.
L'étape suivante immédiate consiste à assembler le modèle, le dessin, la source de classification, la liste des documents applicables, les caractéristiques CTQ, les restrictions sur les sources approuvées et l'index des enregistrements requis. Un fournisseur peut alors examiner si l'usinage, le traitement externe, la mesure et la documentation forment un processus cohérent. Les autorisations manquantes ou les exigences conflictuelles nécessitent une résolution écrite avant la production.
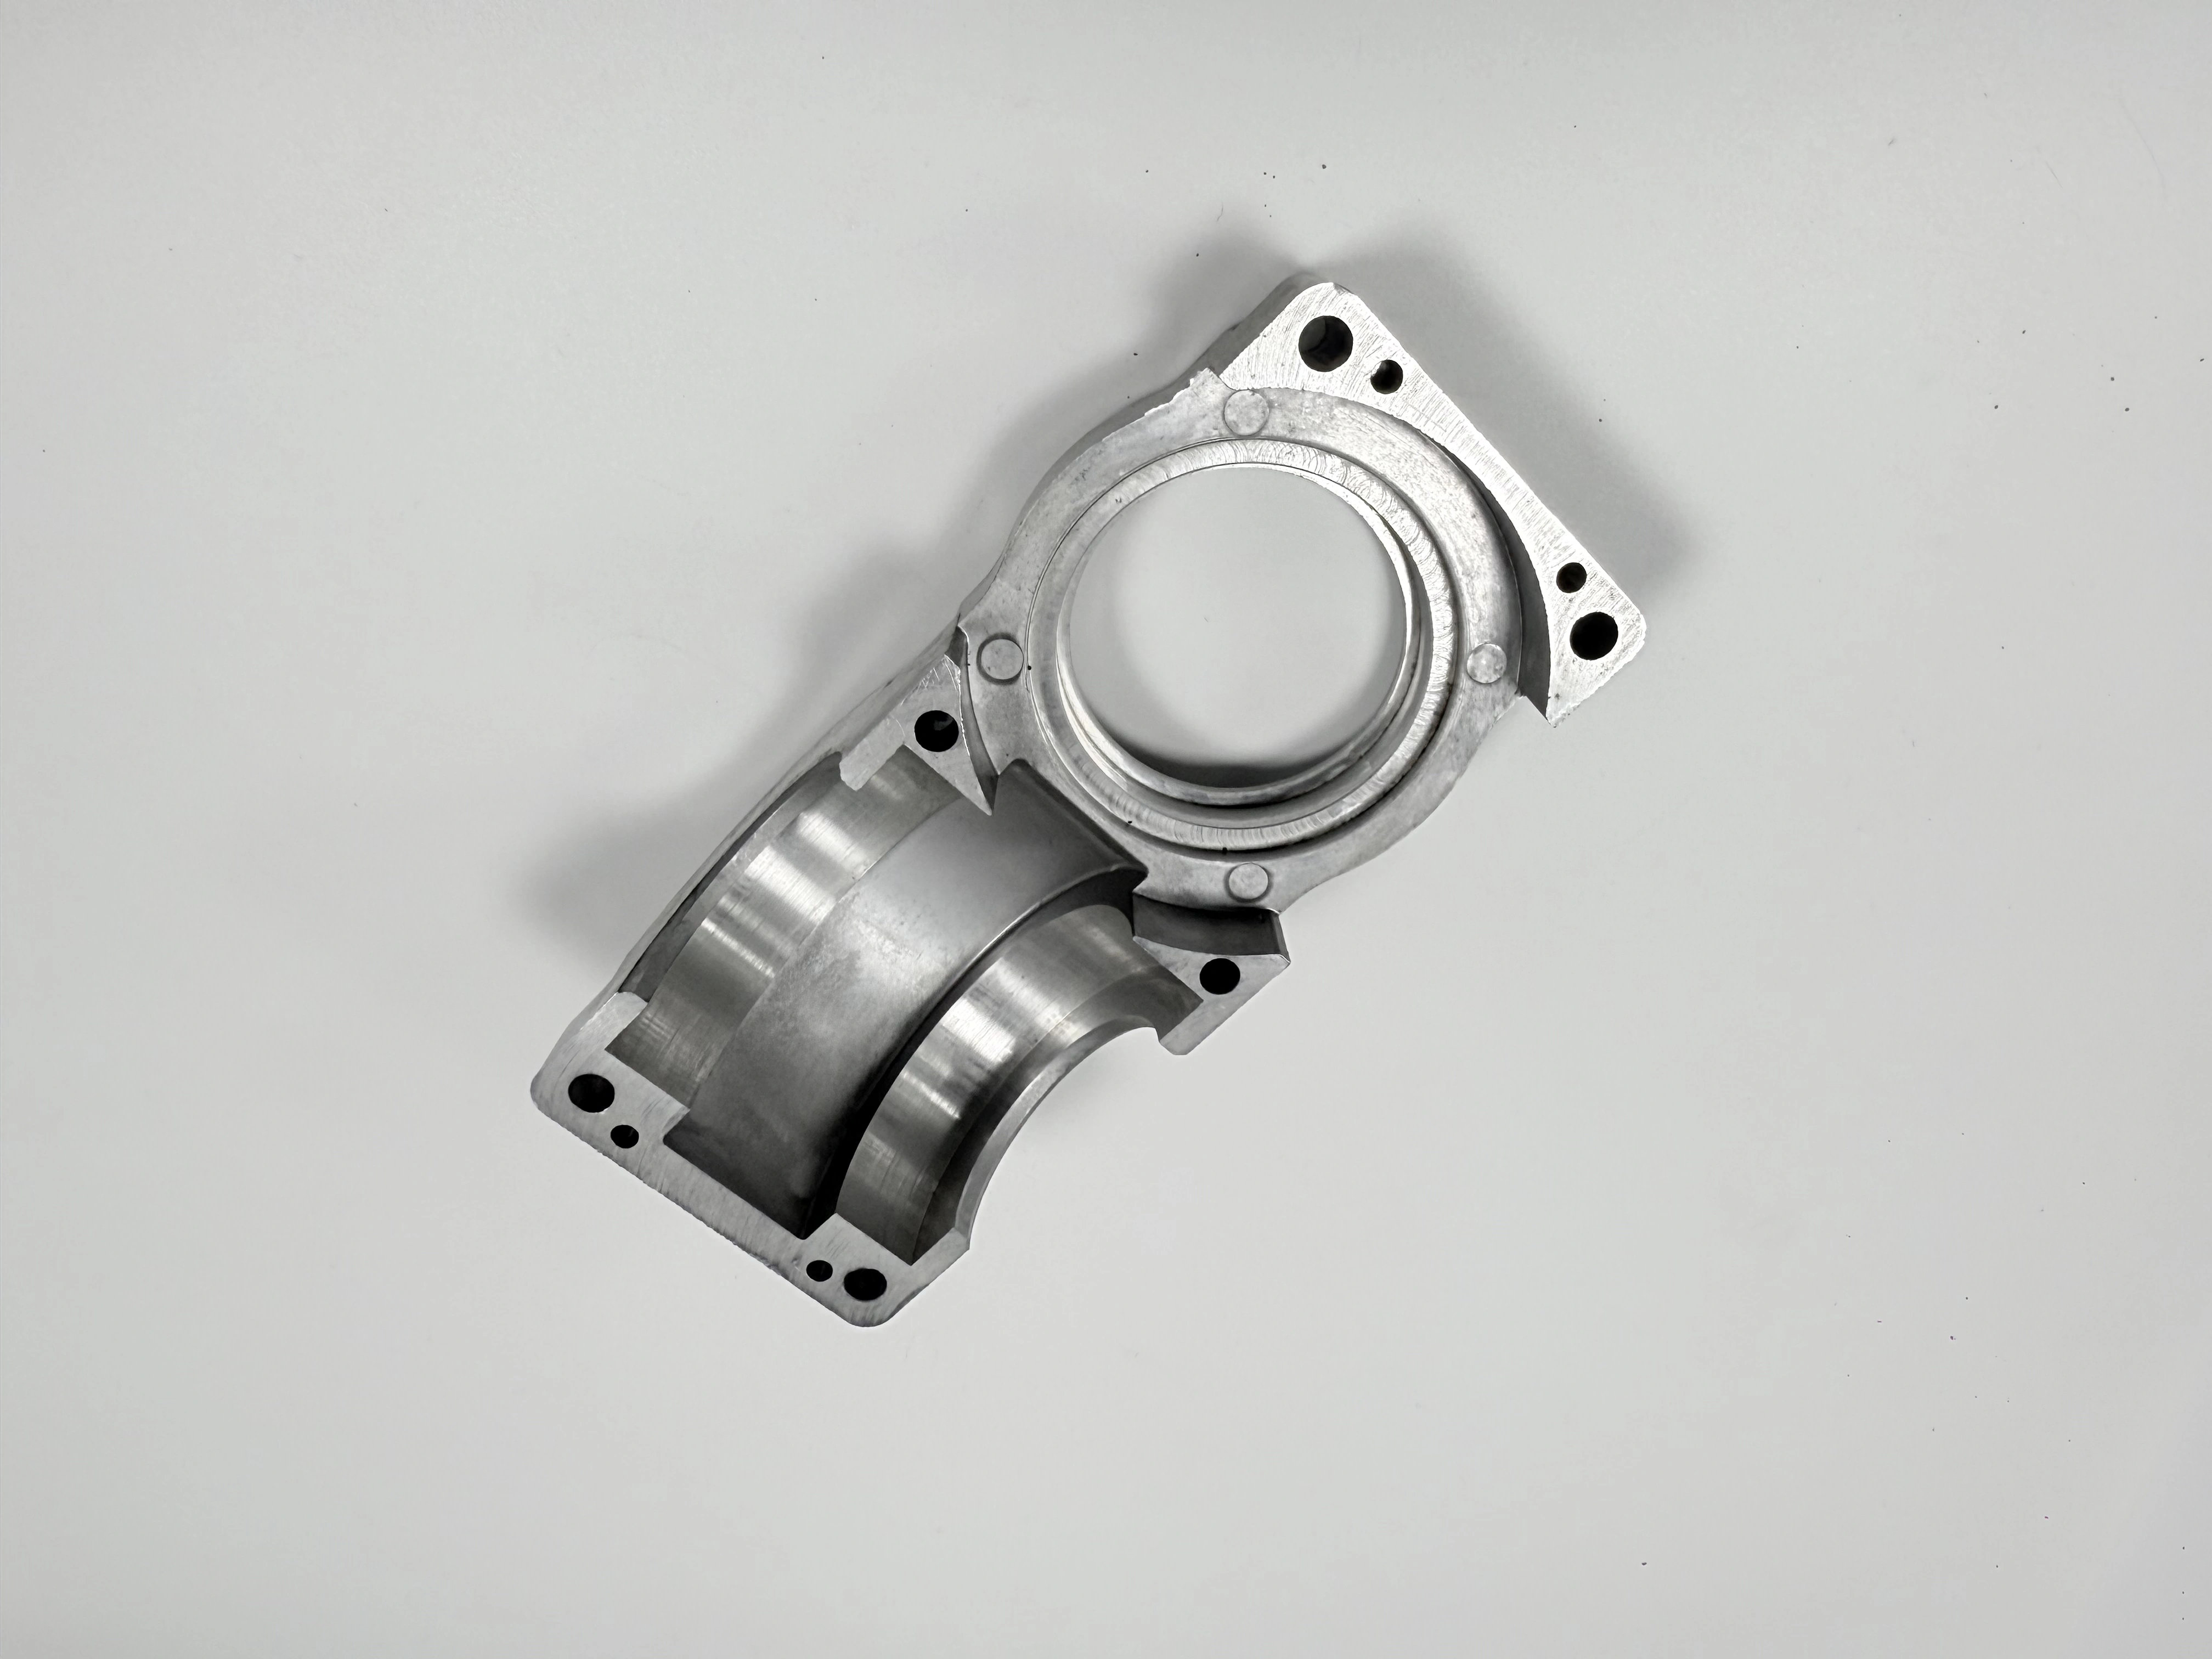
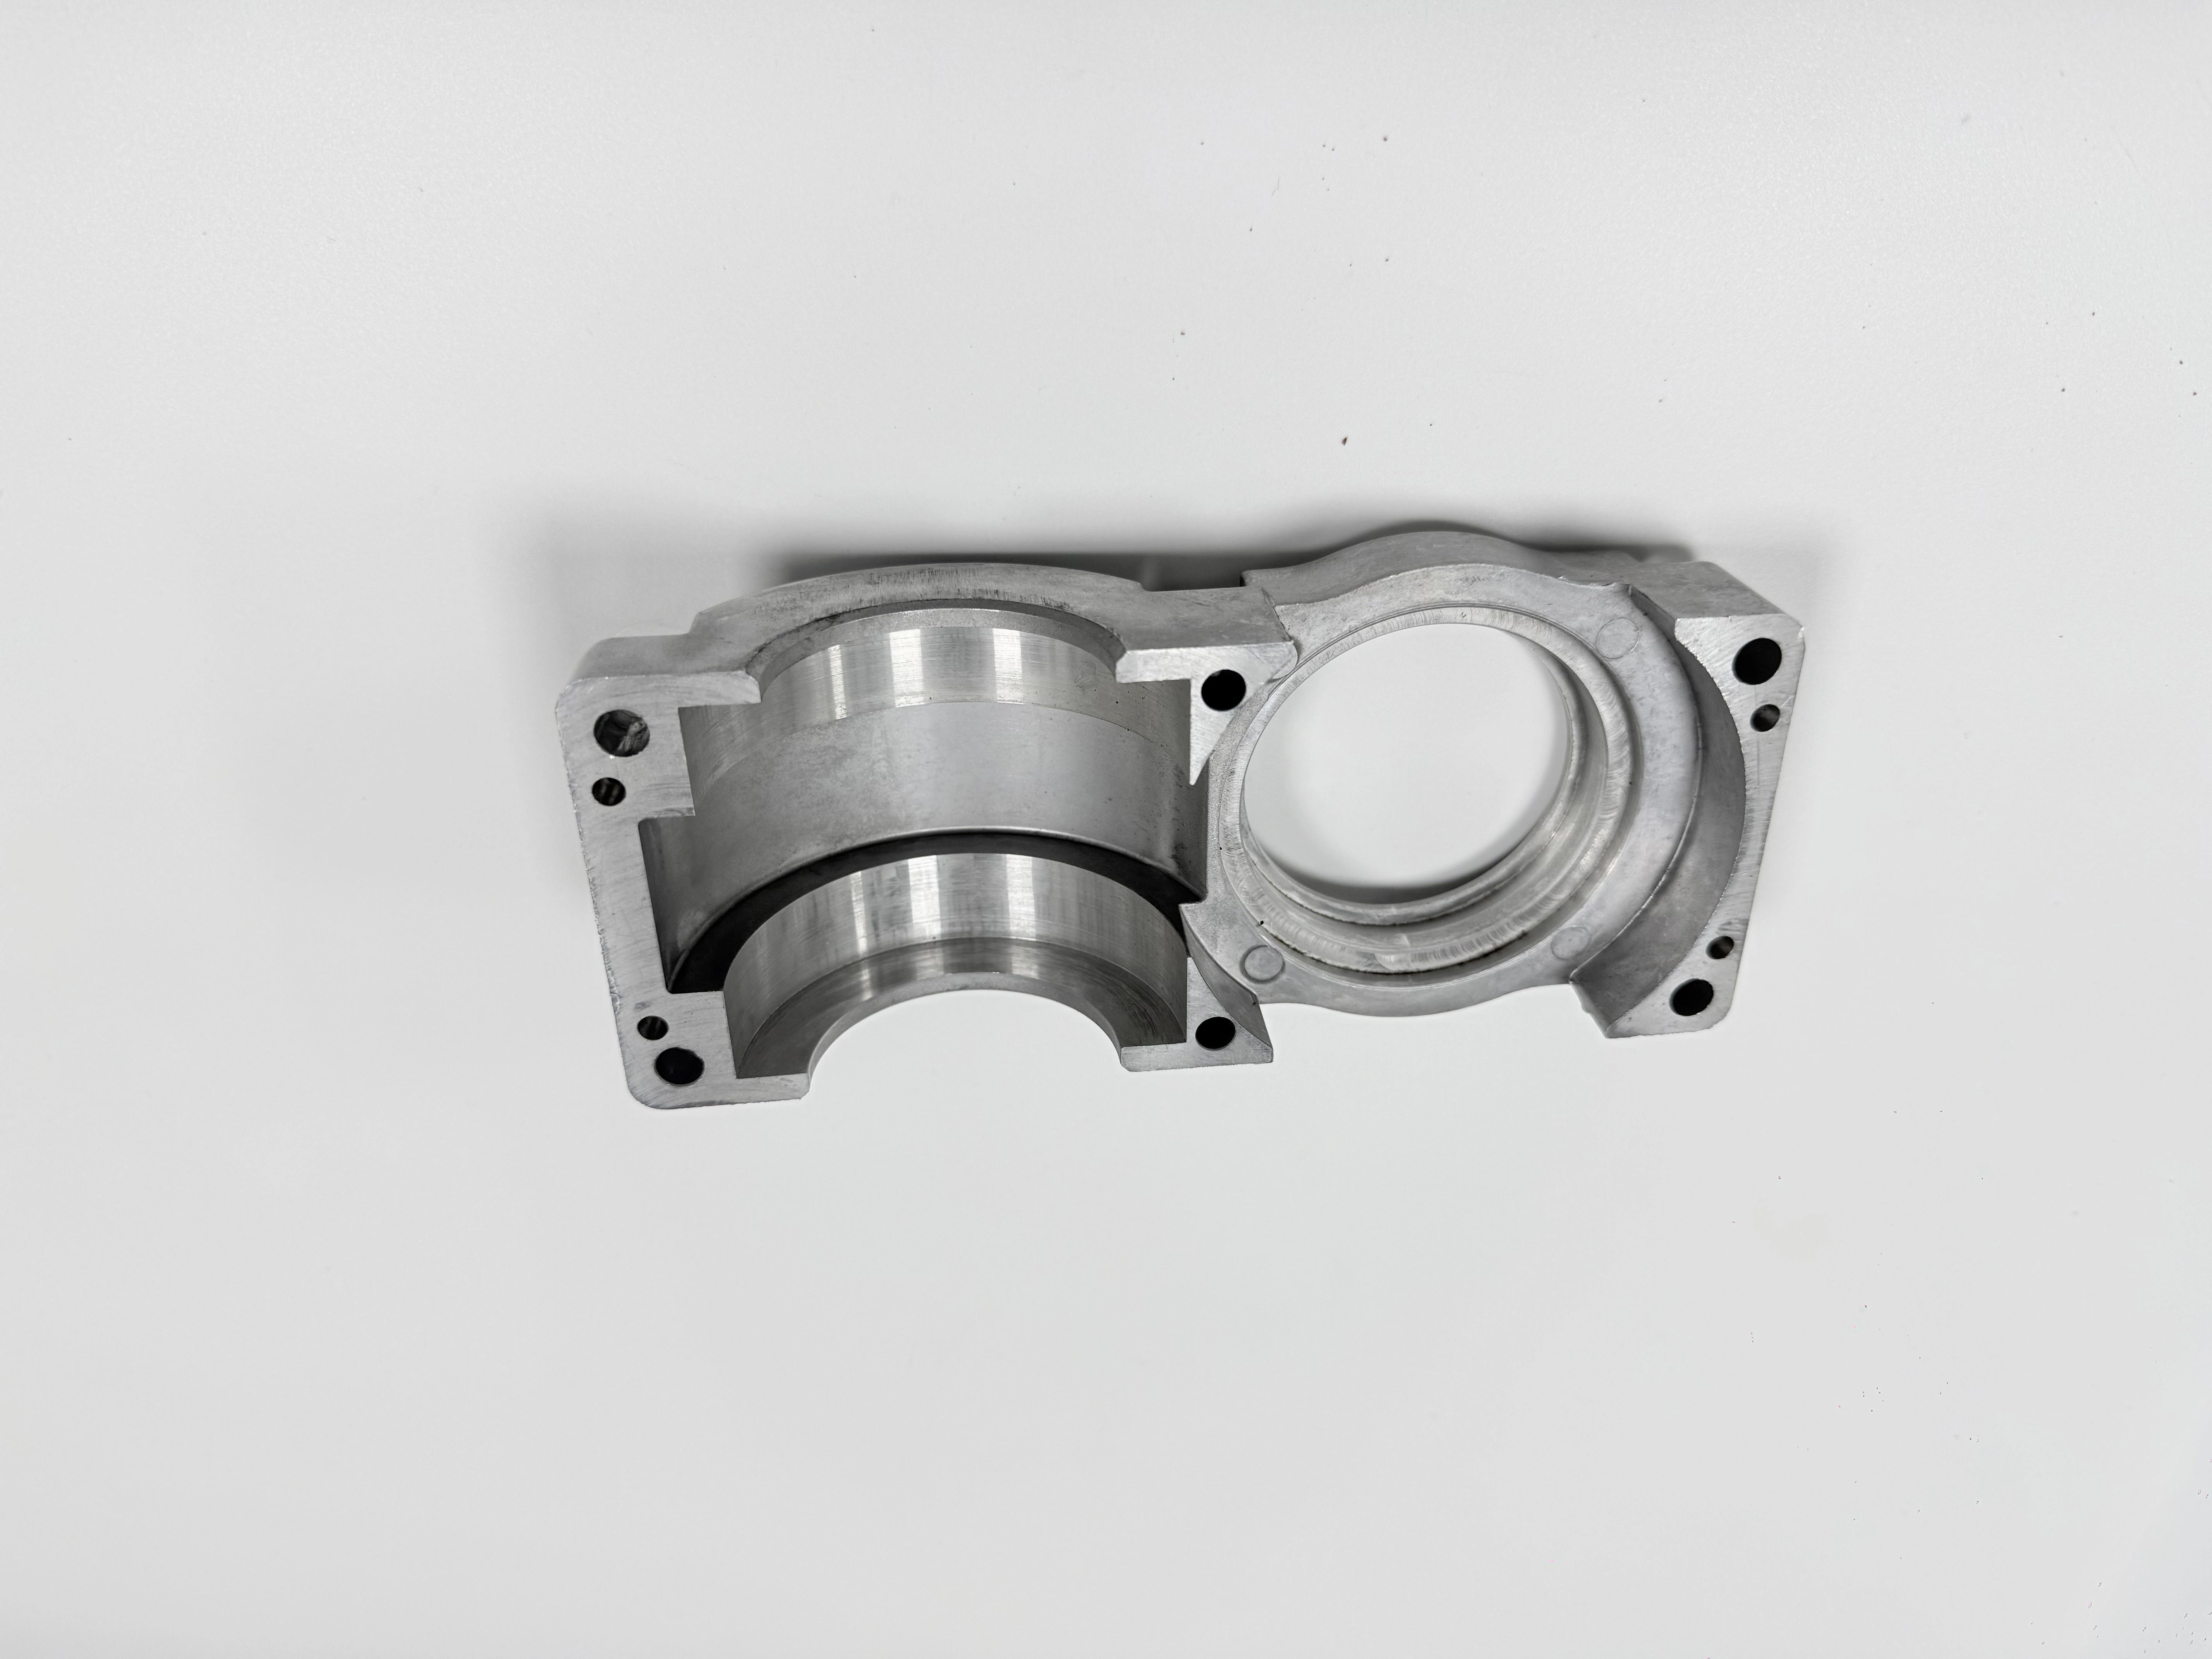
Que change le « nucléaire » dans un achat d'usinage ?
Le « nucléaire » ne modifie un achat d'usinage que par des exigences qu'une organisation autorisée rend applicables. Ces exigences peuvent affecter l'approbation du fournisseur, le contrôle des documents, l'identité du matériau, les processus spéciaux, l'indépendance de l'inspection, le traitement des non-conformités, la notification des modifications et la conservation des enregistrements. Elles ne découlent pas automatiquement du nom de la pièce.
Séparer l'étiquette d'application de la base de contrôle
Un dispositif de maintenance utilisé à l'intérieur d'une centrale peut suivre des contrôles commerciaux ordinaires. Un article sous pression ou lié à la sûreté peut avoir une base beaucoup plus restrictive. L'acheteur ou l'autorité de conception détermine ce statut. L'atelier d'usinage exécute les documents résultants et signale les écarts ; il n'attribue pas la classification nucléaire.
Cette distinction évite deux erreurs coûteuses. La première est le sous-contrôle, où les exigences essentielles n'atteignent jamais le fournisseur. La seconde est le sur-contrôle généralisé, où chaque pièce reçoit une documentation et des approbations coûteuses sans objectif défini. Les deux commencent lorsque « pour usage nucléaire » remplace une déclaration de portée réelle.
ASME NQA-1, une section du code ASME des chaudières et appareils sous pression, les dispositions réglementaires, les spécifications du propriétaire ou d'autres documents peuvent être pertinents lorsqu'un contrat les invoque. L'applicabilité, l'édition, la hiérarchie et les exceptions doivent être explicites. Une certification qualité générale ne peut pas déterminer ces points.
Entrée de l'acheteur | Décision qu'elle permet | Risque si elle manque |
|---|---|---|
Classification écrite de l'article et autorité | Sélectionner les contrôles de qualité, de source, d'inspection et de libération applicables | Le fournisseur suppose trop peu ou facture des contrôles qui ne s'appliquent pas |
Hiérarchie documentaire contrôlée | Résoudre les différences entre le modèle, le dessin, la commande, le code et les spécifications | Différents départements fabriquent et inspectent selon des révisions différentes |
CTQ et contexte fonctionnel | Planifier les références, la séquence de processus, la mesure et les contrôles de réaction | L'inspection prouve la taille locale mais manque la relation qui détermine la fonction |
Index des enregistrements et des approbations | Construire les gammes, les soumissions, les points d'arrêt et le flux de travail de libération finale | Le matériel conforme attend parce que les preuves sont incomplètes ou non autorisées |
À qui appartiennent la classification et la diffusion des exigences ?
L'acheteur ou une autre organisation de conception autorisée possède la classification et les exigences sources. Le fournisseur d'usinage principal possède une revue de contrat précise et la diffusion dans le cadre de sa portée assignée. Chaque source de niveau inférieur possède ensuite la conformité aux exigences placées sur sa commande et le retour des preuves définies.
Une matrice d'exigences rend ces rôles visibles. Chaque ligne identifie la clause source, la caractéristique ou le processus affecté, l'organisation responsable, l'instruction du fournisseur, la vérification, l'enregistrement et l'autorité d'approbation. Les entrées non résolues deviennent des questions avant attribution plutôt que des hypothèses d'atelier.
La diffusion doit être précise. Un fournisseur de rectification finale peut exiger la taille finale de l'alésage, la rondeur, la texture, la relation de référence, la surépaisseur d'usinage, l'identité de l'article, les contrôles de dommages thermiques et le rapport d'inspection. Envoyer une spécification principale entière sans identifier ces obligations peut enterrer les critères d'acceptation réels.
La priorité des exigences mérite également une réponse enregistrée. Un modèle peut définir la géométrie nominale, tandis qu'un dessin ajoute GD&T et des notes. La commande peut invoquer des clauses de qualité, et une spécification de processus peut régir une finition. La revue de contrat identifie quel document contrôle chaque sujet et qui résout un conflit.
Cette revue sépare également la soumission de l'approbation. Envoyer une procédure ou un certificat à l'acheteur n'autorise pas automatiquement le travail. Le processus distingue les documents fournis pour information, les documents nécessitant une acceptation avant utilisation et les opérations maintenues pour libération par l'acheteur. Les dates et signatures montrent alors que l'approbation a eu lieu avant le travail concerné.
Le même principe s'applique au traitement thermique, au nettoyage, à la passivation, au revêtement et aux END. Si une source approuvée ou un témoin de l'acheteur est requis, il doit figurer dans le processus et le calendrier. Si l'exigence ne s'applique pas, la matrice de conformité peut enregistrer cette détermination et son autorité.
Les modifications nécessitent leur propre diffusion. Une nouvelle source de matériau, une forme de produit, un programme CN, un montage, un emplacement de machine, une source de processus spécial ou une méthode d'inspection peuvent affecter les preuves antérieures. Le fournisseur signale le changement proposé ; l'organisation autorisée décide si une revue documentaire, une vérification ciblée ou une requalification est nécessaire.
Comment construire la traçabilité des matériaux et des processus ?
La traçabilité est une chaîne d'identité, pas un dossier de certificats. Elle relie le numéro de série ou le lot fini au matériau accepté, à la séparation des ébauches, aux opérations de fabrication, aux processus externes, aux inspections, aux non-conformités et à la libération finale. La profondeur requise provient des documents d'achat.
Préserver l'identité avant que la marque d'origine ne disparaisse
Lorsqu'une barre, une plaque ou une pièce forgée est divisée, la marque d'origine peut ne rester que sur une seule pièce. La gamme ou la carte de coupe doit attribuer la coulée ou le lot parent à chaque ébauche avant la séparation. Les marques de transfert approuvées, les conteneurs contrôlés, les étiquettes ou les positions sérialisées préservent ensuite l'identité à travers l'usinage.
Pour un manchon de support hypothétique en 316L, l'enregistrement du matériau identifie également la forme du produit et son état. Une barre et une pièce forgée avec une chimie nominale similaire peuvent avoir des spécifications, des contraintes résiduelles, des surépaisseurs et des preuves de source différentes. La substitution nécessite donc une revue autorisée, pas seulement une comparaison de chimie.
Un processus d'usinage de l'acier inoxydable doit également distinguer l'état d'usinage du nettoyage ultérieur, de la passivation, de l'exposition à la chaleur ou du traitement de surface. Chaque opération enregistre les articles traités, la procédure invoquée, les résultats, les exceptions et la relation avec le numéro de série ou le lot final.
Les applications à plus haute température peuvent utiliser des alliages de nickel, mais le mot « superalliage » reste incomplet. Le grade, la forme du produit, l'état, la spécification du matériau et toute restriction de processus doivent être définis. La portée de l'usinage des superalliages ne peut être examinée qu'une fois ces entrées connues.
Testez la chaîne dans les deux sens. Sélectionnez une pièce finie et retracez-la jusqu'au matériau source. Ensuite, sélectionnez une coulée ou un lot de matériau et suivez-le jusqu'à toutes les ébauches, pièces finies, restes, rebuts et expéditions. Un écart dans l'un ou l'autre sens mérite une résolution avant la libération.
Quelles caractéristiques nécessitent une stratégie d'inspection CTQ ?
Les caractéristiques CTQ nécessitent des méthodes sélectionnées pour la caractéristique réelle, l'état de la pièce et le risque de décision. Les dimensions serrées ne sont pas automatiquement des CTQ nucléaires, et les dimensions larges ne sont pas automatiquement sans importance. La base de conception autorisée identifie la criticité ; les équipes de fabrication et de qualité transforment cette base en contrôles mesurables.
La taille, la forme, l'orientation, la position, le faux-rond et la texture de surface répondent à différentes questions. Un résultat de diamètre d'alésage ne peut pas prouver la position de l'axe ou la cylindricité. Un alignement sur MMT ne peut pas remplacer les règles de référence du dessin. Une valeur de rugosité ne peut pas prouver la planéité, l'ondulation, la direction ou l'absence de dommages locaux.
Le dessin a besoin d'un système de dimensionnement cohérent. Si ASME Y14.5 ou un cadre GPS ISO régit, les documents d'achat l'identifient et résolvent les ajouts du projet. Mélanger des symboles, des défauts et des conventions d'acceptation de différents systèmes peut changer la signification d'un résultat.
Décision de caractéristique | Risque de fabrication | Direction de vérification | Enregistrement nécessaire |
|---|---|---|---|
Alésage à paroi mince lié à la référence de bride | Le bridage fait paraître l'alésage rond ou déplace son axe | Définir la simulation de référence, le support, l'état libre ou contraint et la condition thermique | Taille réelle, forme, position, montage et état de la pièce |
Face d'étanchéité rectifiée | La chaleur, une mauvaise direction, l'ondulation ou une manipulation ultérieure compromettent l'intention d'étanchéité | Inspecter la géométrie finale et la texture spécifiée avec les paramètres nommés | Profil, direction de mesure, filtre, emplacement et condition visuelle |
Motif usiné en plusieurs montages | Le transfert de référence et l'erreur de montage s'accumulent entre les opérations | Évaluer la relation dans le référentiel final | Résultats de caractéristiques, méthode d'alignement et révision du dessin |
Ajustement traité thermiquement ou revêtu | La déformation ou l'accumulation modifie une dimension précédemment acceptée | Mesurer à l'état d'acceptation final et conserver les données de pré-traitement si utiles | Identité avant/après, enregistrement du processus et résultat final |
L'incertitude de mesure et les règles de décision comptent près d'une limite. L'étalonnage soutient la traçabilité de l'instrument, mais ne rend pas une méthode inadaptée capable. La revue d'inspection nécessite une méthode, un équipement, un montage, un environnement, une compétence, des données réelles et un plan de réaction.
Comment le processus de fabrication doit-il protéger la ligne de base approuvée ?
Le processus de fabrication protège la ligne de base en montrant quand chaque exigence est créée, modifiée, vérifiée et libérée. Une gamme identifie l'état de l'article, la révision du dessin, la séquence des opérations, les instructions approuvées, les points d'arrêt, les inspections, les processus externes, les non-conformités et les signatures autorisées.
La stratégie de montage fait partie de ce contrôle. Le fraisage CNC peut établir des faces de référence et des relations multi-faces. Le tournage CNC peut établir des diamètres concentriques et des épaulements. Le processus identifie quelle opération possède la géométrie finale plutôt que de laisser les deux ajuster la même caractéristique informellement.
Un accès complexe peut justifier l'usinage multi-axes, mais moins de montages ne sont pas automatiquement plus sûrs. Le déplacement rotatif, la portée des outils, le dégagement du montage, l'accès aux références, la vérification du programme et la mesure finale doivent encore être examinés. Le processus choisi doit préserver les relations du dessin.
Le traitement thermique ou le revêtement peuvent déplacer la pièce ou modifier sa taille. La rectification CNC peut établir la taille, la forme et la texture finales après ces processus lorsque la conception le permet. Le plan contrôle alors la surépaisseur, le support, l'habillage, la chaleur, l'état final et la vérification de surface.
Une carte d'état de processus peut faciliter l'exploitation. Elle montre l'article après ébauche, traitement thermique, finition, nettoyage, examen et inspection finale. Chaque état nomme les références, dimensions, marquages, contrôles de protection et enregistrements valides. La carte empêche qu'un résultat de pré-processus soit pris pour l'acceptation finale.
Les conditions temporaires appartiennent à cette carte. Les bouchons de protection, les mors doux, les coupons témoins, le masquage, l'inhibiteur de corrosion et les dispositifs de retenue d'expédition peuvent affecter l'accès ou l'état. La gamme enregistre quand chacun est installé et retiré. La revue finale vérifie qu'aucun élément temporaire ne reste, sauf si le dessin ou l'instruction d'emballage l'exige.
Contrôler l'état aussi soigneusement que les dimensions
Les articles conformes, en attente, non conformes, retravaillés et rebutés ont besoin d'un état visible. Une pièce en attente de décision de l'acheteur ne peut pas partager un plateau non marqué avec du matériel libéré. Le statut électronique aide, mais les contrôles physiques comptent toujours là où les articles peuvent être déplacés ou mélangés.
Le retravail ramène la pièce à un processus approuvé. Il identifie la caractéristique affectée, l'instruction autorisée, la nouvelle inspection et l'impact sur les enregistrements. La mesure répétée ou la finition manuelle non enregistrée ne remplace pas la disposition. Le résultat d'origine reste partie de l'historique qualité.
Qu'est-ce qui peut mal tourner même lorsque les dimensions passent ?
Une pièce dimensionnellement conforme peut encore échouer aux exigences de l'achat parce que l'identité, l'état du matériau, la preuve du processus, la propreté ou le contrôle des modifications sont mauvais. Les achats du secteur nucléaire rendent ces défaillances non dimensionnelles visibles car la libération dépend à la fois du matériel et de son enregistrement contrôlé.
Le certificat de matériau est valide, mais aucun enregistrement ne relie sa coulée ou son lot à l'article fini sélectionné.
Un sous-traitant a utilisé le même nom de processus sous une révision de procédure ou une base d'acceptation différente.
Une paroi mince a été approuvée alors qu'elle était contrainte, bien que le dessin exige un résultat à l'état libre.
Un outil de remplacement ou une modification du programme a changé le processus sans la revue d'impact requise.
Une non-conformité a été réparée avant que l'organisation autorisée n'approuve une disposition.
Le nettoyage final a enlevé le marquage de l'article ou introduit un transfert d'identité non documenté.
Le dossier d'enregistrement contient des certificats, mais les dates et les identifiants d'article montrent une séquence d'opérations incorrecte.
Ces défaillances sont évitables lorsque le processus contient des contrôles de réaction. Le plan définit qui arrête le travail, comment les articles affectés sont identifiés, qui évalue l'impact technique, quelle partie approuve la disposition, ce qui doit être ré-inspecté et quels enregistrements doivent être corrigés.
Comment la validation du premier article et celle des lots répétitifs devraient-elles différer ?
Un premier article valide une ligne de base nommée ; les contrôles de lots répétitifs confirment que la production ultérieure correspond toujours à cette ligne de base. Le premier événement peut inclure une couverture large des caractéristiques, l'approbation du montage, la démonstration de la méthode, le témoin de l'acheteur et la revue des enregistrements. Les lots répétitifs utilisent les inspections et la surveillance définies par le contrat, pas une confiance aveugle dans la première pièce.
Les acheteurs doivent indiquer ce qui déclenche une nouvelle revue. La forme du matériau, la source, le traitement thermique, la logique CN, le concept de montage, le déplacement de la machine, la source de processus spécial, le programme de mesure et la révision du dessin sont des candidats courants. L'évaluation d'impact décide si des vérifications ciblées ou un cycle complet de premier article sont appropriés.
Les petits lots peuvent supporter des efforts non récurrents substantiels. La revue de contrat, la programmation, le montage, l'approbation de source, la planification de l'inspection, la revue des certificats et l'indexation des enregistrements se produisent avant ou après la coupe. Un devis comparable sépare ces activités du temps de cycle récurrent et nomme les hypothèses d'approbation de l'acheteur.
Les points de témoin et d'arrêt affectent le temps calendaire. Leurs délais de notification, fenêtres de revue et autorité de dérogation doivent être définis. Un fournisseur ne peut pas promettre responsablement un délai fixe lorsque le calendrier d'approbation, la source du matériau ou les enregistrements requis restent inconnus.
Que doit vérifier un fournisseur d'usinage nucléaire ?
Une revue de fournisseur vérifie les preuves dans un périmètre défini. Elle n'attribue pas une étiquette universelle « approuvé nucléaire ». L'enregistrement d'approbation identifie les activités évaluées, les exigences applicables, les enregistrements échantillonnés, les restrictions, les actions ouvertes, les déclencheurs de revue et l'autorité d'approbation.
Demandez une démonstration de transaction. Sélectionnez un article fini et suivez-le en arrière à travers la libération finale, l'inspection, le traitement externe, l'usinage, l'identité de l'ébauche et la réception du matériau. Ensuite, choisissez un lot source et suivez-le jusqu'à tous les articles affectés. Les chemins doivent se concilier sans reconstruction verbale.
Examinez la compétence par rôle. Les programmeurs, les machinistes, les inspecteurs, le personnel END et les réviseurs finaux ont des autorités différentes. Les dossiers de formation, la qualification des tâches, la supervision, le statut actuel et l'indépendance requise doivent correspondre au travail assigné.
Échantillonnez des enregistrements à travers les frontières, pas seulement à l'intérieur d'un département. Un audit utile suit une révision de dessin dans le programme CN, une coulée de matériau dans les ébauches coupées, un certificat de processus externe retourné à la gamme, et un résultat d'inspection défavorable dans la disposition. Ces croisements révèlent si des systèmes séparés préservent une identité de produit unique.
Enfin, inspectez la décision de libération elle-même. Le réviseur a besoin d'une autorité définie, d'un index d'enregistrement complet, d'actions ouvertes visibles et d'une méthode pour empêcher l'expédition tant qu'un point d'arrêt est actif. Un certificat de conformité signé n'a de sens que lorsque les preuves sous-jacentes soutiennent la portée déclarée.
Les listes de machines sont moins informatives qu'une démonstration de processus. Pour une pièce complexe, une revue de fournisseur d'usinage de précision peut examiner la stratégie de référence, les effets de montage, les preuves de capacité de processus, l'accès de mesure, le contrôle logiciel et la réponse à un résultat défavorable.
Lorsqu'une certification ou une autorisation compte, vérifiez l'émetteur, le site, la portée, les activités, les exclusions et le statut auprès de la source gouvernante. Un cas publié ou une page marketing n'est pas une preuve d'approbation de projet. La commande d'achat actuelle a toujours besoin de sa propre matrice de conformité et de ses exceptions.
Qu'est-ce qui appartient à la demande de devis (RFQ) et au dossier de libération ?
Une RFQ utile donne à chaque soumissionnaire la même base de contrôle. Commencez par le modèle et le dessin contrôlés, la source de classification de l'article, la hiérarchie documentaire, la désignation et la forme du matériau, la quantité par phase, la liste CTQ, l'état de surface final, les restrictions de source approuvée et les enregistrements de livraison requis.
Ajoutez le schéma d'identification, les règles de marquage de transfert, les points d'arrêt et de témoin, la couverture d'inspection, les exigences de données réelles, le chemin de non-conformité, les déclencheurs de notification de changement, le format d'enregistrement et l'autorité de libération. Nommez tout matériau fourni par l'acheteur ou toute approbation de l'acheteur affectant le calendrier.
Demandez au fournisseur de retourner une séquence d'opérations proposée, une matrice de conformité, des exceptions, des hypothèses, des sources externes, un concept d'inspection et un index d'enregistrement. Cette réponse montre si le devis inclut le travail réel. Elle révèle également les exigences qui ne peuvent pas être satisfaites ou chiffrées sans clarification.
Le dossier de libération finale suit l'index convenu. Selon le contrat, il peut inclure des enregistrements de matériaux, des gammes, des certificats de processus, des résultats d'inspection, des références d'étalonnage, des preuves de personnel, des dispositions de non-conformité, des approbations de changement et un certificat de conformité. Le contrat définit l'ensemble exact.
Conclusion : définir une commande d'usinage nucléaire défendable
L'usinage de pièces pour le secteur nucléaire est défendable lorsque la portée, l'autorité des exigences, l'identité de l'article, l'état de fabrication, la vérification CTQ, le contrôle des modifications et les preuves de libération forment une chaîne traçable. De la paperasse supplémentaire sans cette chaîne ajoute du coût mais ne résout pas le risque.
Soumettez la source de classification, le modèle et le dessin contrôlés, la matrice des documents applicables, les exigences de matériau et de processus, les CTQ, les restrictions de source, les points d'approbation et l'index d'enregistrement pour la revue de processus. Gardez l'applicabilité du code et l'autorité de conception avec l'organisation acheteuse responsable. Le fournisseur peut alors évaluer la fabricabilité et les preuves sans faire de déclarations nucléaires non fondées.
FAQ
