Impulsores WCB y anillos de desgaste CA6NM: una perspectiva de mecanizado en pequeñas series
Impulsores WCB y anillos de desgaste CA6NM: una perspectiva de mecanizado en pequeñas series
Un conjunto de impulsor de bomba cerrado de pequeña serie puede combinar dos grados de fundición especificados en el plano en funciones de componente muy diferentes. En este proyecto, el plano especificaba WCB para el cuerpo del impulsor y CA6NM para los anillos de desgaste asociados. El impulsor combina geometría conformada por fundición con interfaces mecanizadas seleccionadas, mientras que los anillos participan en la relación de ajuste posterior. Para un proyecto de equipos industriales, esa división es importante porque el grado, la forma del producto, la condición de suministro, el sobreespesor de mecanizado y la finalidad de las características deben revisarse conjuntamente. Por lo tanto, un plan de mecanizado útil para impulsores WCB y anillos de desgaste CA6NM comienza con las responsabilidades del material en lugar de tratar ambos componentes fundidos como una única tarea genérica de mecanizado de acero.
Las funciones del material comienzan con el plano
WCB pertenece a una familia de aceros al carbono fundidos, mientras que CA6NM pertenece a una familia de aceros fundidos inoxidables martensíticos. Esas categorías dan una dirección inicial a la revisión de fabricación, pero el plano y la especificación de material aplicable siguen siendo las entradas controlantes. El equipo aún necesita identificar la norma de fundición solicitada, la condición de suministro requerida, cualquier requisito suplementario y los registros esperados con el material. Esta distinción es especialmente importante cuando un proyecto combina un cuerpo fundido y componentes de anillo separados. La designación del material describe la familia de aleación requerida; el sobrespesor de fundición, el acabado superficial, el ajuste, los datos de corte y la secuencia de operaciones de desbaste y acabado provienen de la definición más amplia del producto y del proceso. Mantener esas decisiones separadas permite al fabricante traducir la función de cada componente en un proceso adecuado sin convertir el nombre de un material en una conclusión de rendimiento no respaldada.
WCB conecta la forma fundida con las interfaces mecanizadas
La ruta de fabricación propuesta utilizó la fundición para establecer el complejo cuerpo del impulsor y reservó interfaces seleccionadas para el mecanizado posterior. Para el material del impulsor de acero fundido, la primera pregunta de planificación no es si el WCB se puede cortar, sino en qué condición estará la fundición cuando comience el mecanizado. La piel superficial, las interrupciones, la distribución local del material, los cambios de sección y la condición tratada térmicamente suministrada influyen en la entrada de la herramienta y en la cantidad de material estable disponible bajo el primer corte. La experiencia más amplia en mecanizado de acero al carbono ayuda con la selección de herramientas y refrigerante, pero la ruta aún debe seguir la fundición y el plano reales. El objetivo es preservar la geometría conformada por fundición mientras se crean solo las interfaces, caras y características relacionadas con el eje que la definición del producto asigna al mecanizado.
Lea la superficie de fundición y el material antes de cortar
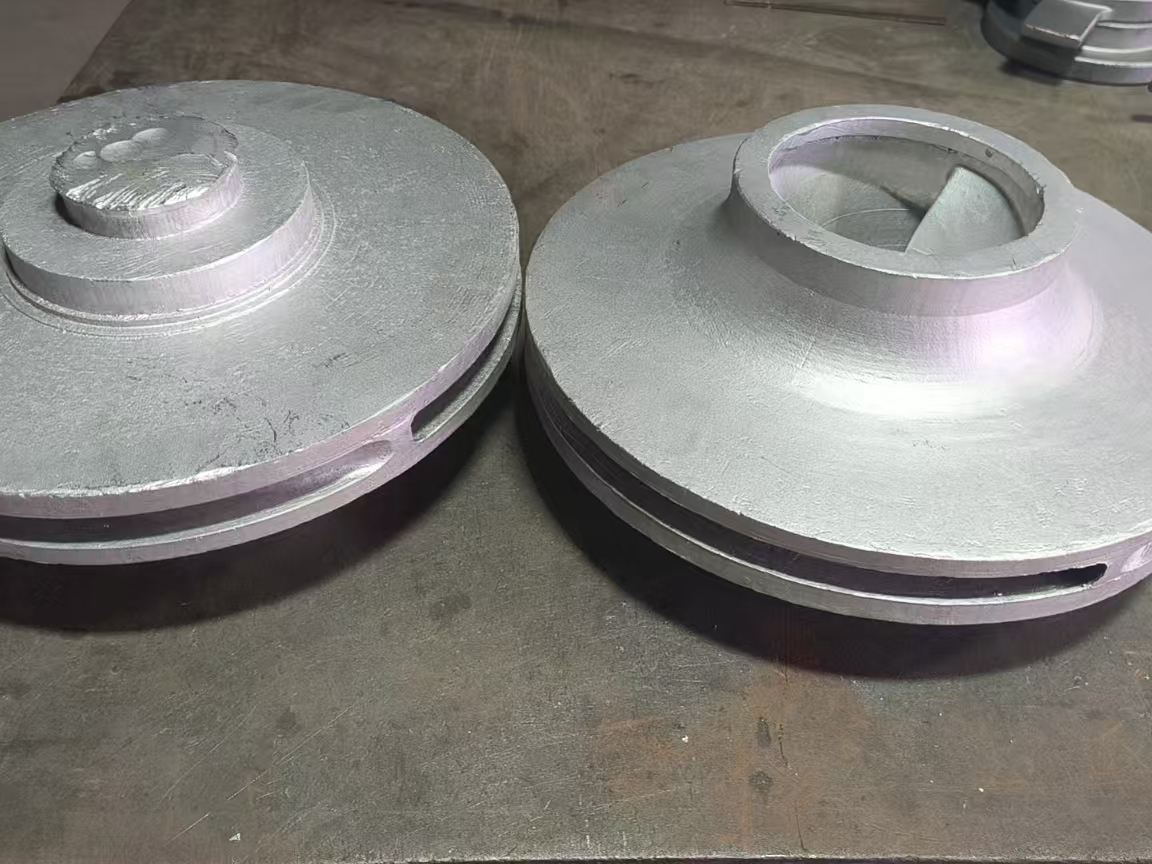
Los cuerpos de impulsor sin terminar ilustran por qué la condición de fundición merece su propia revisión. Una superficie rugosa puede incluir cascarilla, residuos adheridos o irregularidades locales, y una entrada interrumpida se comporta de manera diferente a un corte continuo en metal base establecido. Antes de establecer una estrategia de acabado, la revisión de mecanizado debe establecer dónde existe material utilizable, qué superficies se dejan intencionalmente como fundidas y dónde la limpieza debe alcanzar una interfaz definida en el plano. Esto no requiere un sobrespesor universal ni una receta fija de primera pasada. Requiere una revisión del material que coincida con la geometría real y un enfoque de corte que avance desde la capa superficial hacia el material consistente sin sacrificar las características que la fundición debía proporcionar. Dentro del alcance más amplio del mecanizado CNC, este límite entre la forma casi neta y la interfaz mecanizada es más útil que describir todo el impulsor como una pieza torneada.
CA6NM necesita sus propias suposiciones de mecanizado
Las consideraciones de mecanizado del CA6NM comienzan con su estructura de acero fundido inoxidable martensítico y su condición de material confirmada. El tratamiento térmico da forma a la microestructura y la dureza, por lo que los datos de corte finales deben coincidir con el estado suministrado. Las guías de la industria para CA6NM enfatizan el soporte rígido, el contacto constante de la herramienta, el control de virutas y la refrigeración eficaz. Esos principios son puntos de partida útiles para el mecanizado de acero inoxidable, pero no justifican copiar parámetros de un grado inoxidable austenítico o de una forma de componente diferente. Los anillos de desgaste deben evaluarse en su estado suministrado, con atención a la rigidez de la sección, las características interrumpidas, el material disponible y la relación superficial definida por el plano. Luego, el grado del inserto, la geometría, el avance, la velocidad y el suministro de refrigerante se seleccionan para la máquina, el montaje y la condición reales, en lugar de para una categoría amplia de acero inoxidable.
El estado del tratamiento térmico es una entrada de fabricación
La condición del material debe resolverse antes de que el plan de mecanizado se considere fijo. La norma de fundición aplicable y el requisito de compra definen el estado suministrado o tratado térmicamente requerido, mientras que la revisión de fabricación conecta ese estado con la etapa de mecanizado prevista. La condición afecta la dureza, la tensión residual, la respuesta al corte y la estabilidad esperada durante la eliminación de material; la estructura martensítica del CA6NM hace que esta conexión sea especialmente importante. Por lo tanto, una revisión del tratamiento térmico debe conectar el plano, el requisito de compra, la especificación de fundición y la secuencia de características. Para este alcance de pequeña serie, la pregunta útil es en torno a qué condición confirmada debe planificar el equipo de mecanizado. Los ciclos exactos del horno y las propiedades alcanzadas pertenecen a los registros aplicables del proceso y del material, en lugar de a suposiciones basadas únicamente en WCB o CA6NM.
Conecte el estado del material con las características de torneado
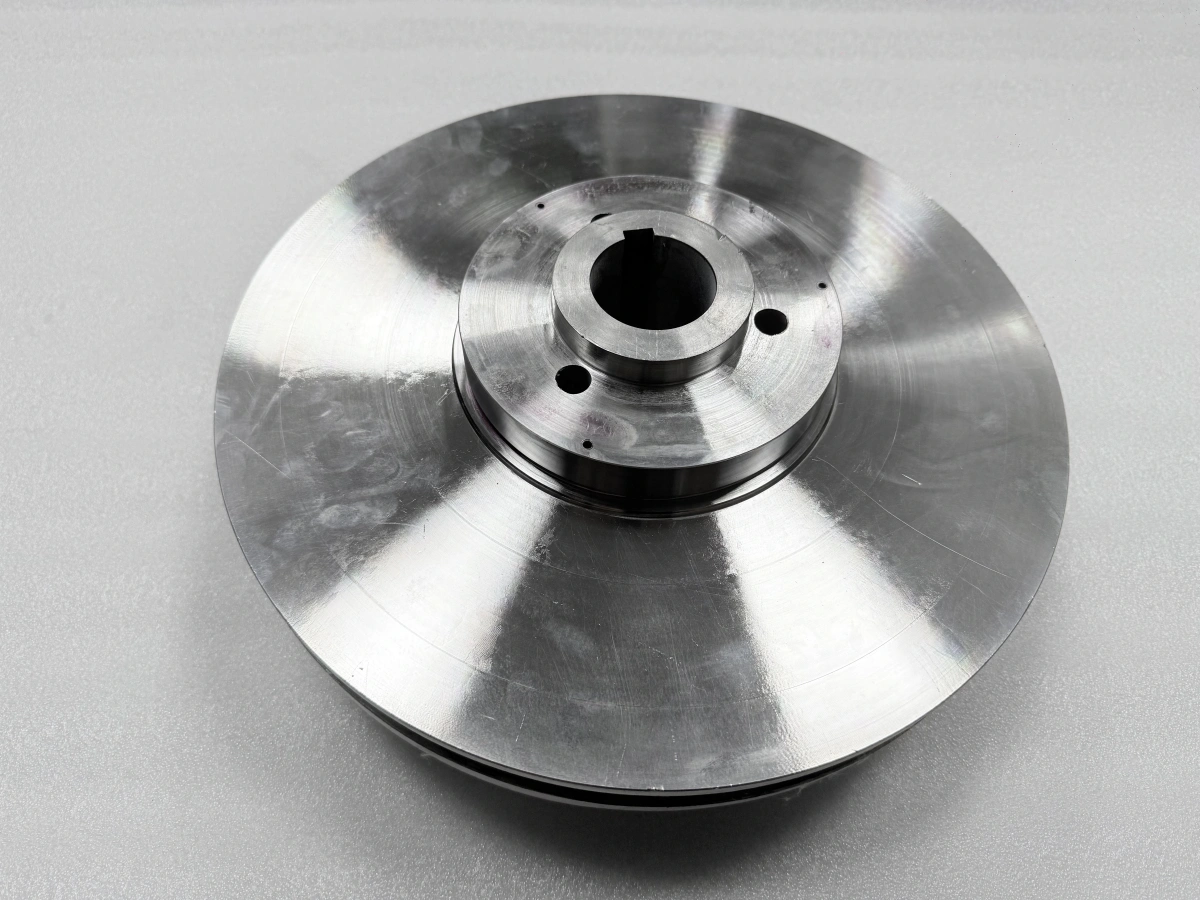
El impulsor y los anillos de desgaste incluyen relaciones rotacionales, pero sus montajes no necesitan ser idénticos. En el impulsor, el mecanizado debe respetar el soporte del cuerpo fundido y la relación entre la interfaz del eje y las superficies acabadas seleccionadas. En un componente similar a un anillo, la fuerza de sujeción, la rigidez de la pared y la cantidad de material eliminado pueden afectar cómo se presenta la pieza durante y después de la liberación del dispositivo de fijación. Estas condiciones hacen del torneado CNC una decisión a nivel de característica en lugar de una descripción completa de cualquiera de los componentes. Una ruta propuesta puede separar el desbaste del acabado, elegir un soporte adecuado al estado del componente y reservar el trabajo final de la interfaz hasta que se conozcan las condiciones necesarias del material y del ensamblaje. El montaje, el acabado y la deformación admisible provienen de esa revisión combinada en lugar de la designación del material.
Los requisitos de ajuste provienen de la definición del producto
La designación del anillo de desgaste no establece una holgura, un patrón de contacto, un acabado superficial ni una vida útil. Esos requisitos provienen del plano y de la relación del producto ensamblado. La ingeniería de materiales sigue siendo importante porque la condición confirmada del CA6NM afecta cómo se puede mecanizar el anillo y cuánto material debe eliminarse en cada etapa. La interfaz del impulsor WCB también debe revisarse en la condición en que se establecerá la relación del anillo. Cuando se considera el mecanizado de acabado en estado ensamblado, sigue siendo un método condicional vinculado al acceso, el material, el soporte y los requisitos funcionales del cliente. WCB define un contexto de fundición y mecanizado, CA6NM define otro, y el plano los conecta en la interfaz sin hacer que ninguno de los grados sustituya la definición dimensional.
Utilice la retroalimentación temprana del corte sin generalizar
En una pequeña serie, la primera operación estable en cada material ofrece una verificación de las suposiciones del proceso antes de que las piezas restantes sigan la misma ruta. Las observaciones relevantes incluyen la formación de virutas, la condición del filo de la herramienta, el calor en la zona de corte, la respuesta superficial y el comportamiento de la pieza después de liberarla del dispositivo de fijación. Para WCB, esta retroalimentación ayuda a distinguir la entrada a través de la piel de fundición del corte en el material base establecido y muestra cómo se distribuye el material disponible. Para CA6NM, informa las decisiones de contacto de la herramienta, evacuación de virutas, refrigeración y soporte para la geometría del anillo. Estas observaciones deben permanecer separadas para las dos combinaciones de material/componente en lugar de convertirse en un conjunto de parámetros compartidos. Si la respuesta al corte difiere materialmente de la condición planificada, el siguiente paso correcto es conciliar el estado suministrado, el material y las suposiciones de montaje antes de continuar, no inferir la química o la aceptación a partir del comportamiento del mecanizado.
Prepare los registros de pequeñas series para la toma de decisiones
Un conjunto útil de registros de material debe ayudar a la próxima decisión de fabricación, no limitarse a repetir el nombre del grado. El plano identifica el material especificado y la función del componente. La documentación del material debe identificar el lote o colada suministrados y su condición. Los registros de tratamiento térmico, cuando se requieran, abordan el ciclo definido y la trazabilidad. La ruta de mecanizado identifica qué características se trabajan y en qué estado del componente, mientras que los registros dimensionales abordan las características del plano seleccionadas para revisión. Un plan de aseguramiento de la calidad enfocado asigna cada registro a su etapa relevante y a la responsabilidad de revisión. Para una pequeña serie, esta separación evita que un registro de fundición, un registro de material y un registro de características acabadas se traten como intercambiables. También ofrece al comprador una forma práctica de especificar la evidencia necesaria mientras mantiene cada registro vinculado a su propósito adecuado.
Prepare los dos materiales para una revisión de pequeña serie
Un comprador hace que una revisión basada en materiales sea más útil al proporcionar la revisión actual del plano, la norma de material y la condición requerida, la lista de piezas, las prioridades de interfaz, el rango de lote esperado y el alcance de inspección. La revisión de Neway puede cubrir el material de fundición, la rigidez del componente, el acceso de mecanizado, las etapas propuestas de desbaste y acabado, y los registros necesarios para respaldar esas elecciones. Para WCB, la discusión se centra en el cuerpo fundido y sus interfaces mecanizadas seleccionadas. Para CA6NM, se centra en la condición del anillo, el soporte, la respuesta al corte y las superficies de acoplamiento. Los compradores que evalúan la fabricación de bajo volumen utilizan esta revisión para alinear el estado del material con la ruta prevista antes de fijar las suposiciones detalladas de corte. Esto brinda a los compradores una base más clara para planificar dos grados de fundición diferentes dentro de un conjunto de impulsor conectado.
Preguntas frecuentes
¿Qué superficies del impulsor de bomba necesitan torneado CNC después de la fundición?
¿Por qué mecanizar los anillos de desgaste de la bomba después del ensamblaje?
¿Cómo se controla la excentricidad en un impulsor de bomba ensamblado?
¿Qué debe incluir una solicitud de cotización (RFQ) para un impulsor de bomba de pequeña serie?
¿Qué registros de inspección respaldan un pedido de impulsor de bomba de pequeña serie?