
Производство и контроль азотированного коленчатого вала: обзор кейса
Производство и контроль азотированного коленчатого вала: обзор кейса
Этот проект в сфере энергетики включал изготовление коленчатого вала из легированной стали с азотированием, шейки которого, шатунные шейки, обработанные поверхности и записи контроля должны были управляться в рамках единого связанного производственного маршрута. Инженерная задача не ограничивалась обработкой сложной формы. Идентификация материала, преемственность баз, поэтапное снятие припуска, азотирование, условное последующее шлифование и передача документации — всё это влияло на последующие работы. Маршрут определял конструкторский контроль для этих интерфейсов, а письменные обмены в рамках проекта фиксировали уточнения по материалу и обработке, которые были фактически согласованы.
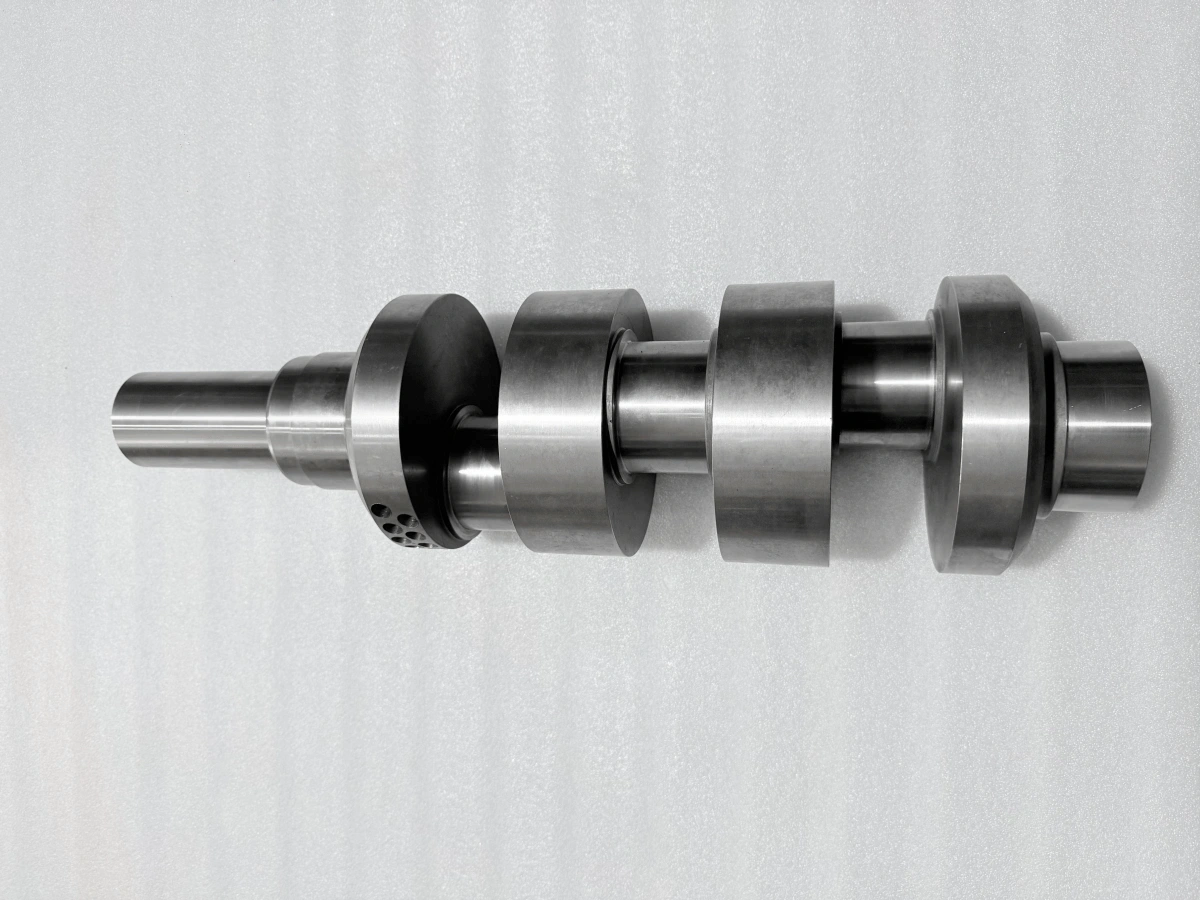
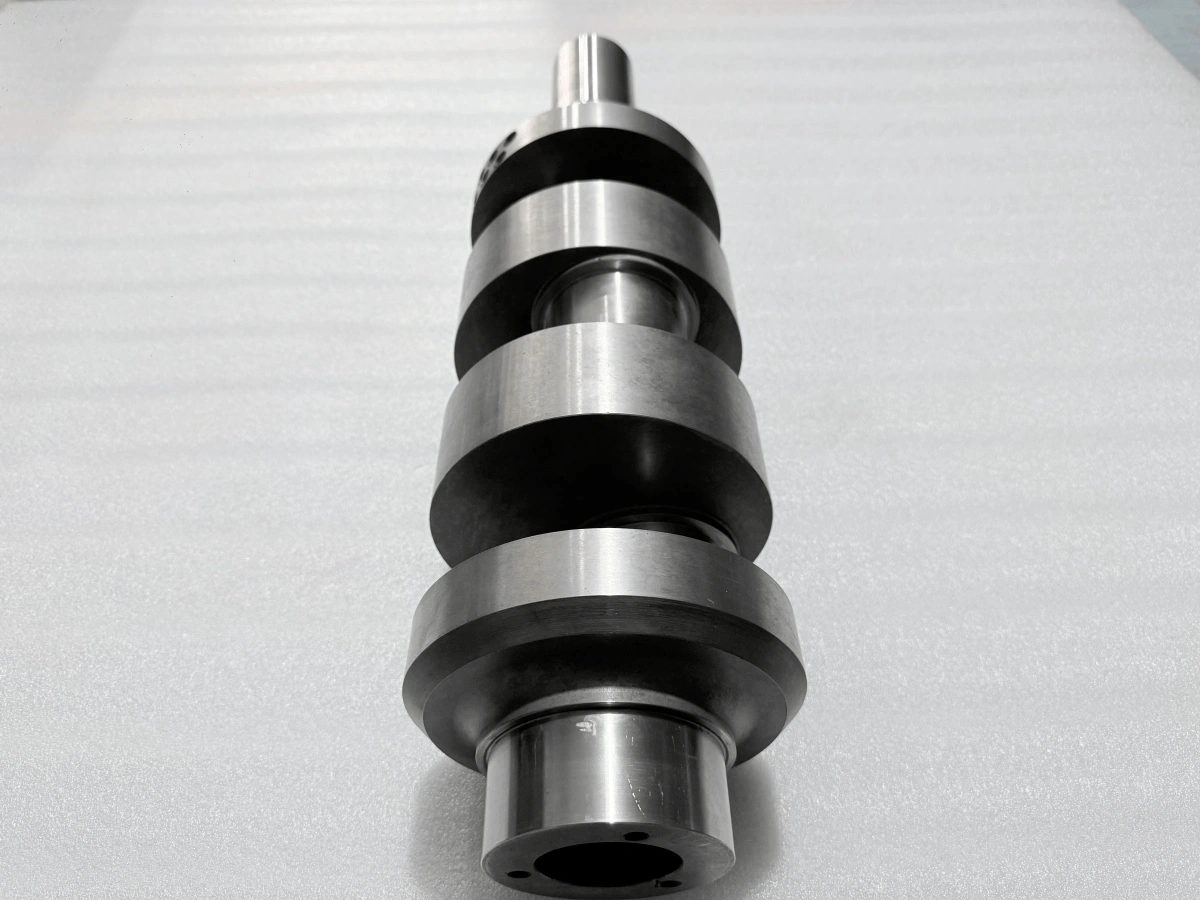
В этом кейсе по ЧПУ-обработке коленчатого вала мы сосредоточены на передачах, которые связывают обработку, термическую обработку и контроль. Планируемая передача должна определять состояние поступающей детали, схему базирования, остаточный припуск и требуемую запись. В этом заказе анализ материала и обсуждение азотирования привели к письменным решениям, которые производственный маршрут мог перенести в последующие инструкции.
Объём проекта коленчатого вала для энергетики
Коленчатый вал сочетал главную ось вращения со смещёнными шатунными шейками, поэтому точная отдельная поверхность была лишь частью производственной задачи. Положение и ориентация связанных элементов должны были следовать общим базам от обработки через термическую обработку до контроля. Таким образом, объём проекта связывал контроль материала, черновую и получистовую обработку, подготовку к азотированию, возможную финишную обработку после термической обработки, размерные измерения, записи о состоянии поверхности, неразрушающий контроль и документацию по динамической балансировке.
Анализ материала и настройка прослеживаемости
В закупочных требованиях изначально указывалась сталь AISI 414. После рассмотрения предоставленного сертификата на материал заказчик дал письменное согласие на использование 42CrMo по GB/T 3077 для этого заказа. Neway рассматривала это решение как специфичное для проекта. Оно не превращало две спецификации в общее правило замены и не отменяло необходимости согласования марки материала, формы продукта, состояния поставки и производственного маршрута.
Сертификат на материал содержал запись о 42CrMo вместе с идентификаторами плавки и производства и подтверждающими данными испытаний. В технической переписке также была указана необходимость связать выделенный запас материала с заказом и технологическим паспортом. Это и есть практическая цепочка прослеживаемости: согласованное заказчиком решение по материалу, исходный сертификат, физическая идентификация запаса, внутренняя запись об операции и индекс отчётов, связывающий документы.
Поэтапный производственный маршрут с контрольными точками
Производственное руководство описывало многоэтапный маршрут с точками HOLD и WITNESS вокруг анализа материала, поэтапной обработки, азотирования, условной финишной обработки и контроля. Точка HOLD требует указанного рассмотрения до продолжения работ. Точка WITNESS определяет операцию, которую необходимо наблюдать в соответствии с согласованным порядком контроля. Маршрут должен указывать правила уведомления, присутствия и продолжения для каждой точки, особенно там, где термическая обработка или контроль involve другую организацию.
Для каждой передачи маршрут должен определять текущую ревизию чертежа, состояние детали, базу отсчёта, стратегию остаточного припуска, защищаемые поверхности, требуемый документ и владельца следующего решения. Краткая запись в технологическом паспорте на правильном этапе полезнее длинного резюме, написанного после факта. Она даёт группам обработки, термической обработки, шлифования и контроля единую точку отсчёта и снижает вероятность того, что одна группа будет работать исходя из более раннего предположения.
Контроль баз при ЧПУ-обработке
Коренные шейки и смещённые шатунные шейки нельзя рассматривать как несвязанные цилиндрические элементы. По маршруту главная базовая ось должна была устанавливаться от назначенных поверхностей шеек, в то время как осевые и угловые базы должны были передавать положение шатунных шеек через последующие установы. При смене установа операторы должны восстанавливать эти базы от контролируемых базовых элементов, а не копировать координаты станка из предыдущей операции.
Снятие припуска следует распределять между черновым и получистовым этапами, чтобы вал сохранял поддержку и припуск на коррекцию по мере изменения жёсткости. Точки поддержки должны располагаться в стабильных местах и контролировать вибрацию, не изгибая заготовку в временную форму. Измерения, выполненные после разжатия, должны направлять оставшийся припуск, восстановление баз и настройку следующего этапа.
Координация азотирования и последующего шлифования
Интерфейс между азотированием и последующим шлифованием стал конкретным инженерным вопросом в ходе заказа. Neway подняла вопрос о взаимодействии между глубиной обработанного слоя, возможным размерным перемещением и материалом, который можно было удалить afterwards. Заказчик письменно ответил с уточнёнными условиями предварительного шлифования и окончательной глубины обработанного слоя и сохранил контролируемый предел удаления. Этот обмен превратил открытую производственную проблему в определение процесса, специфичное для заказа, без изменения выбранного маршрута поверхностной обработки.
Полученный метод контроля связывает обе стороны передачи на термическую обработку. Перед азотированием запись должна определять обрабатываемые и маскируемые области, состояние детали, прослеживаемость и припуск на финишную обработку. После термической обработки команда должна восстановить базы чертежа, проверить зафиксированное состояние и решить, требуется ли последующее шлифование в соответствии с письменным триггером. Там, где шлифование включено, план ЧПУ-шлифования должен сохранять заданное взаимное расположение шеек и указанный обработанный слой.
Передачи измерений между этапами процесса
Измерения наиболее полезны, когда они привязаны к производственному этапу. После черновой обработки и снятия с поддержки проверки базовых элементов, припуска на шейках и осевых баз показали бы, может ли получистовой установ восстановить заданные взаимосвязи. Перед азотированием размерный снимок и документированные границы обработки дали бы обработчику определённое состояние поступающей детали. Эти контрольные точки превращают контроль в информацию для следующей операции, а не в задачу, зарезервированную для конца маршрута.
После термической обработки измерения, связанные с базами, вместе с записями о поверхностной твёрдости и глубине слоя должны определять, следует ли переходить к условному шлифованию и как обрабатывать оставшийся припуск. Для передачи на финишный этап геометрия, исследование поверхности и балансировка требуют отдельных записей. Каждый отчёт должен определять состояние процесса, чтобы следующий проверяющий знал, какой этап представляют данные.
Отчёты о контроле и управление документацией
В проектном деле содержались сертификат испытаний материала (MTC), запись размерного контроля на КИМ с картой измерений, отчёт о твёрдости и глубине слоя, запись капиллярного контроля и отчёт о динамической балансировке. MTC подтверждал решение по материалу и определял исходную информацию, необходимую для прослеживаемости. Файл КИМ фиксировал измеренную геометрию для размерного анализа. Записи о поверхностной твёрдости и глубине обработанного слоя предоставляют отдельную информацию для анализа термической обработки и финишной обработки. Запись DPT документировала исследование на наличие поверхностных индикаций, а отчёт о балансировке фиксировал условия испытания и данные балансировки.
Подход Neway к обеспечению качества сохраняет каждую запись привязанной к своему производственному этапу и инженерному решению. Индекс отчётов должен связывать доступные файлы с соответствующей ссылкой на деталь или партию, ревизией чертежа, методом, производственным этапом, ответственной организацией и ревизией документа. Ссылки на оборудование или инструменты должны быть там, где этого требует метод. Такая структура помогает заказчику найти информацию о материале, геометрии, термической обработке, исследовании поверхности и балансировке, не рассматривая документы как взаимозаменяемые сертификаты.
Планирование аналогичного проекта коленчатого вала
Для сопоставимого коленчатого вала для энергетики предоставьте контролируемый чертёж и модель, спецификацию и состояние материала, объём поверхностной обработки, критические базовые взаимосвязи, требования к финишным шейкам, метод НК, инструкцию по балансировке и перечень документов. Neway может использовать эти входные данные для подготовки предлагаемой последовательности ЧПУ-обработки, матрицы точек HOLD, передач на внешние процессы и плана отчётов о контроле. Определение этих средств контроля при котировке даёт инженерным, производственным и закупочным подразделениям единый прослеживаемый маршрут для управления сложной программой коленчатого вала.
Часто задаваемые вопросы
Почему шейки коленчатого вала подвергают финишному шлифованию после азотирования?
Как проверять диаметр, биение, ход и совмещение баз шеек коленчатого вала
Как проверяются поверхностная твёрдость и глубина слоя азотированного коленчатого вала?
Когда коленчатому валу после ЧПУ-обработки требуется динамическая балансировка по ISO 21940?
Какой метод НК подходит для обработанного стального коленчатого вала: DPT, MPI или UT?
