
Обработка шеек коленчатого вала с базированием по установочным поверхностям и контролем биения
Обработка шеек коленчатого вала с базированием по установочным поверхностям и контролем биения
Обработка шеек коленчатого вала зависит от сохранения правильного взаимного расположения каждой опорной поверхности относительно главной оси, пока вал изменяет форму и жёсткость в процессе резания. Точный диаметр не определяет положение смещённой шатунной шейки. С точки зрения инженерного подхода Neway, анализ процесса должен начинаться со схемы базирования по чертежу, поверхностей, доступных для установки и поддержки, и последовательности, в которой эти поверхности формируются. Приведённые ниже принципы объясняют эту задачу планирования без предписания конкретного приспособления или станка для каждого коленчатого вала.
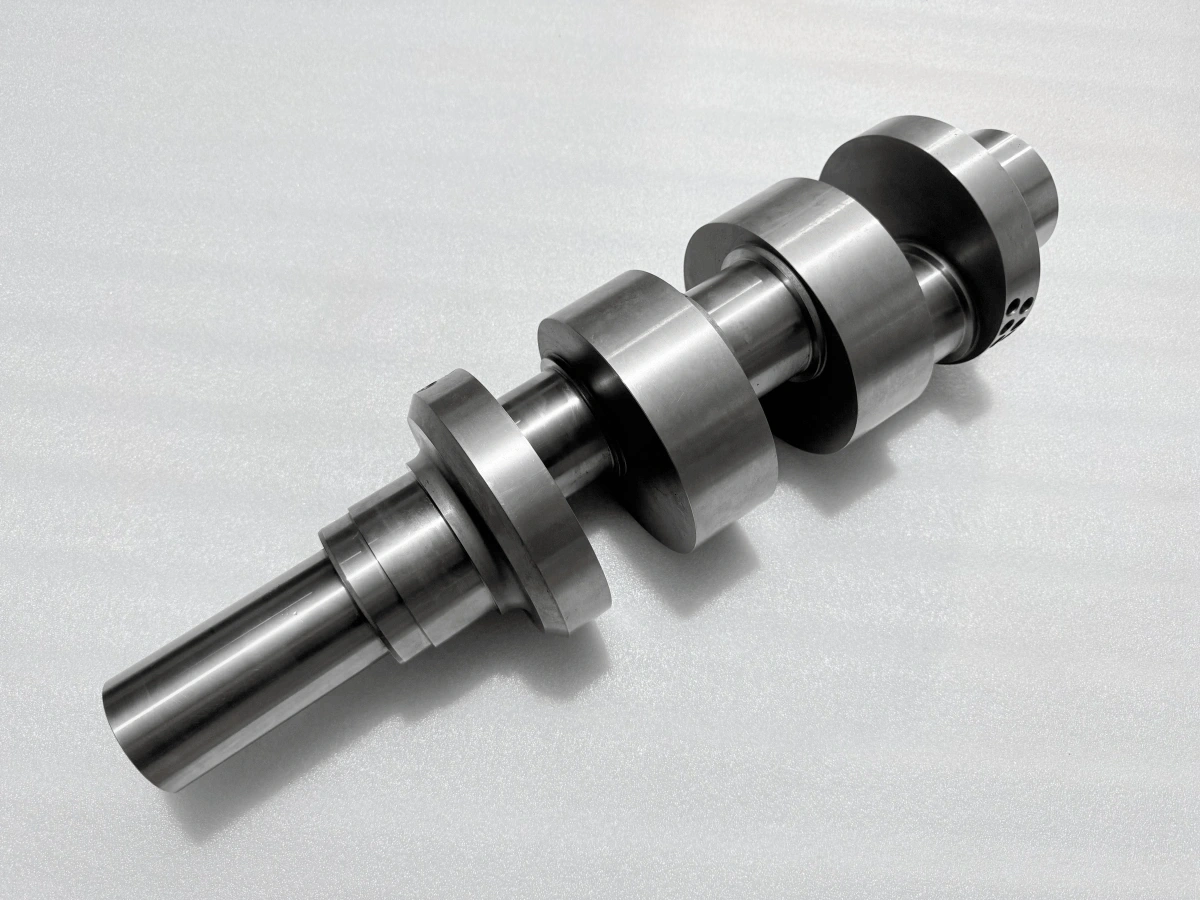
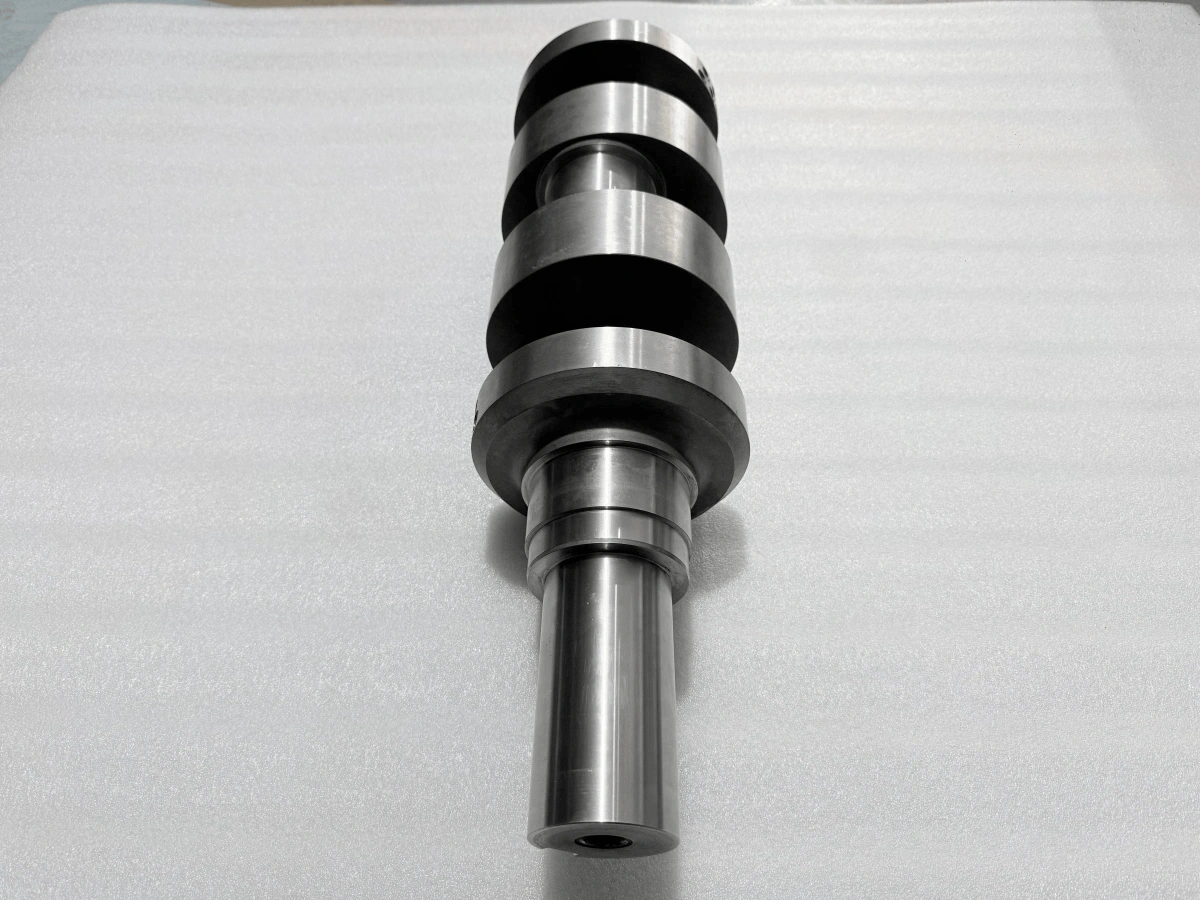
Отделите главную ось от положения шатунной шейки
Коренные шейки задают предполагаемую ось вращения через подшипниковый узел. Каждая шатунная шейка имеет собственную номинальную ось, параллельную главной оси и смещённую от неё в традиционной конструкции коленчатого вала. Её радиальное смещение, угловое положение и осевая позиция описывают разные соотношения. План обработки должен сохранять их все; достижение только диаметра шатунной шейки оставляет её положение неопределённым.
Не рассматривайте предусмотренное смещение шатунной шейки как нежелательное биение шейки. Смещение создаёт вращательное движение кривошипа, тогда как требование к биению ограничивает отклонение относительно заданной базовой оси на указанной поверхности. Прочитайте чертёж, прежде чем решать, какая поверхность должна вращаться концентрично при конкретной установке. Это различие не позволяет оператору корректировать намеренно эксцентричную особенность в сторону неправильного базового элемента.
Делайте передачу баз явной
База на чертеже — это базовый элемент, установленный по указанным особенностям, а не просто начало координат, введённое в станок. Производственная установка может базироваться по центровым отверстиям, подготовленной шейке или другой доступной особенности, но этот рабочий базовый элемент должен иметь контролируемое соотношение с базой чертежа. Записывайте это соотношение в плане установки, а не предполагайте, что все концентрично выглядящие поверхности имеют общую ось.
Когда вал переворачивается или перемещается на другую операцию, осевое положение и угловая ориентация должны передаваться вместе с радиальным базовым элементом. Чистая опорная поверхность может задать осевой упор, а соответствующая установочная особенность может сохранить фазу. Заусенцы, повреждённые центры или стружка под установочным элементом могут изменить установку, даже если программа не изменилась. Проверьте состояние базирования после зажима и до снятия оставшегося припуска на коррекцию.
Выберите маршрут обработки с учётом смещённой геометрии
Концентричные коренные шейки являются естественными кандидатами для токарной обработки с ЧПУ. Смещённая шатунная шейка требует маршрута, который образует цилиндр вокруг её смещённой оси. В зависимости от геометрии и оборудования это может включать эксцентричную токарную установку, специализированное фрезерование коленчатого вала или координированную обработку на подходящей многоосевой платформе. Доступ инструмента вблизи щёк и галтелей может исключить в остальном правдоподобный подход.
Для эксцентричного точения оценивайте вращающуюся заготовку и приспособление вместе. Зазор, вылет, нагрузки и допустимые рабочие условия станка важны, когда центр масс смещён от оси шпинделя. При фрезеровании изменение зоны контакта вокруг шатунной шейки предъявляет различные требования к инструменту и поддержке. Выбирайте метод исходя из фактического чертежа и возможностей станка; общее название процесса не подтверждает, что установка безопасна или достаточно жёсткая.
Поддерживайте вал, не изгибая его в нужное положение
Жёсткость вала снижается по мере удаления материала между шейками и щёками. Сила резания, приложенная далеко от опоры, может отклонить тонкий участок, изменяя диаметр или форму, получаемые под нагрузкой. Короткий вылет инструмента и поддержка вблизи зоны резания могут повысить устойчивость, при условии что поддержка не препятствует траектории инструмента и не повреждает функциональную поверхность.
Большее усилие зажима не всегда лучше. Чрезмерное или неравномерное закрепление может удерживать вал в отклонённом состоянии, которое исчезает при освобождении приспособления. Устанавливайте контакт поддержки на подходящих подготовленных поверхностях, проверяйте выравнивание и используйте контролируемую последовательность зажима. Люнет должен поддерживать предполагаемую ось, а не вдавливать неправильно расположенную шейку в линию. При необходимости сравните состояние после освобождения, прежде чем переходить к следующему чистовому проходу.
Используйте удаление материала для управления изменяющейся жёсткостью
Заготовка или поковка может содержать остаточные напряжения до начала обработки. Удаление материала перераспределяет эти напряжения и изменяет сечение, сопротивляющееся нагрузкам резания. Поэтому интенсивное черновое снятие материала в одной области при нетронутой другой может изменить геометрию, доступную для последующего базирования. Планируйте черновую обработку поэтапно и пересматривайте распределение оставшегося припуска по мере приближения вала к окончательной форме.
Сбалансированное удаление — это принцип планирования, а не гарантия нулевой деформации. Состояние заготовки, расположение элементов и доступ для поддержки определяют практическую последовательность. Сохраняйте чистовой припуск на поверхностях, положение которых может измениться, и пересматривайте соотношение баз после значительного удаления материала. Если предлагается снятие напряжений, его пригодность должна быть проверена с учётом состояния материала и одобренного маршрута обработки. Не вводите неодобренную термическую операцию как универсальное средство.
Используйте тенденции биения для исследования процесса
Промежуточное измерение биения полезно только тогда, когда известны базовый элемент, схема поддержки, место измерения и состояние детали. Изменение после перезажима может указывать на проблему базирования или установки; изменение после интенсивного резания может потребовать исследования отклонения или перераспределения напряжений. Это диагностические направления, а не выводы, установленные одним показанием индикатора.
Сравнивайте аналогичные условия перед изменением смещений. Очистите установочные поверхности, проверьте контакт поддержки и убедитесь, что оценивается одно и то же соотношение баз. Круглость, повреждение поверхности и установка — всё это может вносить вклад в наблюдаемое изменение показаний индикатора. Избегайте компенсации программы за то, что на самом деле является проблемой базирования. Сосредоточьте промежуточную проверку на том, может ли следующая операция всё ещё обеспечить требуемое соотношение при оставшемся припуске.
Планируйте чистовой базовый элемент до завершения черновой обработки
Если маршрут включает шлифование с ЧПУ, заранее решите, как чистовая операция восстановит предполагаемую ось и положение шатунной шейки. Шлифование может обработать опорную поверхность только в пределах доступного материала и одобренных технологических ограничений. Нельзя предполагать, что небольшой припуск по диаметру достаточен для исправления большой позиционной ошибки.
Там, где термическая обработка или обработка поверхности разделяет этапы механической обработки, пересматривайте соответствующие установочные особенности после этого. Укажите, является ли сохраняемый припуск радиальным или диаметральным, и какие размеры применяются при каждой передаче. Окончательный базовый элемент должен оставаться согласованным с чертежом, даже если используется другой станок или схема поддержки. Подробные вопросы шлифования, твёрдости и окончательного контроля рассматриваются отдельно в связанных FAQ.
Определите вопросы по установке в запросе предложения
Для анализа обработки шеек коленчатого вала отправьте в Neway контролируемый чертёж и модель, состояние поставки материала, требуемое количество и требования к окончательной обработке. Определите основные базовые элементы, смещения шатунных шеек и фазовые соотношения, поверхности, которые могут использоваться для поддержки, и любые ограничения на временные установочные элементы. Запросите предлагаемую последовательность установки и промежуточные проверки до утверждения производства. Это придаёт инженерному обсуждению практическую направленность: как каждая операция сохранит геометрию, необходимую для следующей.
FAQ
Почему шейки коленчатого вала шлифуются окончательно после азотирования?
Как проверить диаметр шеек коленчатого вала, биение, ход и выравнивание баз
Как проверяются поверхностная твёрдость и глубина упрочнённого слоя азотированного коленчатого вала?
Когда коленчатому валу, обработанному на ЧПУ, требуется динамическая балансировка по ISO 21940?
