
От стали 42CrMo до азотированного коленчатого вала: история поставки Neway
От стали 42CrMo до азотированного коленчатого вала: история поставки Neway
Neway успешно поставила этот изготовленный на заказ азотированный коленчатый вал из стали 42CrMo для применения в энергетике. Готовая деталь выдвинула на первый план практический вопрос о материале: как исходное состояние стали должно поддерживать как механическую обработку, так и требуемую поверхность шеек? Наш инженерный анализ связал основные требования с поэтапной механической обработкой, азотированием и ограничениями на любую последующую финишную обработку. Эта связь имеет центральное значение для производства коленчатых валов из 42CrMo, где неравномерное сечение и смещённые шейки делают реакцию материала значимой далеко за пределами первоначального выбора марки.
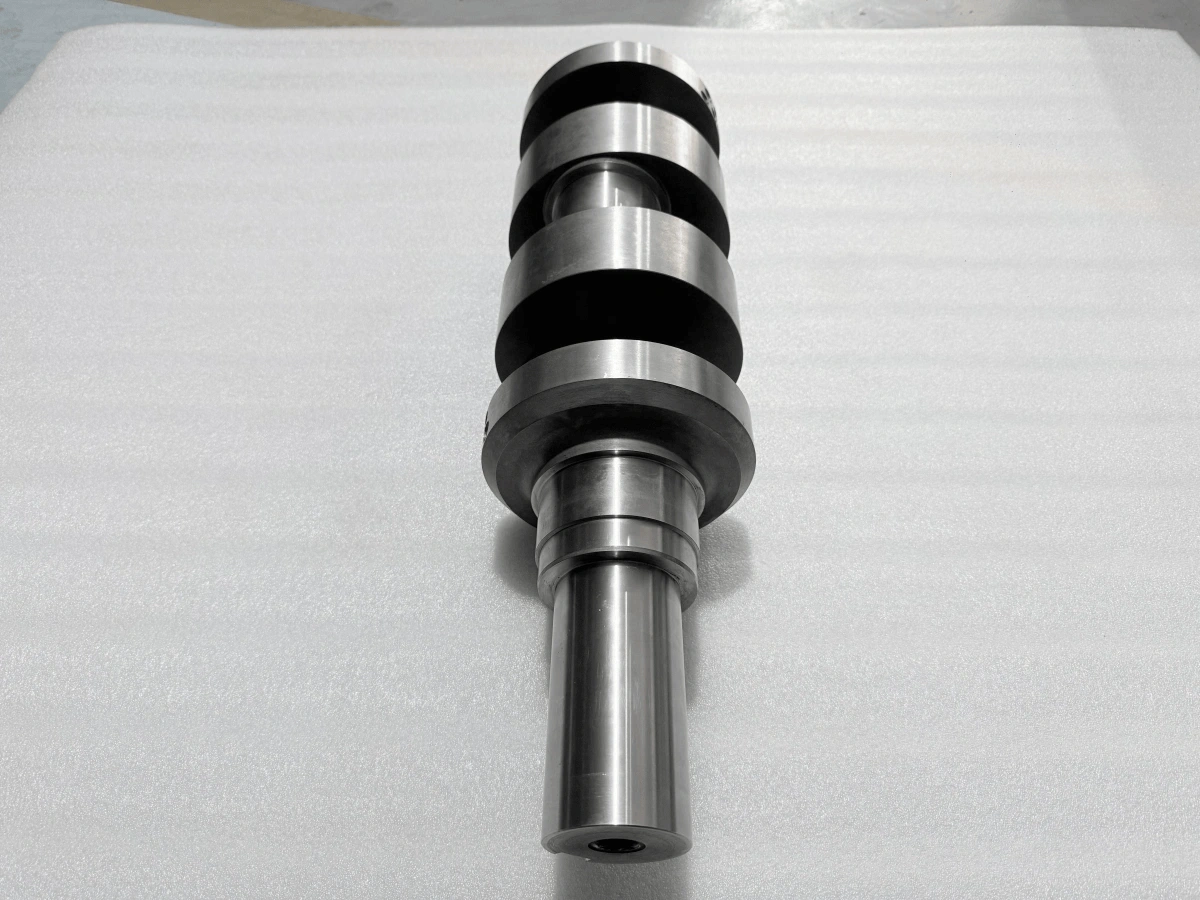
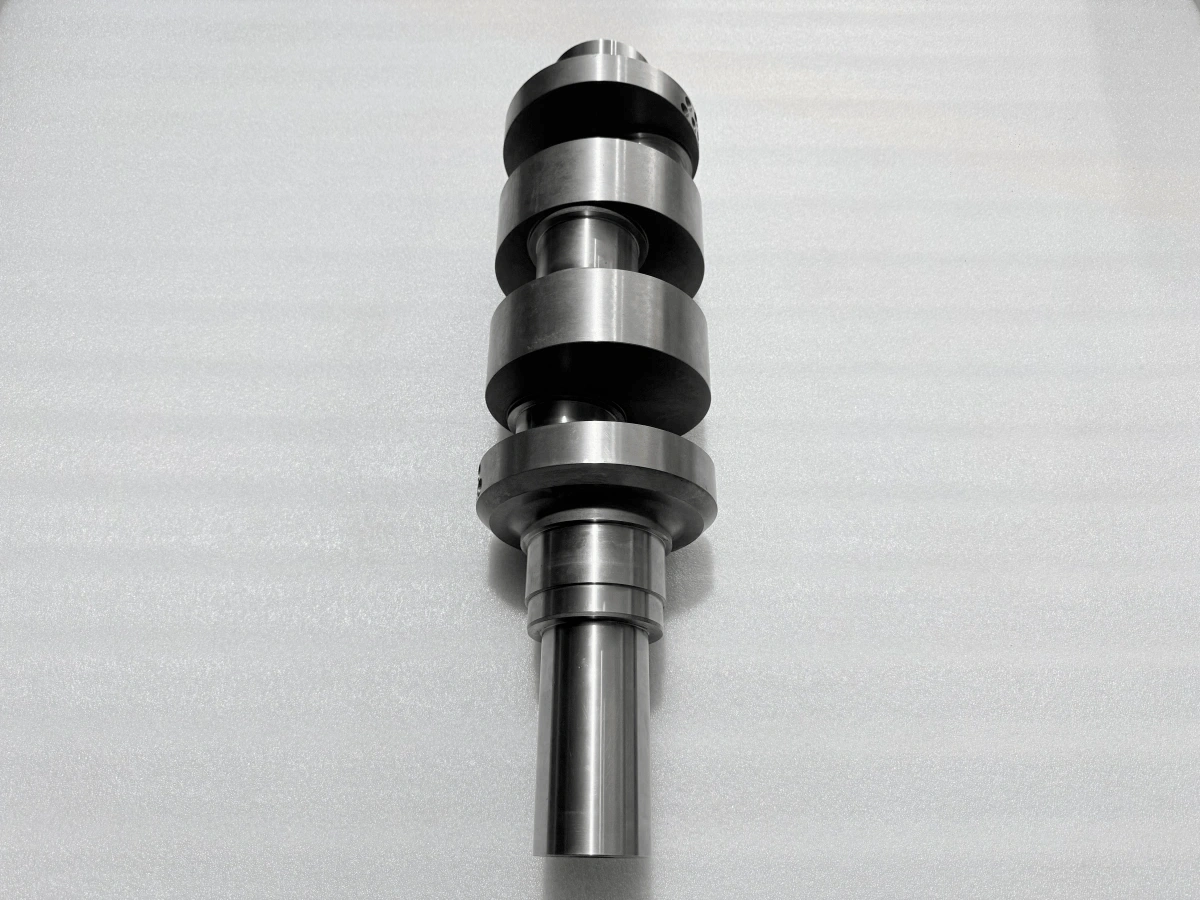
Такой взгляд, основанный на материале, полезен для покупателей, поскольку коленчатый вал выполняет несколько задач одновременно. Его тело несёт циклическую механическую нагрузку, щёки и шейки создают неравномерное сечение, а отдельные поверхности должны противостоять контакту и износу. Работоспособная спецификация должна поэтому связывать состояние стали с поведением при обработке и состоянием, требуемым после азотирования. Выбор марки, следовательно, нуждается в определённом исходном состоянии и технологическом маршруте, подходящем для детали.
Соответствие 42CrMo условиям работы коленчатого вала
42CrMo — это хромомолибденовая легированная конструкционная сталь. Для коленчатого вала её ценность заключается в балансе, который можно развить между прочностью, вязкостью, прокаливаемостью и обрабатываемостью, когда материал и термическое состояние правильно заданы. Слово «баланс» здесь важно. Максимальная твёрдость не является полной целью для сердцевины, которая также должна выдерживать местную концентрацию напряжений и сохранять полезную вязкость. Прокаливаемость не следует путать с твёрдостью: она касается способности развить нужную структуру по сечению при определённом термическом маршруте, тогда как достигнутый баланс свойств всё ещё зависит от этого маршрута и обрабатываемого сечения. Аналогично, обрабатываемое исходное состояние полезно только в том случае, если оно остаётся совместимым с требуемыми свойствами сердцевины и последующей поверхностной обработкой.
Реакция стали также зависит от формы продукта, размера сечения, химического состава, предшествующей обработки и термообработки. Свойство, измеренное на одном образце или в одном состоянии, нельзя считать описывающим каждую область смещённого коленчатого вала. Шейки, щёки, переходы и концы вала не представляют одинаковую массу или геометрию для механической и термической обработки. Анализ материала должен учитывать фактическую заготовку и чертёж, а не рассматривать каталожное описание марки как готовый инженерный ответ.
42CrMo часто сравнивают с AISI 414 или 42CrMo4, поскольку все они являются хромомолибденовыми сталями. Они не являются автоматически взаимозаменяемыми; определяющий стандарт, форма продукта, состояние поставки, механические требования и одобрение заказчика всё ещё имеют решающее значение.
Разные задачи для сердцевины и поверхности
Прочность, вязкость и износостойкость описывают разные потребности. Прочность сердцевины помогает коленчатому валу противостоять напряжениям, приложенным через коренные шейки, смещённые шейки и щёки. Вязкость помогает материалу воспринимать местную энергию и концентрацию напряжений, не ведя себя как чрезмерно хрупкое тело. Износостойкость сосредоточена на рабочих поверхностях, где происходит контакт и относительное движение. Попытка представить все три потребности одним значением твёрдости скрыла бы фактические компромиссы конструкции.
Исходное состояние сердцевины следует поэтому выбирать для компонента, а не просто доводить до максимально достижимой твёрдости. Чрезмерно твёрдое состояние может сузить окно обработки или снизить вязкость, доступную в переходах. Более мягкое состояние может улучшить резание, но всё ещё потребует дополнительной подготовки перед финальным поверхностным процессом. Азотирование изменяет поверхностную зону; создание состояния сердцевины остаётся отдельным этапом, поскольку основной материал обеспечивает структурную основу. Правильный маршрут зависит от чертежа, стандарта материала, реакции сечения и требуемой проверки. Для этого типа деталей состояние материала, предшествующая термическая история и инструкции по азотированию должны рассматриваться вместе.
Азотированная поверхность формируется внутри стали путём диффузии, в отличие от отдельного гальванического покрытия. Азот диффундирует в поверхностную зону и может создать тонкий слой соединений с более глубокой зоной диффузии под ним. Зона диффузии развивает изменяющийся профиль в сердцевину, а не резкую границу покрытия. Состояние слоя соединений, поверхностная твёрдость и эффективная глубина азотирования поэтому описывают связанные, но разные характеристики. Оценка глубины следует заданному профилю твёрдости, тогда как поверхностная твёрдость характеризует внешнюю зону в месте испытания. Их следует задавать и измерять отдельно, поскольку одно измерение поверхности не объясняет, насколько глубоко изменённая зона простирается в материал.
Исходное состояние как ориентир для механической обработки
Заготовка поступает в механическую обработку с историей. Её форма продукта, термическое состояние, изменение сечения и состояние остаточных напряжений влияют на нагрузку резания, реакцию инструмента, целостность поверхности и размерное движение по мере удаления материала. Асимметричная форма делает это особенно актуальным для коленчатого вала: каждая вновь открытая шейка или щека изменяет локальную жёсткость и то, как деталь реагирует на поддержку. Параметры резания также влияют на шероховатость и состояние остаточных напряжений, оставленных на поверхности. Следующая операция поэтому наследует как историю поверхности, так и размерный припуск. План обработки должен управлять этой изменяющейся структурой и историей поверхности, а не предполагать, что заготовка будет вести себя как однородный вал.
Поэтапное удаление припуска, контролируемая поддержка и промежуточная перепроверка — практические способы управления риском. Они не устраняют движение, но дают инженерной команде возможности наблюдать его до того, как будет израсходован припуск на финишную обработку. Зажим также имеет значение. Гибкое сечение может быть принудительно установлено в удобное положение во время наладки и отпружинить после освобождения, поэтому поддержка должна стабилизировать деталь, не превращая усилие приспособления в кажущуюся точность.
Не существует универсальной скорости, подачи, глубины резания или припуска, подходящих для каждого коленчатого вала из 42CrMo. Рабочее окно зависит от фактического состояния материала, жёсткости станка, инструментальной системы, схемы прерывистого резания и требований к поверхности. В ЧПУ-обработке мы используем эти входные данные для планирования взаимосвязи между черновой обработкой, сохранением баз, получистовой обработкой и припуском, зарезервированным для последующих операций. Маршрут материала и маршрут обработки должны поддерживать друг друга.
Планирование азотирования с финишной обработкой шеек
Азотирование начинается с состояния сердцевины и подготовленной поверхности. Предшествующая микроструктура влияет на диффузию азота и структуру, развивающуюся в обработанной зоне. Чистота поверхности, состояние после обработки, границы маскирования и ориентация поддержки также должны быть определены до поступления детали на обработку. Подготовка защищает предполагаемую границу между рабочими поверхностями и элементами, требующими другого состояния. Карта маскирования должна соответствовать той же редакции чертежа, что использовалась для механической обработки, особенно вокруг буртиков, переходов, масляных элементов и центров. Поскольку азотирование изменяет сталь путём диффузии, результатом нельзя управлять так, как если бы независимое покрытие можно было просто нанести повторно после неограниченного удаления материала.
Любое финишное шлифование шеек должно быть запланировано до азотирования. Шлифование расходует материал из зоны, в которой контролируются твёрдость и глубина. Состояние шеек до обработки, цель азотирования, допустимое удаление, требование к финальной поверхности и метод проверки поэтому образуют одну инженерную цепочку. Чистота поверхности и сохранившаяся глубина азотирования не являются взаимозаменяемыми требованиями: гладкой шейки недостаточно, если заданная обработанная зона была удалена, а измеренная глубина не заменяет контроль финальной геометрии шейки.
Наш анализ процесса для этого проекта рассматривал взаимодействие между азотированным слоем и любой последующей финишной обработкой шеек. Согласованное направление сохранило азотирование и определило условия, при которых можно рассматривать последующее шлифование. Эти условия связали предлагаемый припуск на финишную обработку с обработанным слоем и требованиями к финальным шейкам.
Применение стратегии материала в поставленном проекте
MTC проекта определил 42CrMo и содержал поля прослеживаемости, использованные для анализа материала. От этой отправной точки предложенный технологический маршрут связал выпуск материала с обработкой от баз, азотированием, условной финишной обработкой шеек и отдельными контрольными операциями. Записи о размерах, поверхностной обработке, исследовании поверхности и балансировке касались разных частей требований проекта. Такое разделение сохранило вопрос о материале связанным с планом производства, не требуя, чтобы один документ или одно измерение представляли весь коленчатый вал.
Поставленный компонент объединил эти решения в реальном проекте поставки для энергетики. Переносимый урок состоит в том, чтобы задавать марку как часть полного маршрута материала и процесса. Исходное состояние, требования к сердцевине, поведение при обработке, поверхностная обработка, допустимая финишная обработка и план проверки — всё должно соответствовать фактическому применению. Это инженерная основа данного примера производства коленчатого вала из 42CrMo.
Обзор проекта коленчатого вала из 42CrMo с Neway
Для нового проекта ЧПУ-обработки отправьте Neway текущий чертёж, определяющий стандарт материала, форму заготовки, требуемое состояние сердцевины, спецификацию азотирования, обработанные и маскированные зоны, требования к финальным шейкам, допустимую финишную обработку после обработки и ожидаемые документы контроля. Мы можем рассмотреть, как эти входные данные взаимодействуют, определить решения, требующие одобрения заказчика, и предложить технологический маршрут с учётом фактической геометрии. Если 42CrMo рассматривается вместо другой марки, включите определяющие требования по химическому составу, механическим свойствам, состоянию и сертификации, чтобы сравнение проводилось с проектной спецификацией, а не со схожестью названий.
FAQ
Почему шейки коленчатого вала подвергают финишному шлифованию после азотирования?
Как проверять диаметр шеек коленчатого вала, биение, ход и совмещение баз
Как проверяются поверхностная твёрдость и глубина упрочнённого слоя азотированного коленчатого вала?
Когда коленчатому валу, обработанному на ЧПУ, требуется динамическая балансировка по ISO 21940?
