
Процесс изготовления коленчатого вала на заказ: от выбора материала до контроля
Процесс изготовления коленчатого вала на заказ: от выбора материала до контроля
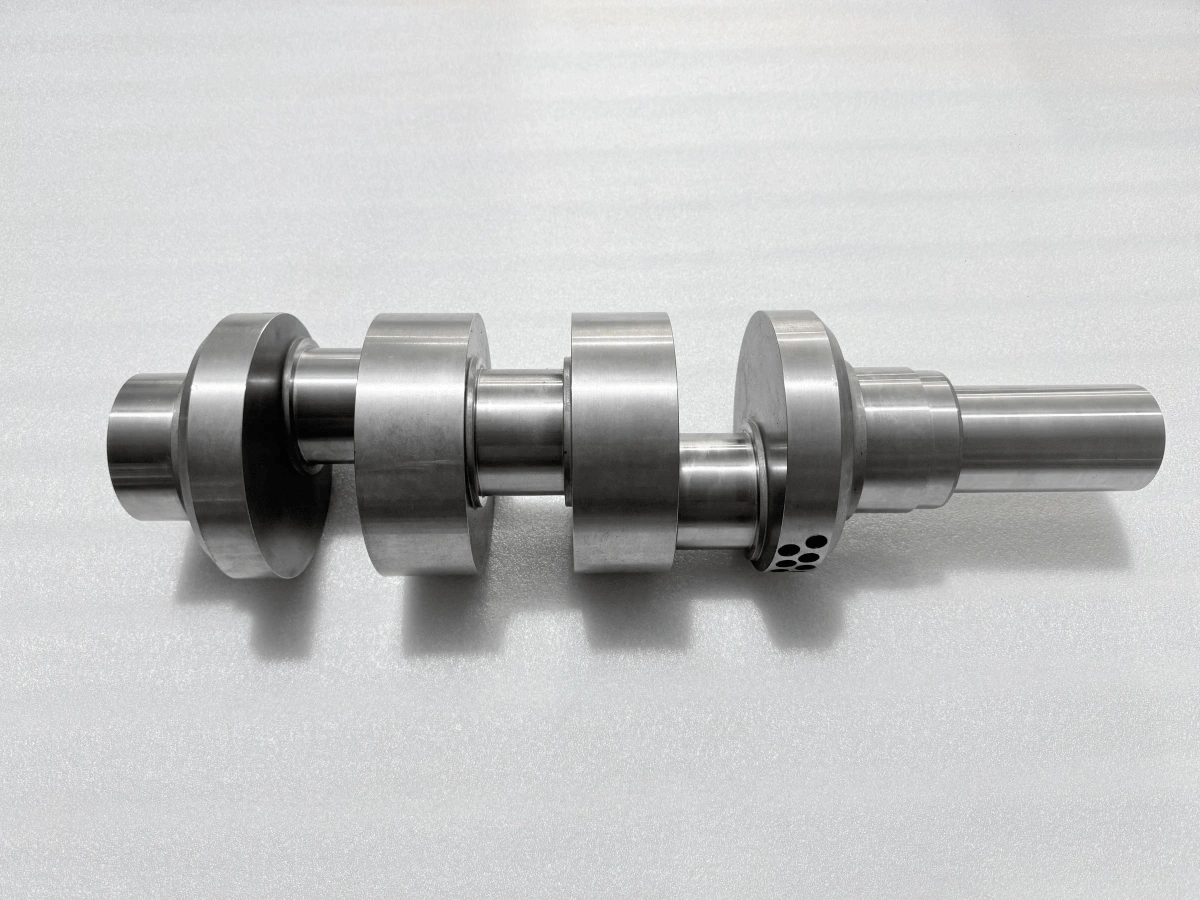
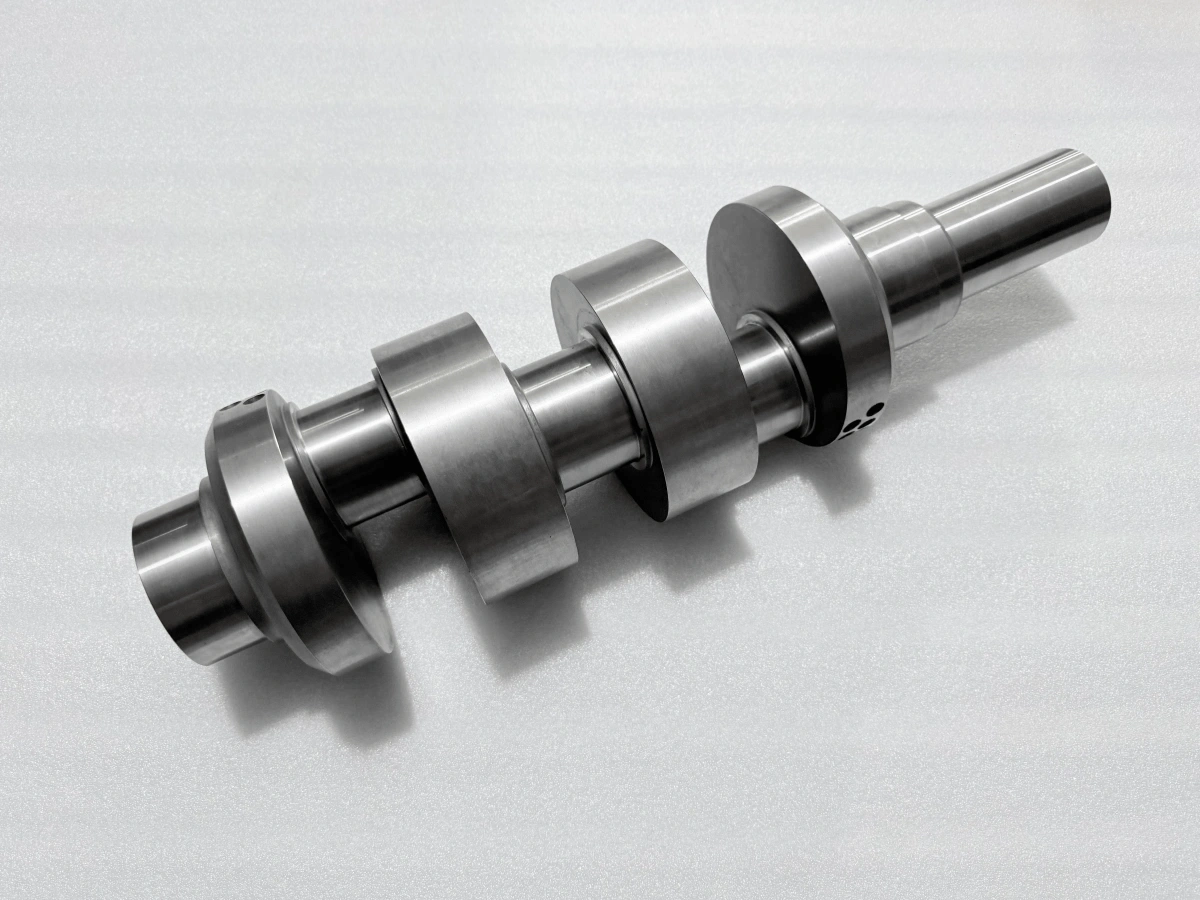
Процесс изготовления коленчатого вала на заказ должен обеспечивать контроль взаимосвязи коренных шеек, смещённых шатунных шеек и финишных поверхностей подшипников на нескольких этапах механической обработки и упрочнения. Для азотированной конструкции из легированной стали типовая последовательность начинается с проверки материала, проходит через черновую и получистовую обработку и включает контролируемое азотирование, заданное финишное шлифование и отдельные приёмочные проверки. Маршрут меняется в зависимости от чертежа, состояния заготовки и требований эксплуатации. С точки зрения инженерного отдела Neway, при подготовке коммерческого предложения полезно определить, какие параметры должны оставаться правильными после последней операции и как каждый из них будет проверен.
Начните с чертежа и плана приёмки
Чертёж коленчатого вала должен устанавливать основную базовую ось, осевую привязку и угловую ориентацию до утверждения последовательности обработки. Только диаметры шеек не определяют деталь. Смещение шатунной шейки, фаза, форма шейки, ширина подшипников, галтели и взаимосвязи между этими элементами могут влиять на функционирование. При технологическом анализе необходимо различать элементы, которые можно проверять независимо, и те, которые должны быть связаны с общей базой.
Читайте примечания о материале, термообработке, чистоте поверхности и контроле вместе. Требование, действующее после азотирования, нельзя принимать по измерению, выполненному до обработки. Аналогично, заданное состояние поверхности может ограничивать последующее шлифование или полирование. Отметьте этап контроля для каждой критической характеристики и определите любое одобрение заказчика, необходимое до продолжения работ. Это устанавливает план приёмки до того, как исправление станет дорогостоящим.
Выбирайте материал и заготовку как полную спецификацию
Выбор материала включает марку, действующую спецификацию, форму продукта, состояние термообработки и требуемую документацию. Названия марки в коммерческом предложении недостаточно для утверждения заготовки. Сертификат материала должен соответствовать согласованным требованиям закупки и оставаться прослеживаемым до заготовки через резку и последующую обработку. Если требуются дополнительные механические испытания или входной контроль, определите их до закупки.
AISI или SAE 414 и 42CrMo могут упоминаться при обсуждении изготовления валов из легированной стали, но схожее обозначение или диапазон химического состава не устанавливает взаимозаменяемость. Сравните фактические спецификации и условия поставки, затем получите письменное одобрение предложенной замены. Обработка из прутка может подходить для нестандартной геометрии, тогда как поковка может предложить другой маршрут использования материала и направления волокон. Ни один вариант не является автоматически правильным: конструкция, объём производства, наличие заготовок и требования к квалификации определяют выбор.
Сравнивайте коммерческие предложения на этой же основе. Более низкая цена заготовки может исключать требуемое состояние поставки, испытание или сертификат. Близкая к конечной форме заготовка может уменьшить съём металла, но добавить оснастку и квалификационные работы. В запросе предложения должно быть указано, какие маршруты заготовки допустимы, чтобы эти различия оставались видимыми для покупателя.
Планируйте установы для обработки главной оси и смещений вместе
Коренные шейки разделяют предполагаемую базу вращения; шатунные шейки занимают контролируемые смещения от неё. Установ, который точно обрабатывает отдельную цилиндрическую поверхность, всё равно может расположить эту поверхность неправильно относительно остальной части вала. Планируйте, как главная ось, осевое положение и фаза шатунной шейки будут передаваться между операциями, включая последующую установку для шлифования.
Анализ закрепления должен учитывать доступ, жёсткость, усилие зажима и точки опоры. Прерывистое резание и изменяющееся взаимодействие вокруг щёк могут нагружать заготовку неравномерно. Опоры должны ограничивать вибрацию, не принуждая гибкий вал к форме, которую он не сохранит после освобождения. В зависимости от геометрии и оборудования, формообразование шатунных шеек может включать токарную обработку со смещением или фрезерование. Токарная обработка с ЧПУ является частью доступного семейства процессов, а не доказательством того, что каждый элемент можно обработать за один концентрический установ.
Удаляйте припуск поэтапно и перепроверяйте геометрию
Черновая обработка выявляет влияние состояния заготовки, изменяющейся жёсткости сечения и высвобождаемых остаточных напряжений. Планируйте съём припуска так, чтобы оставшуюся форму можно было поддерживать и измерять на протяжении всего маршрута. Большой съём из одной зоны должен вызывать пересмотр риска деформации до того, как соседние элементы приблизятся к окончательному размеру. Любая операция снятия напряжений должна быть совместима с состоянием материала и последующей спецификацией обработки.
Получистовая обработка устанавливает контролируемые размеры для следующей операции, сохраняя намеренный припуск на финишную обработку там, где это необходимо. Записывайте, является ли припуск радиальным или диаметральным; путаница между ними может исчерпать доступный диапазон коррекции. Промежуточные проверки должны подтверждать, что смещения, осевые положения и базовые элементы остаются восстановимыми. Отчёт о финальном контроле не может вернуть припуск, удалённый на предыдущей операции. Сохраняемый объём должен соответствовать фактическому плану обработки и финишной отделки, а не универсальному припуску для коленчатого вала.
Переносите утверждённую последовательность в производственную запись с чёткими ссылками на операции и точками контроля. Если деталь освобождается от зажима для измерения, различайте её свободное состояние и состояние при обработке с опорами. Неожиданное перемещение должно быть исследовано до следующего резания, пока материал ещё доступен для утверждённого ответа.
Выполняйте второстепенные элементы без потери базовой привязки
Масляные каналы, шпоночные пазы, резьбовые отверстия и другие фрезерованные элементы включаются в маршрут только тогда, когда это требуется чертежом. Их положение может зависеть от фазы шатунной шейки или заданной угловой базы, а не от ближайшей удобной обработанной поверхности. Планируйте доступ инструмента и доступ для контроля вместе, особенно там, где элемент станет труднодоступным после другой операции.
Пересечения отверстий и кромки нуждаются в согласованном методе удаления заусенцев и очистки. Доступная наружная кромка не доказывает, что внутреннее пересечение свободно от заусенцев. Защищайте галтели и поверхности подшипников при транспортировке и вторичной обработке. Рассмотрите, как эти операции взаимодействуют с масками для азотирования, зазором шлифовального круга и любой последующей коррекцией балансировки. Технологическая последовательность должна разрешать эти взаимодействия до того, как готовая шейка подвергнется предотвратимым повреждениям.
Определите требования к азотированию до обработки
Азотирование изменяет поверхностную зону подходящей стали за счёт диффузии азота. Как правило, это обработка с малой деформацией, но это описание не означает, что размерное изменение равно нулю. Результат зависит от стали и предшествующего состояния, а также от заданного процесса. Его нельзя использовать для компенсации неутверждённого материала или неподходящего состояния сердцевины.
Технологическая инструкция должна определять обрабатываемые поверхности, любые защищённые зоны, требуемую твёрдость и критерии глубины слоя, а также состояние, в котором применяется приёмка. Указывайте требования к нитридному слою отдельно, где это необходимо. Согласуйте, как поставщик обработки продемонстрирует соответствие и как финишная обработка повлияет на оставшийся слой. Перед передачей на обработку проверьте чистоту, размеры, припуск и прослеживаемость. Это практические требования к передаче между механической и термической обработкой.
Контролируйте финишную обработку шеек после азотирования
Некоторые конструкции требуют финального шлифования шеек после азотирования; другие задают состояние после обработки или иную последовательность финишной отделки. Следуйте чертежу и утверждённому процессу, а не предполагайте, что каждый азотированный коленчатый вал должен шлифоваться. Где шлифование требуется, восстановите предназначенную базу и проверьте состояние после обработки до определения безопасного объёма съёма материала.
План шлифования с ЧПУ должен удовлетворять требованиям к размеру, геометрии и поверхности шеек, сохраняя заданный упрочнённый слой. Теплота шлифования, состояние круга, подача СОЖ и локальный контакт важны для целостности поверхности. Полирование не является заменой исправления позиционной или формообразующей ошибки. Не судите о поверхности подшипника по её блеску: требования к размерам, текстуре поверхности и состоянию материала нуждаются в собственных доказательствах в окончательно заданном состоянии.
Управляйте стыками процессов, которые создают переделки
Сложные решения часто возникают там, где встречаются два процесса. База, удобная для черновой обработки, может быть непригодна для финального контроля. Припуск на шейке может учитывать ожидаемую деформацию, но превышать допустимый съём материала после обработки. Коррекция балансировки может быть физически доступной, но противоречить ограничению чертежа. Каждое решение нужно принимать с учётом полного маршрута.
Для оценки поставщика спросите, кто отвечает за эти стыки и какая операция имеет право остановить деталь. Механический цех, поставщик обработки и служба контроля должны работать по одной ревизии и согласованному условию приёмки. При возникновении отклонения задокументируйте его и получите необходимое решение до продолжения работ. Корректирующие действия должны включать анализ того, какие предыдущие результаты аннулированы и какие проверки необходимо повторить.
Разделяйте результаты финального контроля
Размерный контроль устанавливает заданные размеры и геометрические взаимосвязи. Измерение текстуры поверхности относится к чистоте подшипника. Проверка твёрдости и глубины слоя относится к разным аспектам обработанной поверхности. Ни одно из этих испытаний само по себе не доказывает, что все требования выполнены. Выбирайте методы измерения, охват и неопределённость, соответствующие характеристике, и записывайте схему баз, использованную для относительных измерений.
Неразрушающий контроль должен соответствовать материалу, ожидаемому расположению несплошностей и требуемому охвату. Динамическая балансировка относится к распределению массы относительно заданной базы вращения, когда это требуется конструкцией. Успешный результат балансировки не может компенсировать неправильное положение шатунной шейки, а размерный отчёт не может установить отсутствие всех внутренних несплошностей. Пять связанных вопросов ниже рассматривают эти более узкие проблемы; данный производственный маршрут объединяет отдельные проверки в один план выпуска.
Выпускайте деталь на основе прослеживаемого комплекта документов
Комплект для выпуска должен связывать запись о материале, применимые записи о процессах и требуемые результаты контроля с одной и той же деталью и ревизией чертежа. Он должен указывать этап контроля и отличать измеренные результаты от требований, скопированных в шаблон. Проверьте отсутствующие одобрения, неполный охват и неразрешённые отклонения до того, как считать комплект документов полным.
Когда используется внешняя обработка, её отчёт должен определять выполненную работу и применимые требования приёмки. Сохраняйте чёткую связь с производственной записью, когда поставщик использует собственный номер заказа. Сертификат на несвязанную партию или общее заявление о возможностях не устанавливает состояние поставленного коленчатого вала.
Используйте согласованное правило принятия решения о соответствии при интерпретации результатов вблизи предела. Подтвердите, что после любой переделки проведена необходимая повторная проверка. Упаковка должна защищать функциональные поверхности и поддерживать прослеживаемость, не перенося загрязнения на очищенные элементы. Инструкция по отгрузке устанавливает логистическое действие; она не заменяет техническую приёмку. Решение о выпуске должно оставаться привязанным к утверждённым требованиям и доказательствам, которые им соответствуют.
Подготовьте запрос предложения на коленчатый вал с определением объёма работ
Для технологического анализа предоставьте управляемый чертёж и модель, спецификацию материала и состояние поставки, требуемое количество, требования к обработке, критические характеристики и результаты контроля. Укажите, применяется ли приёмка до или после каждой операции финишной обработки. Если требуется НК или балансировка, включите применимую спецификацию и ожидания по отчётности, а не запрашивайте неуказанное испытание.
Отправьте Neway эти данные для анализа изготовления на заказ с ЧПУ. Они позволяют обсудить предлагаемый процесс изготовления коленчатого вала на заказ, ответственность за внешние процессы и объём проверки до финализации коммерческого предложения. Раннее согласование этих деталей даёт инженерному и закупочному отделам конкретную основу для сравнения предложений и разрешения открытых требований.
Часто задаваемые вопросы
Почему шейки коленчатого вала шлифуются окончательно после азотирования?
Как проверить диаметр шеек, биение, ход и совмещение баз коленчатого вала
Как проверяются поверхностная твёрдость и глубина слоя азотированного коленчатого вала?
Когда коленчатому валу, обработанному на ЧПУ, требуется динамическая балансировка по ISO 21940?
Какой метод НК подходит для обработанного стального коленчатого вала: DPT, MPI или UT?
