
Estudo de Caso de Fabricação e Inspeção de Virabrequim Nitretado
Estudo de Caso de Fabricação e Inspeção de Virabrequim Nitretado
Este projeto de geração de energia envolveu um virabrequim de aço-liga nitretado sob medida, cujos moentes, pinos de manivela, superfícies tratadas e registros de inspeção tiveram que ser gerenciados por meio de uma rota de fabricação conectada. O desafio de engenharia não se limitou a cortar uma forma complexa. Identificação de material, continuidade de datum, remoção de sobremetal em estágios, nitretação, retificação de acompanhamento condicional e transferências de documentos influenciaram o trabalho posterior. A rota definiu os controles de projeto para essas interfaces, e as trocas escritas do projeto capturaram os esclarecimentos sobre material e tratamento que foram realmente acordados.
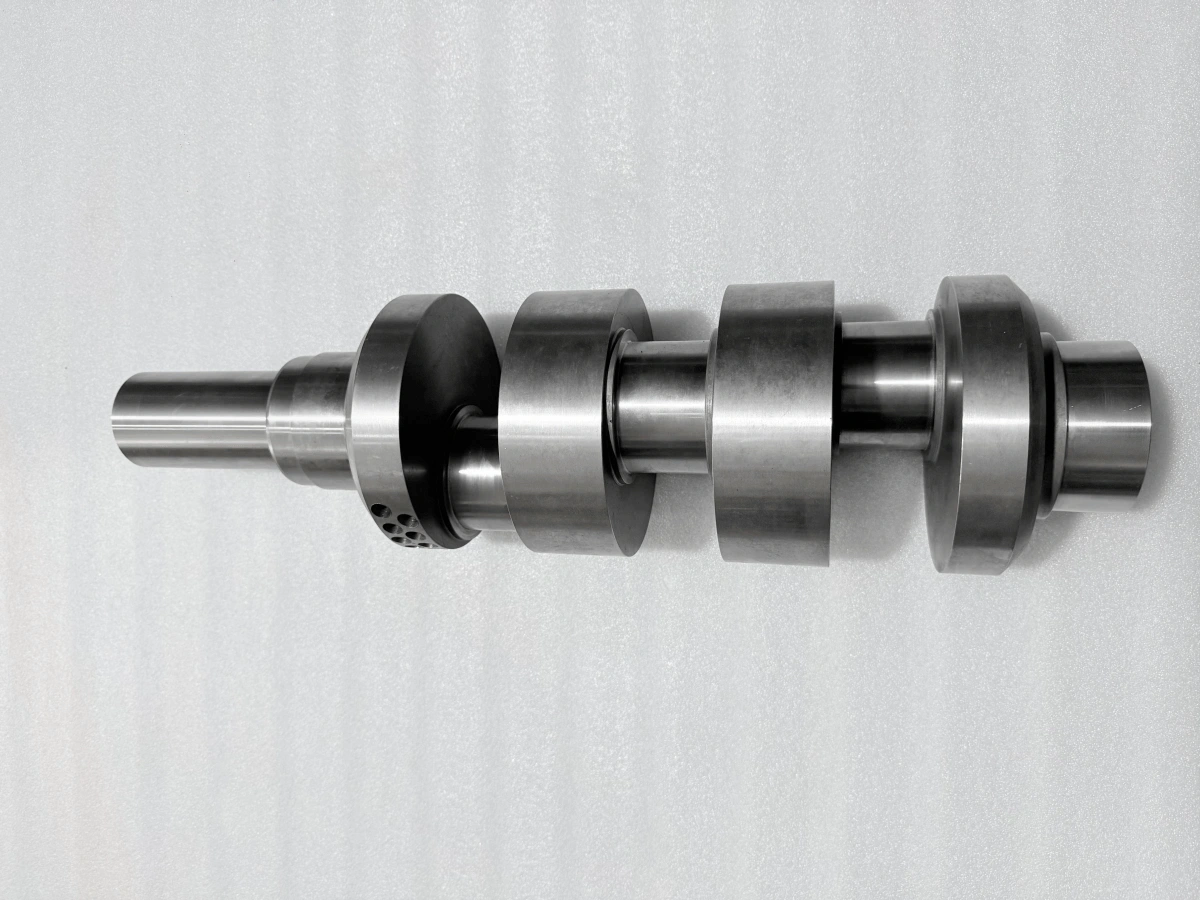
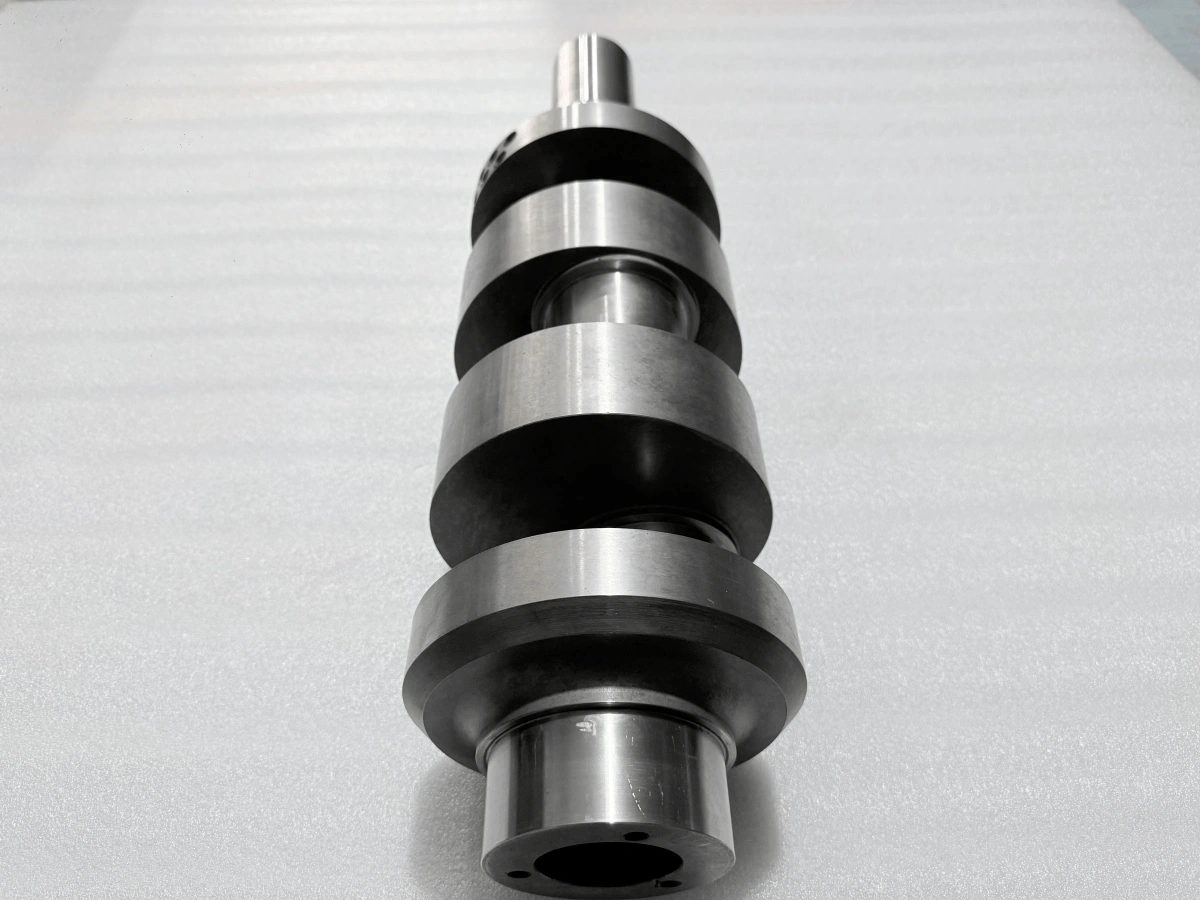
Neste estudo de caso de usinagem CNC de virabrequim, focamos nas transferências que conectam usinagem, tratamento e inspeção. Uma transferência planejada deve definir o estado da peça recebida, o esquema de referência, o sobremetal restante e o registro exigido. Neste pedido, a revisão de material e a discussão sobre nitretação produziram decisões escritas que a rota de fabricação pôde levar adiante para instruções subsequentes.
Escopo do Projeto de Virabrequim para Geração de Energia
O virabrequim combinava um eixo rotacional principal com características de pinos de manivela deslocados, de modo que uma superfície individual precisa era apenas parte do problema de fabricação. A posição e a orientação de características relacionadas tiveram que seguir referências comuns desde a usinagem até o tratamento e a inspeção. O escopo do projeto, portanto, conectou controle de material, usinagem de desbaste e semiacabamento, preparação para nitretação, possível acabamento pós-tratamento, medição dimensional, registros de condição superficial, exame não destrutivo e documentação de balanceamento dinâmico.
Revisão de Material e Configuração de Rastreabilidade
O requisito de compra inicialmente referenciava AISI 414. Após revisar o certificado de material fornecido, o cliente deu aprovação por escrito para 42CrMo conforme GB/T 3077 neste pedido. A Neway tratou essa decisão como específica do projeto. Isso não transformou as duas especificações em uma regra geral de substituição, e não removeu a necessidade de alinhar grau de material, forma do produto, condição de entrega e rota de fabricação.
O certificado de material registrou 42CrMo juntamente com identificadores de corrida e produção e dados de teste de suporte. A correspondência técnica também identificou a necessidade de conectar o estoque alocado com o pedido e a ficha de acompanhamento da oficina. Esta é a cadeia prática de rastreabilidade: decisão de material aprovada pelo cliente, certificado de origem, identificação física do estoque, registro de operação interna e um índice de relatórios que conecta os documentos.
Rota de Fabricação com Estágios Controlados
O guia de fabricação mapeou uma rota multiestágio com pontos HOLD e WITNESS em torno de revisão de material, usinagem em estágios, nitretação, acabamento condicional e inspeção. Um ponto HOLD exige a revisão especificada antes que o trabalho continue. Um ponto WITNESS identifica uma atividade a ser observada sob o arranjo de inspeção acordado. A rota deve declarar as regras de aviso, presença e continuação para cada ponto, particularmente onde o tratamento ou a inspeção envolve outra organização.
Para cada transferência, a rota deve identificar a revisão atual do desenho, condição da peça, referência de datum, estratégia de sobremetal restante, superfícies protegidas, documento exigido e proprietário da próxima decisão. Uma entrada curta na ficha de acompanhamento no estágio correto é mais útil do que um longo resumo escrito após o fato. Ela dá às equipes de usinagem, tratamento, retificação e inspeção o mesmo ponto de referência e reduz a chance de um grupo trabalhar a partir de uma suposição anterior.
Controle de Datum ao Longo da Usinagem CNC
Moentes principais e pinos de manivela deslocados não podem ser gerenciados como características cilíndricas não relacionadas. Sob a rota, o eixo de datum principal seria estabelecido a partir das superfícies de moente nomeadas, enquanto referências axiais e angulares carregariam a posição dos pinos de manivela através de configurações posteriores. Quando uma configuração muda, os operadores devem restabelecer essas referências a partir das características de datum controladas em vez de copiar uma coordenada de máquina da operação anterior.
A remoção de sobremetal deve ser dividida entre estágios de desbaste e semiacabamento para que o eixo retenha suporte e sobremetal de correção à medida que sua rigidez muda. Os pontos de apoio devem situar-se em locais estáveis e controlar a vibração sem dobrar a peça de trabalho em uma forma temporária. As medições feitas após a desmontagem guiariam o sobremetal restante, a recuperação de referência e a configuração do próximo estágio.
Coordenação de Nitretação e Retificação de Acompanhamento
A interface de nitretação e retificação de acompanhamento tornou-se uma questão de engenharia específica durante o pedido. A Neway levantou a interação entre profundidade tratada, possível movimento dimensional e o material que poderia ser removido posteriormente. O cliente respondeu por escrito com condições clarificadas de pré-retificação e profundidade tratada final e manteve um limite de remoção controlado. Essa troca converteu uma preocupação aberta de fabricação em uma definição de processo específica do pedido sem alterar a rota de tratamento superficial selecionada.
O método de controle resultante vincula ambos os lados da transferência de tratamento. Antes da nitretação, o registro deve identificar áreas tratadas e mascaradas, o estado da peça, a rastreabilidade e o sobremetal de acabamento. Após o tratamento, a equipe deve restabelecer as referências do desenho, revisar a condição registrada e decidir se a retificação de acompanhamento é necessária sob o gatilho escrito. Onde a retificação está incluída, o plano de retificação CNC deve preservar a relação de moente pretendida e a camada tratada especificada.
Transferências de Medição Entre Estágios do Processo
As medições são mais úteis quando estão vinculadas a um estágio de fabricação. Após o desbaste e a remoção do apoio, verificações das características de datum, sobremetal de moente e referências axiais mostrariam se a configuração de semiacabamento pode recuperar as relações pretendidas. Antes da nitretação, um instantâneo dimensional e limites de tratamento documentados dariam ao processador um estado de entrada definido. Esses pontos de verificação transformam a inspeção em informação para a próxima operação em vez de uma tarefa reservada para o final da rota.
Após o tratamento, medições relacionadas ao datum juntamente com registros de dureza superficial e profundidade de camada informariam se o caminho de retificação condicional deve ser seguido e como o sobremetal restante deve ser tratado. Para a transferência do estágio de acabamento, geometria, exame superficial e balanceamento precisam de registros separados. Cada relatório deve identificar o estado do processo para que o próximo revisor saiba qual estágio os dados representam.
Relatórios de Inspeção e Controle de Documentos
O arquivo do projeto continha um certificado de teste de material (MTC), um registro dimensional CMM com seu mapa de medição, um relatório de dureza e profundidade de camada, um registro de inspeção por líquido penetrante e um relatório de balanceamento dinâmico. O MTC apoiou a decisão de material e define as informações de origem necessárias para rastreabilidade. O arquivo CMM registrou a geometria medida para revisão dimensional. Registros de dureza superficial e profundidade tratada fornecem informações distintas para revisão de tratamento e acabamento. O registro DPT documentou um exame para indicações de abertura superficial, enquanto o relatório de balanceamento registrou suas condições de teste e dados de balanceamento.
A abordagem de garantia da qualidade da Neway mantém cada registro vinculado ao seu próprio estágio de processo e decisão de engenharia. Um índice de relatórios deve conectar os arquivos disponíveis à referência de peça ou lote relevante, revisão do desenho, método, estágio de fabricação, organização responsável e revisão do documento. Referências de equipamentos ou instrumentos pertencem onde o método as exige. Essa estrutura ajuda o cliente a localizar informações de material, geometria, tratamento, exame superficial e balanceamento sem tratar os documentos como certificados intercambiáveis.
Planejando um Projeto de Virabrequim Semelhante
Para um virabrequim comparável de geração de energia, forneça o desenho e modelo controlados, especificação e condição do material, escopo de tratamento superficial, relações críticas de datum, requisitos finais de moente, método de END, instrução de balanceamento e lista de documentos. A Neway pode usar essas entradas para preparar uma sequência proposta de usinagem CNC, matriz de pontos HOLD, transferências de processos externos e plano de relatório de inspeção. Definir esses controles durante a cotação dá à engenharia, produção e compras uma rota rastreável para gerenciar um programa de virabrequim difícil.
Perguntas Frequentes
Por que os moentes do virabrequim são retificados após a nitretação?
Como inspecionar diâmetro do moente do virabrequim, excentricidade, curso e alinhamento de datum
Como são verificadas a dureza superficial e a profundidade de camada de um virabrequim nitretado?
Quando um virabrequim usinado em CNC precisa de balanceamento dinâmico conforme ISO 21940?
Qual método de END é adequado para um virabrequim de aço usinado: DPT, MPI ou UT?
