
Usinagem de Moentes de Virabrequim com Fixação por Datum e Controle de Excentricidade
Usinagem de Moentes de Virabrequim com Fixação por Datum e Controle de Excentricidade
A usinagem de moentes de virabrequim depende de manter cada superfície de apoio na relação correta com o eixo principal, enquanto o eixo muda de forma e rigidez durante o corte. Um diâmetro preciso não estabelece a posição de um pino de manivela deslocado. Da perspectiva de engenharia da Neway, a revisão do processo deve, portanto, começar pelo esquema de datum do desenho, pelas superfícies disponíveis para localização e apoio, e pela sequência em que essas superfícies são estabelecidas. Os princípios a seguir explicam esse problema de planejamento sem prescrever um dispositivo ou máquina para cada virabrequim.
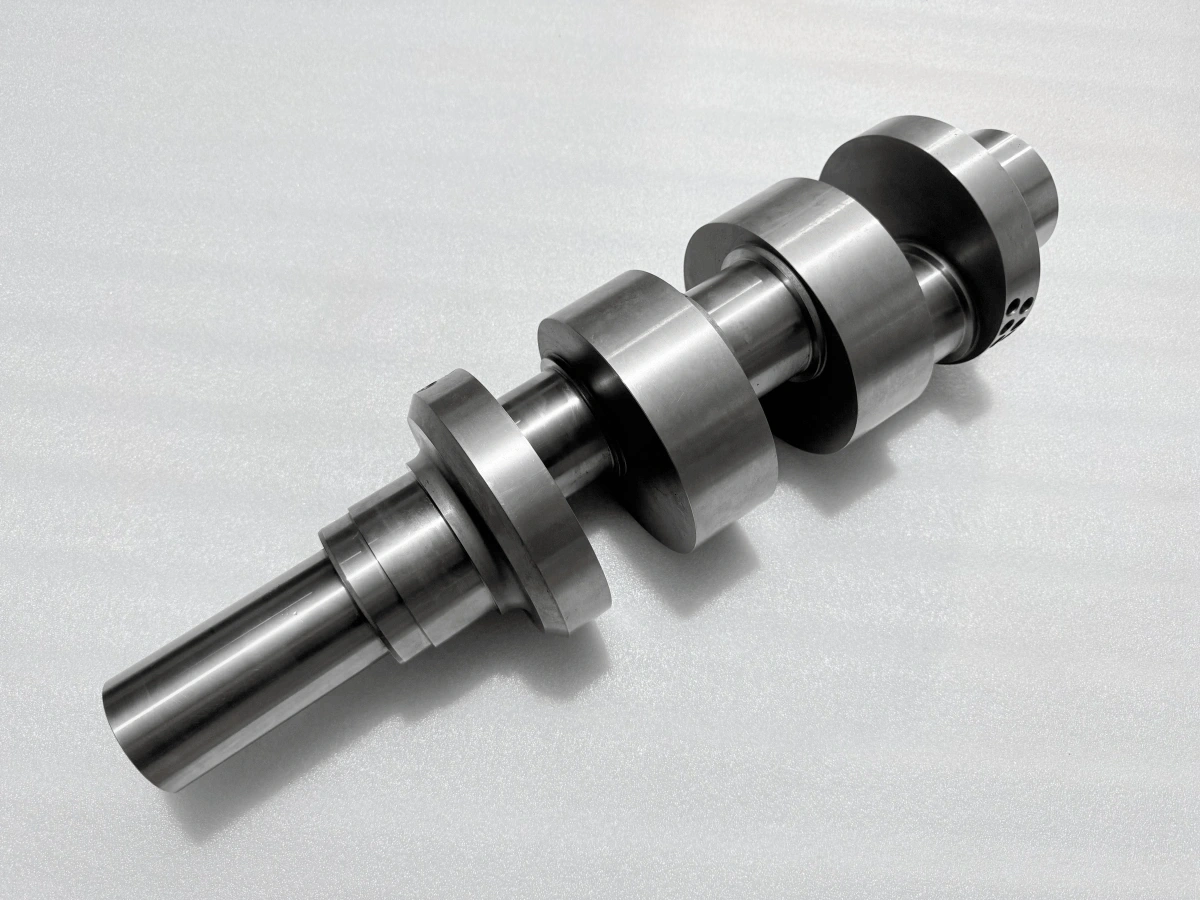
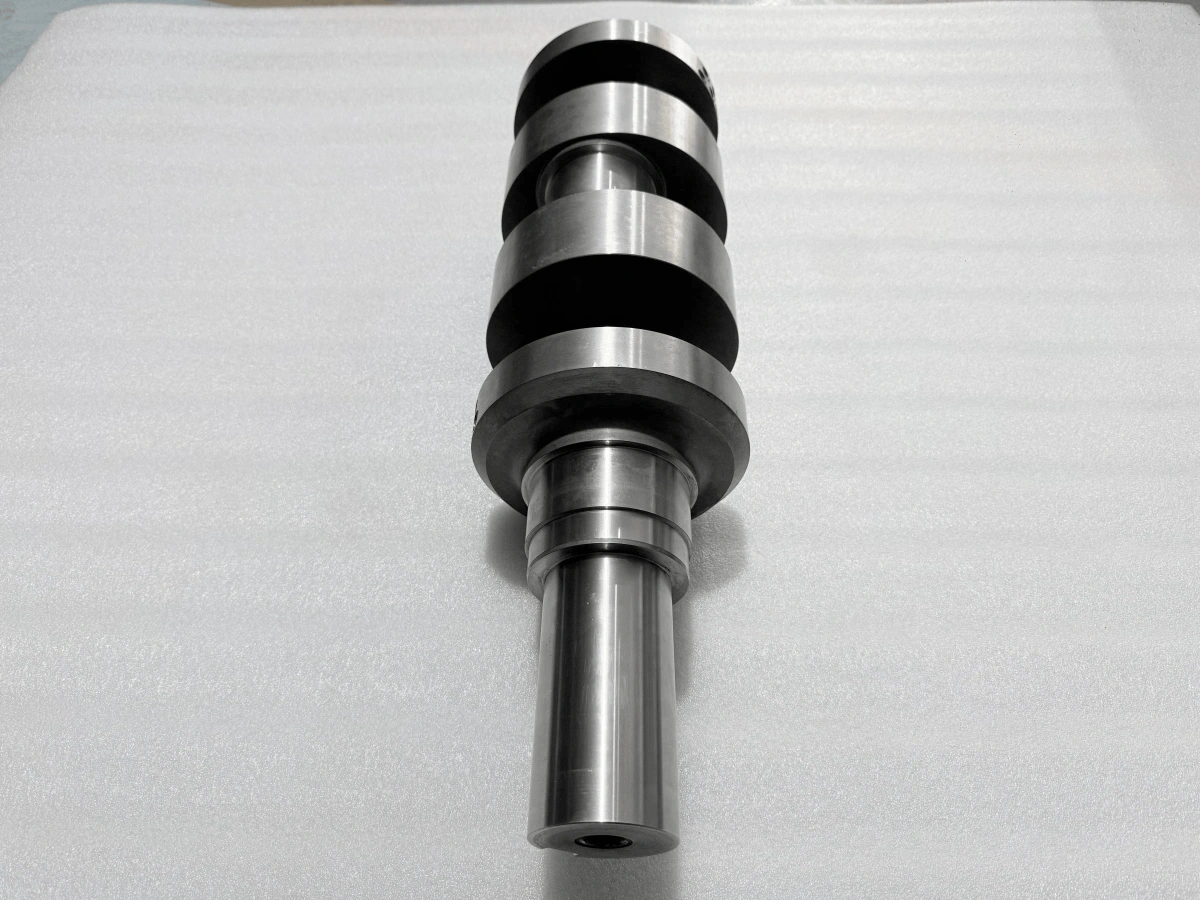
Separe o Eixo Principal da Localização do Pino de Manivela
Os moentes principais estabelecem o eixo de rotação pretendido através do arranjo de rolamentos. Cada pino de manivela tem seu próprio eixo nominal, paralelo e deslocado desse eixo principal em um projeto convencional de virabrequim. Seu deslocamento radial, fase angular e posição axial descrevem relações diferentes. Um plano de usinagem deve preservar todas elas; atingir o diâmetro do pino de manivela sozinho deixa sua localização indefinida.
Não trate o deslocamento pretendido do pino de manivela como excentricidade indesejada do moente. O deslocamento cria o movimento da manivela, enquanto um requisito de excentricidade limita a variação em relação ao eixo de datum especificado em uma superfície designada. Leia o desenho antes de decidir qual superfície deve girar concentricamente durante uma configuração específica. Essa distinção impede que um operador corrija uma característica excêntrica deliberada em direção à referência errada.
Mantenha as Transferências de Datum Explícitas
Um datum de desenho é uma referência estabelecida a partir de características especificadas, não simplesmente a origem de coordenadas inserida na máquina. Uma configuração de fabricação pode se localizar em furos de centro, um moente preparado ou outra característica acessível, mas essa referência de trabalho deve ter uma relação controlada com o datum do desenho. Registre essa relação no plano de configuração em vez de assumir que todas as superfícies de aparência concêntrica compartilham um eixo.
Quando o eixo é invertido ou movido para outra operação, a localização axial e a orientação angular precisam ser transferidas junto com a referência radial. Uma face de assentamento limpa pode estabelecer um batente axial, enquanto uma característica de localização apropriada pode preservar a fase. Rebarbas, centros danificados ou detritos sob um localizador podem alterar a configuração mesmo quando o programa permanece inalterado. Verifique a condição de localização após a fixação e antes de remover o estoque de correção restante.
Escolha a Rota de Corte em Torno da Geometria Deslocada
Moentes principais concêntricos são candidatos naturais para torneamento CNC. Um pino de manivela deslocado precisa de uma rota que gere um cilindro em torno de seu eixo deslocado. Dependendo da geometria e do equipamento, isso pode envolver uma configuração de torneamento excêntrico, fresamento dedicado de virabrequim ou usinagem coordenada em uma plataforma multi-eixos adequada. O acesso da ferramenta próximo aos braços e raios de concordância pode descartar uma abordagem de outra forma plausível.
Para torneamento excêntrico, avalie a peça rotativa e o dispositivo em conjunto. Folga, balanço, carregamento e as condições operacionais permitidas da máquina importam quando o centro de massa está deslocado do eixo do fuso. No fresamento, a mudança de engajamento em torno do pino de manivela impõe demandas diferentes à ferramenta e ao apoio. Selecione o método a partir do desenho real e da capacidade da máquina; um nome genérico de processo não estabelece que uma configuração seja segura ou suficientemente rígida.
Apoie o Eixo Sem Dobrá-lo Para a Posição
O eixo torna-se menos rígido à medida que o material é removido entre moentes e braços. A força de corte aplicada longe de um apoio pode defletir uma região esbelta, alterando o diâmetro ou a forma produzida sob carga. Balanço curto da ferramenta e apoio próximo ao corte ativo podem melhorar a estabilidade, desde que o apoio não obstrua a trajetória da ferramenta ou danifique uma superfície funcional.
Mais força de fixação não é automaticamente melhor. Restrição excessiva ou irregular pode manter o eixo em uma condição defletida que desaparece quando o dispositivo é liberado. Estabeleça contato de apoio em superfícies preparadas adequadas, verifique o alinhamento e use uma sequência de fixação controlada. Uma luneta deve apoiar o eixo pretendido em vez de empurrar um moente localizado incorretamente para a linha. Compare a condição liberada quando necessário antes de comprometer o próximo corte de acabamento.
Use a Remoção de Material Para Gerenciar a Rigidez Variável
Um tarugo ou forjado pode conter tensões residuais antes do início da usinagem. A remoção de material redistribui essas tensões e altera a seção que resiste às cargas de corte. Desbastar pesadamente uma região enquanto deixa outra intacta pode, portanto, alterar a geometria disponível para localização subsequente. Planeje o desbaste em etapas e revise a distribuição de material restante à medida que o eixo se aproxima de sua forma final.
Remoção equilibrada é um princípio de planejamento, não uma promessa de distorção zero. A condição do blank, o arranjo das características e o acesso de apoio determinam a sequência prática. Preserve o estoque de acabamento em superfícies cuja posição pode mudar, e reavalie a relação de datum após remoção substancial. Se o alívio de tensões for proposto, sua adequação deve ser verificada em relação à condição do material e à rota de tratamento aprovada. Não insira uma operação térmica não aprovada como remédio universal.
Use Tendências de Excentricidade Para Investigar o Processo
Uma leitura intermediária de excentricidade é útil apenas quando a referência, o arranjo de apoio, o local de medição e a condição da peça são conhecidos. Uma mudança após refixação pode apontar para assentamento ou localização; uma mudança após corte pesado pode exigir investigação de deflexão ou redistribuição de tensões. Essas são pistas de diagnóstico, não conclusões estabelecidas por uma leitura de indicador.
Compare condições semelhantes antes de alterar deslocamentos. Limpe as superfícies de localização, verifique o contato de apoio e confirme que a mesma relação de datum está sendo avaliada. Circularidade, danos superficiais e a configuração podem todos contribuir para uma variação observada no indicador. Evite compensar um programa pelo que na verdade é um problema de localização. Mantenha a verificação intermediária focada em se a próxima operação ainda pode produzir a relação requerida com o material restante.
Planeje a Referência de Acabamento Antes de Completar o Desbaste
Se a rota incluir retificação CNC, decida cedo como a operação de acabamento recuperará o eixo pretendido e a localização do pino de manivela. A retificação pode acabar uma superfície de apoio apenas dentro do material disponível e das restrições de processo aprovadas. Não se pode assumir que uma pequena tolerância de diâmetro seja suficiente para corrigir um grande erro posicional.
Onde tratamento térmico ou superficial separa etapas de usinagem, reavalie as características de localização relevantes depois. Especifique se a tolerância retida é radial ou diametral e quais dimensões se aplicam em cada transferência. A referência final deve permanecer consistente com o desenho, mesmo que uma máquina ou arranjo de apoio diferente seja usado. Questões detalhadas de retificação, dureza e inspeção final são abordadas separadamente nas FAQs vinculadas.
Defina as Questões de Configuração no RFQ
Para uma revisão de usinagem de moentes de virabrequim, envie à Neway o desenho controlado e o modelo, a condição de entrega do material, a quantidade necessária e os requisitos de tratamento final. Identifique as características de datum principais, os deslocamentos dos pinos de manivela e as relações de fase, as superfícies que podem ser usadas para apoio e quaisquer restrições a características de localização temporárias. Peça a sequência de configuração proposta e as verificações intermediárias antes de aprovar a produção. Isso dá à discussão de engenharia um foco prático: como cada operação preservará a geometria necessária para a próxima.
FAQ
Por Que os Moentes de Virabrequim São Retificados Após a Nitretação?
Como Inspecionar o Diâmetro do Moente do Virabrequim, Excentricidade, Curso e Alinhamento de Datum
Como São Verificadas a Dureza Superficial e a Profundidade da Camada de um Virabrequim Nitretado?
Quando um Virabrequim Usinado por CNC Precisa de Balanceamento Dinâmico Conforme ISO 21940?
Qual Método de NDT é Adequado para um Virabrequim de Aço Usinado: DPT, MPI ou UT?
