Impulsores WCB e Anéis de Desgaste CA6NM: Uma Perspectiva de Usinagem em Pequenos Lotes
Impulsores WCB e Anéis de Desgaste CA6NM: Uma Perspectiva de Usinagem em Pequenos Lotes
Um conjunto de impulsor de bomba fechado em pequenos lotes pode combinar duas classes de fundição especificadas em desenho em funções de componentes muito diferentes. Neste projeto, o desenho especificou WCB para o corpo do impulsor e CA6NM para os anéis de desgaste associados. O impulsor combina geometria formada por fundição com interfaces usinadas selecionadas, enquanto os anéis participam da relação de ajuste posterior. Para um projeto de equipamento industrial, essa divisão é importante porque classe, forma do produto, condição de fornecimento, sobremetal de usinagem e finalidade da característica devem ser revisados em conjunto. Um plano útil de usinagem de impulsor WCB e anel de desgaste CA6NM, portanto, começa com as responsabilidades dos materiais, em vez de tratar ambos os componentes fundidos como uma única tarefa genérica de usinagem de aço.
As Funções dos Materiais Começam com o Desenho
O WCB pertence a uma família de aços carbono fundidos, enquanto o CA6NM pertence a uma família de aços fundidos inoxidáveis martensíticos. Essas categorias dão à revisão de fabricação uma direção inicial, mas o desenho e a especificação de material aplicável permanecem as entradas controladoras. A equipe ainda precisa identificar a norma de fundição encomendada, a condição de fornecimento exigida, quaisquer requisitos suplementares e os registros esperados com o material. Essa distinção é especialmente importante quando um projeto combina um corpo fundido e componentes de anel separados. A designação do material descreve a família de liga requerida; sobremetal de fundição, acabamento superficial, ajuste, dados de corte e a sequência de operações de desbaste e acabamento vêm da definição mais ampla do produto e do processo. Manter essas decisões separadas permite que o fabricante traduza a função de cada componente em um processo adequado, sem transformar um nome de material em uma conclusão de desempenho não suportada.
O WCB Conecta a Forma Fundida às Interfaces Usinadas
A rota de fabricação proposta utilizou fundição para estabelecer o corpo complexo do impulsor e reservou interfaces selecionadas para usinagem posterior. Para o material do impulsor em aço fundido, a primeira questão de planejamento não é se o WCB pode ser cortado, mas em que condição a fundição estará quando a usinagem começar. Pele superficial, interrupções, distribuição local de sobremetal, mudanças de seção e a condição tratada termicamente fornecida influenciam a entrada da ferramenta e a quantidade de material estável disponível abaixo do primeiro corte. A experiência mais ampla em usinagem de aço carbono ajuda na seleção de ferramenta e refrigerante, mas a rota ainda deve seguir a fundição e o desenho reais. O objetivo é preservar a geometria formada por fundição enquanto se criam apenas as interfaces, faces e características relacionadas ao eixo que a definição do produto atribui à usinagem.
Leia a Superfície da Fundição e o Sobremetal Antes de Cortar
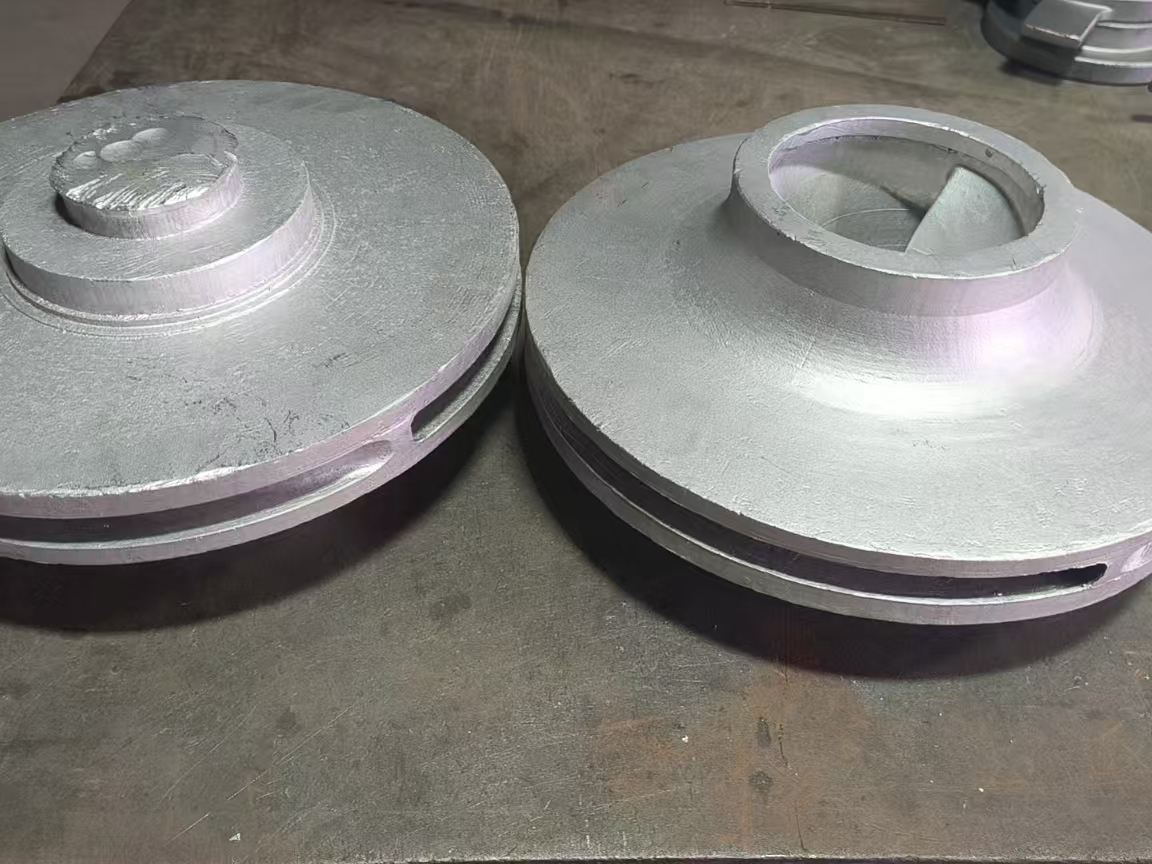
Os corpos de impulsor inacabados ilustram por que a condição da fundição merece sua própria revisão. Uma superfície rugosa pode incluir carepa, resíduos aderidos ou irregularidade local, e uma entrada interrompida se comporta de maneira diferente de um corte contínuo em metal base estabelecido. Antes de definir uma estratégia de acabamento, a revisão de usinagem deve estabelecer onde existe sobremetal utilizável, quais superfícies são intencionalmente deixadas como fundidas e onde a limpeza deve atingir uma interface definida em desenho. Isso não requer uma tolerância universal ou uma receita fixa de primeira passada. Requer uma revisão de sobremetal que corresponda à geometria real e uma abordagem de corte que avance da camada superficial para o material consistente sem sacrificar as características que a fundição deveria fornecer. Dentro do escopo mais amplo de usinagem CNC, esse limite entre forma próxima da final e interface usinada é mais útil do que descrever todo o impulsor como uma peça torneada.
O CA6NM Precisa de Suas Próprias Premissas de Usinagem
As considerações de usinagem do CA6NM começam com sua estrutura de aço fundido inoxidável martensítico e condição de material confirmada. O tratamento térmico molda a microestrutura e a dureza, portanto os dados finais de corte devem corresponder ao estado fornecido. As orientações da indústria para o CA6NM enfatizam suporte rígido, engajamento constante da ferramenta, controle de cavacos e resfriamento eficaz. Esses princípios são pontos de partida úteis para usinagem de aço inoxidável, mas não justificam copiar parâmetros de uma classe inoxidável austenítica ou de uma forma de componente diferente. Os anéis de desgaste devem ser avaliados em seu estado fornecido, com atenção à rigidez da seção, características interrompidas, sobremetal disponível e à relação superficial definida pelo desenho. Classe de inserto, geometria, avanço, velocidade e fornecimento de refrigerante são então selecionados para a máquina, setup e condição reais, em vez de para uma ampla categoria de inoxidável.
O Estado de Tratamento Térmico É uma Entrada de Fabricação
A condição do material deve ser definida antes que o plano de usinagem seja tratado como fixo. A norma de fundição aplicável e o requisito de compra definem o estado fornecido ou tratado termicamente exigido, enquanto a revisão de fabricação conecta esse estado ao estágio de usinagem pretendido. A condição afeta dureza, tensão residual, resposta ao corte e a estabilidade esperada durante a remoção de material; a estrutura martensítica do CA6NM torna essa conexão especialmente importante. Uma revisão de tratamento térmico deve, portanto, conectar o desenho, o requisito de compra, a especificação de fundição e a sequência de características. Para este escopo de pequenos lotes, a pergunta útil é em torno de qual condição confirmada a equipe de usinagem deve planejar. Ciclos exatos de forno e propriedades alcançadas pertencem aos registros aplicáveis de processo e material, e não a suposições baseadas apenas em WCB ou CA6NM.
Conecte o Estado do Material às Características de Torneamento
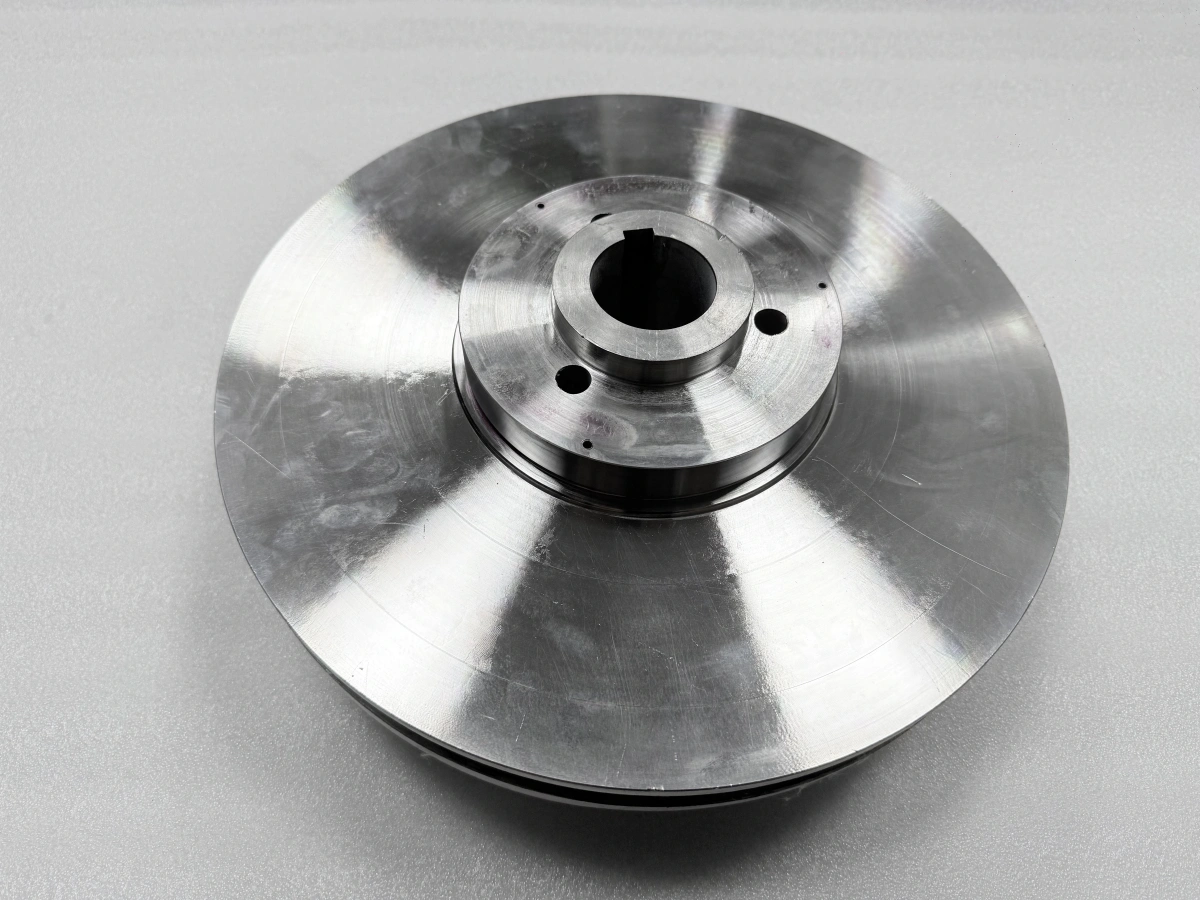
O impulsor e os anéis de desgaste incluem relações rotacionais, mas seus setups não precisam ser idênticos. No impulsor, a usinagem deve respeitar o suporte do corpo fundido e a relação entre a interface do eixo e as superfícies acabadas selecionadas. Em um componente semelhante a um anel, a força de fixação, a rigidez da parede e a quantidade de sobremetal removido podem afetar como a peça se apresenta durante e após a liberação do dispositivo. Essas condições tornam o torneamento CNC uma decisão em nível de característica, em vez de uma descrição completa de qualquer um dos componentes. Uma rota proposta pode separar desbaste de acabamento, escolher suporte adequado ao estado do componente e reservar o trabalho final de interface até que as condições necessárias de material e montagem sejam conhecidas. Setup, acabamento e deformação admissível vêm dessa revisão combinada, e não da designação do material.
Os Requisitos de Ajuste Vêm da Definição do Produto
A designação do anel de desgaste não estabelece folga, padrão de contato, acabamento superficial ou vida útil. Esses requisitos vêm do desenho e da relação do produto montado. A engenharia de materiais ainda importa porque a condição confirmada do CA6NM afeta como o anel pode ser usinado e quanto material deve ser removido em cada estágio. A interface do impulsor WCB deve igualmente ser revisada na condição em que a relação do anel será estabelecida. Quando a usinagem de acabamento no estado montado está sendo considerada, ela permanece um método condicional vinculado a acesso, sobremetal, suporte e requisitos funcionais do cliente. O WCB define um contexto de fundição e usinagem, o CA6NM define outro, e o desenho os conecta na interface sem fazer de qualquer das classes um substituto para a definição dimensional.
Use o Feedback Inicial de Corte Sem Generalizar
Em um lote pequeno, a primeira operação estável em cada material oferece uma verificação das premissas do processo antes que as peças restantes sigam a mesma rota. Observações relevantes incluem formação de cavacos, condição da aresta de corte, calor na zona de corte, resposta superficial e o comportamento da peça após ser liberada do dispositivo. Para o WCB, esse feedback ajuda a distinguir a entrada através da pele de fundição do corte no material base estabelecido e mostra como o sobremetal disponível está distribuído. Para o CA6NM, informa decisões de engajamento da ferramenta, evacuação de cavacos, resfriamento e suporte para a geometria do anel. Essas observações devem permanecer separadas para as duas combinações de material/componente, em vez de se tornarem um conjunto de parâmetros compartilhado. Se a resposta ao corte diferir materialmente da condição planejada, o próximo passo correto é reconciliar o estado fornecido, o sobremetal e as premissas de setup antes de continuar, e não inferir química ou aceitação a partir do comportamento de usinagem.
Torne os Registros de Pequenos Lotes Prontos para Decisão
Um conjunto útil de registros de material deve ajudar a próxima decisão de fabricação, não apenas repetir o nome da classe. O desenho identifica o material especificado e a função do componente. A documentação do material deve identificar o calor ou lote fornecido e a condição. Registros de tratamento térmico, quando exigidos, abordam o ciclo definido e a rastreabilidade. A rota de usinagem identifica quais características são trabalhadas e em que estado do componente, enquanto os registros dimensionais abordam as características do desenho selecionadas para revisão. Um plano focado de garantia da qualidade atribui cada registro ao seu estágio relevante e à responsabilidade de revisão. Para um lote pequeno, essa separação impede que um registro de fundição, um registro de material e um registro de característica acabada sejam tratados como intercambiáveis. Também dá ao comprador uma maneira prática de especificar a evidência necessária, mantendo cada registro vinculado ao seu propósito adequado.
Prepare os Dois Materiais para uma Revisão de Pequeno Lote
O comprador torna uma revisão baseada em materiais mais útil ao fornecer a revisão atual do desenho, a norma de material e a condição exigida, a lista de peças, as prioridades de interface, a faixa de lote esperada e o escopo de inspeção. A revisão da Neway pode cobrir sobremetal de fundição, rigidez do componente, acesso de usinagem, estágios propostos de desbaste e acabamento, e os registros necessários para apoiar essas escolhas. Para o WCB, a discussão concentra-se no corpo fundido e suas interfaces usinadas selecionadas. Para o CA6NM, concentra-se na condição do anel, suporte, resposta ao corte e superfícies de acoplamento. Compradores que avaliam fabricação de baixo volume usam esta revisão para alinhar o estado do material com a rota pretendida antes que as premissas detalhadas de corte sejam fixadas. Isso dá aos compradores uma base mais clara para planejar duas classes de fundição diferentes dentro de um conjunto de impulsor conectado.
Perguntas Frequentes
Quais superfícies do impulsor da bomba precisam de torneamento CNC após a fundição?
Por que usinar o acabamento dos anéis de desgaste da bomba após a montagem?
Como o desvio de circularidade é controlado em um impulsor de bomba montado?
O que um pedido de cotação de impulsor de bomba em pequeno lote deve incluir?
Quais registros de inspeção apoiam um pedido de impulsor de bomba em pequeno lote?