Processus de fabrication personnalisé de vilebrequins, de la sélection des matériaux à l'inspection
Processus de fabrication personnalisé de vilebrequins, de la sélection des matériaux à l'inspection
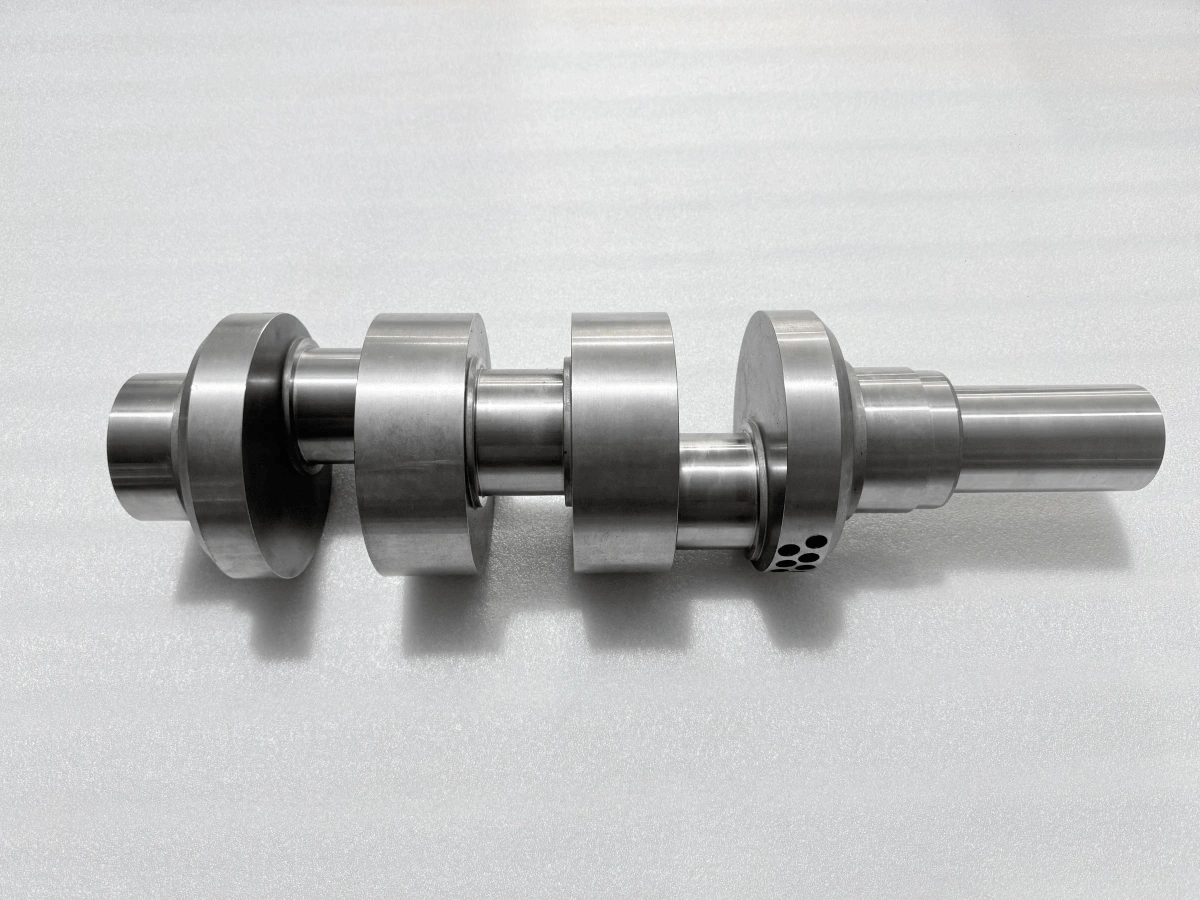
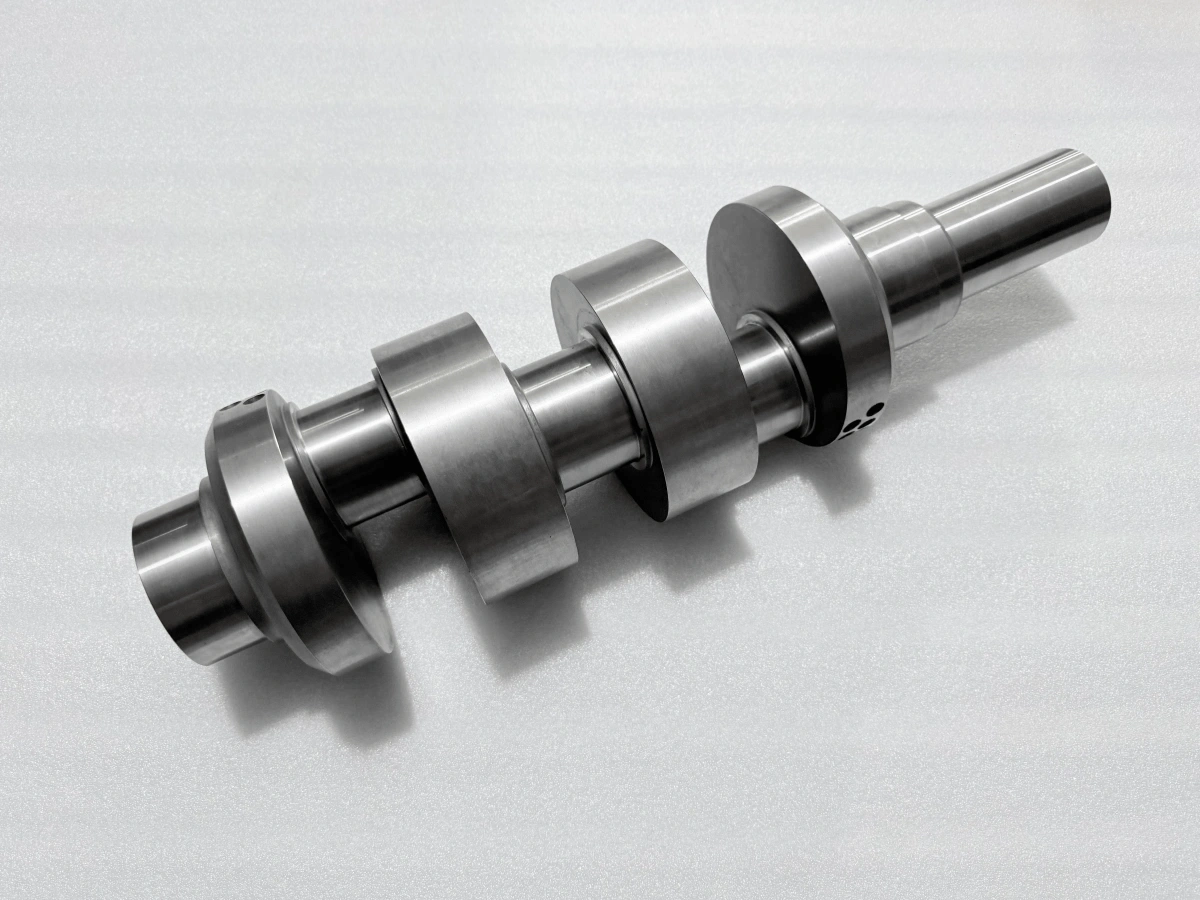
Un processus de fabrication personnalisé de vilebrequins doit contrôler la relation entre les tourillons principaux, les manetons décalés et les surfaces de palier finies à travers plusieurs étapes d'usinage et de traitement. Pour une conception en acier allié nitruré, un itinéraire typique commence par la vérification du matériau, progresse par l'usinage d'ébauche et de semi-finition, et comprend une nitruration contrôlée, tout meulage final spécifié et des contrôles d'acceptation séparés. L'itinéraire change selon le dessin, l'état de l'ébauche et les exigences de service. Du point de vue de l'ingénierie Neway, la question utile lors du devis est de savoir quelles caractéristiques doivent rester correctes après la dernière opération, et comment chacune sera vérifiée.
Commencez par le dessin et le plan d'acceptation
Un dessin de vilebrequin doit établir l'axe de référence principal, la référence axiale et l'orientation angulaire avant qu'une séquence d'usinage ne soit approuvée. Les diamètres des tourillons seuls ne définissent pas la pièce. Le décalage des manetons, la phase, la forme des tourillons, les largeurs de palier, les congés de raccordement et les relations entre ces caractéristiques peuvent tous affecter la fonction. L'examen de fabrication doit distinguer les caractéristiques qui peuvent être vérifiées indépendamment de celles qui doivent être liées à une référence commune.
Lisez ensemble les notes sur le matériau, le traitement thermique, l'état de surface et l'inspection. Une exigence qui s'applique après la nitruration ne peut pas être acceptée à partir d'une mesure prise avant le traitement. De même, un état de surface spécifié peut restreindre le meulage ou le polissage ultérieur. Marquez l'étape d'inspection pour chaque caractéristique critique et identifiez toute approbation client nécessaire avant de poursuivre le travail. Cela établit un plan d'acceptation avant que l'usinage ne rende une correction coûteuse.
Sélectionnez le matériau et l'ébauche comme une spécification complète
La sélection du matériau comprend la nuance, la spécification applicable, la forme du produit, l'état de traitement thermique et la documentation requise. Un nom de nuance sur un devis ne suffit pas pour approuver un lopin. Le certificat de matériau doit correspondre aux exigences d'achat convenues et rester traçable jusqu'à l'ébauche à travers la découpe et le traitement ultérieur. Lorsque des essais mécaniques supplémentaires ou une inspection du stock sont requis, définissez-les avant l'achat.
AISI ou SAE 414 et 42CrMo peuvent apparaître dans les discussions sur la fabrication d'arbres en acier allié, mais une désignation ou une plage de composition similaire n'établit pas l'interchangeabilité. Comparez les spécifications réelles et les conditions de livraison, puis obtenez une approbation écrite pour une substitution proposée. L'usinage à partir de barre peut convenir à une géométrie personnalisée, tandis qu'une forge peut offrir un autre itinéraire d'utilisation du matériau et de flux de grain. Aucun n'est automatiquement correct : la conception, le volume de production, la disponibilité du stock et les exigences de qualification déterminent le choix.
Comparez les devis sur cette même base. Un prix de stock inférieur peut exclure une condition de livraison, un test ou un certificat requis. Une ébauche proche de la forme finale peut réduire l'enlèvement de métal mais introduire un travail d'outillage et de qualification. La demande de prix doit identifier quels itinéraires d'ébauche sont acceptables afin que ces différences restent visibles pour l'acheteur.
Planifiez ensemble les montages d'usinage de l'axe principal et des décalages
Les tourillons principaux partagent la référence de rotation prévue ; les manetons occupent des décalages contrôlés par rapport à celle-ci. Un montage qui usine avec précision une surface cylindrique individuelle peut encore placer cette surface de manière incorrecte par rapport au reste de l'arbre. Planifiez comment l'axe principal, la position axiale et la phase des manetons seront transférés entre les opérations, y compris tout montage de meulage ultérieur.
L'examen du maintien de la pièce doit aborder l'accès, la rigidité, la force de serrage et les emplacements de support. Les coupes interrompues et l'engagement changeant autour des bras peuvent charger la pièce de manière inégale. Les supports doivent restreindre les vibrations sans forcer un arbre flexible dans une forme qu'il ne conservera pas une fois libéré. Selon la géométrie et l'équipement, la génération des manetons peut impliquer un tournage ou un fraisage décalé. Le tournage CNC fait partie de la famille de procédés disponibles, mais ne prouve pas que chaque caractéristique peut être finie en un seul montage concentrique.
Enlevez la matière par étapes et revérifiez la géométrie
L'usinage d'ébauche expose les effets de l'état de l'ébauche, la rigidité de section changeante et les contraintes résiduelles libérées. Planifiez l'enlèvement de matière afin que la forme restante puisse être supportée et mesurée tout au long de l'itinéraire. Un enlèvement important d'une région doit déclencher un examen du risque de distorsion avant que les caractéristiques adjacentes n'approchent de la taille finale. Toute opération de relaxation des contraintes doit être compatible avec l'état du matériau et la spécification de traitement ultérieure.
La semi-finition établit des dimensions contrôlées pour l'opération suivante tout en conservant une surépaisseur de finition délibérée là où c'est nécessaire. Enregistrez si une surépaisseur est radiale ou diamétrale ; confondre les deux peut consommer la plage de correction disponible. Les contrôles intermédiaires doivent confirmer que les décalages, les positions axiales et les caractéristiques de référence restent récupérables. Un rapport d'inspection final ne peut pas restaurer la matière qu'une opération antérieure a enlevée. La quantité retenue doit suivre le plan réel de traitement et de finition, et non une surépaisseur universelle de vilebrequin.
Transférez la séquence approuvée dans le dossier de fabrication avec des références d'opération claires et des points d'inspection. Si la pièce est débridée pour la mesure, distinguez son état libre de son état d'usinage supporté. Un mouvement inattendu doit être étudié avant la coupe suivante, tant que la matière reste disponible pour la réponse approuvée.
Complétez les caractéristiques secondaires sans perdre la référence
Les passages d'huile, les rainures de clavette, les trous filetés et autres caractéristiques fraisées ne font partie de l'itinéraire que lorsque le dessin les exige. Leur position peut dépendre de la phase des manetons ou d'une référence angulaire définie plutôt que de la face usinée la plus proche et pratique. Planifiez ensemble l'accès des outils et l'accès d'inspection, en particulier là où une caractéristique deviendra difficile à atteindre après une autre opération.
Les intersections de trous et les bords nécessitent une méthode convenue d'ébavurage et de propreté. Un bord externe accessible ne démontre pas qu'une intersection interne est exempte de bavures. Protégez les congés de raccordement et les surfaces de palier pendant la manutention et l'usinage secondaire. Examinez comment ces opérations interagissent avec les masques de nitruration, le dégagement de la meule et toute correction d'équilibrage ultérieure. La séquence de processus doit résoudre ces interactions avant qu'un tourillon fini ne soit exposé à des dommages évitables.
Définissez les exigences de nitruration avant le traitement
La nitruration modifie la région de surface d'un acier approprié par diffusion d'azote. C'est généralement un traitement à faible distorsion, mais cette description ne signifie pas que le changement dimensionnel est nul. Sa réponse dépend de l'acier et de l'état antérieur, ainsi que du procédé spécifié. Elle ne peut pas être utilisée pour compenser un matériau non approuvé ou un état de cœur inadapté.
L'instruction de traitement doit identifier les surfaces à traiter, les zones masquées, les critères de dureté et de profondeur de couche requis, et la condition dans laquelle l'acceptation s'applique. Spécifiez séparément les exigences pour la couche composée le cas échéant. Convenez de la manière dont le fournisseur de traitement démontrera la conformité et de l'effet de l'usinage final sur la couche restante. Avant la libération pour traitement, vérifiez la propreté, les dimensions, la surépaisseur et la traçabilité. Ce sont des exigences pratiques de transfert entre l'usinage et le traitement thermique.
Contrôlez la finition des tourillons après nitruration
Certaines conceptions nécessitent un meulage final des tourillons après nitruration ; d'autres spécifient un état tel que traité ou une séquence de finition différente. Suivez le dessin et le processus approuvé plutôt que de supposer que chaque vilebrequin nitruré doit être meulé. Lorsque le meulage est requis, rétablissez la référence prévue et vérifiez l'état après traitement avant de décider combien de matière peut être enlevée en toute sécurité.
Le plan de meulage CNC doit satisfaire aux exigences de taille, de géométrie et de surface des tourillons tout en conservant la couche traitée spécifiée. La chaleur de meulage, l'état de la meule, l'approvisionnement en liquide de refroidissement et le contact local importent tous pour l'intégrité de la surface. Le polissage ne remplace pas la correction d'une erreur de position ou de forme. Ne jugez pas une surface de palier par son éclat : les exigences dimensionnelles, de texture de surface et d'état du matériau nécessitent leurs propres preuves sur la condition finale spécifiée.
Gérez les interfaces qui créent des reprises
Les décisions difficiles se produisent souvent là où deux processus se rencontrent. Une référence pratique pour l'ébauche peut être inadaptée pour l'inspection finale. Une surépaisseur de tourillon peut accommoder une distorsion attendue mais dépasser l'enlèvement de matière permis après traitement. Une correction d'équilibrage peut être physiquement accessible mais entrer en conflit avec une restriction du dessin. Chaque décision doit être résolue par rapport à l'itinéraire complet.
Pour l'évaluation des fournisseurs, demandez qui est responsable de ces interfaces et quelle opération a l'autorité d'arrêter la pièce. L'atelier d'usinage, le fournisseur de traitement et le fournisseur d'inspection doivent travailler à partir de la même révision et de la même condition d'acceptation convenue. En cas d'écart, documentez-le et obtenez la disposition requise avant de continuer. Le travail correctif doit inclure un examen des résultats antérieurs invalidés et des inspections à répéter.
Gardez les résultats d'inspection finale séparés
L'inspection dimensionnelle établit les tailles spécifiées et les relations géométriques. La mesure de la texture de surface traite de la finition des paliers. La vérification de la dureté et de la profondeur de couche traite de différents aspects de la surface traitée. Aucun de ces tests, à lui seul, n'établit que toutes les exigences ont été satisfaites. Sélectionnez les méthodes de mesure, la couverture et l'incertitude appropriées à la caractéristique, et enregistrez le schéma de référence utilisé pour les mesures relationnelles.
Les essais non destructifs doivent correspondre au matériau, à l'emplacement anticipé des discontinuités et à la couverture requise. L'équilibrage dynamique traite de la distribution de masse autour de la référence de rotation définie lorsque la conception l'exige. Un résultat d'équilibrage réussi ne peut pas compenser un emplacement incorrect de maneton, et un rapport dimensionnel ne peut pas établir l'absence de toute discontinuité interne. Les cinq FAQ liées ci-dessous examinent ces questions plus étroites ; cet itinéraire de fabrication rassemble les vérifications séparées en un seul plan de libération.
Libérez la pièce contre un dossier documentaire traçable
Le dossier de libération doit relier l'enregistrement du matériau, les enregistrements de processus applicables et les résultats d'inspection requis à la même pièce et à la même révision de dessin. Il doit indiquer l'étape d'inspection et distinguer les résultats mesurés des exigences copiées dans un modèle. Examinez les approbations manquantes, la couverture incomplète et les écarts non résolus avant de considérer un ensemble de documents comme complet.
Lorsqu'un processus externe est utilisé, son rapport doit identifier le travail effectué et les exigences d'acceptation applicables. Gardez un lien clair avec le dossier de fabrication lorsque le fournisseur utilise sa propre référence de travail. Un certificat pour un lot non lié ou une déclaration de capacité générique n'établit pas l'état du vilebrequin fourni.
Utilisez la règle de décision de conformité convenue lors de l'interprétation des résultats près d'une limite. Confirmez que toute reprise a été suivie de la réinspection nécessaire. L'emballage doit protéger les surfaces fonctionnelles et maintenir la traçabilité sans transférer de contamination aux caractéristiques nettoyées. Une instruction d'expédition établit une action logistique ; elle ne remplace pas l'acceptation technique. La décision de libération doit rester liée aux exigences approuvées et aux preuves qui y répondent.
Préparez une demande de prix de vilebrequin qui définit la portée
Pour un examen de fabrication, fournissez le dessin et le modèle contrôlés, la spécification du matériau et la condition de livraison, la quantité requise, les exigences de traitement, les caractéristiques critiques et les livrables d'inspection. Identifiez si l'acceptation s'applique avant ou après chaque opération de finition. Si des END ou un équilibrage sont requis, incluez la spécification applicable et les attentes de rapport plutôt que de demander un test non spécifié.
Envoyez ces éléments à Neway pour un examen d'usinage CNC personnalisé. Ils permettent de discuter du processus de fabrication personnalisé de vilebrequins proposé, des responsabilités des processus externes et de la portée de vérification avant la finalisation du devis. Convenir de ces détails tôt donne à l'ingénierie et aux achats une base concrète pour comparer les offres et résoudre les exigences en suspens.
FAQ
Pourquoi les tourillons de vilebrequin sont-ils meulés après nitruration ?
Comment vérifie-t-on la dureté de surface et la profondeur de couche d'un vilebrequin nitruré ?
Quand un vilebrequin usiné par CNC nécessite-t-il un équilibrage dynamique selon ISO 21940 ?
Quelle méthode END convient à un vilebrequin en acier usiné : DPT, MPI ou UT ?