
Revisión de caso de fabricación e inspección de cigüeñal nitrurado
Revisión de caso de fabricación e inspección de cigüeñal nitrurado
Este proyecto de generación de energía involucró un cigüeñal de acero aleado nitrurado personalizado cuyos muñones, muñones de biela, superficies tratadas y registros de inspección debían gestionarse a través de una ruta de fabricación conectada. El desafío de ingeniería no se limitó a cortar una forma compleja. La identificación del material, la continuidad de los datos, la eliminación escalonada de material, la nitruración, el rectificado de seguimiento condicional y las transferencias de documentos influyeron en el trabajo posterior. La ruta definió los controles de diseño para esas interfaces, y los intercambios escritos del proyecto capturaron las aclaraciones sobre material y tratamiento que realmente se acordaron.
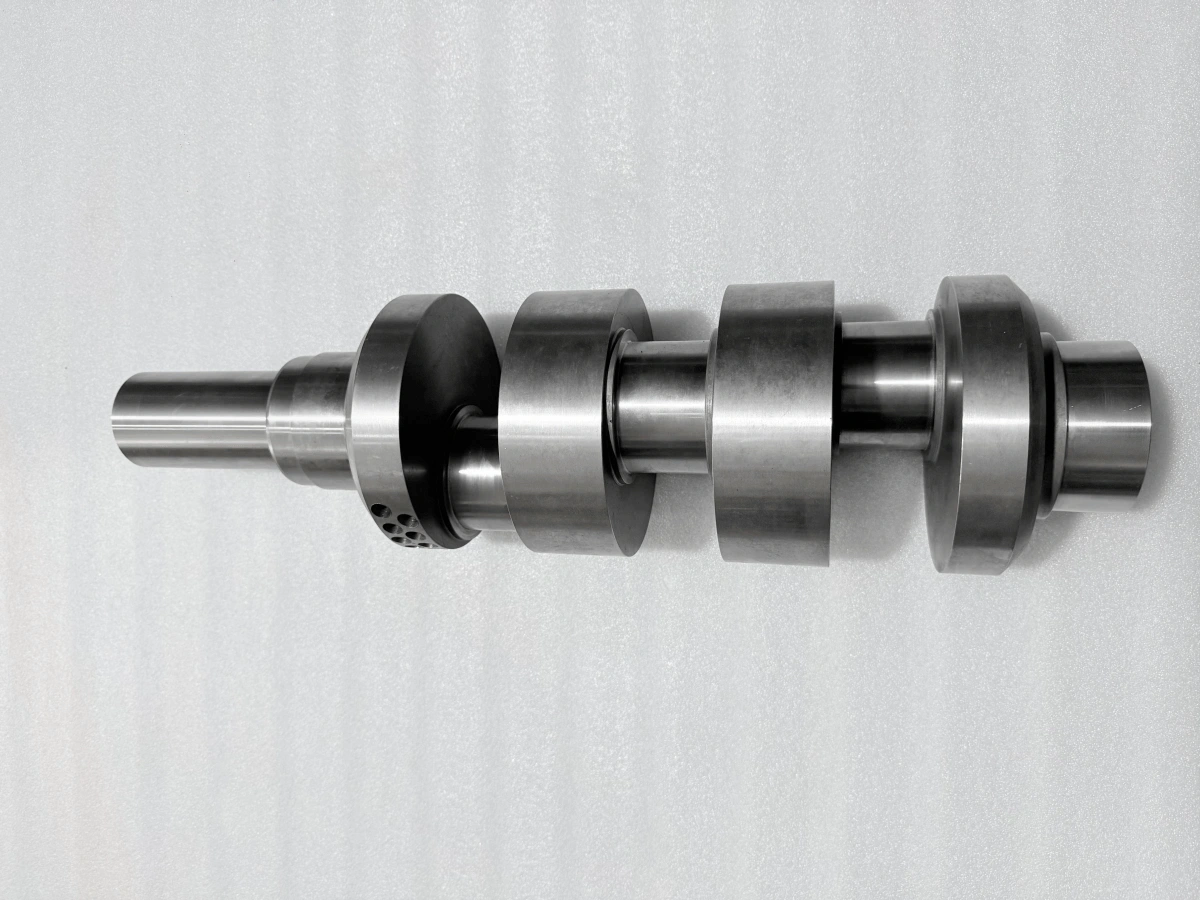
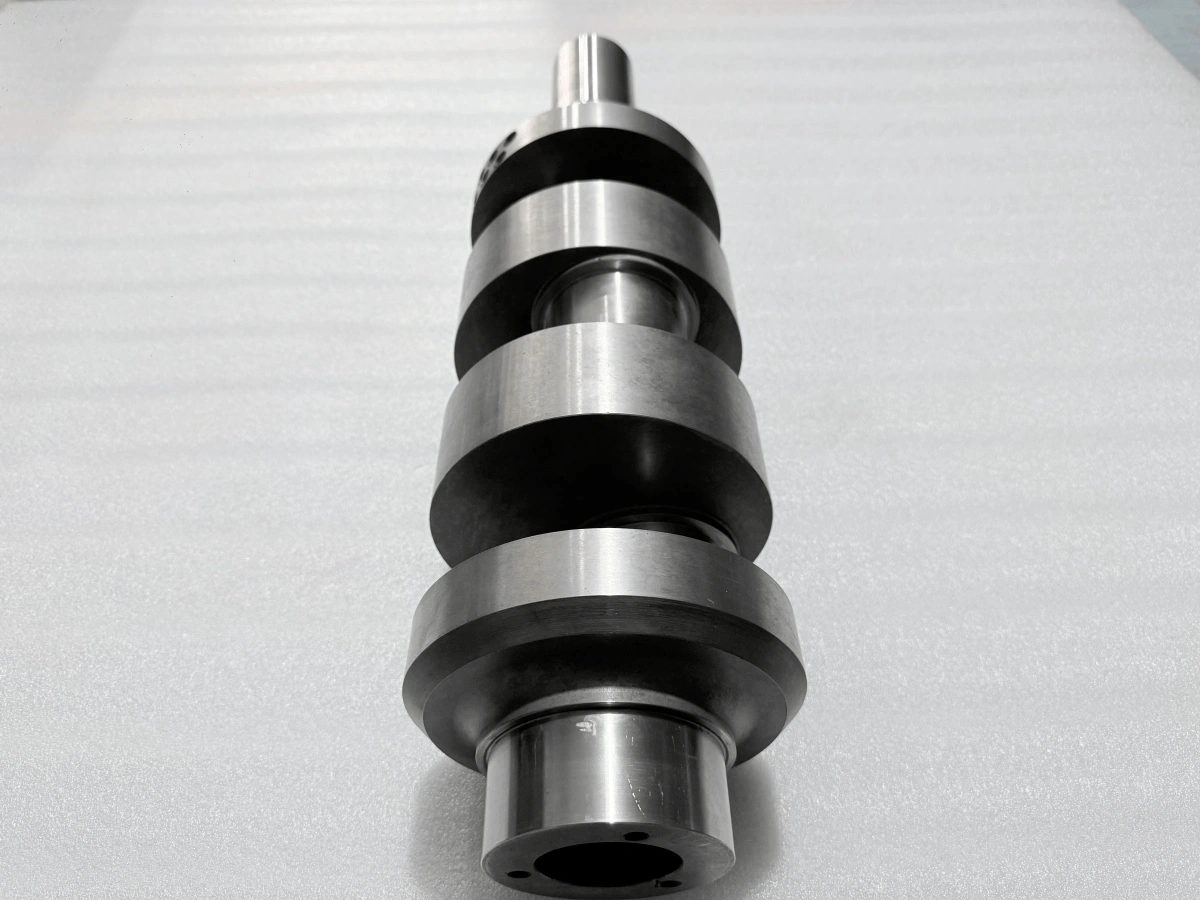
En este estudio de caso de mecanizado CNC de cigüeñales, nos centramos en las transferencias que conectan el mecanizado, el tratamiento y la inspección. Una transferencia planificada debe definir el estado de la pieza entrante, el esquema de referencia, el material restante y el registro requerido. En este pedido, la revisión del material y la discusión sobre nitruración produjeron decisiones escritas que la ruta de fabricación pudo llevar adelante en instrucciones posteriores.
Alcance del proyecto de cigüeñal para generación de energía
El cigüeñal combinaba un eje de rotación principal con características de muñones de biela desplazados, por lo que una superficie individual precisa era solo parte del problema de fabricación. La posición y orientación de las características relacionadas debían seguir referencias comunes desde el mecanizado hasta el tratamiento y la inspección. Por lo tanto, el alcance del proyecto conectaba el control de materiales, el mecanizado en desbaste y semiacabado, la preparación para nitruración, el posible acabado posterior al tratamiento, la medición dimensional, los registros de condiciones superficiales, el examen no destructivo y la documentación de equilibrio dinámico.
Revisión de material y configuración de trazabilidad
El requisito de compra inicialmente hacía referencia a AISI 414. Después de revisar el certificado de material suministrado, el cliente dio aprobación por escrito para 42CrMo según GB/T 3077 en este pedido. Neway trató esa decisión como específica del proyecto. No convirtió las dos especificaciones en una regla de sustitución general, y no eliminó la necesidad de alinear el grado de material, la forma del producto, la condición de entrega y la ruta de fabricación.
El certificado de material registró 42CrMo junto con identificadores de colada y producción y datos de prueba de respaldo. La correspondencia técnica también identificó la necesidad de conectar el stock asignado con el pedido y la hoja de ruta del taller. Esta es la cadena de trazabilidad práctica: decisión de material aprobada por el cliente, certificado de origen, identificación física del stock, registro de operación interna y un índice de informes que conecta los documentos.
Ruta de fabricación con etapas controladas
La guía de fabricación trazó una ruta de múltiples etapas con puntos de RETENCIÓN y TESTIGO en torno a la revisión de material, el mecanizado escalonado, la nitruración, el acabado condicional y la inspección. Un punto de RETENCIÓN requiere la revisión especificada antes de continuar el trabajo. Un punto de TESTIGO identifica una actividad que debe observarse según el acuerdo de inspección. La ruta debe indicar las reglas de aviso, asistencia y continuación para cada punto, particularmente donde el tratamiento o la inspección involucran a otra organización.
Para cada transferencia, la ruta debe identificar la revisión actual del plano, la condición de la pieza, la referencia de datos, la estrategia de stock restante, las superficies protegidas, el documento requerido y el responsable de la siguiente decisión. Una entrada breve en la hoja de ruta en la etapa correcta es más útil que un resumen largo escrito después de los hechos. Proporciona a los equipos de mecanizado, tratamiento, rectificado e inspección el mismo punto de referencia y reduce la posibilidad de que un grupo trabaje con una suposición anterior.
Control de datos a través del mecanizado CNC
Los muñones principales y los muñones de biela desplazados no pueden gestionarse como características cilíndricas no relacionadas. Según la ruta, el eje de datos principal se establecería a partir de las superficies de muñones designadas, mientras que las referencias axiales y angulares llevarían la posición del muñón de biela a través de configuraciones posteriores. Cuando cambia una configuración, los operadores deben restablecer esas referencias desde las características de datos controladas en lugar de copiar una coordenada de máquina de la operación anterior.
La eliminación de material debe dividirse entre etapas de desbaste y semiacabado para que el eje conserve soporte y stock de corrección a medida que cambia su rigidez. Los puntos de soporte deben ubicarse en lugares estables y controlar la vibración sin doblar la pieza de trabajo en una forma temporal. Las mediciones tomadas después de desabrochar guiarían el margen restante, la recuperación de referencias y la configuración de la siguiente etapa.
Coordinación de nitruración y rectificado de seguimiento
La interfaz de nitruración y rectificado de seguimiento se convirtió en una cuestión de ingeniería específica durante el pedido. Neway planteó la interacción entre la profundidad tratada, el posible movimiento dimensional y el material que podría eliminarse posteriormente. El cliente respondió por escrito con condiciones aclaradas de pre-rectificado y profundidad tratada final y retuvo un límite de eliminación controlado. Ese intercambio convirtió una preocupación de fabricación abierta en una definición de proceso específica del pedido sin cambiar la ruta de tratamiento superficial seleccionada.
El método de control resultante vincula ambos lados de la transferencia de tratamiento. Antes de la nitruración, el registro debe identificar las áreas tratadas y enmascaradas, el estado de la pieza, la trazabilidad y el margen de acabado. Después del tratamiento, el equipo debe restablecer las referencias del plano, revisar la condición registrada y decidir si se necesita rectificado de seguimiento bajo el disparador escrito. Cuando se incluye el rectificado, el plan de rectificado CNC debe preservar la relación de muñones prevista y la capa tratada especificada.
Transferencias de medición entre etapas del proceso
Las mediciones son más útiles cuando están vinculadas a una etapa de fabricación. Después del desbaste y la retirada del soporte, las comprobaciones de las características de datos, el stock de muñones y las referencias axiales mostrarían si la configuración de semiacabado puede recuperar las relaciones previstas. Antes de la nitruración, una instantánea dimensional y límites de tratamiento documentados darían al procesador un estado entrante definido. Estos puntos de control convierten la inspección en información para la siguiente operación en lugar de una tarea reservada para el final de la ruta.
Después del tratamiento, las mediciones relacionadas con los datos junto con los registros de dureza superficial y profundidad de capa informarían si se debe ingresar a la ruta de rectificado condicional y cómo se debe manejar el stock restante. Para la transferencia de la etapa de acabado, la geometría, el examen superficial y el equilibrio necesitan registros separados. Cada informe debe identificar el estado del proceso para que el siguiente revisor sepa qué etapa representan los datos.
Informes de inspección y control de documentos
El archivo del proyecto contenía un certificado de prueba de material (MTC), un registro dimensional CMM con su mapa de medición, un informe de dureza y profundidad de capa, un registro de inspección por líquidos penetrantes y un informe de equilibrio dinámico. El MTC respaldó la decisión de material y define la información de origen necesaria para la trazabilidad. El archivo CMM registró la geometría medida para la revisión dimensional. Los registros de dureza superficial y profundidad tratada proporcionan información distinta para la revisión del tratamiento y el acabado. El registro DPT documentó un examen de indicaciones de apertura superficial, mientras que el informe de equilibrio registró sus condiciones de prueba y datos de equilibrio.
El enfoque de aseguramiento de calidad de Neway mantiene cada registro vinculado a su propia etapa de proceso y decisión de ingeniería. Un índice de informes debe conectar los archivos disponibles con la referencia de pieza o lote relevante, la revisión del plano, el método, la etapa de fabricación, la organización responsable y la revisión del documento. Las referencias de equipos o instrumentos pertenecen donde el método las requiera. Esta estructura ayuda al cliente a localizar información de material, geometría, tratamiento, examen superficial y equilibrio sin tratar los documentos como certificados intercambiables.
Planificación de un proyecto de cigüeñal similar
Para un cigüeñal de generación de energía comparable, proporcione el plano y modelo controlados, la especificación y condición del material, el alcance del tratamiento superficial, las relaciones de datos críticas, los requisitos finales de los muñones, el método NDT, la instrucción de equilibrio y la lista de documentos. Neway puede usar estas entradas para preparar una secuencia propuesta de mecanizado CNC, una matriz de puntos de RETENCIÓN, transferencias de procesos externos y un plan de informes de inspección. Definir esos controles durante la cotización brinda a ingeniería, producción y compras una ruta trazable para gestionar un programa de cigüeñal difícil.
Preguntas frecuentes
¿Por qué se rectifican los muñones del cigüeñal después de la nitruración?
¿Cómo se verifican la dureza superficial y la profundidad de capa de un cigüeñal nitrurado?
¿Cuándo necesita un cigüeñal mecanizado por CNC un equilibrio dinámico según ISO 21940?
¿Qué método NDT es adecuado para un cigüeñal de acero mecanizado: DPT, MPI o UT?
