
Mecanizado de muñequillas de cigüeñal con sujeción por datum y control de excentricidad
Mecanizado de muñequillas de cigüeñal con sujeción por datum y control de excentricidad
El mecanizado de muñequillas de cigüeñal depende de mantener cada superficie de apoyo en la relación correcta con el eje principal mientras el árbol cambia de forma y rigidez durante el corte. Un diámetro preciso no establece la posición de una muñequilla descentrada. Desde la perspectiva de ingeniería de Neway, la revisión del proceso debe comenzar, por tanto, con el esquema de datum del plano, las superficies disponibles para localización y apoyo, y la secuencia en que se establecen esas superficies. Los siguientes principios explican ese problema de planificación sin prescribir un dispositivo o máquina para cada cigüeñal.
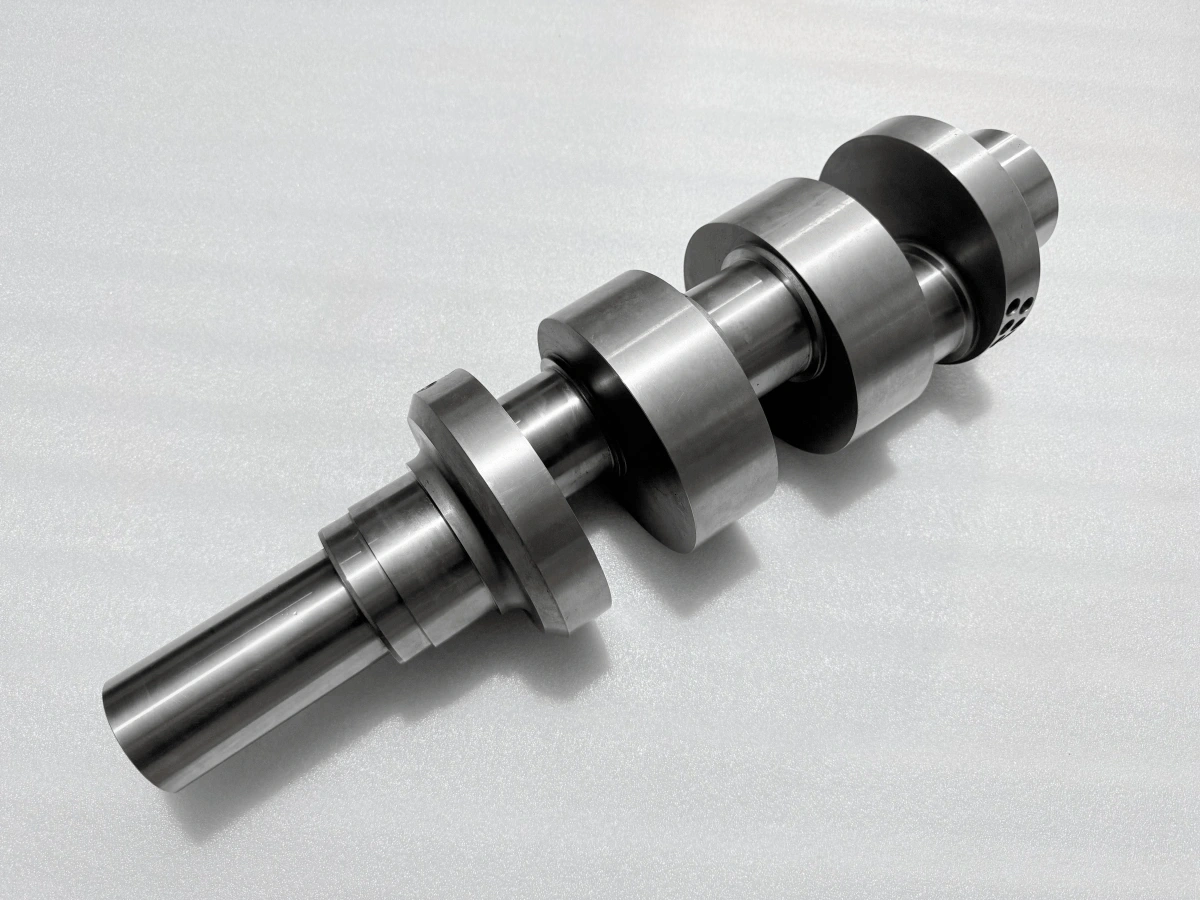
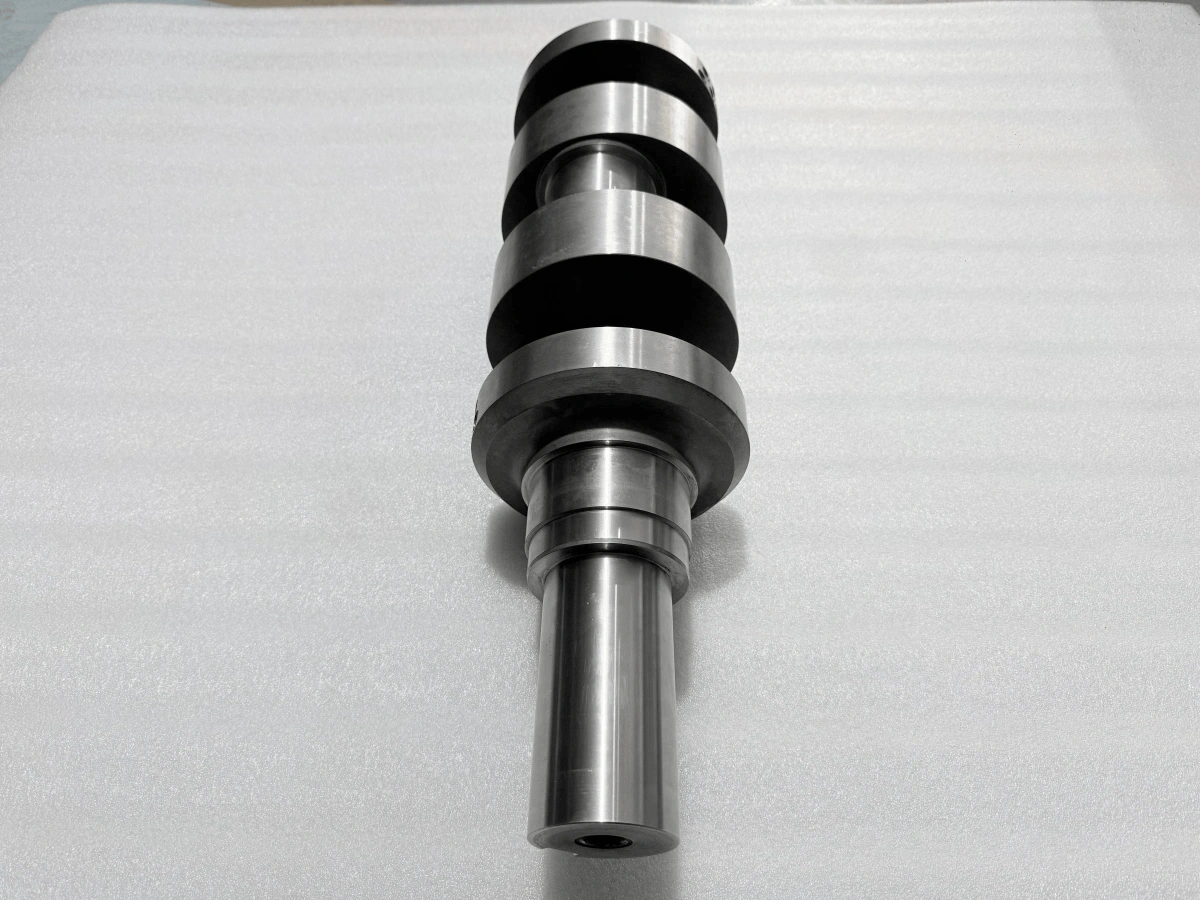
Separe el eje principal de la ubicación de la muñequilla
Las muñequillas principales establecen el eje de rotación previsto a través del conjunto de cojinetes. Cada muñequilla tiene su propio eje nominal, paralelo y desplazado respecto a ese eje principal en un diseño convencional de cigüeñal. Su desplazamiento radial, fase angular y posición axial describen relaciones diferentes. Un plan de mecanizado debe preservarlas todas; lograr el diámetro de la muñequilla por sí solo deja su ubicación sin resolver.
No trate el desplazamiento previsto de la muñequilla como excentricidad no deseada de la muñequilla. El desplazamiento crea el movimiento de manivela, mientras que un requisito de excentricidad limita la variación respecto al eje de datum especificado en una superficie designada. Lea el plano antes de decidir qué superficie debe girar concéntricamente durante una configuración particular. Esta distinción evita que un operario corrija una característica excéntrica deliberada hacia la referencia incorrecta.
Mantenga explícitas las transferencias de datum
Un datum del plano es una referencia establecida a partir de características especificadas, no simplemente el origen de coordenadas introducido en una máquina. Una configuración de fabricación puede localizar sobre agujeros de centrado, una muñequilla preparada u otra característica accesible, pero esa referencia de trabajo debe tener una relación controlada con el datum del plano. Registre esa relación en el plan de configuración en lugar de asumir que todas las superficies de aspecto concéntrico comparten un eje.
Cuando el árbol se invierte o se traslada a otra operación, la ubicación axial y la orientación angular necesitan transferirse junto con la referencia radial. Una cara de asiento limpia puede establecer un tope axial, mientras que una característica de localización adecuada puede preservar la fase. Las rebabas, los centros dañados o los residuos bajo un localizador pueden cambiar la configuración incluso cuando el programa no cambia. Verifique la condición localizada después del amarre y antes de eliminar el stock de corrección restante.
Elija la ruta de corte en función de la geometría descentrada
Las muñequillas principales concéntricas son candidatas naturales para el torneado CNC. Una muñequilla descentrada necesita una ruta que genere un cilindro alrededor de su eje desplazado. Dependiendo de la geometría y el equipo, esto puede implicar una configuración de torneado excéntrico, fresado dedicado de cigüeñales o mecanizado coordinado en una plataforma multieje adecuada. El acceso de la herramienta cerca de los brazos y radios de acuerdo puede descartar un enfoque por lo demás plausible.
Para el torneado excéntrico, evalúe la pieza giratoria y el dispositivo juntos. La holgura, el voladizo, la carga y las condiciones operativas permitidas de la máquina importan cuando el centro de masa está desplazado respecto al eje del husillo. En el fresado, el cambio de compromiso alrededor de la muñequilla impone diferentes exigencias a la herramienta y al soporte. Seleccione el método a partir del plano real y la capacidad de la máquina; un nombre de proceso genérico no establece que una configuración sea segura o suficientemente rígida.
Apoye el árbol sin doblarlo hacia su posición
El árbol se vuelve menos rígido a medida que se elimina material entre muñequillas y brazos. La fuerza de corte aplicada lejos de un soporte puede deflectar una región esbelta, cambiando el diámetro o la forma producidos bajo carga. Un voladizo corto de la herramienta y un soporte cercano al corte activo pueden mejorar la estabilidad, siempre que el soporte no obstruya la trayectoria de la herramienta ni dañe una superficie funcional.
Más fuerza de amarre no es automáticamente mejor. Una restricción excesiva o desigual puede mantener el árbol en una condición deflectada que desaparece cuando se libera el dispositivo. Establezca el contacto de soporte sobre superficies preparadas adecuadas, verifique la alineación y use una secuencia de amarre controlada. Una luneta debe soportar el eje previsto en lugar de empujar una muñequilla mal ubicada hacia la línea. Compare la condición liberada cuando sea necesario antes de comprometerse con el siguiente corte de acabado.
Use la eliminación de material para gestionar la rigidez cambiante
Un tocho o una forja pueden contener tensiones residuales antes de que comience el mecanizado. La eliminación de material redistribuye esas tensiones y cambia la sección que resiste las cargas de corte. Desbastar una región en gran medida mientras se deja otra intacta puede, por tanto, cambiar la geometría disponible para la localización posterior. Planifique el desbaste por etapas y revise la distribución del stock restante a medida que el árbol se acerca a su forma final.
La eliminación equilibrada es un principio de planificación, no una promesa de distorsión cero. La condición del material en bruto, la disposición de las características y el acceso de soporte determinan la secuencia práctica. Preserve el stock de acabado en las superficies cuya posición pueda cambiar, y reevalúe la relación de datum después de una eliminación sustancial. Si se propone un alivio de tensiones, su idoneidad debe verificarse contra la condición del material y la ruta de tratamiento aprobada. No inserte una operación térmica no aprobada como remedio universal.
Use las tendencias de excentricidad para investigar el proceso
Una lectura intermedia de excentricidad es útil solo cuando se conocen la referencia, la disposición de soporte, la ubicación de medición y la condición de la pieza. Un cambio después de volver a amarrar puede apuntar hacia el asiento o la localización; un cambio después de un corte pesado puede requerir investigar la deflexión o la redistribución de tensiones. Estas son pistas de diagnóstico, no conclusiones establecidas por una sola lectura de indicador.
Compare condiciones similares antes de cambiar desplazamientos. Limpie las superficies de localización, verifique el contacto de soporte y confirme que se está evaluando la misma relación de datum. La circularidad, el daño superficial y la configuración pueden contribuir a una variación observada del indicador. Evite compensar en el programa lo que en realidad es un problema de localización. Mantenga la verificación intermedia enfocada en si la siguiente operación aún puede producir la relación requerida con el stock restante.
Planifique la referencia de acabado antes de completar el desbaste
Si la ruta incluye rectificado CNC, decida pronto cómo la operación de acabado recuperará el eje previsto y la ubicación de la muñequilla. El rectificado puede acabar una superficie de apoyo solo dentro del material disponible y las restricciones del proceso aprobado. No se puede asumir que un pequeño margen de diámetro sea suficiente para corregir un gran error de posición.
Cuando el tratamiento térmico o superficial separa etapas de mecanizado, reevalúe las características de localización relevantes después. Especifique si el margen retenido es radial o diametral y qué dimensiones se aplican en cada entrega. La referencia final debe permanecer consistente con el plano, incluso si se utiliza una máquina o disposición de soporte diferente. Las preguntas detalladas sobre rectificado, dureza e inspección final se abordan por separado en las FAQ enlazadas.
Defina las preguntas de configuración en la RFQ
Para una revisión de mecanizado de muñequillas de cigüeñal, envíe a Neway el plano y modelo controlados, la condición de entrega del material, la cantidad requerida y los requisitos de tratamiento final. Identifique las características de datum principales, los desplazamientos de muñequilla y las relaciones de fase, las superficies que pueden usarse para soporte y cualquier restricción sobre características de localización temporales. Solicite la secuencia de configuración propuesta y las verificaciones intermedias antes de aprobar la producción. Esto da a la discusión de ingeniería un enfoque práctico: cómo cada operación preservará la geometría necesaria para la siguiente.
Preguntas frecuentes
¿Por qué se rectifican las muñequillas del cigüeñal después del nitrurado?
¿Cómo se verifican la dureza superficial y la profundidad de capa de un cigüeñal nitrurado?
¿Cuándo necesita un cigüeñal mecanizado por CNC un equilibrado dinámico según ISO 21940?
¿Qué método NDT es adecuado para un cigüeñal de acero mecanizado: DPT, MPI o UT?
