
Del acero 42CrMo a un cigüeñal nitrurado: una historia de entrega de Neway
Del acero 42CrMo a un cigüeñal nitrurado: una historia de entrega de Neway
Neway entregó con éxito este cigüeñal nitrurado personalizado en acero 42CrMo para una aplicación de generación de energía. La pieza terminada puso en primer plano una cuestión práctica sobre el material: ¿cómo debe la condición inicial del acero favorecer tanto el mecanizado como la superficie requerida de las muñequillas? Nuestra revisión de ingeniería conectó los requisitos principales con el mecanizado por etapas, la nitruración y los límites de cualquier acabado posterior. Esa conexión es fundamental para la fabricación de cigüeñales de 42CrMo, donde una sección desigual y muñequillas descentradas hacen que la respuesta del material sea relevante mucho más allá de la selección inicial del grado.
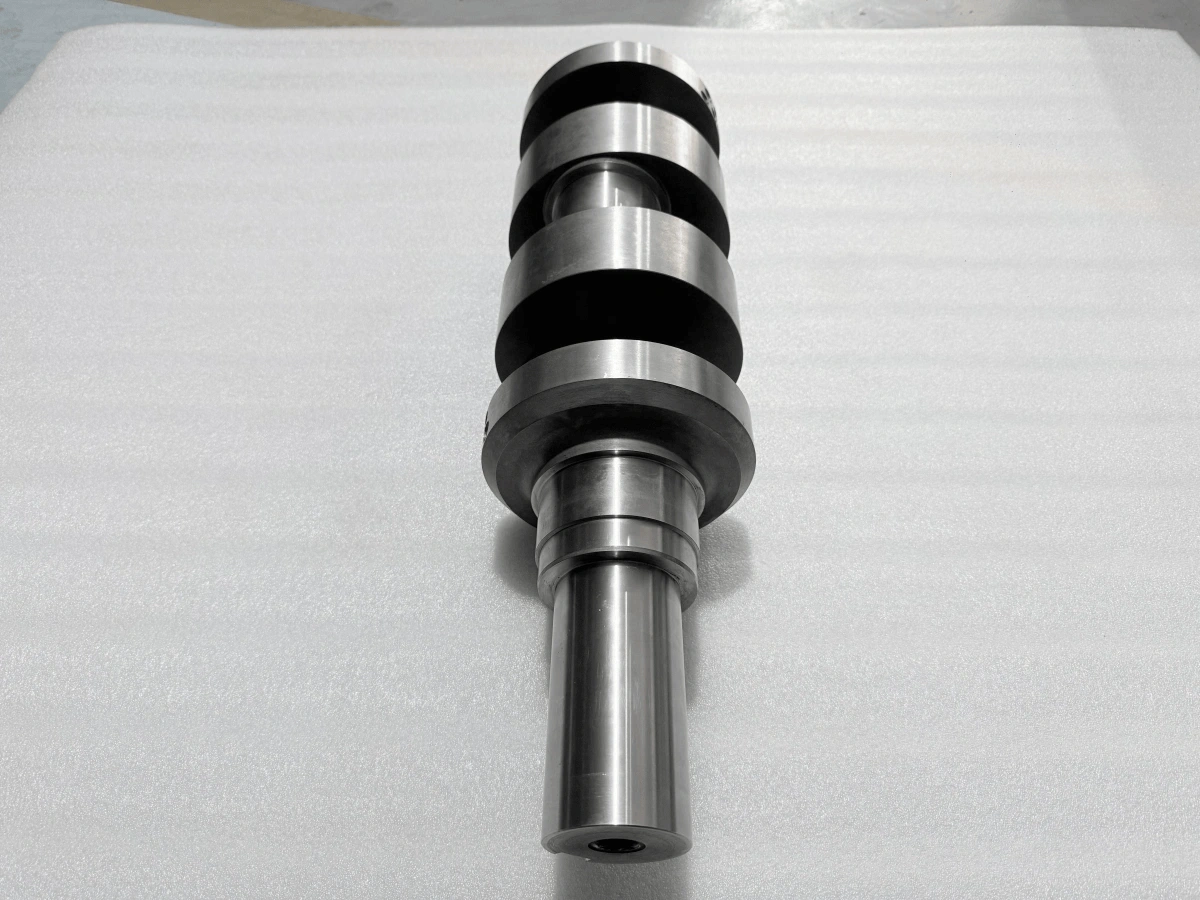
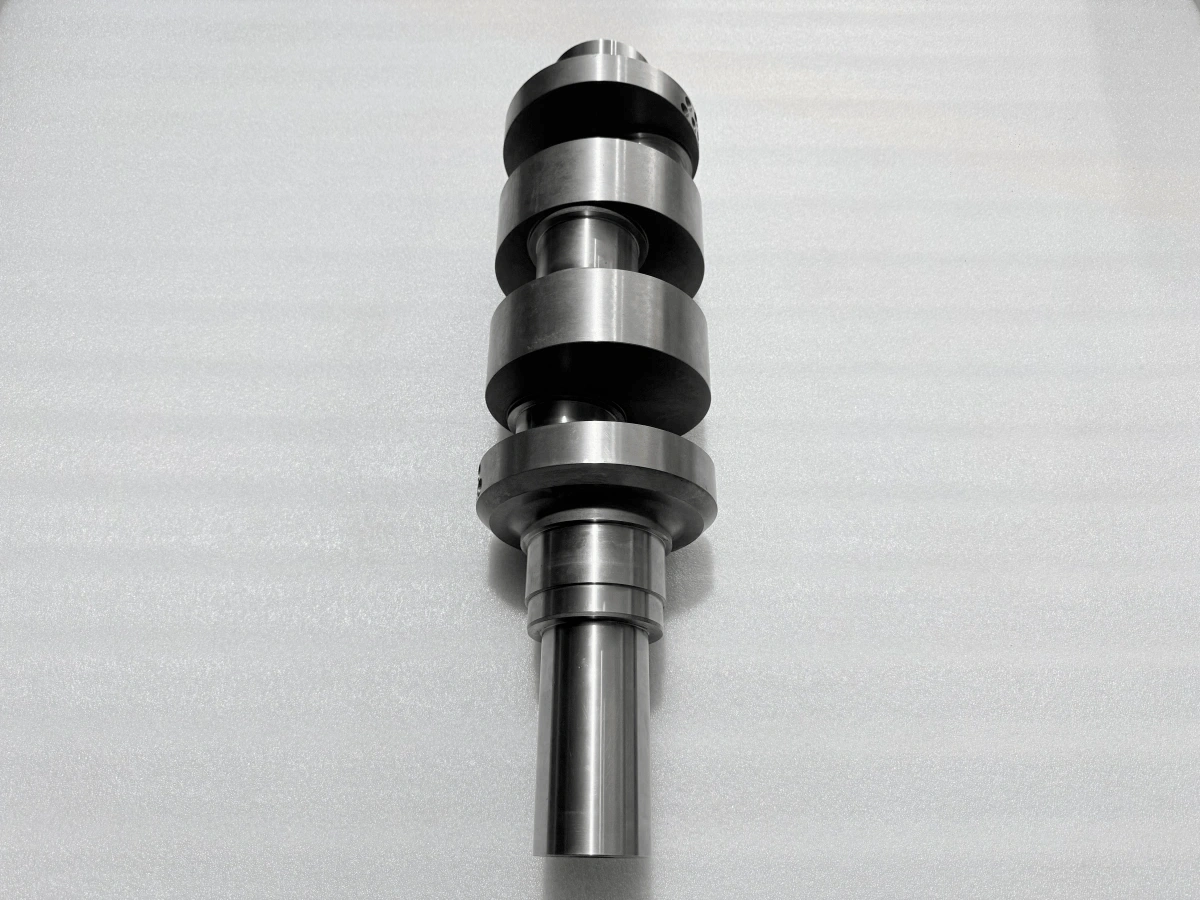
Esta visión centrada en el material es útil para los compradores porque un cigüeñal realiza varias funciones a la vez. Su cuerpo soporta cargas mecánicas cíclicas, sus brazos y muñequillas crean una sección desigual, y las superficies seleccionadas deben resistir el contacto y el desgaste. Por lo tanto, una especificación viable debe conectar la condición del acero con el comportamiento en el mecanizado y la condición requerida después de la nitruración. La elección del grado, por tanto, necesita una condición inicial definida y una ruta de fabricación adecuada para la pieza.
Adaptar el 42CrMo a la función del cigüeñal
El 42CrMo es un acero estructural aleado al cromo-molibdeno. Para un cigüeñal, su valor proviene del equilibrio que se puede desarrollar entre resistencia, tenacidad, templabilidad y maquinabilidad cuando el material y la condición térmica se especifican adecuadamente. La palabra "equilibrio" es importante. La dureza máxima no es un objetivo completo para un núcleo que también debe tolerar la concentración local de tensiones y conservar una tenacidad útil. La templabilidad no debe confundirse con la dureza: se refiere a la capacidad de desarrollar la estructura prevista a través de una sección bajo una ruta térmica definida, mientras que el equilibrio de propiedades alcanzado aún depende de esa ruta y de la sección tratada. Asimismo, una condición inicial maquinable solo es útil si sigue siendo compatible con las propiedades del núcleo requeridas y el tratamiento superficial posterior.
La respuesta del acero también depende de la forma del producto, el tamaño de la sección, la composición química, el procesamiento previo y el tratamiento térmico. Una propiedad medida a partir de una muestra o condición no puede suponerse que describa todas las regiones de un cigüeñal descentrado. Las secciones de las muñequillas, los brazos, las transiciones y los extremos del eje no presentan la misma masa o geometría al mecanizado y al procesamiento térmico. La revisión del material debe considerar la pieza en bruto real y el plano en lugar de tratar la descripción del catálogo del grado como la respuesta de ingeniería terminada.
El 42CrMo se compara a menudo con el AISI 414 o el 42CrMo4 porque todos son aceros al cromo-molibdeno. No son intercambiables automáticamente; la norma controlante, la forma del producto, la condición de entrega, los requisitos mecánicos y la aprobación del cliente siguen siendo determinantes.
Asignar al núcleo y a la superficie funciones diferentes
La resistencia, la tenacidad y la resistencia al desgaste describen necesidades diferentes. La resistencia del núcleo ayuda al cigüeñal a resistir las tensiones aplicadas a través de sus muñequillas principales, muñequillas descentradas y brazos. La tenacidad ayuda al material a absorber energía local y concentración de tensiones sin comportarse como un cuerpo excesivamente frágil. La resistencia al desgaste se concentra en las superficies de trabajo donde ocurren el contacto y el movimiento relativo. Pedir a un solo valor de dureza que represente las tres necesidades ocultaría las compensaciones reales de diseño.
Por lo tanto, la condición inicial del núcleo debe elegirse para el componente, no simplemente llevarse a la dureza máxima alcanzable. Una condición demasiado dura puede estrechar la ventana de mecanizado o reducir la tenacidad disponible en las transiciones. Una condición más blanda puede mejorar el comportamiento de corte pero aún requerir un acondicionamiento adicional antes del proceso superficial final. La nitruración modifica la región superficial; establecer la condición del núcleo sigue siendo un paso separado porque el material subyacente proporciona la base estructural. La ruta correcta depende del plano, la norma del material, la respuesta de la sección y la verificación requerida. Para este tipo de pieza, la condición del material, el historial térmico previo y las instrucciones de nitruración deben revisarse conjuntamente.
La superficie nitrurada se forma dentro del acero mediante difusión, a diferencia de un recubrimiento depositado independiente. El nitrógeno se difunde en la región superficial y puede producir una fina capa compuesta con una zona de difusión más profunda debajo. La zona de difusión desarrolla un perfil cambiante hacia el núcleo en lugar de un límite de recubrimiento nítido. La condición de la capa compuesta, la dureza superficial y la profundidad efectiva de nitruración describen, por tanto, características relacionadas pero diferentes. Una evaluación de profundidad sigue el perfil de dureza especificado, mientras que la dureza superficial caracteriza la región exterior en la ubicación de ensayo. Deben especificarse y medirse por separado, porque una lectura superficial por sí sola no explica hasta dónde se extiende la región modificada dentro del material.
Dejar que la condición inicial guíe el mecanizado
La pieza en bruto entra al mecanizado con un historial. Su forma de producto, condición térmica, variación de sección y estado de tensiones residuales influyen en la carga de corte, la respuesta de la herramienta, la integridad superficial y el movimiento dimensional a medida que se elimina material. La forma asimétrica hace que esto sea especialmente relevante para un cigüeñal: cada muñequilla o brazo recién expuesto cambia la rigidez local y la forma en que la pieza responde al soporte. Los parámetros de corte también influyen en la rugosidad y el estado de tensiones residuales que queda en la superficie. Por lo tanto, la siguiente operación hereda un historial superficial así como un margen dimensional. Un plan de mecanizado debe gestionar esa estructura cambiante y ese historial superficial en lugar de suponer que la pieza en bruto se comportará como un eje uniforme.
La eliminación de material por etapas, el soporte controlado y la reverificación intermedia son formas prácticas de gestionar el riesgo. No eliminan el movimiento, pero dan al equipo de ingeniería oportunidades de observarlo antes de que se consuma el margen de acabado. La sujeción también importa. Una sección flexible puede forzarse a una posición conveniente durante un montaje y recuperar su forma al liberarla, por lo que el soporte debe estabilizar la pieza sin convertir la fuerza del dispositivo en una precisión aparente.
No existe una velocidad, avance, profundidad de corte o margen universal que pertenezca a cada cigüeñal de 42CrMo. La ventana utilizable depende de la condición real del material, la rigidez de la máquina, el sistema de herramientas, el patrón de corte interrumpido y el requisito superficial. En el mecanizado CNC, utilizamos esas entradas para planificar la relación entre desbaste, preservación de referencias, semiacabado y el material reservado para operaciones posteriores. La ruta del material y la ruta de mecanizado deben apoyarse mutuamente.
Planificar la nitruración con el acabado final de las muñequillas
La nitruración comienza con la condición del núcleo y la superficie preparada. La microestructura previa afecta la difusión del nitrógeno y la estructura desarrollada en la zona tratada. La limpieza superficial, la condición de mecanizado, los límites de enmascaramiento y la orientación del soporte también deben definirse antes de que la pieza entre al tratamiento. La preparación protege el límite previsto entre las superficies de trabajo y las características que requieren una condición diferente. Un mapa de enmascaramiento debe seguir la misma revisión del plano utilizada para el mecanizado, especialmente alrededor de hombros, transiciones, características de aceite y centros. Debido a que la nitruración modifica el acero por difusión, el resultado no puede gestionarse como si un recubrimiento independiente pudiera simplemente volver a aplicarse después de una eliminación de material sin restricciones.
Cualquier rectificado final de muñequillas debe planificarse antes de la nitruración. El rectificado consume material de la región en la que se controlan la dureza y la profundidad. La condición de la muñequilla antes del tratamiento, el objetivo de nitruración, la eliminación permitida, el requisito superficial final y el método de verificación forman, por tanto, una cadena de ingeniería. El acabado superficial y la profundidad de nitruración retenida no son requisitos intercambiables: una muñequilla lisa no es suficiente si se ha eliminado la región tratada especificada, y una profundidad medida no reemplaza el control de la geometría final de la muñequilla.
Nuestra revisión del proceso para este proyecto abordó la interacción entre la capa nitrurada y cualquier acabado posterior de las muñequillas. La dirección acordada retuvo la nitruración y definió las condiciones bajo las cuales podría considerarse el rectificado posterior. Esas condiciones vincularon el margen de acabado propuesto con la capa tratada y los requisitos finales de las muñequillas.
Aplicar la estrategia del material en un proyecto entregado
El MTC del proyecto identificó el 42CrMo y llevó los campos de trazabilidad utilizados para la revisión del material. A partir de ese punto de partida, la ruta de fabricación propuesta vinculó la liberación del material con el mecanizado basado en referencias, la nitruración, el acabado condicional de las muñequillas y las actividades de inspección separadas. Los registros dimensionales, de tratamiento superficial, de examen superficial y de equilibrado abordaron diferentes partes del requisito del proyecto. Esa separación mantuvo la cuestión del material conectada al plan de fabricación sin pedir a un solo documento o una sola medición que representara todo el cigüeñal.
El componente entregado reunió esas decisiones en un proyecto real de suministro para generación de energía. La lección transferible es especificar el grado como parte de una ruta completa de material y proceso. La condición inicial, los requisitos del núcleo, el comportamiento en el mecanizado, el tratamiento superficial, el acabado permitido y el plan de verificación deben ajustarse a la aplicación real. Esa es la base de ingeniería detrás de este ejemplo de fabricación de cigüeñales de 42CrMo.
Revisar un proyecto de cigüeñal de 42CrMo con Neway
Para un nuevo proyecto de mecanizado CNC, envíe a Neway el plano actual, la norma controlante del material, la forma en bruto, la condición del núcleo requerida, la especificación de nitruración, las áreas tratadas y enmascaradas, los requisitos finales de las muñequillas, el acabado posterior al tratamiento permitido y los documentos de inspección previstos. Podemos revisar cómo interactúan esas entradas, identificar las decisiones que necesitan aprobación del cliente y proponer una ruta de fabricación en torno a la geometría real. Si se está considerando el 42CrMo en lugar de otro grado, incluya los requisitos químicos, mecánicos, de condición y de certificación aplicables para que la comparación se haga contra la especificación del proyecto en lugar de la similitud de los nombres.
Preguntas frecuentes
¿Por qué se rectifican las muñequillas del cigüeñal después de la nitruración?
¿Cómo se verifican la dureza superficial y la profundidad de la capa nitrurada de un cigüeñal?
¿Cuándo necesita un cigüeñal mecanizado por CNC un equilibrado dinámico según ISO 21940?
¿Qué método de END es adecuado para un cigüeñal de acero mecanizado: DPT, MPI o UT?
