من الصب إلى التركيب النهائي: خراطة CNC لدفاعة مضخة مغلقة
من الصب إلى التركيب النهائي: خراطة CNC لدفاعة مضخة مغلقة
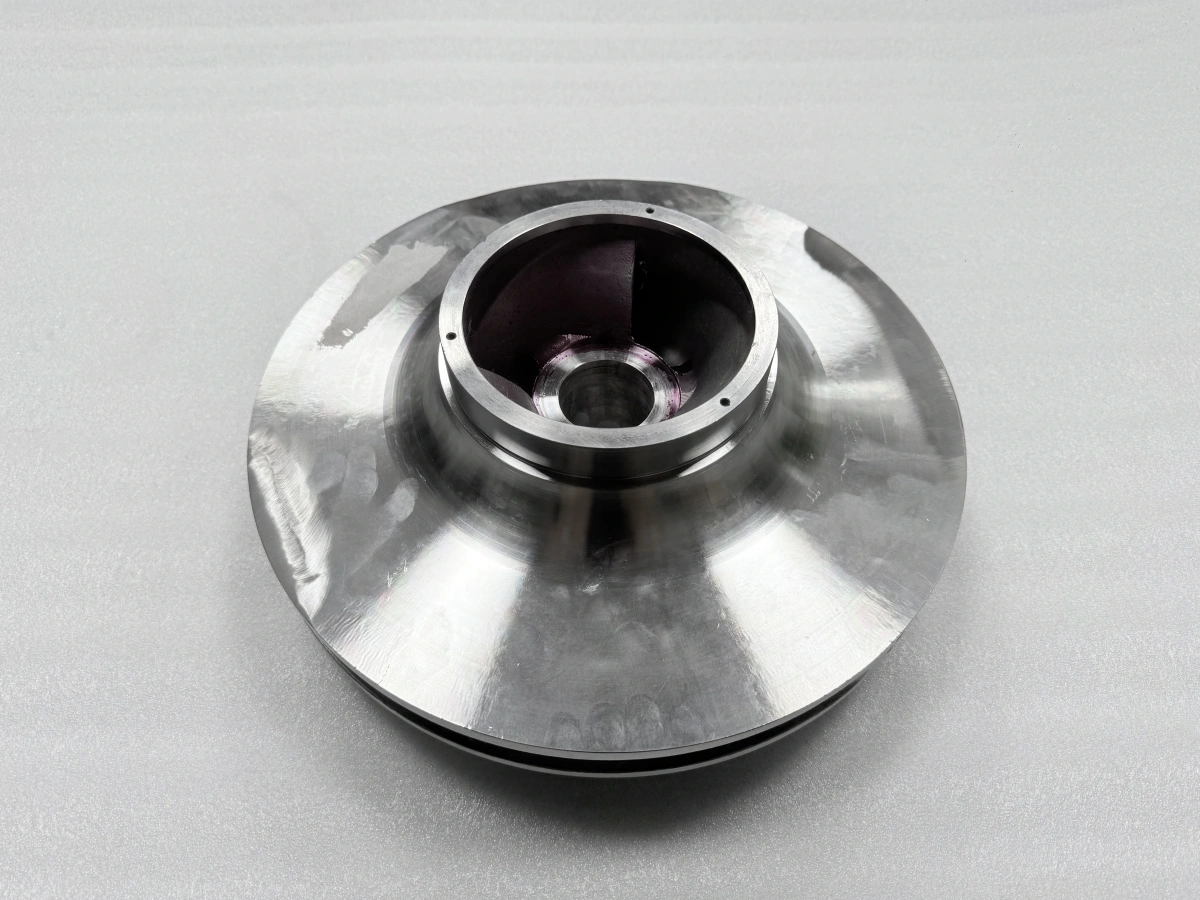
يجمع مشروع مكون المضخة هذا، ذو الدفعة الصغيرة، بين دفاعة مغلقة وحلقات تآكلها في خطة تصنيع واحدة. فالدافعة ليست مجرد جزء دائري يُركب على المخرطة: فالصب يشكل ممرات التدفق المغلقة، بينما تحتاج التجويف والأوجه وأسطح تلامس الحلقات إلى محور عمل مشترك. بالنسبة لمهندسي Neway، تبدأ خراطة CNC للدفاعة المغلقة بثلاثة قرارات: الحفاظ على الهندسة الهيدروليكية، وإنشاء مراجع قابلة للاستخدام، وحجز الأسطح المناسبة للتشطيب. توضح متطلبات المشروع كيف نقترب من مسار مقترح لهذا النوع من مكونات المعدات الصناعية.
دع الصب يشكل هندسة التدفق
القرار الأول هو فصل الشكل الهيدروليكي عن الواجهة الميكانيكية. تحتوي الدفاعة المغلقة على ممرات داخلية بين غلافين. تخضع هذه الممرات لعملية الصب ولا يمكن التعامل معها كجيوب مفتوحة على لوح مُفرز. لذلك يجب أن تبدأ خطة التصنيع بخريطة المناطق المحمية: تبقى جدران الممرات والأغلفة المشكلة بالصب خارج نطاق الخراطة ما لم يذكر الرسم الصادر خلاف ذلك صراحةً، بينما تصبح الأوجه الدائرية الممكن الوصول إليها والتجاويف والمقاعد والأكتاف مرشحة للتشطيب لاحقًا.
وبالتالي فإن الدفاعة عبارة عن مصبوبات ذات واجهات ميكانيكية مختارة، وليست شكلاً يحتاج إلى إعادة إنشائه بالكامل عن طريق الخراطة. يمكن أن تدعم التصنيع باستخدام الحاسب الآلي الأوسع ميزات ثانوية، ولكن يجب ربط كل عملية بميزة يمكن الوصول إليها ومتطلب رسم. يساعد البدء من هذا التمييز في تجنب إزالة المواد غير الضرورية بالقرب من مسار التدفق ويبقي المسار مركزًا على الملاءمة والموقع والتجميع. كما يمنح مورد الصب هدفًا أوضح للمادة الزائدة: مادة كافية للتنظيف في مناطق التصنيع دون تحميل بدل إضافي على الأسطح التي يجب أن تحتفظ بشكلها المصبوب.
حوّل الرسم إلى خريطة واجهات
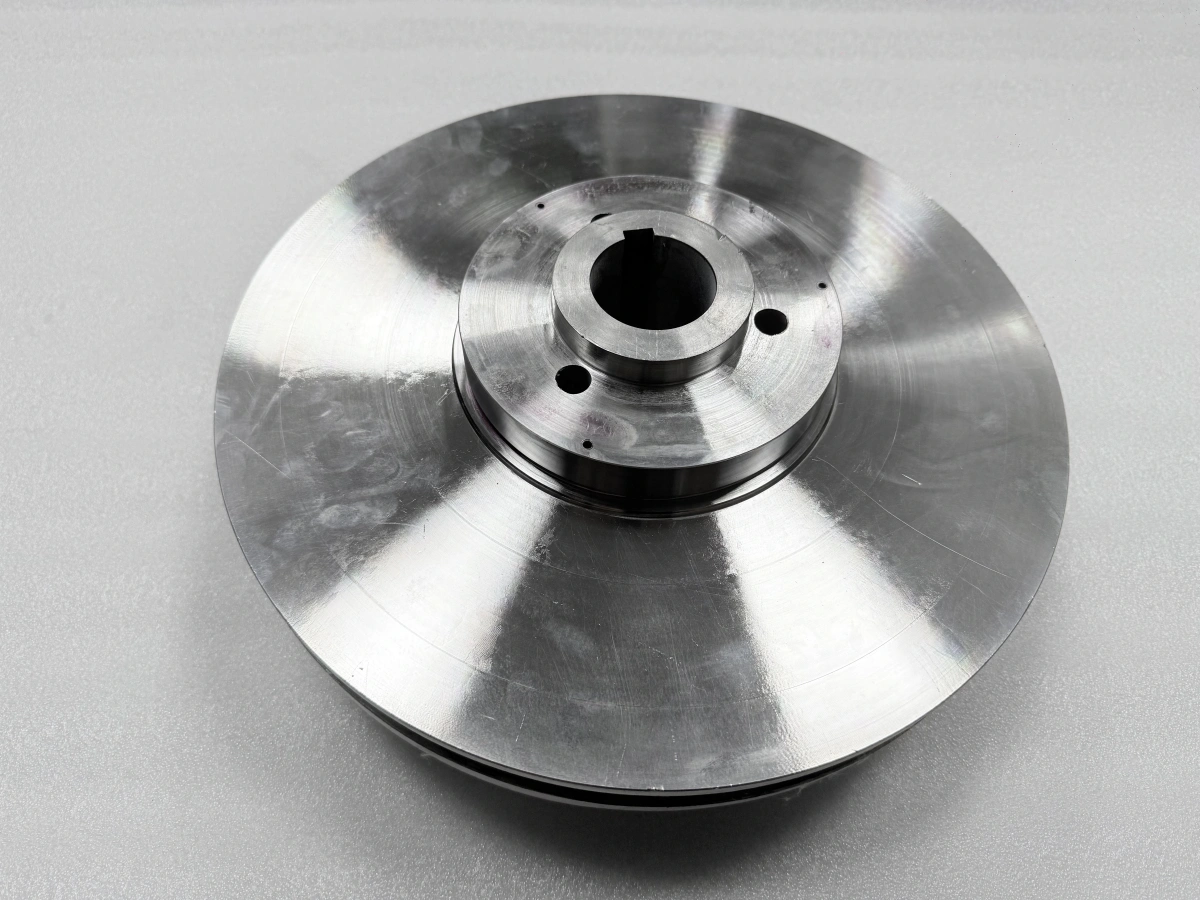
قبل اختيار الفكوك أو الأدوات أو السرعات، يجب قراءة الرسم كمجموعة من العلاقات الوظيفية. يحدد التجويف المركزي مرجعًا دورانيًا محتملًا. يمكن أن تحدد الأوجه المجاورة موقع الدفاعة محوريًا. قد تتحكم مقاعد الحلقات والأكتاف والأسطح الدائرية الخارجية في العلاقة بين الجسم الدوار ومكونات المضخة الثابتة. يمكن أن يضيف مجرى الخابور أو نمط الثقوب متطلبات توقيت أو تثبيت، ولكن لا ينبغي افتراض أنه يحدد المحور الرئيسي.
تنتمي إشارات المواد إلى نفس الخريطة. يحدد رسم المشروع WCB لجسم الدفاعة وCA6NM لحلقات التآكل؛ وتحتاج خطة التصنيع إلى كل من الدرجة المحددة والحالة الأولية الموثقة. قد يستجيب الجسم والحلقات بشكل مختلف للقطع والتثبيت والتشطيب، وهذا سبب آخر لتحديد واجهتهما بدلاً من تطبيق وصفة قطع عامة واحدة. يجب أن يتبع اختيار الأداة وتحضير الحافة وبيانات القطع والبدل حالة المادة الموثقة الفعلية المتاحة للإنتاج.
ابنِ استراتيجية المرجع حول الملاءمة النهائية
السطح الخام الأكثر ملاءمة ليس بالضرورة هو المرجع الصحيح. يمكن أن يجعل تباين الصب قطرًا كما مصبوبًا سهل الإمساك به ولكن غير موثوق كمرجع وظيفي. تحدد خطة التصنيع الدقيق الأقوى أي تجويف أو وجه أو سطح توجيه يجب أن ينشئ المحور، وأي ميزة تتحكم في الموقع المحوري، وكيف ستستمر هذه العلاقة خلال الانعكاس أو خطوة تجميع لاحقة.
قد تستخدم التسلسلات العملية إعدادًا مبكرًا لإنشاء أو تأهيل أسطح مرجعية، ثم استخدام تلك المراجع لإنهاء الواجهات الوظيفية. يظل التسلسل الدقيق معتمدًا على الرسم. ما يهم هو أن كل نقل له شاهد مسمى: تجويف أو وجه أو قطر يمكن إعادة فحصه بعد إعادة التثبيت. يجب أن يميز سجل الإعداد أيضًا بين الدعم والموقع. قد تمنع وسادة انحراف الغلاف دون السماح لها بإعادة تعريف المحور. يصبح هذا التمييز مهمًا بشكل خاص على مكون عريض يشبه القرص حيث يمكن أن يغير ضغط التثبيت العلاقة الظاهرة بينما لا يزال الجزء مثبتًا.
تعامل مع الدفاعة وحلقات التآكل كنظام ملاءمة
لا ينبغي التخطيط لحلقات التآكل كأجزاء منفصلة فضفاضة عندما تعتمد هندستها المفيدة على الدفاعة المجمعة. تشكل مقاعد الحلقات المحددة بالرسم وأوجه التزاوج وواجهات التشغيل النهائية سلسلة. إذا تم إنهاء كل عنصر بشكل منفصل، فقد يختلف خطأ الموقع المتراكم عن العلاقة المرئية بعد التجميع. لهذا السبب، قد يتم اختيار التشطيب بعد التجميع عندما يحتاج المحور المشترك والملاءمة النهائية إلى التحكم في الحالة المجمعة.
يعتمد أفضل مسار على الرسم الصادر والمخزون المتاح وطريقة التجميع واستراتيجية الدعم وتأثير القطع اللاحق على الميزات المجاورة. إذا تم اختيار تشطيب التجميع، يجب أن تحدد خطة العملية ما يتم قياسه قبل التجميع، وما يحتفظ ببدل متحكم فيه، وأي مرجع يتم استعادته بعد ذلك، وأي الواجهات يتم فحصها مرة أخرى. إذا كان التشطيب المنفصل كافيًا، فلا تزال سلسلة تفاوتات الحلقة إلى الجسم بحاجة إلى حساب وتسجيل. يساعد اتخاذ هذا القرار مبكرًا الميكانيكي في حجز المخزون في المواقع الصحيحة ويمنع حلقة نهائية اسميًا من أن تصبح المرجع الخاطئ للتجميع المكتمل.
استخدم الخراطة والتجويف والحفر لمهام مختلفة
الأوجه الدورانية والأقطار الخارجية هي مرشحات طبيعية للخراطة CNC، لكن مسار الأداة لا يزال بحاجة إلى محور مستقر ومخزون متبقٍ كافٍ لتنظيف السطح المقصود. يمكن فصل التخشين والتشطيب حتى يتمكن المهندس من ملاحظة كيفية استقرار الصب وكيف يستجيب المكون بعد إزالة المواد. يجب أن تحمي دورة القطع النهائية العلاقة الوظيفية، وليس فقط تحسين المظهر.
قد تتطلب الهندسة الداخلية تجويف CNC عندما يحتاج حجم التجويف والمحور إلى الارتباط بوجه أو مقعد مخرّط. التجويف ليس دليلًا تلقائيًا على تلك العلاقة؛ يجب أن يتطابق الإعداد ومرجع القياس مع الرسم. وبالمثل، يمكن الحفر CNC إنشاء ثقوب ثانوية حيث يتطلب التصميم ذلك، لكن حجم الثقب وحده لا يحدد التوقيت أو الموقع. يجب أن يذكر المسار ما إذا كانت الثقوب محددة من محور التجويف أو مجرى الخابور أو وجه أو مرجع آخر محدد.
أدر مخزون الصب قبل وصوله إلى أداة التشطيب
نادرًا ما يتم توزيع مخزون الصب بالتساوي مثل مخزون القضبان. يجب أن تتحقق خطة العملية من أن أسطح المرجع المقصودة لديها بدل تنظيف كافٍ وما إذا كان الإزاحة بين المحاور المصبوبة والوظيفية ستستهلك المخزون على جانب واحد أولاً. يمكن أن يكشف قطع الشاهد الخفيف عن مشاكل الاستقرار أو توزيع المخزون قبل أن يلتزم المسار بالمرجع النهائي. يمكن للمهندس بعد ذلك أن يقرر ما إذا كان سيعدل الموقع ضمن الهندسة المسموح بها في الرسم، أو يراجع الإعداد، أو يتوقف لمراجعة الصب.
يجب أن يحترم التخشين أيضًا الأغلفة العريضة للدفاعة. يمكن أن تؤدي إزالة المواد من جانب واحد، أو التثبيت بالقرب من منطقة رقيقة، أو دعم المحور فقط إلى تغيير كيفية استقرار المكون. يمكن أن تجعل إزالة المواد المتوازنة والعمق التدريجي وتشابك الأداة المعقول والفحوصات الوسيطة غير المثبتة هذا التحرك مرئيًا. الهدف ليس ملاحقة كل قراءة مؤقتة؛ بل هو حجز ما يكفي من المواد بحيث يمكن إنشاء الواجهات النهائية بعد حدوث أحمال القطع الرئيسية وتغيرات الاستقرار بالفعل.
ادعم الأغلفة دون إعادة تعريف المحور
تجمع الدفاعة المغلقة بين محور صلب وأسطح أوسع تشبه القرص. يحتاج تثبيت العمل إلى قبضة كافية للتشابك المتقطع أو المتغير، ومع ذلك يمكن أن يؤدي حمل الفك أو الدعم المفرط إلى تشويه الغلاف أو إمالة المحور. يجب أن يحدد رسم الإعداد جهات اتصال الموقع وجهات اتصال التثبيت وجهات اتصال الدعم بشكل منفصل. يجب أن يظهر أيضًا مكان تجمع الرقائق، لأن الرقاقة تحت الدعم يمكن أن تحرك الجزء حتى عندما يبدو التثبيت آمنًا.
تهم ظروف الدعم أثناء القياس وكذلك القطع. قد لا تصف القراءة المأخوذة أثناء تثبيت الجزء بشدة المكون المرتخي. بالنسبة للعلاقات الحساسة بين التجويف والوجه أو مقعد الحلقة، يمكن للمسار تحديد وقت الفحص في الماكينة، ووقت الإطلاق وإعادة التثبيت، ووقت القياس في الحالة المجمعة. يجعل استخدام نفس مفهوم المرجع الوظيفي عبر هذه الحالات التغييرات أسهل في التفسير ويقلل من خطر تصحيح ميزة بدت منزاحة فقط تحت حمل التثبيت.
وقّت التشطيب النهائي حول حالة التجميع
توقيت القطع النهائي مهم بقدر أهمية الأداة. يمكن أن يؤدي التجميع أو الربط أو إعادة توزيع الإجهاد أو خطوة محددة أخرى إلى تغيير علاقة العمل. قد يحافظ التشطيب المبكر جدًا على علاقة لم تعد موجودة في المكون النهائي، بينما يمكن أن تستهلك إعادة التصنيع غير الضرورية المخزون وتضيف نقل إعداد آخر. لذلك يجب على المهندس تحديد حالة المكون المطلوبة لكل واجهة نهائية قبل تعيين تسلسل العملية.
تؤكد نقطة تفتيش مفيدة قبل التشطيب على المراجعة النشطة وهوية المكون وحالة التجميع والمرجع القابل للاستعادة وطريقة الدعم والبدل المتبقي. يجب أن تشير طريقة الأبعاد النهائية بعد ذلك إلى نفس الحالة. هذا يبقي المسار عمليًا: يعرف فريق التصنيع ما يجب أن يكون مستقرًا قبل القطع الأخير، ويعرف فريق التجميع الأسطح التي يجب حمايتها، ويعرف فريق الفحص علاقة المرجع التي يطلب الرسم تقييمها.
استخدم السجلات للحفاظ على السياق الهندسي
تسمح السجلات المفيدة للمرحلة التالية بفهم ما أنشأته المرحلة السابقة. يمكن أن تحدد بطاقة المسار العملية وحالة المكون. يمكن أن يحدد سجل الأبعاد الخاصية والطريقة والأداة والمرجع المستخدم، بشرط توثيق هذه الحقول فعليًا. يمكن أن يحدد سجل التجميع العناصر التي كانت معًا عند فحص العلاقة. يمكن أن تحدد سجلات الفحص غير المدمر الطريقة والتغطية. يمكن أن يحدد سجل الموازنة التكوين الذي ينطبق عليه.
هنا تدعم ضمان الجودة الهندسة بدلاً من مجرد إضافة أوراق. تجيب سجلات المواد والصب والتصنيع والتجميع والفحص غير المدمر والموازنة على أسئلة مختلفة. يمكن للمسار أن يسرد السجل الذي ينتمي إلى كل تسليم، وحالة المكون التي يصفها، ومن يستخدمه للقرار التالي. هذا يجعل المراجعة اللاحقة أسرع لأن الفريق لا يضطر إلى إعادة بناء ما إذا كان القياس ينتمي إلى الحلقة الفضفاضة أو الجسم المُصنّع أو الدفاعة المجمعة.
اجعل مسار الدفعة الصغيرة مدروسًا
بالنسبة للتصنيع منخفض الحجم، يكون الإغراء هو ضغط التحضير لأن الدفعة صغيرة. الاستراتيجية الأفضل هي جعل المسار خاليًا من الدهون ولكن صريحًا. أكد الهندسة الصادرة، وارسم خريطة الواجهات الحرجة، وحدد المخزون ونقل المراجع، وقرر أي الفحوصات تنتمي إلى الإعداد الأول، وبعد الانعكاس، وبعد التجميع، وفي الحالة النهائية. هذا يركز الجهد على العلاقات التي تتحكم في الملاءمة دون فرض نفس عبء الفحص على كل سطح مرئي.
النتيجة هي إطار قرار قابل للتكرار. يشكل الصب هندسة التدفق المغلقة. يعالج التصنيع الواجهات المحددة التي يمكن الوصول إليها. تتبع المراجع وظيفة التجميع. يتم اختيار تشطيب حلقة التآكل من سلسلة التفاوتات وحالة المكون. لكل من الخراطة والتجويف والحفر حدود محددة. تحافظ السجلات على معنى تلك الخيارات. معًا، تجعل هذه القرارات المسار المقترح أسهل في المقارنة والتحسين والإصدار مقابل الرسم المتحكم فيه.
راجع الواجهات قبل إصدار المسار
يبدأ المراجعة المفيدة برسم الدفاعة ومعلومات المكون المتزاوج، ثم يتتبع التجويف والأوجه ومقاعد الحلقات والأكتاف ومجرى الخابور والثقوب وحالة التجميع النهائية عبر سلسلة مرجعية واحدة. يمكن لـ Neway استخدام هذه الحزمة لتحديد نطاق الخراطة المقترح وخطوات تشطيب التجميع المشروطة والسجلات المطلوبة في كل تسليم. شارك رسومات الدفاعة والمكونات المتزاوجة الحالية لبدء مراجعة تصنيع تركز على الواجهات.
الأسئلة الشائعة